Entre em Contato com Guanma

O extravasamento do adesivo em bobinas de rótulos ocorre quando o adesivo ultrapassa a borda do rótulo e, às vezes, gruda no liner, nas guias ou na impressora. Vários fatores podem contribuir para isso, incluindo o armazenamento, a forma como o material recebe o revestimento e a pressão usada no rebobinamento. As condições de armazenamento, o comportamento do revestimento e a pressão de rebobinamento podem contribuir, mas uma borda pegajosa não identifica a causa. Guarde uma amostra sem alterações antes de limpar ou mudar as configurações e, se possível, registre a configuração ou condição em que o problema apareceu pela primeira vez.
O gerente de produção precisa manter a linha em operação; o comprador precisa saber se o próximo rolo de material resolverá o problema. Neste caso, são necessários diferentes tipos de evidência. Para começar, identifique o resíduo e compare bobinas compatíveis. Verifique se a solução proposta ainda permite que os rótulos do produto grudem firmemente nos recipientes.
Comece pelas evidências
- Fotografe a borda da bobina e o liner antes de colocá-los na máquina.
- Mantenha juntos o código do material, o lote, o histórico de armazenamento e o registro de rebobinamento.
- Compare o funcionamento sem resíduos e a adesão ao recipiente antes de aprovar a substituição do material.
Onde aparece primeiro o extravasamento de adesivo em bobinas de rótulos?
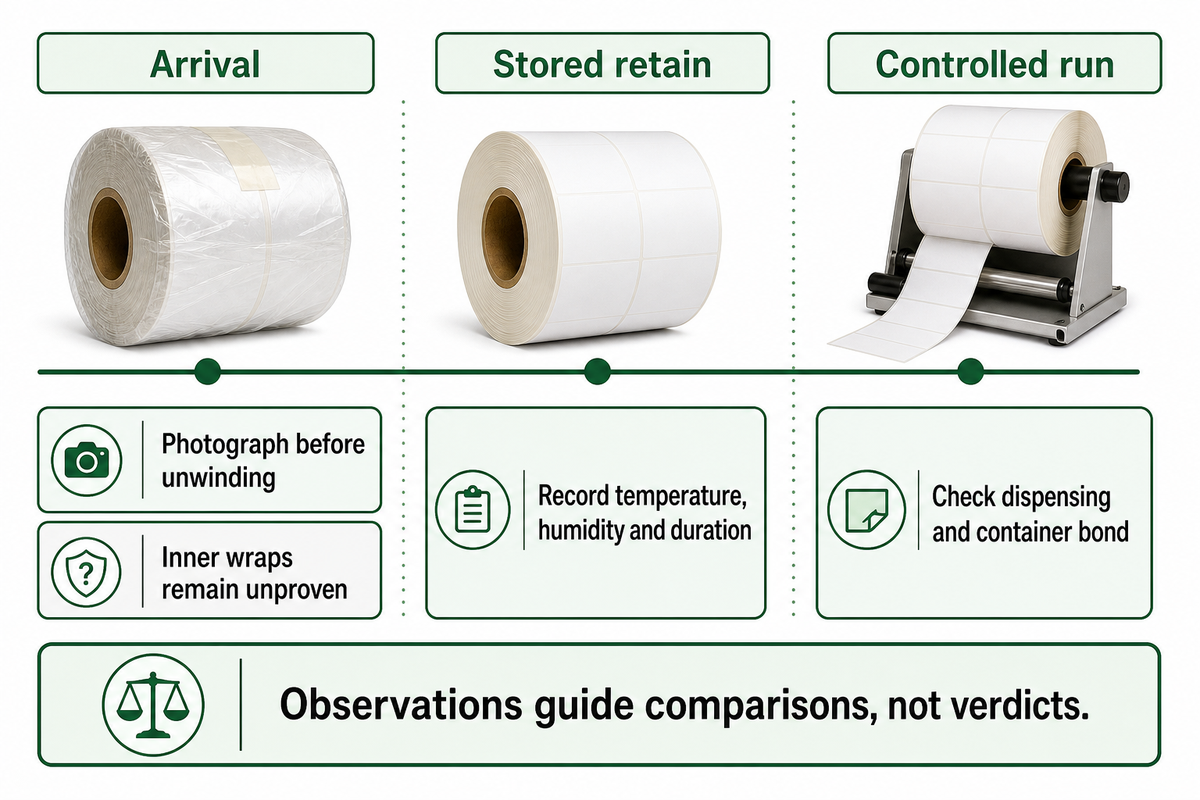
Identificar o extravasamento do adesivo exige uma abordagem sistemática. Se o problema estiver presente em uma bobina ainda fechada, a investigação deve ser diferente daquela em que o extravasamento é percebido pela primeira vez após a impressão. Observe onde há extravasamento no início, após o armazenamento da amostra retida e durante um teste controlado. Essas observações ajudam a definir a próxima comparação, mas, por si só, não comprovam um defeito de formulação ou de manuseio.
A aplicação excessiva de revestimento, a baixa viscosidade do adesivo e o rebobinamento com tensão excessiva foram identificados pelo fabricante de equipamentos cab como possíveis fatores que contribuem para o problema no Guia sobre contaminação por adesivo em rótulos. Diferentes causas podem levar aos mesmos problemas comuns. Uma camada externa limpa não diz muito sobre uma camada interna que ainda não foi examinada.
Linha do tempo do extravasamento em 3 pontos de verificação
A linha do tempo do extravasamento em 3 pontos de verificação registra observações e as separa das causas propostas.
| Ponto de verificação e local | Gravar | Próxima comparação | Limitações /Não adequado para |
|---|---|---|---|
| Na chegada: borda externa da bobina | Fotografe antes de desenrolar | Bobina sem alterações do lote recebido | Não permite determinar a condição das camadas internas |
| Na chegada: verso do liner | Posição e padrão de transferência | Camada vizinha sem alterações | A transferência, por si só, não identifica a composição química |
| Na chegada: embalagem | Danos e registro de transporte disponível | Embalagem retida e protegida | Sem registrador, as condições de exposição permanecem desconhecidas |
| Amostra retida após armazenamento: borda | Horas decorridas e mudança de condição | Amostra retida compatível, armazenada nas condições acordadas | Materiais com tempos de armazenamento diferentes confundem a comparação |
| Amostra retida após armazenamento: papel e liner | Curvatura, comportamento de liberação e dimensões | Mesma estrutura e mesmo condicionamento | A curvatura não comprova o extravasamento pelas bordas |
| Amostra retida após armazenamento: ambiente | Temperatura, umidade e duração | Limites do fornecedor específicos para o material | A temperatura do ambiente não é a temperatura do tubete da bobina |
| Teste controlado: desenrolamento | Primeira posição em que o resíduo foi observado | Máquina limpa com material retido | A contaminação antiga pode ser transferida de volta |
| Teste controlado: guias e rolo | Recorrência de resíduos por quantidade processada | Velocidade e configuração compatíveis | Diferentes processos de impressão não são equivalentes |
| Teste controlado: rótulo aplicado | Dispensação e adesão ao recipiente | Material atual e material proposto | A dispensação sem resíduos não comprova adesão duradoura |
Manter as fotografias vinculadas à identificação da bobina ajuda a evitar que uma amostra da máquina, manuseada por um operador, seja confundida com o material recebido ainda sem alterações. A linha do tempo é útil porque cada observação define o que testar a seguir, não porque forneça uma conclusão automática.
Temperatura e umidade de armazenamento: use os limites do material
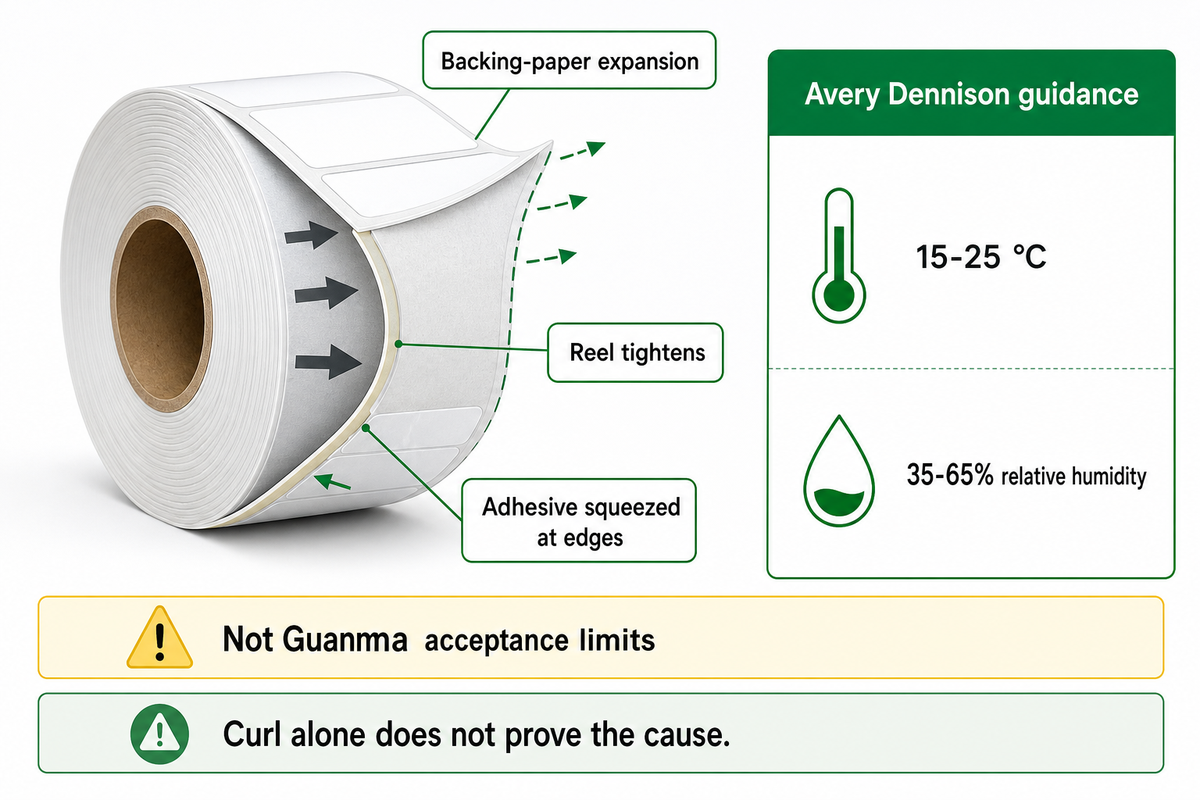
Os limites de armazenamento se aplicam a uma estrutura de rótulo especificada, não a todo adesivo sensível à pressão. Compare a temperatura, a umidade e o tempo de exposição do lote recebido com as instruções do fornecedor. Uma medição feita após a entrega não indica de forma confiável as condições às quais o lote foi submetido durante o transporte. A exposição do papel à umidade pode alterar a mecânica da bobina, além de sua aparência.
Por exemplo, o boletim de armazenamento da Avery Dennison recomenda 15–25 °C e 35–65% de umidade relativa para os materiais autoadesivos especificados, com 22 °C e 50% como condições ideais. Esses valores são orientações da Avery, não limites de aceitação da Guanma. O boletim explica que a expansão do papel suporte em condições de alta umidade pode apertar a bobina e forçar o adesivo a sair pelas bordas.
Isso é particularmente relevante quando alguém relata curvatura e bordas pegajosas. Nenhuma dessas condições comprova que a umidade foi a única causa. Pesquisas sobre filmes de adesivo acrílico à base de água ilustram os efeitos da exposição à água e a razão para considerá-la, mas os estudos com filmes submersos não estabelecem um limite para a umidade ambiente de um armazém.
Considere um lote hipotético com fotografias de bordas limpas na chegada e bordas pegajosas após 48 horas junto a uma porta de carga. A equipe de produção quer rejeitar todo o lote, e o fornecedor quer saber se as condições de armazenamento o alteraram. Deixe uma bobina sem alterações nas condições de armazenamento acordadas anteriormente, retenha a embalagem afetada e compare os dois registros. Se a entrega não veio acompanhada de um registrador, anote “exposição durante o transporte desconhecida”. Colocar o material em um ambiente a 22 °C não determina a temperatura do tubete nem repara danos anteriores. Inspecione-o novamente após o período de condicionamento especificado pelo fornecedor e teste a dispensação e a adesão. A comparação pode justificar uma investigação sobre o armazenamento; porém, ainda pode ser necessário verificar outros aspectos, como os processos de revestimento e rebobinamento.
Pressão de rebobinamento: compare bobinas compatíveis
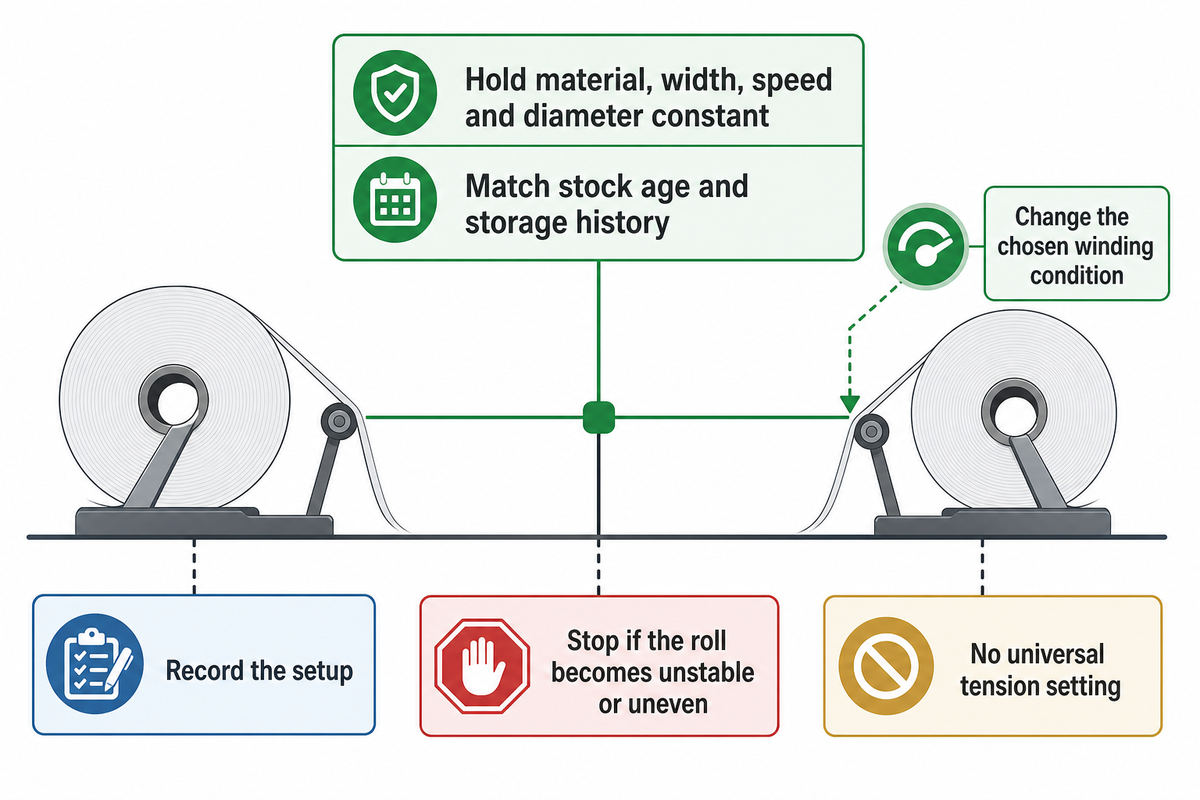
A melhor forma de reproduzir um teste de rebobinamento é controlar o maior número possível de variáveis (por exemplo, material, largura, velocidade, diâmetro da bobina, idade do material, histórico de armazenamento anterior etc.). Altere a condição de rebobinamento escolhida dentro da faixa operacional permitida pelo convertedor e mantenha um registro da configuração. A redução de resíduos em uma condição sustenta uma avaliação adicional; não estabelece um ajuste universal de tensão.
Não é possível reconstruir a pressão de uma bobina rebobinada com uma simples descrição de “apertada” ou “frouxa”. Um estudo publicado sobre tensão cônica associou as tensões de rebobinamento ao desgaste superficial do filme adesivo ao comparar dois perfis de tensão. O estudo justifica prestar atenção às condições de rebobinamento, mas não estabeleceu um limite para o extravasamento de adesivo pelas bordas dos rótulos.
Como devo registrar a temperatura de armazenamento dos rótulos e a tensão de rebobinamento?
Registre a temperatura em °Celsius, a umidade relativa em porcentagem, o tempo de armazenamento decorrido em horas e o ajuste de rebobinamento real com a unidade específica da máquina. Registre a largura da banda contínua de material, o tubete, os diâmetros finais da bobina em milímetros, a velocidade da linha em metros/minuto e a idade do material. Anote a posição do sensor e a identificação do equipamento junto com as medições para que outro operador possa reproduzir a comparação.
As orientações do NIST sobre fatores de bloqueio afirmam que fatores indesejados devem ser mantidos constantes para melhorar um experimento. Neste experimento, um possível fator indesejado seria usar um lote diferente de material ou variar o tempo de armazenamento do material para rótulos antes do teste. O NIST também afirma que testes que alteram um fator por vez não detectam interações, o que significa que uma comparação de tensão em um ambiente não pode descartar uma interação entre tensão e umidade.
Um erro comum é continuar afrouxando a bobina até que o resíduo desapareça. Em uma discussão entre convertedores de 2008, o rebobinamento frouxo não resolveu completamente o problema relatado. Considere esse relato uma pista para a investigação, não um resultado controlado. Interrompa qualquer teste que produza uma bobina instável ou irregular; trocar a contaminação por problemas de manuseio não é uma solução bem-sucedida.
Peso do revestimento e fluxo do adesivo: altere a especificação com cuidado
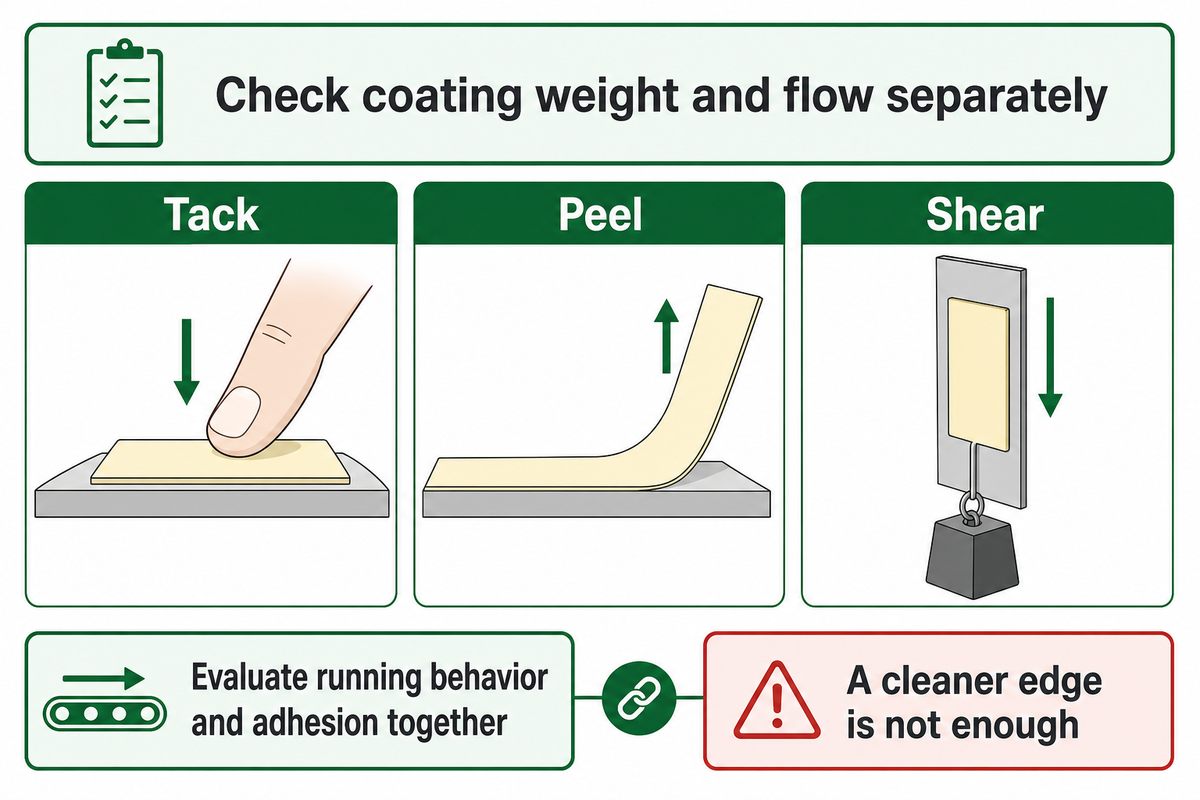
Verifique separadamente o peso do revestimento e o fluxo do adesivo. Um revestimento fora da especificação deve ser ajustado. Mesmo dentro da especificação, o revestimento ainda pode não ser adequado à aplicação. Não aprove uma quantidade menor de adesivo apenas porque a bobina parece mais limpa. O material substituto deve ter a pegajosidade, a adesão ao descolamento e o comportamento ao cisalhamento necessários após a aplicação do rótulo.
As interações entre matérias-primas são mais importantes do que o nome do adesivo. A camada adesiva precisa entrar em contato com a textura do recipiente e resistir a movimentos indesejados. Papel, filmes de poliéster e outras estruturas de materiais para rótulos devem ser avaliados como produtos completos. A escolha do adesivo adequado exige considerar o frontal e o liner.
No estudo de Márquez e colaboradores de 2021, as amostras 1sp-AB e 2sp-AB com suporte de PET apresentaram resistência ao cisalhamento relatada de 11.8 ± 0,7 h e 47.0 ± 0,9 h. A resistência ao descolamento teve comportamento inverso: 8.1 ± 0.4 e 4.9 ± 0.4 N/25 mm. As amostras usaram métodos de preparação diferentes, com peso de revestimento seco de cerca de 25 g/m². O estudo não mediu extravasamento pelas bordas nem produtos da Guanma; ele demonstra por que uma propriedade melhor do adesivo não pode substituir as demais.
Como posso reduzir o extravasamento do adesivo sem enfraquecer a adesão do rótulo?
Primeiro, determine se o material atual está de acordo com a especificação. Em seguida, avalie se o material substituto é aceitável em relação à estrutura original. Mantenha constantes o recipiente pretendido, as condições de aplicação, o ambiente de ensaio e o tempo de permanência. Avalie o comportamento na linha e a adesão adequada no mesmo ensaio. Um adesivo com menor fluxo nem sempre é adequado para uma superfície difícil.
Quando não comprar um substituto de menor pegajosidade
Não compre um tipo com menor pegajosidade só porque a bobina original está pegajosa. Um rótulo pode precisar de bastante contato inicial com um recipiente plástico texturizado, e uma borda mais limpa oferece pouco valor se os rótulos se soltarem durante o manuseio. A comparação laboratorial apresentada acima demonstra que alta resistência ao cisalhamento e alta adesão nem sempre andam juntas. Indique qual comportamento falhou primeiro antes de modificar o tipo de adesivo.
Imagine uma empresa que embala alimentos e bebidas e cujos rótulos personalizados precisam de limpezas frequentes, mas devem permanecer fixos em recipientes refrigerados. Um tipo proposto funciona sem resíduos durante um teste curto em ambiente seco. O setor de compras vê menos paradas; o controle de qualidade observa que o teste não incluiu condensação nem o tempo de permanência pretendido. Nenhum dos setores tem evidências suficientes para aprovar a mudança. Repita o teste no recipiente nas condições acordadas e examine tanto o manuseio inicial quanto a adesão posterior. A qualificação deve representar a exposição dos produtos à umidade. Se o novo tipo se soltar, mantenha o requisito de adesão original e investigue a consistência do revestimento ou do rebobinamento.
As soluções baseadas em compromissos entre rigidez e adesão são abordadas na patente de adesivo multicamadas da Avery Dennison. Isso não significa que a Guanma seja proprietária da tecnologia ou que uma bobina fornecida alcance os benefícios dessa patente.
Corte e liners de liberação: quando o padrão das bordas muda o diagnóstico
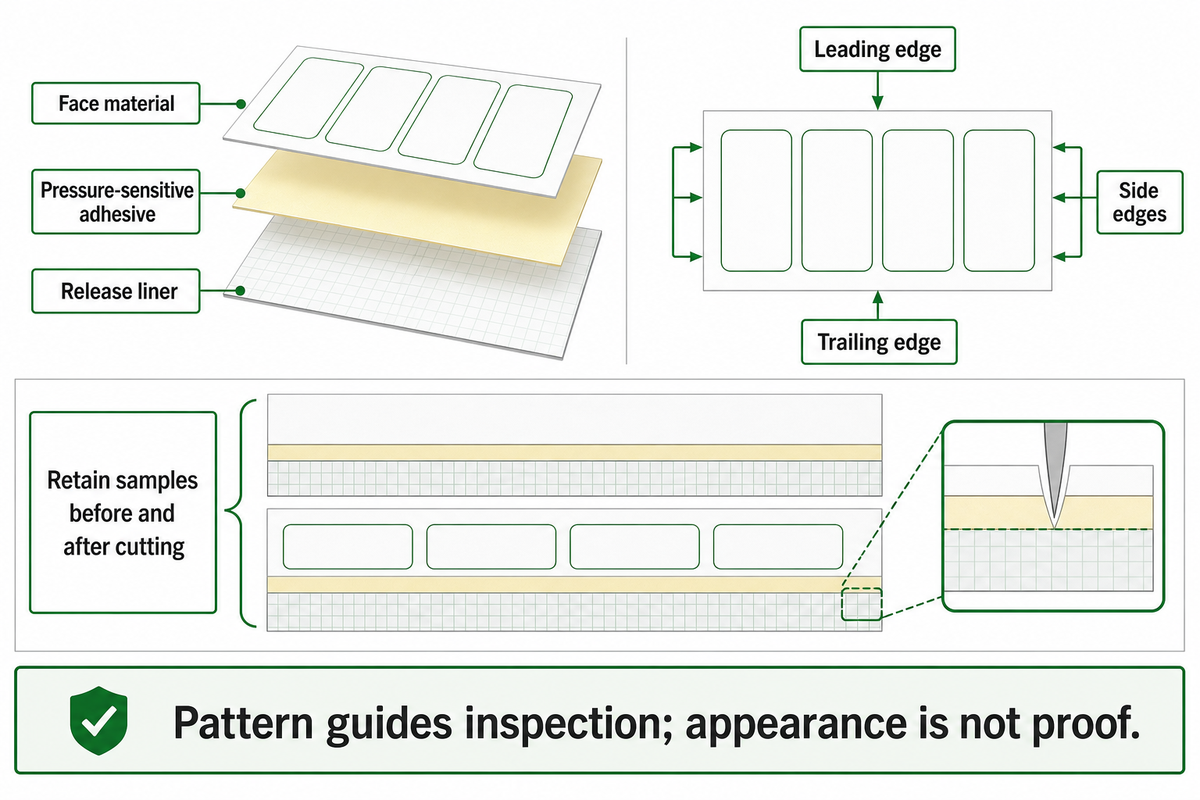
Resíduos ao longo de bordas de corte individuais também exigem uma verificação da conversão e do material. As amostras devem ser retidas antes e depois do corte. É preciso identificar a faixa e inspecionar a condição do liner. Um padrão recorrente nas bordas pode direcionar a investigação para a ferramenta ou a transferência, mas a aparência, por si só, talvez não permita distinguir todos os problemas de corte, liberação ou fluxo do adesivo.
O índice de métodos da FINAT trata o peso do revestimento, o cisalhamento, a pegajosidade e a marca da faca de corte como ensaios individuais. O FTM 23 trata da marca da faca de corte; o FTM 12 trata do peso do revestimento adesivo. O FTM 28 trata da migração do adesivo através do papel e não deve ser confundido com o fluxo do adesivo ao redor da borda de um rótulo.
A superfície de liberação de silicone tem uma função diferente da do frontal. Assim, alterá-la pode facilitar a remoção do rótulo do liner. Isso não resolve a causa do deslocamento do adesivo. Analise a função do liner de liberação e, em estruturas de papel, a umidade do liner glassine antes de comparar outros liners.
O convertedor pode marcar as bordas inicial, final e laterais, em vez de enviar uma fotografia sem identificação. Uma amostra retida sem conversão também seria útil, se disponível. Essa combinação separa as evidências da fabricação daquelas produzidas posteriormente durante a dispensação. Isso também ajuda a evitar que toda borda cortada e pegajosa seja tratada como um novo defeito do adesivo.
Resíduos na impressora: quando reter a bobina e limpar a máquina
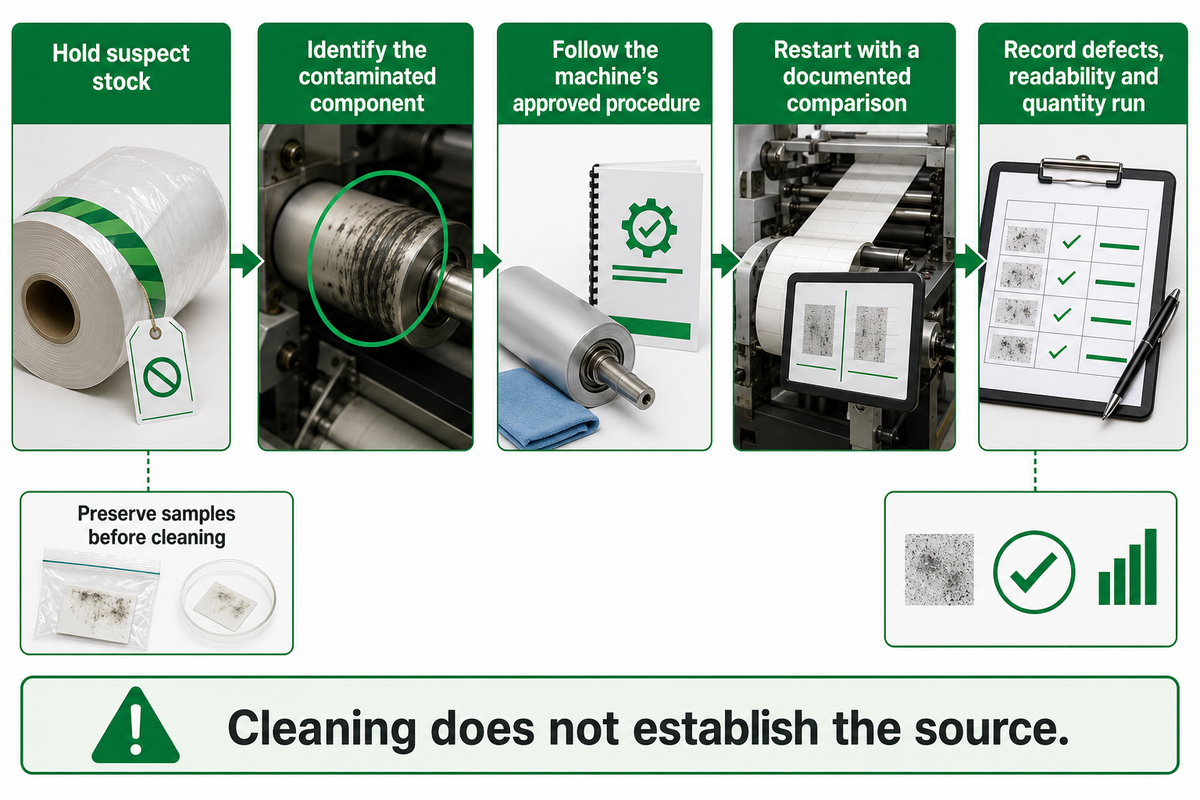
Retenha o material para rótulos suspeito quando resíduos recorrentes atrapalharem a alimentação, a impressão ou a dispensação, e preserve as amostras antes da limpeza. Siga o procedimento do fabricante do equipamento para o componente específico e, em seguida, reinicie com uma comparação documentada. A limpeza remove a contaminação imediata; não determina se a origem foi a bobina recebida, a configuração ou o material transferido de um trabalho anterior.
Em particular, cab recomenda limpar os rolos e o cabeçote de impressão antes de trocar o material que causa contaminação. Caso contrário, os resíduos deixados na máquina podem afetar o material substituto ou fazer um material para rótulos adequado parecer defeituoso. Registre os defeitos de impressão e a legibilidade do código de barras, junto com a quantidade processada entre as paradas para limpeza.
Fazer
- Guarde uma bobina sem alterações e uma amostra do resíduo.
- Identifique o componente contaminado.
- Use o procedimento de limpeza aprovado para a máquina.
Não
- Limpe todas as bordas com um pano antes de documentá-las.
- Esfregue o cabeçote de impressão seguindo recomendações de uso doméstico.
- Presuma que o material novo limpará a contaminação antiga.
Um pano macio, álcool isopropílico ou outro produto de limpeza só é adequado quando especificado nas instruções da máquina. Não use acetona ou ar quente simplesmente porque algum deles ajudou a remover adesivo de embalagens de produtos em outra situação. Instruções para remover adesivo de um pote não são um procedimento de manutenção do cabeçote de impressão.
Para material para rótulos de papel térmico, vincule a verificação de impressão à máquina e às configurações reais. O material para rótulos adequado requer processos de impressão compatíveis e comportamento aceitável do adesivo. Um rolo limpo só é uma evidência útil se o teste posterior for registrado.
Custo de substituição: calcule o limite de equilíbrio do custo de limpeza
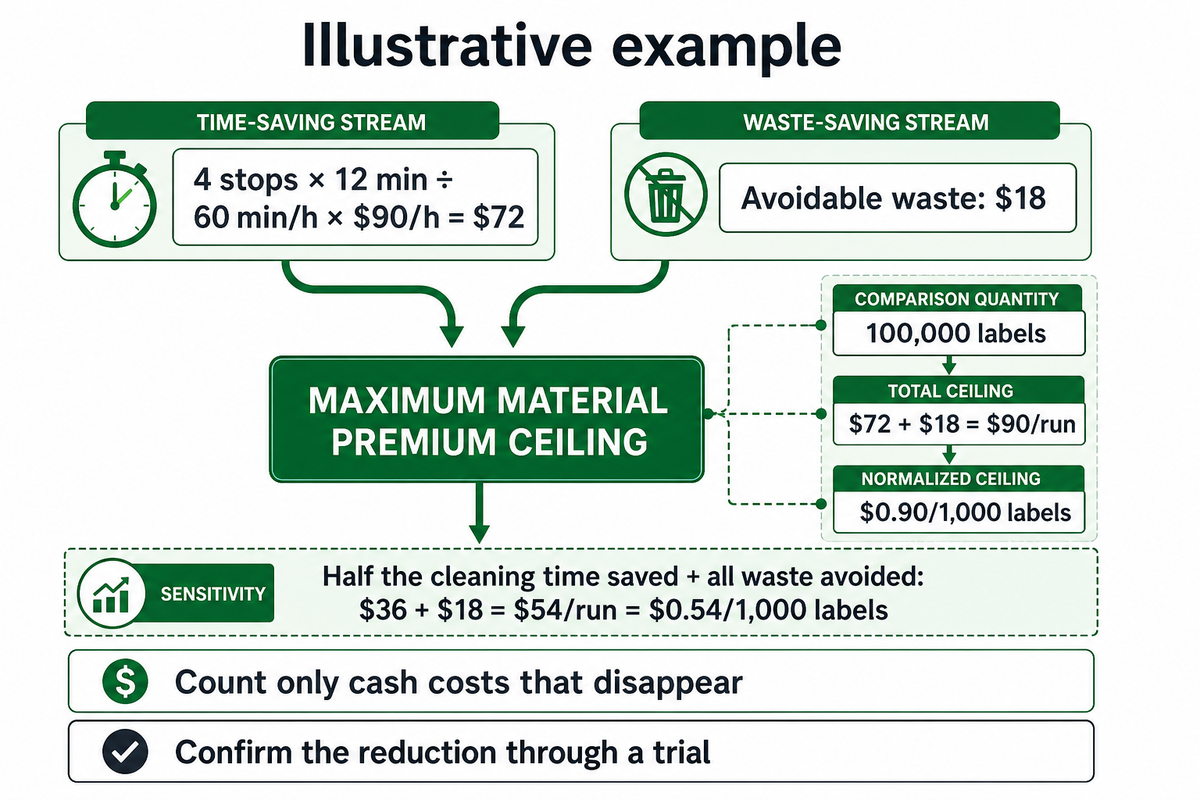
Um adicional pelo material substituto se justifica se o novo material puder evitar os custos realmente incorridos com o antigo. Conte a limpeza extra, o desperdício e outros custos incrementais para a mesma quantidade de rótulos. Não inclua a manutenção de rotina nem salários fixos que não mudam e compare o limite com uma cotação respaldada por um teste bem-sucedido.
Limite de equilíbrio do custo de limpeza
O limite de equilíbrio do custo de limpeza é o adicional máximo do material coberto por custos de desperdício e limpeza comprovadamente evitáveis para o mesmo volume de produção.
O exemplo de fluxo de caixa relevante da Open University define o limite contábil. Se a decisão não alterar os custos, as horas liberadas não representam dinheiro economizado. O exemplo da ACCA também não atribui custo incremental às horas ociosas já pagas.
Suponha que um lote hipotético de 100.000 rótulos gere quatro paradas extras para limpeza de 12 minutos cada, além de $18 em desperdício evitável. Considere que a tarifa de $90/hora represente um custo em dinheiro que realmente deixaria de existir, como horas extras evitáveis, e que o material substituto elimine essas perdas extras. O cálculo é 4 × 12 ÷ 60 × $90 + $18 = $90 por lote, ou $0,90 por 1.000 rótulos. Um adicional cotado de $0,60 por 1.000 custaria $60 e deixaria um benefício condicional de $30. Se metade do tempo de limpeza permanecer, a mesma proposta já não passa nesta comparação. Confirme a redução por meio de um teste, em vez de tratar a promessa do fornecedor como certa ao calcular o preço.
| Entrada ou resultado | Valor ilustrativo | Base de cálculo | Limitações /Não adequado para |
|---|---|---|---|
| Quantidade para comparação | 100.000 rótulos | Mesmo volume para os dois materiais | Quantidades diferentes distorcem a comparação |
| Paradas extras para limpeza | 4 paradas | Além da limpeza de rotina | Exclua a manutenção que continua necessária |
| Tempo por parada extra | 12 min | Tempo de parada medido em uma aplicação real | Apenas um valor de exemplo |
| Tempo total de parada extra | 48 min = 0,8 h | 4 × 12 min | Nem todo o tempo decorrido se transforma em economia |
| Custo por hora evitável | $90/h | Premissa de custo incremental em dinheiro | Não inclui mão de obra alocada nem despesas gerais que não mudam |
| Economia relacionada ao tempo | $72 | 0,8 h × $90/h | Exige que as quatro paradas extras desapareçam |
| Desperdício evitável | $18 | Premissa separada de perda de material | Não conte a mesma perda duas vezes |
| Limite do adicional | $90/lote | $72 + $18 | Não considera benefícios ainda não testados |
| Limite normalizado | $0.90/1,000 rótulos | $90 ÷ 100 | É um limite, não um retorno garantido |
| Cenário de redução do tempo pela metade | $54/lote; $0.54/1,000 | $36 de tempo economizado + $18 de desperdício | Abaixo do adicional de exemplo de $0,60 |
A equipe financeira também deve determinar se a capacidade liberada pode realmente ser vendida ou utilizada. Não some o benefício de capacidade total à economia de mão de obra quando as duas estimativas se sobrepõem. Se os funcionários receberem o mesmo salário de qualquer forma, registre a melhoria operacional separadamente da economia em dinheiro.
Teste com o fornecedor: exija funcionamento sem resíduos e adesão ao recipiente
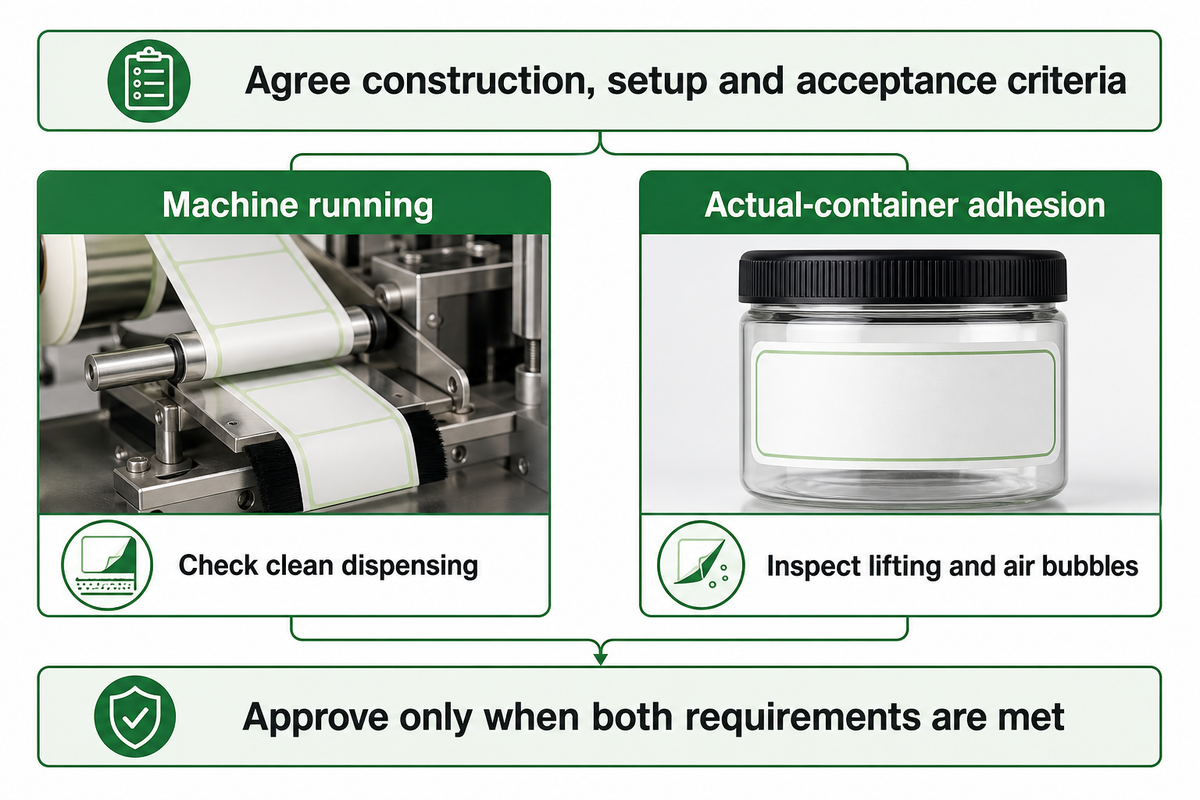
Um ensaio com o fornecedor deve validar se a operação da máquina é adequada e se há adesão ao recipiente real. Defina a estrutura, os ajustes, os pontos de inspeção, os tempos de permanência e os critérios de aceitação antes de comparar as amostras. A idade de armazenamento e as condições de uso previstas também devem ser consideradas, pois um teste curto bem-sucedido não comprova o desempenho duradouro em todo o ambiente previsto para o produto.
“não implicam, por si só, nenhuma especificação de desempenho”
Quando uma cotação menciona um número de ensaio sem um critério de aprovação, aplica-se o alerta da FINAT: um método de ensaio não especifica, por si só, o desempenho do material. O FTM 1 especifica o ensaio de adesão ao descolamento a 180° e 300 mm/min; o FTM 2 especifica o ensaio a 90° e 300 mm/min. O FTM 8 diz respeito ao ensaio de cisalhamento, e o FTM 9, ao ensaio de pegajosidade inicial em loop. O comunicado da associação sobre o manual de novembro de 2025 menciona 31 métodos de ensaio na 11ª edição. Um método de ensaio explica como o teste deve ser realizado e é diferente dos requisitos da aplicação do usuário final.
Informe o código atual do material, o lote, o material frontal, o requisito de revestimento, o liner, a largura, o tamanho do tubete e o diâmetro externo acabado para selecionar o rótulo adequado. Inclua fotos da sequência de eventos e registre a velocidade de produção, o histórico de armazenamento e a frequência de limpeza. Forneça informações sobre o recipiente que será usado. Com esses dados, o setor de compras pode solicitar uma comparação compatível com os requisitos, em vez de uma alternativa “de alta qualidade”.
Defina o que significa os rótulos permanecerem no lugar: como serão manuseados inicialmente, qual será o tempo de permanência de condicionamento especificado e como e quando serão inspecionados, considerando o uso previsto. Verifique se os rótulos aderem à superfície real, se surgem bolhas de ar ou levantamento e se a dispensação continua limpa. Superfícies secas em um ensaio em ambiente interno não representam todas as aplicações em ambientes frios. Usar a amostra de controle adequada ajuda a deixar essa diferença clara.
Nas consultas à Guanma, informe se você precisa de amostras de rótulos de filme de PET ou de opções de material para rótulos de papel e anexe o conjunto de evidências. Solicite as condições de armazenamento e ensaio específicas para o material. A melhor solução é a estrutura que atende aos requisitos acordados de operação e adesão; o nome da composição química, por si só, não garante que os rótulos funcionem no seu processo.
Levantamento chave
Aprove a alteração somente quando a comparação explicar a melhoria operacional e o material substituto ainda atender ao requisito de adesão ao recipiente.
Perguntas frequentes
O que é um rótulo autoadesivo?
Um rótulo autoadesivo combina um material frontal, um adesivo sensível à pressão e um liner de proteção.
A estrutura completa é importante ao investigar o escorrimento do adesivo. Uma mudança no filme, no papel, no adesivo ou no liner pode alterar o comportamento durante o processamento. Por isso, identifique o código completo do material do fornecedor, em vez de comparar apenas os materiais frontais. Mantenha esse código junto ao número do lote e às amostras da reclamação. Dois rolos de aparência semelhante podem ter comportamentos diferentes quanto ao adesivo e à liberação.
Todos os adesivos para rótulos são iguais?
Não. Diferentes tipos de adesivo são adequados a diferentes superfícies e condições de operação.
Os adesivos para rótulos diferem na composição química e no comportamento previsto, incluindo opções permanentes, removíveis e de graus específicos para cada aplicação. Um revestimento escolhido para aderir a uma superfície difícil pode se comportar de outra forma durante o bobinamento ou o armazenamento. Avalie a estrutura completa do rótulo nas condições acordadas e não trate o nome de uma composição química como prova de que o adesivo não vai escorrer. Solicite o grau do adesivo e as condições de ensaio informadas.
Quanto tempo devo esperar depois de aplicar o rótulo?
Siga o tempo de permanência especificado pelo fornecedor para o adesivo e o ensaio de aceitação acordado.
Uma verificação imediata de manuseio e uma verificação de adesão após o condicionamento respondem a perguntas diferentes. Ao comparar materiais, registre a temperatura de aplicação do rótulo, as condições do recipiente e o tempo decorrido. Um valor de adesão ao descolamento informado pelo fornecedor, sem as condições de ensaio, não determina o tempo de espera na sua linha de produção. Defina separadamente qualquer inspeção posterior da vida útil, sobretudo quando a embalagem acabada for exposta à umidade ou a variações de temperatura.
Resfriar um rolo pegajoso comprova que ele pode ser usado?
Não. Uma sensação mais fria ao toque não comprova que o material se recuperou.
O resfriamento pode alterar a sensação de pegajosidade do rolo, mas não informa a exposição anterior nem restaura uma estrutura danificada. Guarde amostras e verifique a dispensação e a adesão nas condições acordadas antes de decidir se o lote afetado pode ser usado na produção.
Posso usar algum produto químico para removê-lo sem deixar resíduos?
O método de limpeza depende do objeto e do componente.
Remover um rótulo de um recipiente é diferente de limpar um cabeçote de impressão, rolo ou sensor. Siga as instruções do fabricante do equipamento para a máquina e o componente específicos. Não aplique a uma impressora recomendações domésticas sobre óleos ou esfregação abrasiva. Guarde uma amostra do resíduo antes da limpeza para que o fornecedor possa investigá-lo. Conclua o procedimento de limpeza aprovado antes de reiniciar a máquina, incluindo o tempo de secagem exigido para o componente, se houver.
Devo limpar o adesivo de todas as bordas dos rótulos?
Documente a contaminação recorrente antes de tentar retrabalhar o material rotineiramente.
Limpar manualmente pode ocultar o padrão original e alterar a amostra. Mantenha rolos representativos intactos, registre as quantidades afetadas e peça ao fornecedor que defina a destinação do material antes de retomar a produção de rotina. Uma borda com aparência limpa não comprova que você corrigiu o problema subjacente do material ou do processo.
Um fornecedor pode garantir que o adesivo nunca escorrerá, em qualquer temperatura?
Um compromisso útil especifica um intervalo de operação testado.
Solicite informações sobre a estrutura do rótulo, a geometria do rolo, as condições de armazenamento, os ajustes do processo, o método de inspeção e o limite de aceitação. Uma promessa sem limites não ajuda a comparar fornecedores. Peça um ensaio que abranja as condições a que seus rótulos realmente serão submetidos, incluindo entrega e armazenamento antes do uso. Mantenha o material atual como controle e exija tanto uma operação adequada quanto adesão suficiente ao recipiente real. Os resultados dão suporte à decisão de compra dentro das condições testadas.