Ponte en contacto con Guanma

La exudación del adhesivo en rollos de etiquetas ocurre cuando el adhesivo se extiende más allá del borde de la etiqueta y, en ocasiones, se pega al liner, a las guías o a la impresora. Puede deberse a varios factores, como el almacenamiento, la forma en que se aplica el recubrimiento al rollo y la presión de bobinado. La exposición durante el almacenamiento, el comportamiento del recubrimiento y la presión de bobinado pueden influir, pero un borde pegajoso no permite identificar la causa. Conserve una muestra sin manipular antes de limpiar o cambiar los ajustes y, si es posible, documente el ajuste o la condición en que apareció el problema por primera vez.
El gerente de producción necesita que la línea siga funcionando; el comprador necesita saber si el siguiente rollo de material resolverá el problema. En este caso, se requieren distintos tipos de evidencia. Primero, identifique el residuo y compare rollos equivalentes. Verifique si la solución propuesta permite que las etiquetas del producto se adhieran bien a sus envases.
Comience por la evidencia
- Fotografíe el borde del rollo y el liner antes de que entren en contacto con la máquina.
- Registre juntos el código del material, el lote, el historial de almacenamiento y los datos de bobinado.
- Compare el funcionamiento sin residuos y la adhesión al envase antes de aprobar el material de reemplazo.
¿Dónde aparece primero la exudación del adhesivo en los rollos de etiquetas?
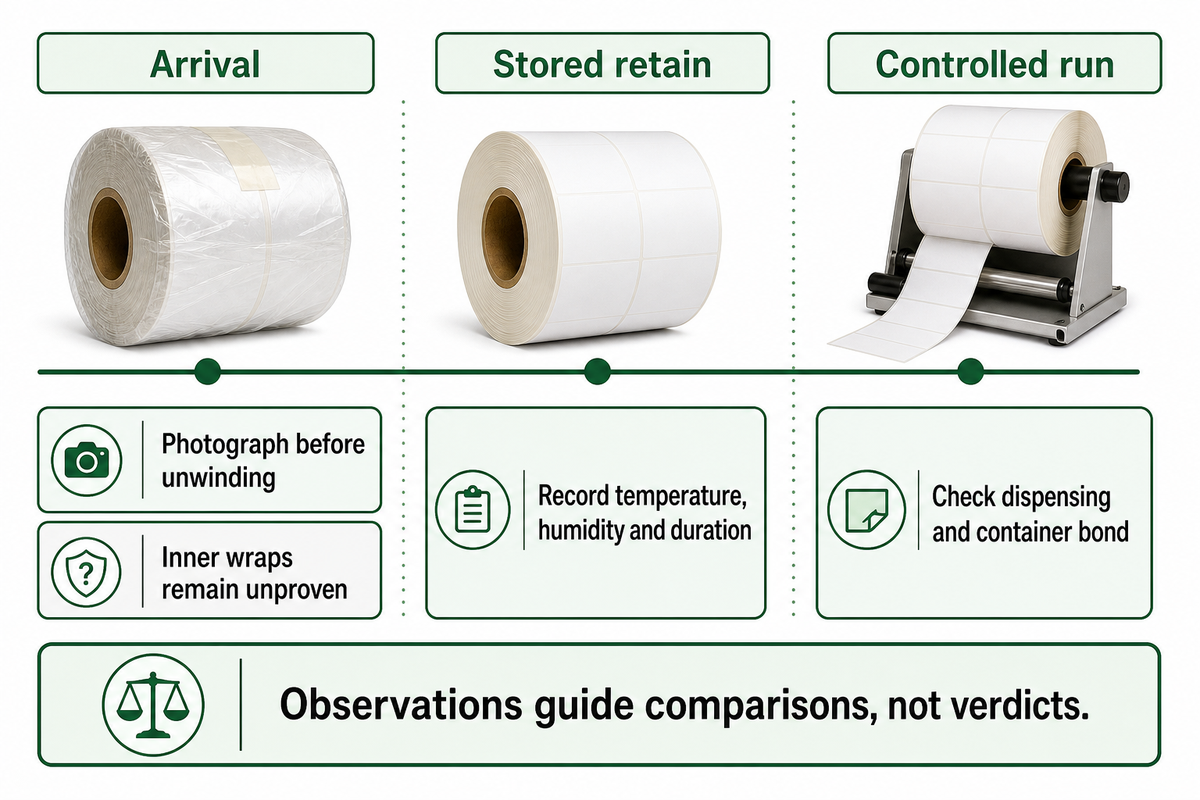
Para identificar la exudación del adhesivo, se necesita un enfoque sistemático. Si el problema está presente en un rollo sin abrir, se debe investigar por separado de los casos en que se detecta por primera vez después de la impresión. Observe dónde aparece al inicio, después de almacenar una muestra retenida y durante una prueba controlada. Estas observaciones permiten definir la siguiente comparación, pero por sí solas no demuestran un defecto de formulación o manipulación.
En la Guía sobre contaminación por adhesivo para etiquetas, el fabricante de equipos cab señala que un recubrimiento abundante, una baja viscosidad del adhesivo y un rebobinado demasiado apretado pueden contribuir al problema. Varios factores pueden causar los mismos problemas habituales. Un envoltorio exterior limpio dice poco sobre uno interior que aún no se ha examinado.
Cronología de exudación en 3 puntos de control
La cronología de exudación en 3 puntos de control registra las observaciones y las separa de las causas propuestas.
| Punto de control y ubicación | Grabar | Siguiente comparación | Limitaciones/No apto para |
|---|---|---|---|
| Recepción: borde exterior del rollo | Fotografíe antes de desenrollar | Rollo sin afectación del envío | No permite determinar el estado de las capas interiores |
| Recepción: reverso del liner | Ubicación y patrón de transferencia | Capa vecina sin manipular | La transferencia por sí sola no identifica la composición química |
| Recepción: embalaje | Daños y registro disponible del transporte | Embalaje de la muestra retenida protegido | Sin registrador, la exposición sigue siendo desconocida |
| Muestra retenida en almacenamiento: borde | Tiempo transcurrido y cambios en las condiciones | Muestra retenida equivalente bajo las condiciones de almacenamiento acordadas | Las distintas antigüedades del material dificultan la comparación |
| Muestra retenida en almacenamiento: papel y liner | Curvatura, comportamiento de liberación y dimensiones | La misma construcción y el mismo acondicionamiento | La curvatura no demuestra que haya exudación en los bordes |
| Muestra retenida en almacenamiento: entorno | Temperatura, humedad y duración | Límites específicos del material indicados por el proveedor | La temperatura ambiente no es la temperatura del mandril del rollo |
| Prueba controlada: desenrollado | Primera ubicación donde se observa residuo | Máquina limpia con material retenido | La contaminación anterior puede transferirse de nuevo |
| Prueba controlada: guías y rodillo | Reaparición del residuo por cantidad procesada | Velocidad y configuración equivalentes | Los distintos métodos de impresión no son equivalentes |
| Prueba controlada: etiqueta aplicada | Dispensado y adhesión al envase | Material actual y material propuesto | Un dispensado limpio no demuestra una adhesión duradera |
Vincular las fotografías con el identificador del rollo ayuda a evitar que una muestra de la máquina tomada por un operador se confunda con el material entrante sin manipular. La cronología es útil porque cada observación define qué se debe probar después, no porque conduzca a una conclusión automática.
Temperatura y humedad durante el almacenamiento: use los límites del material
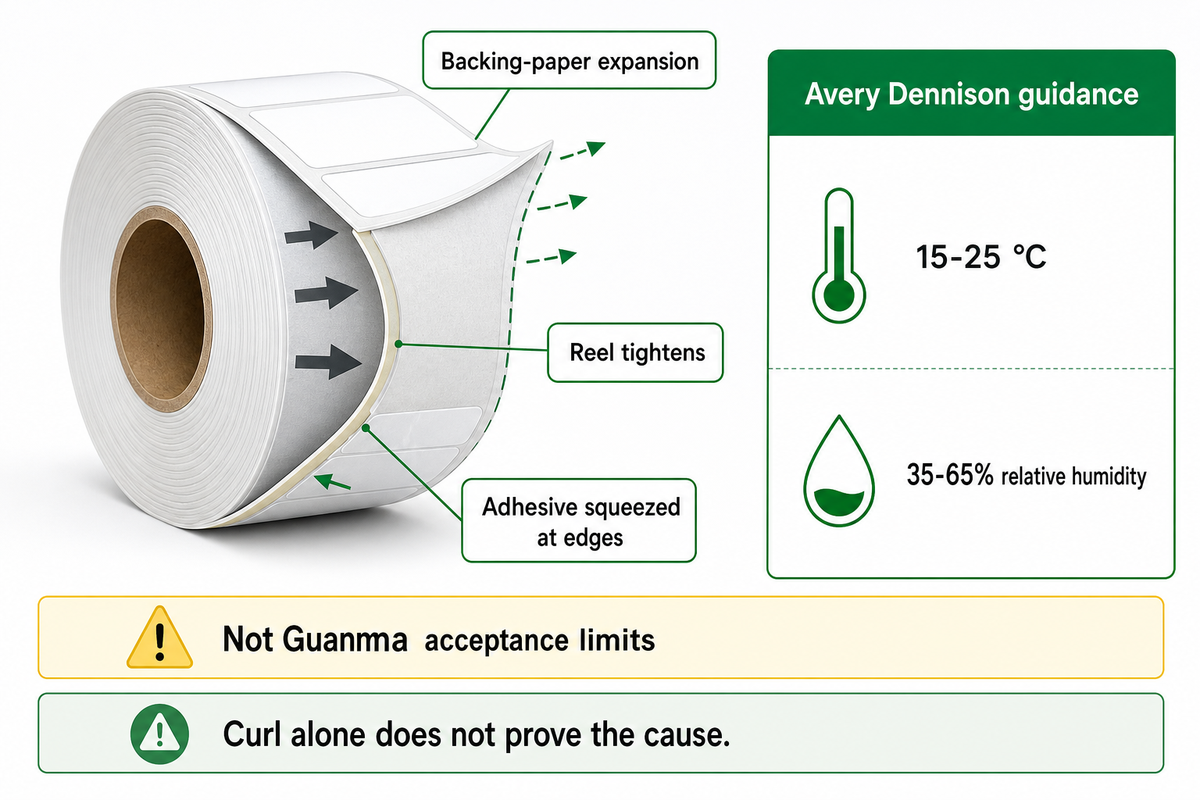
Los límites de almacenamiento corresponden a una construcción específica de etiqueta, no a todos los adhesivos sensibles a la presión. Compare la temperatura, la humedad y el tiempo de exposición del envío con las instrucciones del proveedor. Una lectura tomada después de la entrega no indica de manera fiable las condiciones a las que estuvo expuesto el envío durante el transporte. La humedad puede cambiar las propiedades mecánicas del papel y también su aspecto.
Por ejemplo, el boletín de almacenamiento de Avery Dennison recomienda 15–25 °C y 35–65% de humedad relativa para los materiales autoadhesivos que especifica; indica que las condiciones ideales son 22 °C y 50%. Esas cifras son recomendaciones de Avery, no límites de aceptación de Guanma. El boletín explica que, con humedad alta, la expansión del papel soporte puede apretar el rollo y hacer que el adhesivo salga por los bordes.
Esto es especialmente relevante cuando se observan curvatura y bordes pegajosos. Ninguna de las dos condiciones demuestra que la humedad haya sido la única causa. La investigación sobre películas de adhesivo acrílico base agua ilustra los efectos de la exposición al agua y por qué conviene considerarla; sin embargo, sus estudios de películas sumergidas no establecen un umbral de humedad ambiental para un almacén.
Considere el caso hipotético de un envío cuyas fotografías de recepción muestran material limpio y cuyos bordes están pegajosos después de 48 horas junto a una puerta de carga. El equipo de producción quiere rechazar todo el lote y el proveedor necesita saber si las condiciones de almacenamiento lo modificaron. Deje un rollo sin manipular bajo las condiciones de almacenamiento acordadas previamente, conserve el embalaje afectado y compare ambos registros. Si el envío no incluía un registrador, anote «exposición durante el transporte desconocida». Colocar el material en una sala a 22 °C no determina la temperatura del mandril ni repara daños anteriores. Vuelva a inspeccionarlo después del período de acondicionamiento especificado por el proveedor y pruebe el dispensado y la adhesión. La comparación puede justificar una investigación sobre el almacenamiento; sin embargo, aún podrían tener que revisarse otros aspectos, como el proceso de recubrimiento y bobinado.
Presión de bobinado: compare rollos equivalentes
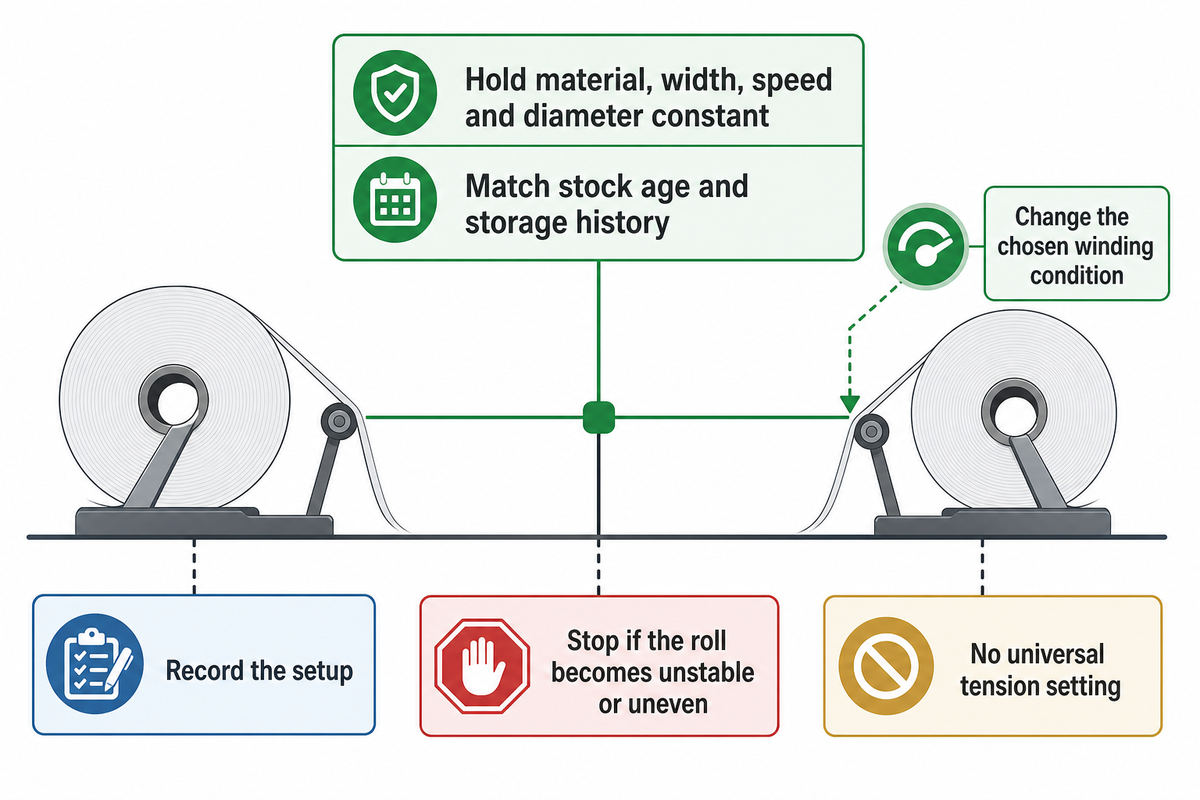
La mejor manera de reproducir una prueba de bobinado es controlar tantas variables como sea posible (por ejemplo, el material, el ancho, la velocidad, el diámetro del rollo, la antigüedad del material, el historial de almacenamiento previo, etc.). Modifique la condición de bobinado elegida dentro del rango operativo permitido del convertidor y mantenga un registro de la configuración. Si una condición reduce el residuo, esto justifica una evaluación adicional; no establece un ajuste de tensión universal.
La presión de un rollo bobinado no se puede reconstruir con una sola descripción de «apretado» o «flojo». Un estudio publicado sobre tensión cónica relacionó los esfuerzos de bobinado con el desgaste superficial de una película adhesiva y comparó dos perfiles de tensión. El estudio justifica prestar atención a las condiciones de bobinado, pero no establece un límite de exudación en los bordes de las etiquetas.
¿Cómo debo registrar la temperatura de almacenamiento de las etiquetas y la tensión de bobinado?
Registre la temperatura en °Celsius, la humedad relativa en porcentaje, el tiempo transcurrido de almacenamiento en horas y el ajuste real de bobinado con la unidad específica de la máquina. Registre el ancho de la banda continua de material, los diámetros del mandril y del rollo terminado en milímetros, la velocidad de línea en metros/minuto y la antigüedad del material. Anote la ubicación del sensor y la identificación del equipo junto con las lecturas, para que otro operador pueda reproducir la comparación.
La guía de NIST sobre bloqueo indica que se deben mantener constantes los factores de interferencia para mejorar un experimento. En este experimento, un posible factor de interferencia podría ser usar otro lote de material o cambiar el tiempo de almacenamiento previo de las etiquetas. NIST también señala que las pruebas de un solo factor por vez no detectan las interacciones, por lo que una comparación de tensión en un entorno no puede descartar una interacción entre tensión y humedad.
Un error común es seguir aflojando el rollo hasta que desaparezca el residuo. En un debate de convertidores de 2008, el rebobinado flojo no resolvió por completo el problema reportado. Tome ese informe como una pista para investigar, no como un resultado controlado. Detenga cualquier prueba que produzca un rollo inestable o irregular; cambiar la contaminación por una manipulación deficiente no es una solución.
Gramaje de recubrimiento y flujo del adhesivo: cambie la especificación con cuidado
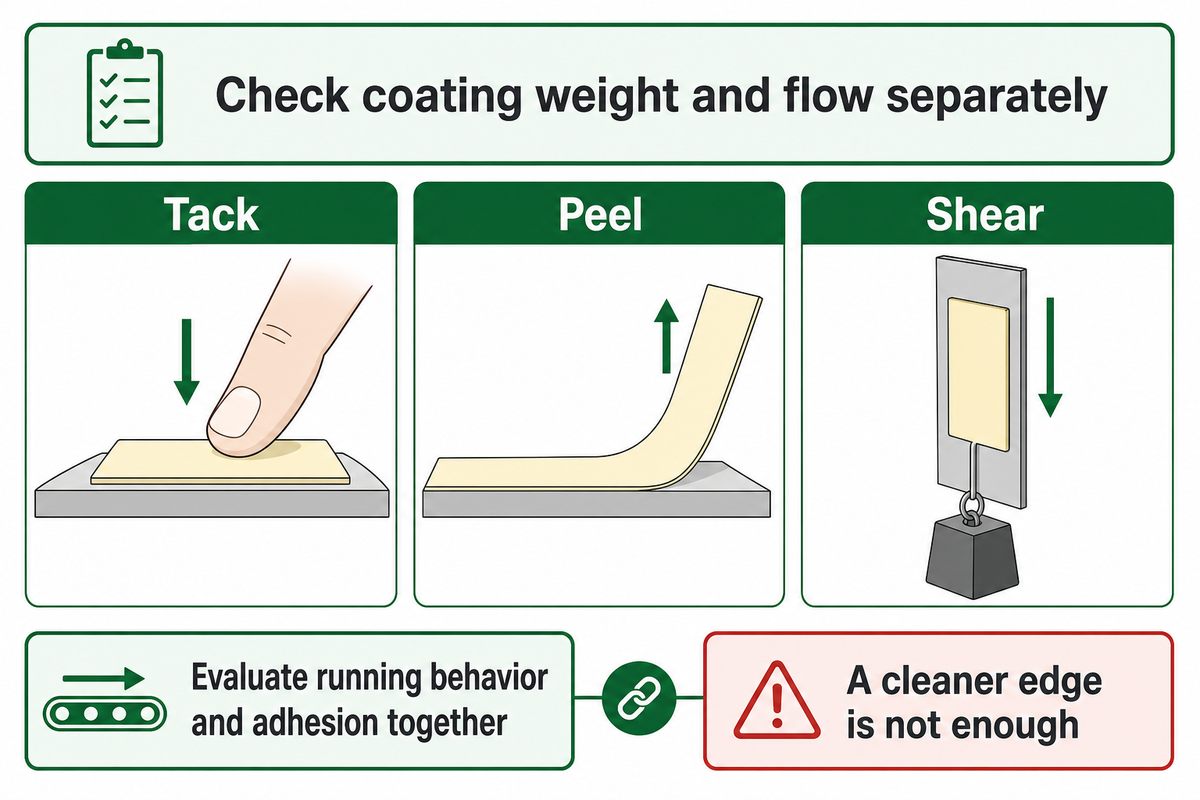
Verifique por separado el gramaje de recubrimiento y el flujo del adhesivo. Si el recubrimiento no cumple la especificación, debe ajustarse. Aunque cumpla la especificación, quizá no sea adecuado para la aplicación. No apruebe una menor cantidad de adhesivo solo porque el rollo se vea más limpio. El material de reemplazo debe ofrecer el agarre inicial, la adhesión por pelado y la resistencia al cizallamiento necesarios una vez aplicada la etiqueta.
Las interacciones entre las materias primas son más importantes que el nombre del adhesivo. La capa adhesiva debe entrar en contacto con la textura del envase y resistir movimientos no deseados. El papel, las películas de poliéster y otras construcciones de material autoadhesivo para etiquetas deben evaluarse como productos completos. Para elegir el adhesivo adecuado, se deben considerar el material frontal y el liner.
En el estudio de Márquez y sus colegas de 2021, las muestras 1sp-AB y 2sp-AB con soporte de PET registraron una resistencia al cizallamiento de 11.8 ± 0.7 h y 47.0 ± 0.9 h. La resistencia al pelado mostró la tendencia opuesta: 8.1 ± 0.4 y 4.9 ± 0.4 N/25 mm. Las muestras se prepararon con métodos distintos y un gramaje de recubrimiento seco de aproximadamente 25 g/m². El estudio no midió la exudación en los bordes ni productos Guanma; demuestra por qué una mejora en una propiedad del adhesivo no puede sustituir a las demás.
¿Cómo puedo reducir la exudación del adhesivo sin debilitar la adhesión de la etiqueta?
Primero, determine si el material actual cumple la especificación. Luego, evalúe si el reemplazo es aceptable frente a la construcción original. Mantenga constantes el envase previsto, las condiciones de aplicación, el entorno de prueba y el tiempo de permanencia. Evalúe en la misma prueba tanto el comportamiento durante el proceso como la adhesión adecuada. Un adhesivo con menor flujo no siempre es el adecuado para una superficie difícil.
Cuándo no comprar un reemplazo con menor agarre inicial
No compre un grado con menor agarre inicial solo porque el rollo original esté pegajoso. Una etiqueta puede necesitar un contacto inicial considerable con un envase de plástico texturizado, y un borde más limpio ofrece poco beneficio si las etiquetas se levantan durante la manipulación. La comparación de laboratorio anterior demuestra que una alta resistencia al cizallamiento y una alta adhesión no siempre van de la mano. Antes de modificar el tipo de adhesivo, indique qué comportamiento falló primero.
Piense en una empresa que envasa alimentos y bebidas, cuyas etiquetas personalizadas necesitan limpiezas frecuentes, pero deben permanecer adheridas a envases refrigerados. Un grado propuesto funciona sin residuos durante una breve prueba en una sala seca. El área de compras observa menos paradas; el área de control de calidad advierte que la prueba no incluyó condensación ni el tiempo de permanencia previsto. Ninguna de las dos áreas cuenta con evidencia suficiente para aprobar el cambio. Repita la prueba en el envase bajo las condiciones acordadas y evalúe tanto la manipulación inicial como la adhesión posterior. La calificación de productos expuestos a la humedad debe reproducir esa exposición. Si el nuevo grado se levanta, mantenga el requisito de adhesión original e investigue la uniformidad del recubrimiento o el bobinado.
Las soluciones basadas en el equilibrio entre rigidez y adhesión se describen en la patente de adhesivo multicapa de Avery Dennison. Esto no significa que Guanma sea propietaria de esa tecnología ni que un rollo suministrado obtenga los beneficios de dicha patente.
Troquelado y liners de liberación: cuándo el patrón del borde cambia el diagnóstico
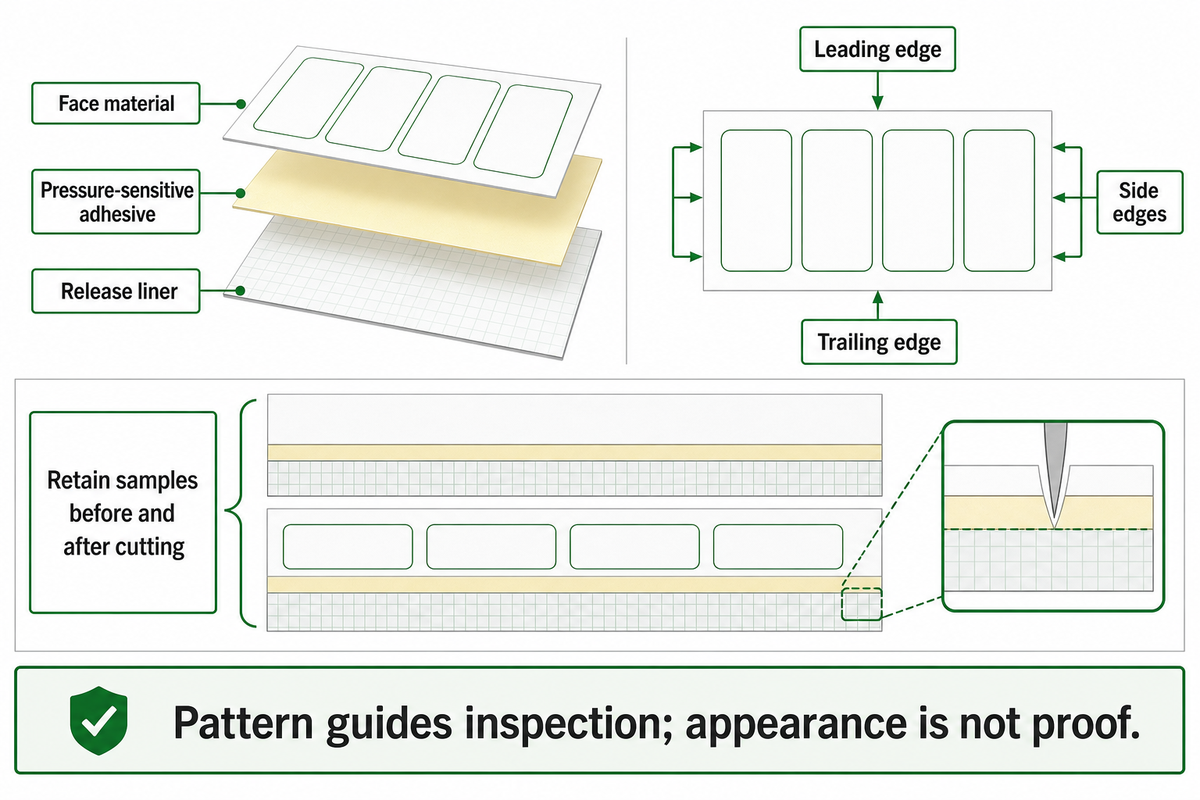
Los residuos que aparecen junto a cada borde de corte también requieren revisar la conversión y el material. Se deben conservar muestras antes y después del corte. Identifique la pista e inspeccione el estado del liner. Un patrón repetido en los bordes puede orientar la investigación hacia el utillaje o la transferencia, pero el aspecto por sí solo quizá no permita distinguir todos los problemas de corte, liberación o flujo del adhesivo.
El índice de métodos FINAT considera el gramaje de recubrimiento, la resistencia al cizallamiento, el agarre inicial y la marca del troquel como pruebas independientes. El FTM 23 se refiere a la marca del troquel; el FTM 12, al gramaje del recubrimiento adhesivo. El FTM 28 se refiere a la migración del adhesivo a través del papel y no debe confundirse con el flujo del adhesivo alrededor del borde de una etiqueta.
Una superficie de liberación de silicona cumple una función distinta de la del material frontal. Por eso, cambiarla puede facilitar el desprendimiento de la etiqueta de su soporte. Sin embargo, eso no aborda la causa del desplazamiento del adhesivo. Revise la función del liner de liberación y, en construcciones de papel, la humedad del liner glassine antes de comparar otros liners.
Un convertidor puede marcar los bordes inicial, final y laterales, en lugar de enviar una fotografía sin identificar. También sería útil una muestra retenida sin convertir, si está disponible. Esa comparación separa la evidencia generada durante la fabricación de la que aparece después durante el dispensado. Así se evita también tratar cada borde de corte pegajoso como un nuevo defecto del adhesivo.
Residuos en la impresora: cuándo retener el rollo y limpiar la máquina
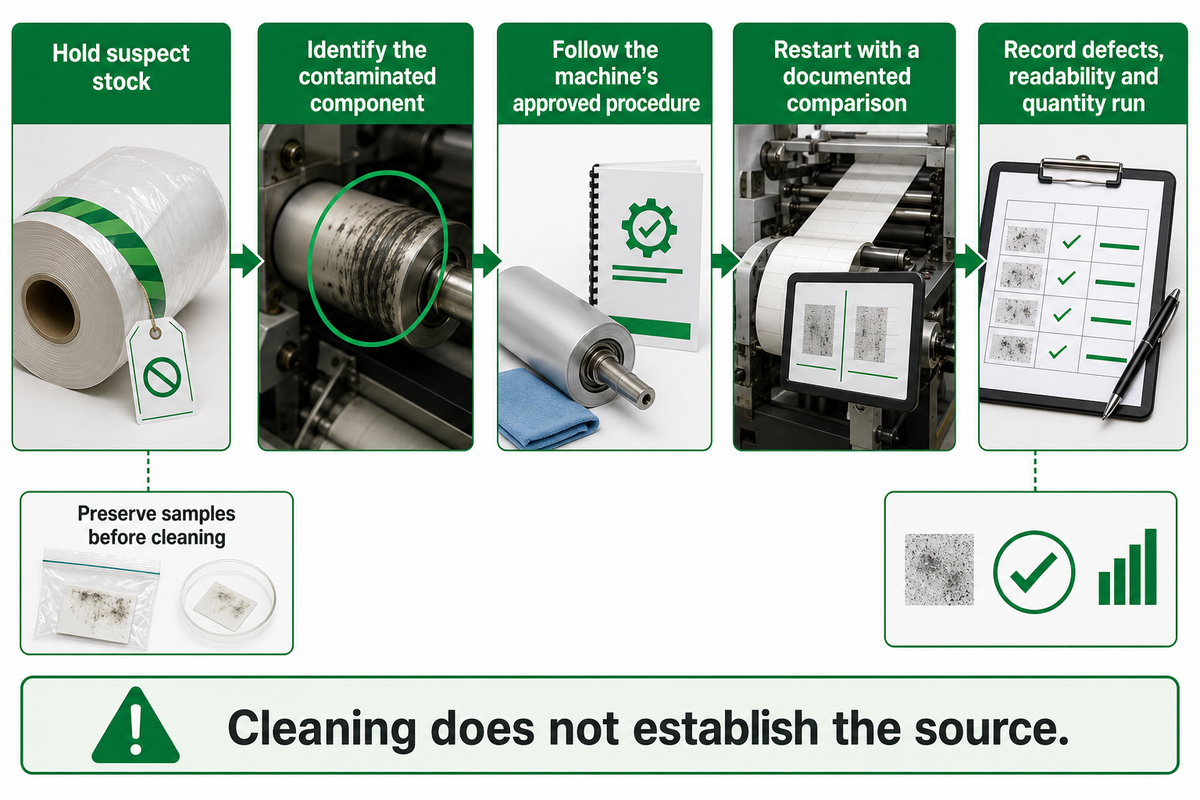
Retenga el material autoadhesivo para etiquetas sospechoso cuando la acumulación recurrente de residuos afecte la alimentación, la impresión o el dispensado, y conserve muestras antes de limpiar. Siga el procedimiento del fabricante del equipo para el componente específico y luego reanude el trabajo con una comparación documentada. La limpieza elimina la contaminación inmediata, pero no determina si el origen fue el rollo recibido, la configuración o material transferido de un trabajo anterior.
En particular, cab recomienda limpiar los rodillos y el cabezal de impresión antes de cambiar el material que causa contaminación. De lo contrario, los residuos que queden en la máquina pueden afectar el material de reemplazo o hacer que un material para etiquetas en buen estado parezca defectuoso. Registre los defectos de impresión y la legibilidad del código de barras junto con la cantidad procesada entre paradas de limpieza.
Hacer
- Conserve un rollo sin manipular y una muestra del residuo.
- Identifique el componente contaminado.
- Use el procedimiento de limpieza aprobado para la máquina.
No
- Limpie todos los bordes antes de documentarlos.
- Frote el cabezal de impresión siguiendo consejos de uso doméstico.
- Suponga que el material nuevo limpiará la contaminación anterior.
Use un paño suave, alcohol isopropílico u otro producto de limpieza solo si las instrucciones de la máquina lo especifican. No use acetona ni aire caliente simplemente porque alguno de los dos haya ayudado a quitar adhesivo de un envase de producto en otro contexto. Las instrucciones para quitar adhesivo de un frasco no son un procedimiento de mantenimiento del cabezal de impresión.
Para el material autoadhesivo para etiquetas de papel térmico, compruebe la imprimibilidad en la máquina y con los ajustes reales. El material adecuado para etiquetas requiere métodos de impresión compatibles y un comportamiento aceptable del adhesivo. Un rodillo limpio solo aporta evidencia útil si se documenta la prueba posterior.
Costo de reemplazo: calcule el límite de equilibrio de la limpieza
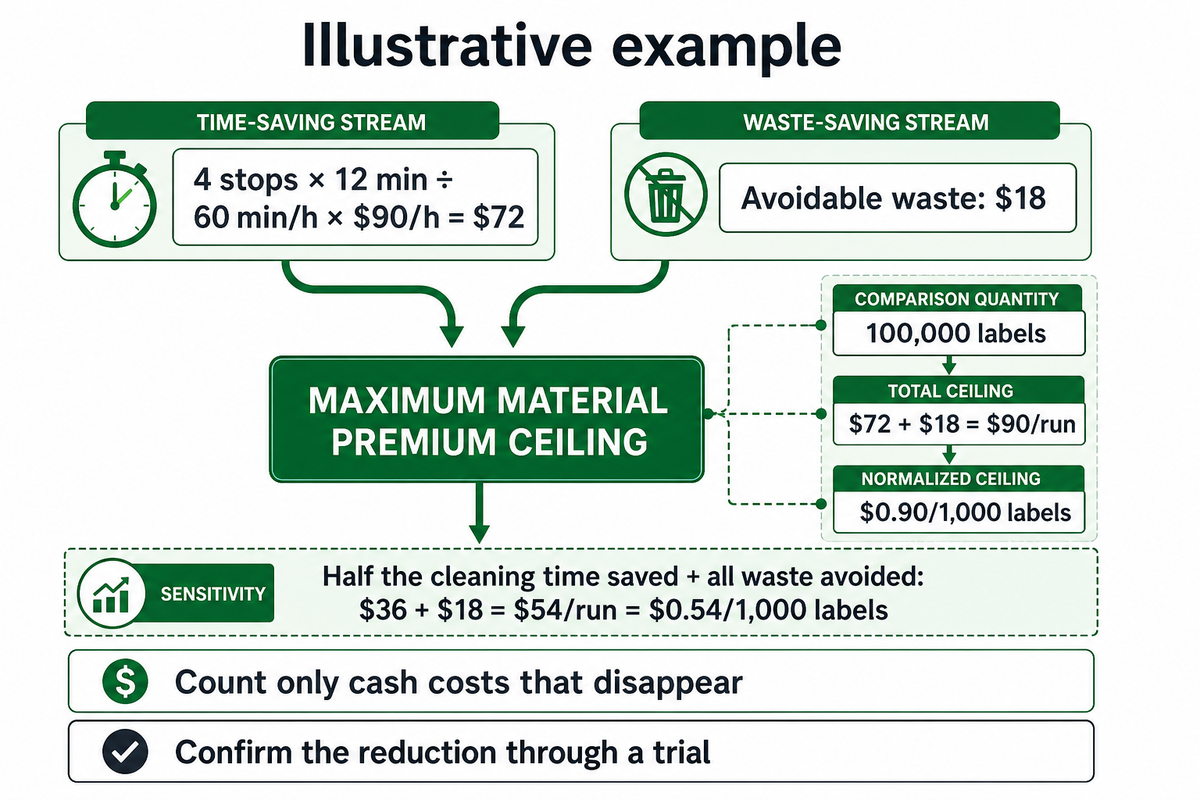
Un sobreprecio por el material de reemplazo se justifica si este realmente permite evitar los costos del material anterior. Cuente los costos adicionales de limpieza, desperdicio y otros conceptos incrementales para la misma cantidad de etiquetas. Excluya el mantenimiento de rutina y los salarios fijos que no cambian, y compare el límite con una cotización respaldada por una prueba satisfactoria.
Límite de equilibrio de la limpieza
El límite de equilibrio de la limpieza es el sobreprecio máximo del material que pueden cubrir los costos de desperdicio y limpieza evitables y demostrables para la misma producción.
El ejemplo de flujo de efectivo relevante de Open University define el límite contable. Si los costos no cambian como resultado de la decisión, las horas liberadas no representan dinero ahorrado. El ejemplo de ACCA también considera que las horas disponibles ya pagadas no generan un costo incremental.
Suponga una producción hipotética de 100,000 etiquetas que requiere cuatro paradas adicionales de limpieza de 12 minutos cada una, además de $18 en desperdicio evitable. Suponga que la tarifa de $90/hour representa un costo en efectivo que realmente desaparecería, como el pago de horas extra evitables, y que el material de reemplazo elimina esas pérdidas adicionales. El cálculo es 4 × 12 ÷ 60 × $90 + $18 = $90 por producción, o $0.90 por 1,000 etiquetas. Un sobreprecio cotizado de $0.60 por 1,000 costaría $60 y dejaría un beneficio condicional de $30. Si se mantiene la mitad del tiempo de limpieza, la misma propuesta ya no supera esta comparación. Confirme la reducción mediante una prueba, en lugar de dar por cierta la promesa del proveedor al calcular el precio.
| Dato o resultado | Valor ilustrativo | Base | Limitaciones/No apto para |
|---|---|---|---|
| Cantidad de comparación | 100,000 etiquetas | La misma producción para ambos materiales | Las distintas cantidades distorsionan la comparación |
| Paradas adicionales de limpieza | 4 paradas | Por encima de la limpieza de rutina | Excluya el mantenimiento que sigue siendo necesario |
| Tiempo por parada adicional | 12 min | Tiempo de parada medido en una aplicación real | Solo valor de ejemplo |
| Tiempo total de parada adicional | 48 minutos = 0.8 horas | 4 × 12 min | No todo el tiempo transcurrido se convierte en ahorro |
| Costo por hora evitable | $90/h | Supuesto de costo incremental en efectivo | No incluye costos laborales ni gastos generales asignados que no cambian |
| Ahorro relacionado con el tiempo | $72 | 0.8 h × $90/h | Requiere eliminar las cuatro paradas adicionales |
| Desperdicio evitable | $18 | Supuesto independiente sobre la pérdida de material | No cuente la misma pérdida dos veces |
| Límite del sobreprecio | $90/run | $72 + $18 | No contempla beneficios sin probar |
| Límite normalizado | $0.90/1,000 etiquetas | $90 ÷ 100 | Es un límite, no un rendimiento garantizado |
| Caso de reducción del tiempo a la mitad | $54/run; $0.54/1,000 | $36 de tiempo ahorrado + $18 de desperdicio | Por debajo del sobreprecio de ejemplo de $0.60 |
El equipo de finanzas también debe determinar si la capacidad liberada realmente puede venderse o aprovecharse. No sume el beneficio de capacidad completa al ahorro laboral si ambas estimaciones se superponen. Si los empleados reciben el mismo pago en cualquier caso, registre la mejora operativa por separado del ahorro en efectivo.
Prueba con el proveedor: exija un funcionamiento sin residuos y adhesión al envase
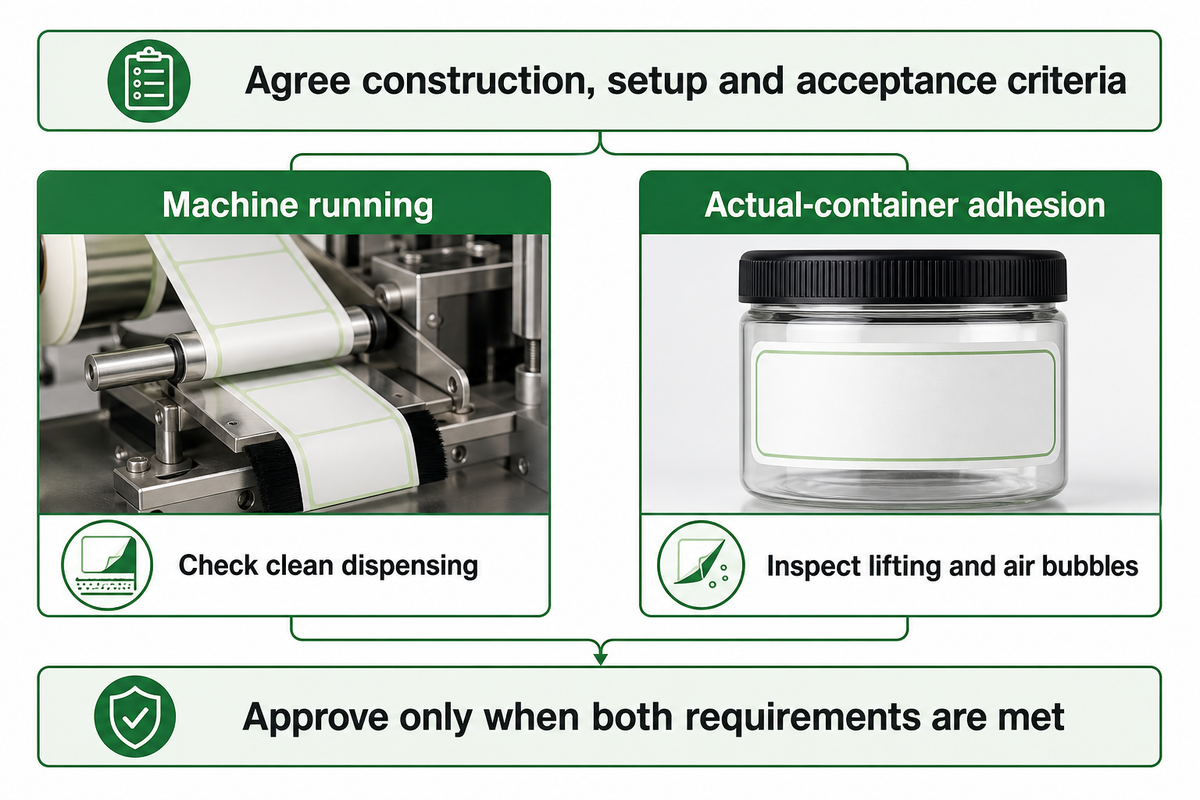
Una prueba con el proveedor debe validar que el funcionamiento en máquina y la adhesión al envase real sean aceptables. Acuerde la estructura, la configuración, los puntos de inspección, los tiempos de permanencia y los criterios de aceptación antes de comparar las muestras. También deben considerarse el tiempo de almacenamiento y las condiciones de uso previstas, ya que una prueba breve satisfactoria no permite validar el desempeño a largo plazo en todo el entorno previsto para el producto.
«no implican por sí mismos ninguna especificación de desempeño»
Cuando una cotización menciona un número de ensayo sin un criterio de aprobación, se aplica la advertencia de FINAT: un método de ensayo no especifica por sí mismo el desempeño del material. FTM 1 especifica una prueba de adhesión por pelado a 180° y 300 mm/min; FTM 2 especifica una prueba de adhesión por pelado a 90° y 300 mm/min. FTM 8 corresponde a pruebas de resistencia al cizallamiento y FTM 9, a pruebas de agarre inicial en bucle. El anuncio del manual de la asociación de noviembre de 2025 menciona 31 métodos de ensayo en la 11.ª edición. Un método de ensayo explica cómo realizar una prueba y es independiente de los requisitos de una aplicación para el usuario final.
Envíe el código actual del material, el lote, el material frontal, los requisitos de recubrimiento, el liner, el ancho, el tamaño del mandril y el diámetro exterior del rollo para elegir la etiqueta adecuada. Incluya fotografías de las distintas etapas y registre la velocidad de producción, el historial de almacenamiento y la frecuencia de limpieza. Proporcione información sobre el envase que se utilizará. Con estos datos, el área de compras puede solicitar una comparación equivalente en lugar de una alternativa «de alta calidad».
Acuerde qué significa que las etiquetas permanezcan adheridas: cómo se manipularán inicialmente, cuál es el tiempo de acondicionamiento especificado y cómo se inspeccionarán más adelante, además de las condiciones de uso previstas. Compruebe si las etiquetas se adhieren a la superficie real, si aparecen burbujas de aire o desprendimientos y si la dispensación sigue siendo limpia. Las superficies secas en una prueba en interiores no representan todas las aplicaciones en entornos fríos. El uso de una muestra de control adecuada permite mantener clara esa diferencia.
Para consultas sobre Guanma, indique si necesita muestras de película de PET para etiquetas u opciones de material para etiquetas de papel y adjunte las pruebas recopiladas. Solicite las condiciones de almacenamiento y ensayo específicas para el material. La mejor solución es la estructura que cumple los requisitos acordados de funcionamiento y adhesión; el nombre de una química, por sí solo, no garantiza que las etiquetas funcionen en su proceso.
Conclusión clave
Apruebe un cambio solo cuando la comparación explique la mejora operativa y el material de reemplazo siga cumpliendo el requisito de adhesión al envase.
Preguntas frecuentes
¿Qué es una etiqueta autoadhesiva?
Una etiqueta autoadhesiva combina un material frontal, un adhesivo sensible a la presión y un liner de liberación protector.
La estructura completa es importante al investigar la exudación del adhesivo. Un cambio en la película, el papel, el adhesivo o el liner puede modificar el comportamiento durante el proceso, así que identifique el código completo del material del proveedor en lugar de comparar solo los materiales frontales. Conserve ese código junto con el número de lote y las muestras de la queja. Dos rollos de aspecto similar no necesariamente tienen el mismo adhesivo ni el mismo comportamiento de liberación.
¿Todos los adhesivos para etiquetas son iguales?
No. Los distintos tipos de adhesivos se destinan a diferentes superficies y condiciones de funcionamiento.
Los adhesivos para etiquetas varían en su composición química y comportamiento previsto; hay grados permanentes, removibles y específicos para cada aplicación. Un recubrimiento seleccionado para adherirse a una superficie difícil puede comportarse de otra manera durante el bobinado o el almacenamiento. Evalúe la estructura completa de la etiqueta según las condiciones acordadas y no considere el nombre de una química como prueba de que no puede haber exudación. Solicite el grado y las condiciones de ensayo indicadas.
¿Cuánto tiempo debo esperar después de aplicar las etiquetas?
Respete el tiempo de permanencia especificado por el proveedor para el adhesivo y la prueba de aceptación acordada.
Una comprobación inmediata durante la manipulación y una comprobación de adhesión después del acondicionamiento responden preguntas distintas. Al comparar materiales, registre la temperatura de aplicación de la etiqueta, el estado del envase y el tiempo transcurrido. Una cifra de adhesión por pelado del proveedor, sin las condiciones de ensayo correspondientes, no permite determinar cuánto debe esperar en su línea de producción. Acuerde por separado cualquier inspección posterior de la vida útil, en particular si el envase terminado estará expuesto a la humedad o a cambios de temperatura.
¿Enfriar un rollo pegajoso demuestra que se puede usar?
No. Que el rollo se sienta más frío no demuestra que se haya recuperado.
El enfriamiento puede cambiar la sensación pegajosa del rollo, pero no permite determinar su exposición anterior ni restaura una estructura dañada. Conserve muestras y compruebe la dispensación y la adhesión en las condiciones acordadas antes de decidir si el lote afectado puede procesarse.
¿Puedo usar productos químicos para desprenderlo sin dejar residuos?
El método de limpieza depende del objeto y del componente.
Retirar una etiqueta de un envase es una tarea distinta de limpiar un cabezal de impresión, un rodillo o un sensor. Siga las instrucciones del fabricante del equipo para la máquina y el componente específicos. No aplique a una impresora recomendaciones domésticas sobre aceites o frotado abrasivo. Antes de limpiar, conserve una muestra del residuo para que el proveedor pueda investigarlo. Complete el proceso de limpieza aprobado antes de reiniciar el equipo, incluido cualquier requisito de secado indicado para ese componente.
¿Debo limpiar el adhesivo de todos los bordes de las etiquetas?
Documente la contaminación recurrente antes de intentar corregirla de forma rutinaria.
Limpiar a mano puede ocultar el patrón original y modificar la muestra. Conserve sin manipular algunos rollos representativos, registre las cantidades afectadas y acuerde con el proveedor cómo proceder antes de reanudar la producción habitual. Que el borde parezca limpio no demuestra que haya corregido el problema subyacente del material o del proceso.
¿Puede un proveedor garantizar que no habrá exudación a ninguna temperatura?
Un compromiso útil especifica un rango de funcionamiento ensayado.
Solicite información sobre la estructura de la etiqueta, la geometría del rollo, las condiciones de almacenamiento, los ajustes del proceso, el método de inspección y el límite de aceptación. Una promesa sin límites no ayuda a comparar proveedores. Solicite una prueba que abarque las condiciones reales a las que estarán expuestas sus etiquetas, incluidas la entrega y el almacenamiento previos al uso. Conserve el material actual como muestra de control y exija un funcionamiento aceptable en máquina y una adhesión adecuada al envase real. Los resultados respaldan una decisión de compra dentro de las condiciones ensayadas.