Entre em Contato com Guanma

Um esqueleto de resíduos que se rompe sempre no mesmo canto exige uma investigação diferente daquele que falha à medida que a bobina de rebobinamento cresce. Guarde o pedaço rompido antes de reiniciar. A posição, o formato e a direção podem ajudar mais o impressor do que apenas outro ajuste de tensão.
O rompimento do esqueleto de resíduos após o corte pode ser causado por pontes frágeis, resistência à liberação ou cargas instáveis durante a remoção. Verifique a camada rompida, o layout, o frontal, o ensaio de liberação e o percurso dos resíduos antes de reduzir permanentemente a velocidade.
Verificações rápidas para um trabalho com rótulos em bobina
- Mesmo um material frontal mais resistente pode falhar em um entalhe ou em uma ponte estreita.
- Um resultado de liberação em baixa velocidade não define o limite de remoção na velocidade da impressora.
- Compare o tempo total e o material consumido para obter o mesmo volume aprovado.
Atualizado em outubro de 2026
Resíduos do corte e vinco: identifique a camada rompida
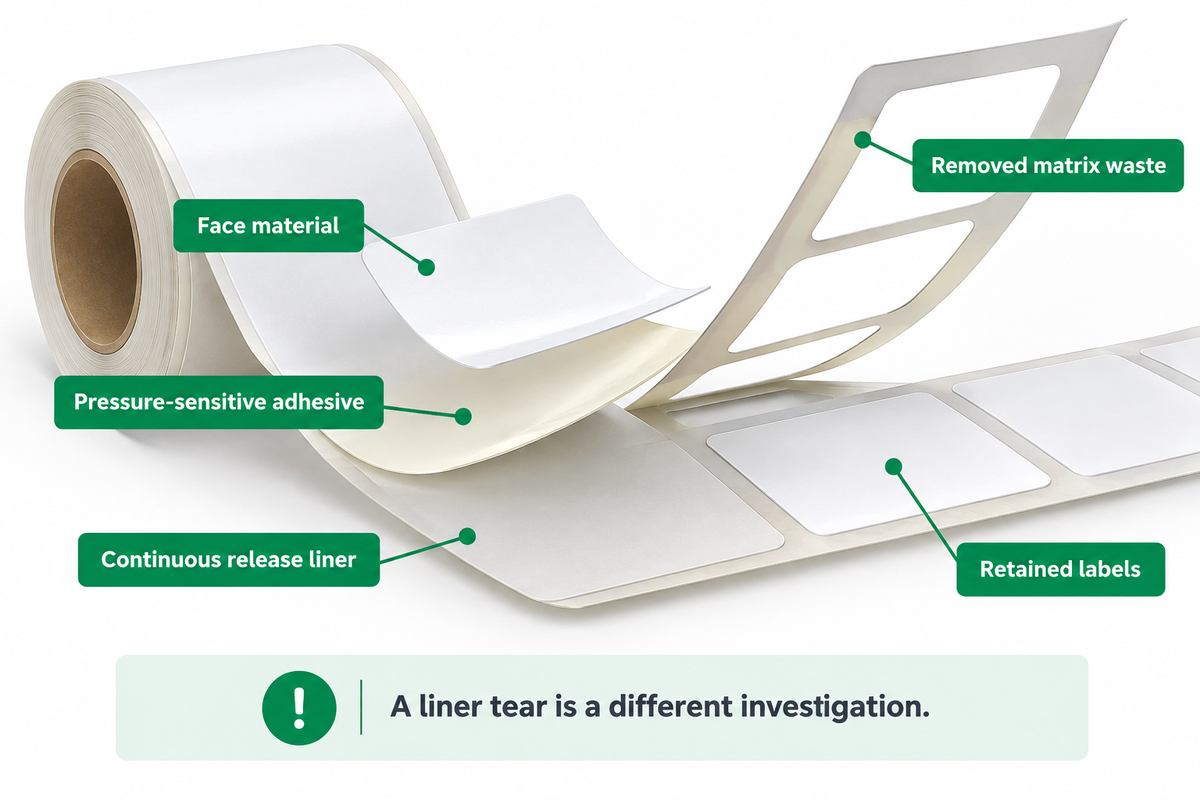
O esqueleto de resíduos é formado pelo material frontal e pelo adesivo sensível à pressão removidos ao redor dos rótulos que permanecem no liner. O liner de liberação inferior segue pela máquina com os rótulos aderidos. Se esse liner se rasgar ao longo da banda contínua de material, a investigação da remoção dos resíduos fica fora do escopo.
O que significa corte e vinco para rótulos?
O corte e vinco usa uma ferramenta moldada para cortar o contorno do rótulo. Um círculo ou retângulo pode ser cortado da mesma forma que um contorno complexo. Neste processo com rótulos em bobina, o corte separa o material frontal e o adesivo, enquanto o material de suporte permanece contínuo. Os resíduos ao redor são removidos. Adesivos cortados individualmente também podem ter o material de suporte cortado ao redor do formato final; por isso, confirme o formato do produto.
Separe o esqueleto solto do material de suporte e inspecione ambos. Se a faca de corte deixar um corte incompleto, resolva essa separação antes de testar um material mais resistente. Uma ruptura na seção estreita dos resíduos indica problemas geométricos ou do material, ou carga excessiva durante a remoção. Um esqueleto intacto que ainda carrega os rótulos indica um problema de separação. Procure fios ou acúmulos de adesivo; ao lidar com depósitos pegajosos, consulte o guia sobre exsudação de adesivo em bobinas de rótulos.
A descrição da patente da Avery Dennison sobre remoção do esqueleto de resíduos distingue a camada frontal, o adesivo e o liner. Essa estrutura também mostra por que uma arte com aparência impecável diz pouco sobre a resistência do esqueleto de resíduos.
Pontes estreitas, formato do rótulo e a seção mais fraca
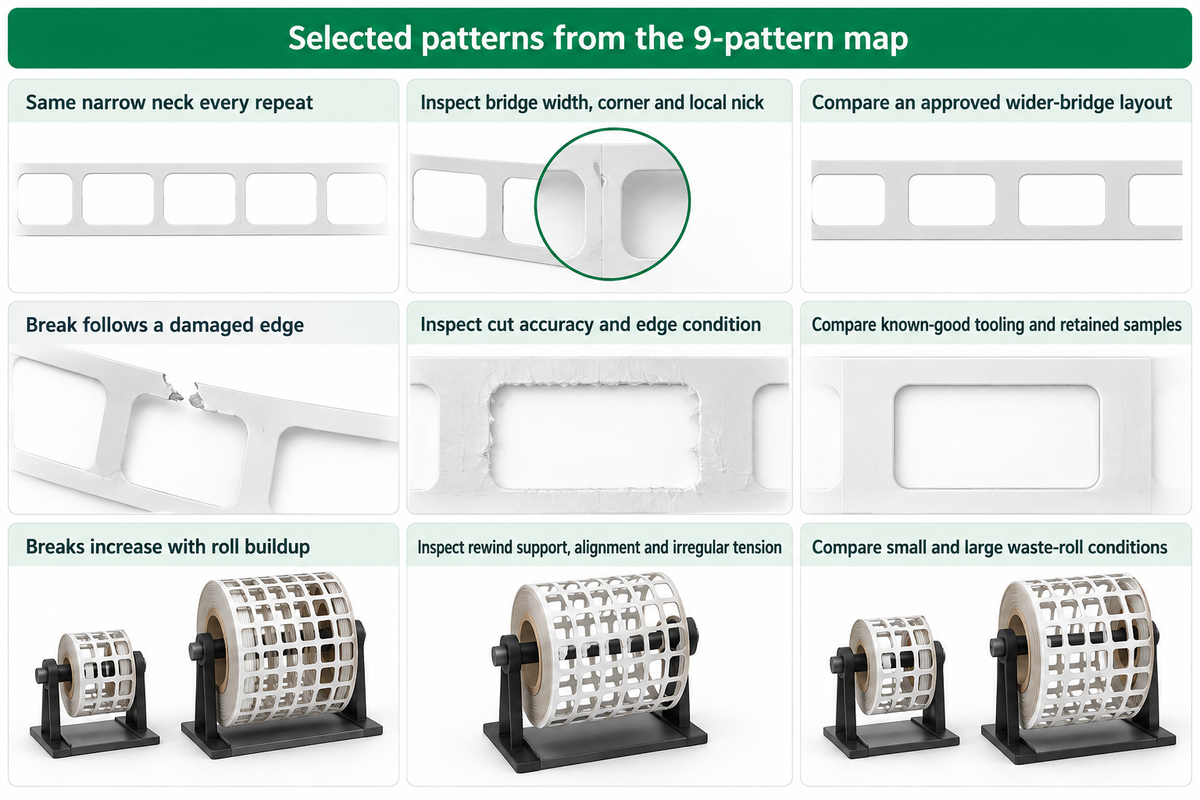
Inspecione a ponte mais estreita que suporta carga, e não apenas a distância nominal entre os rótulos. Um contorno complexo pode deixar um gargalo fino ao lado de uma área aberta mais larga; por isso, registre a largura mínima da ponte. Em caso de rompimento, indique a posição inicial e compare-a com o desenho da repetição; em seguida, examine ao microscópio a borda da face cortada.
Mapa de pontes e rompimentos
| Padrão observado | Verifique primeiro | Comparação útil |
|---|---|---|
| Mesmo gargalo estreito em todas as repetições | Largura da ponte, canto e entalhe local | Layout aprovado com ponte mais larga e a mesma estrutura |
| Rompimento acompanha uma borda danificada | Precisão do corte e condição da borda | Ferramenta em boas condições e amostras de defeitos preservadas |
| Os rompimentos aumentam à medida que a bobina cresce | Suporte do rebobinamento, alinhamento e tensão irregular | Condições da bobina de resíduos pequena e grande |
| Os rótulos se soltam junto com os resíduos | Separação e comportamento de liberação | Retenção dos rótulos, além da contagem de rompimentos |
| O filme estica antes de romper | Alongamento e formato da ponte | Estrutura compatível e direção do material |
| As rugas surgem após a pré-delaminação | Relaminação e expansão diferencial | Percursos aprovados com e sem pré-delaminação |
| A falha acompanha uma bobina específica | Estrutura, lote e condicionamento | Bobina em boas condições no mesmo trabalho |
| Os resíduos avançam aos solavancos, de forma irregular | Ponto em que o movimento começa a ficar irregular | Observações do percurso em condições operacionais compatíveis |
| Os resíduos se acumulam após a separação | Obstrução na extração ou coleta | Descolamento intacto versus transporte após a remoção |
Seções estreitas de resíduos e formatos difíceis limitam a remoção, como explica a descrição do equipamento da Spilker. Para converter milímetros em polegadas, use o conversor de dimensões de rótulos com as medidas dos desenhos.
Frontal de papel e de filme: a resistência é apenas parte da resposta
Antes de substituir o material por um frontal mais espesso, compare a estrutura real, a direção e o modo de falha. O papel pode rasgar, enquanto um filme plástico estica, e um entalhe pode alterar o ponto de falha de ambos. Comece pela estrutura do frontal, incluindo qualquer acabamento ou laminação aplicada após a impressão.
Use a norma ASTM D882-26a para comparar as propriedades de tração de filmes e chapas plásticas com espessura inferior a 1,0 mm, controlando a espessura, a preparação e as condições de ensaio. Avalie separadamente a resistência da ponte de resíduos após o corte e use outro ensaio para papel.
Para filmes, compare o início do rasgo segundo a ASTM D1004 e a propagação do rasgo segundo a ASTM D1938; as classificações laboratoriais podem diferir do desempenho em uso. Para papel, registre o ensaio que fundamenta os dados do fornecedor e mantenha consistentes o condicionamento e a exposição à umidade.
Use a comparação entre papel e filme e o guia sobre PET e BOPP para montar uma lista inicial de famílias de materiais prováveis.
Força de liberação: adapte o ensaio às condições de conversão
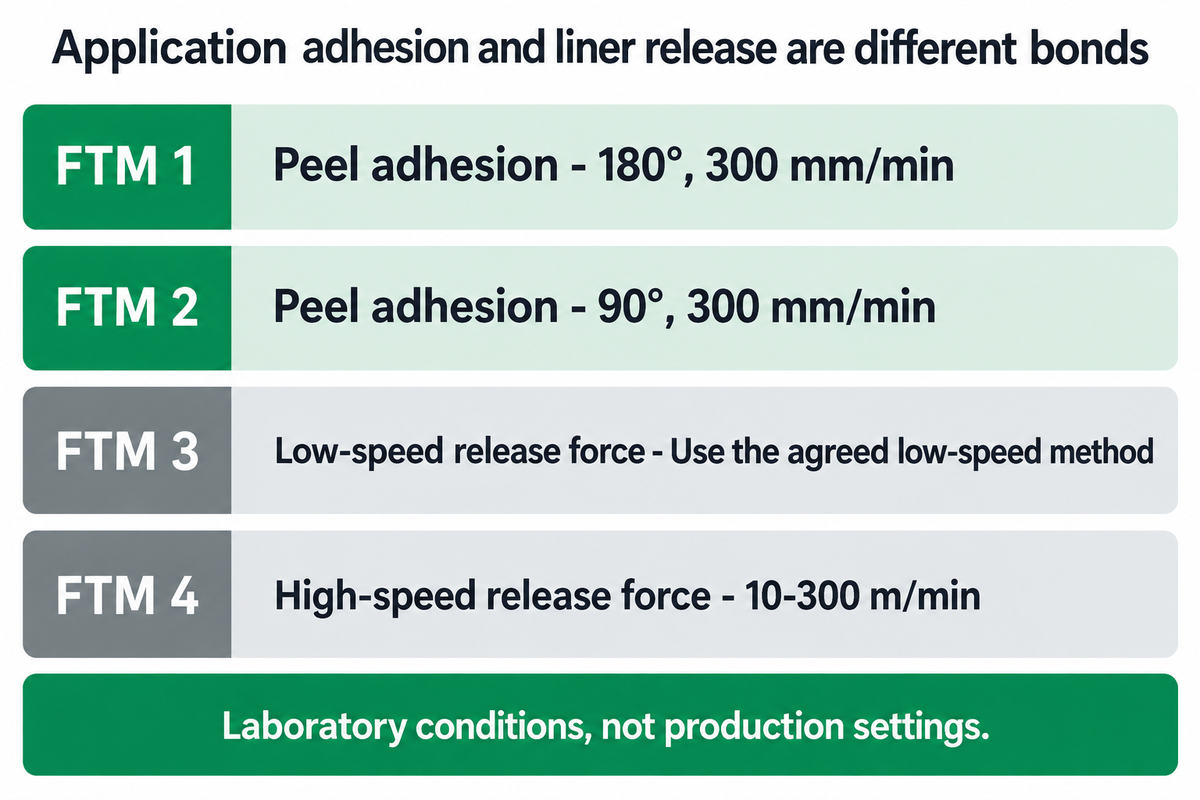
Solicite fichas técnicas do produto com os dados de liberação do liner, especificando o método, a velocidade, a largura, o condicionamento e as unidades. A adesão ao descolamento de um rótulo em uma superfície de aplicação mede outra ligação. Usar esse valor como carga permitida para a remoção pode levar a uma decisão errada sobre o material, mesmo quando os dois resultados são expressos como força por largura.
| Método | Medição | Condição de ensaio publicada |
|---|---|---|
| FTM 1 | Adesão descascar | 180°, 300 mm/min |
| FTM 2 | Adesão descascar | 90°, 300 mm/min |
| FTM 3 | Força de liberação em baixa velocidade | Use o método acordado de baixa velocidade |
| FTM 4 | Força de liberação em alta velocidade | 10–300 m/min |
Para ensaios em baixa velocidade, a FILK descreve o FTM 3 a 180° e 300 mm/min, geralmente com corpos de prova de 50 mm de largura e pelo menos 175 mm de comprimento. Essas são condições de laboratório, não ajustes de produção.
Discuta graus de liner de liberação adequados à conversão para ensaios de produção com base nos resultados dos ensaios de liberação, nos materiais frontais e nos adesivos. Mantenha os ajustes recomendados da impressora separados das condições descritas na lista de métodos de ensaio da FINAT.
Ângulo de remoção e percurso de rebobinamento: altere uma carga por vez
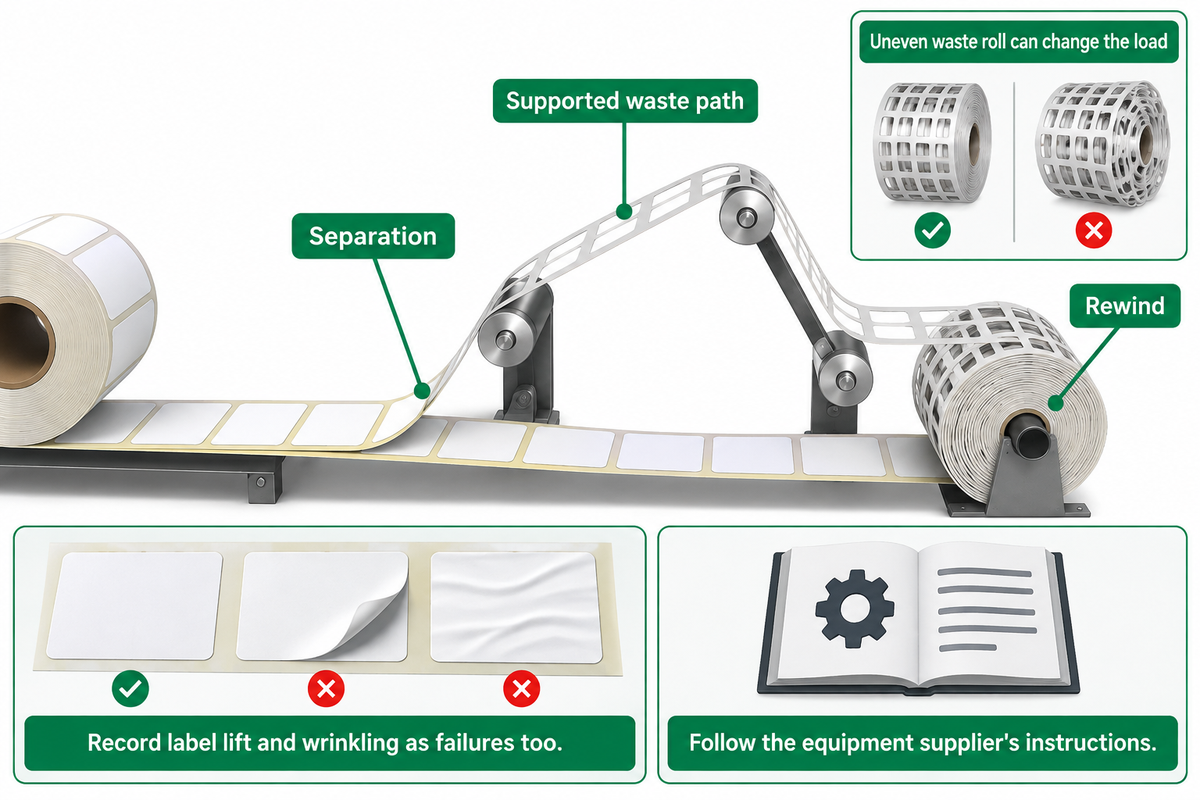
Inspecione como o esqueleto recebe suporte entre a separação e o rebobinamento. Uma bobina de resíduos irregular pode alterar a carga durante a operação. Registre o percurso de remoção e o suporte dos rolos antes de presumir que o novo material seja a causa.
Siga as orientações da Spilker para ajustar os ângulos de remoção de acordo com o material e a geometria dos resíduos. A Spilker também afirma que a pré-delaminação pode reduzir a resistência à liberação, mas comportamentos de expansão diferentes durante a relaminação podem causar rugas ou ar aprisionado. O uso de delaminação e relaminação pela Easy-Strip da OMET também depende de ajustes específicos da máquina.
Como remover os resíduos do corte e vinco sem danificar o papel?
Dê suporte aos resíduos ao longo do percurso aprovado da máquina e compare com uma estrutura conhecida por funcionar bem antes de aumentar a tração. Inspecione as pontes estreitas e a separação do corte; depois, altere uma variável de configuração dentro das instruções do fornecedor do equipamento. Considere também o desprendimento dos rótulos e as rugas como falhas; um esqueleto que permanece intacto enquanto danifica os rótulos comercializáveis não resolve o problema do trabalho.
Há outro possível gargalo depois da remoção: o transporte e a coleta dos resíduos. A análise de equipamentos de 2026 da Label & Narrow Web descreve diferentes abordagens de manuseio. Uma unidade de extração maior não resolve o problema de uma ponte fraca no ponto de descolamento.
Faça um ensaio controlado do material
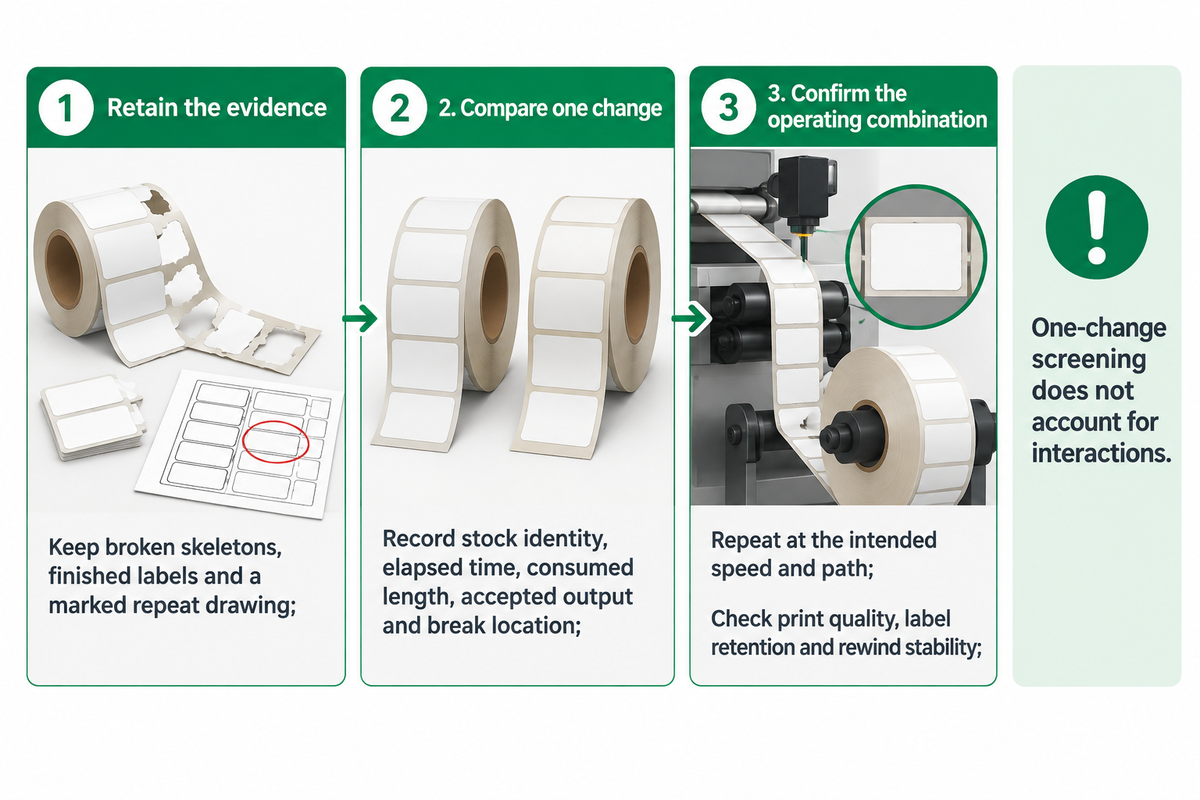
Use uma bobina conhecida por funcionar bem como referência e documente toda a configuração em uma ficha de ensaio. Uma primeira comparação confiável mantém iguais o design do rótulo, a ferramenta, a velocidade, o percurso e o condicionamento. Depois, teste a estrutura escolhida nas condições de produção, incluindo as condições da bobina de resíduos que antecedeu a falha original.
- Preserve as evidências. Guarde os esqueletos rompidos, os rótulos acabados e um desenho marcado da repetição.
- Compare uma alteração. Registre a identificação do material, o tempo decorrido, o comprimento consumido, o volume aprovado e o local do rompimento.
- Confirme a combinação operacional. Repita na velocidade e no percurso pretendidos, verificando a qualidade de impressão, a retenção dos rótulos e a estabilidade do rebobinamento.
A triagem com uma alteração por vez tem limitações. O NIST afirma: O método OFAT não leva em conta as interações.
Um material que funciona em um percurso pode se comportar de outra forma em outro. Use um ensaio multifatorial planejado quando houver interação entre as variáveis suspeitas; a explicação do NIST mostra por quê.
Um material mais caro ou uma impressora mais lenta: compare o volume aproveitável
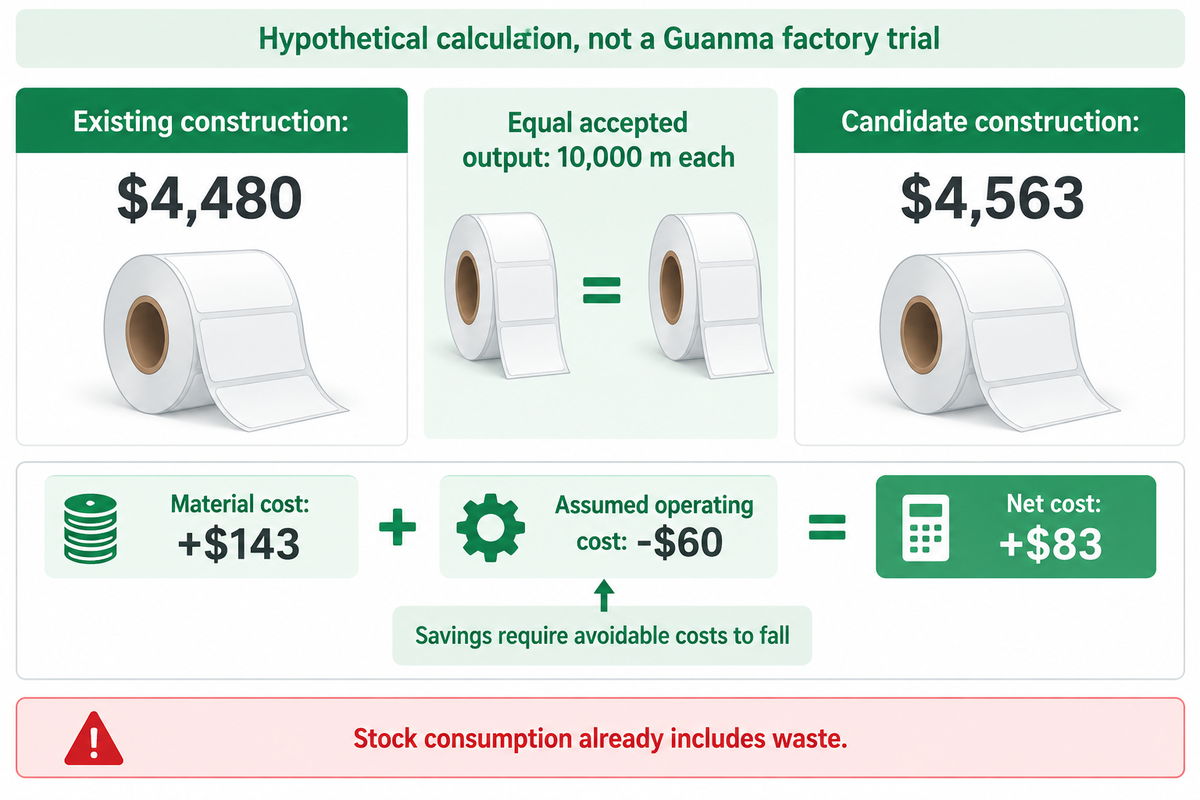
Compare o custo para obter o mesmo volume aprovado, incluindo o material consumido em paradas e reinícios. Um candidato mais rápido ainda pode custar mais. Neste exemplo, ambas as estruturas produziriam 10.000 m de rótulos aprovados, com a mesma largura e o mesmo layout; $120/hour é um custo operacional evitável presumido, sem incluir os custos fixos que não mudam.
| Categoria de custo ou insumo | Estrutura atual | Estrutura candidata |
|---|---|---|
| Volume aprovado | 10.000 m | 10.000 m |
| Material consumido | 10.300 m | 10.150 m |
| Comprimento excedente consumido | 300 m | 150 m |
| Preço do material | $0.40/m | $0.42/m |
| Custo do material | $4,120 | $4,263 |
| Tempo total de ocupação | 3,0 h | 2,5 h |
| Custo operacional evitável | $360 | $300 |
| Total comparado | $4,480 | $4,563 |
| Custo por metro aprovado | $0.448/m | $0.4563/m |
O candidato acrescenta $143 em material e economiza $60 em custos operacionais presumidos. O consumo do material já inclui os resíduos: somar novamente o custo de compra deles seria contá-los duas vezes. O comprimento excedente consumido não corresponde à massa total do esqueleto de resíduos normal.
Se a economia de tempo não reduzir os custos evitáveis, a economia em dinheiro será zero. Contabilize separadamente o trabalho de reposição lucrativo, sem duplicar os benefícios. A estrutura de custos relevantes da ACCA define essa distinção.
Escolha o suporte do fornecedor e envie um briefing de ensaio útil
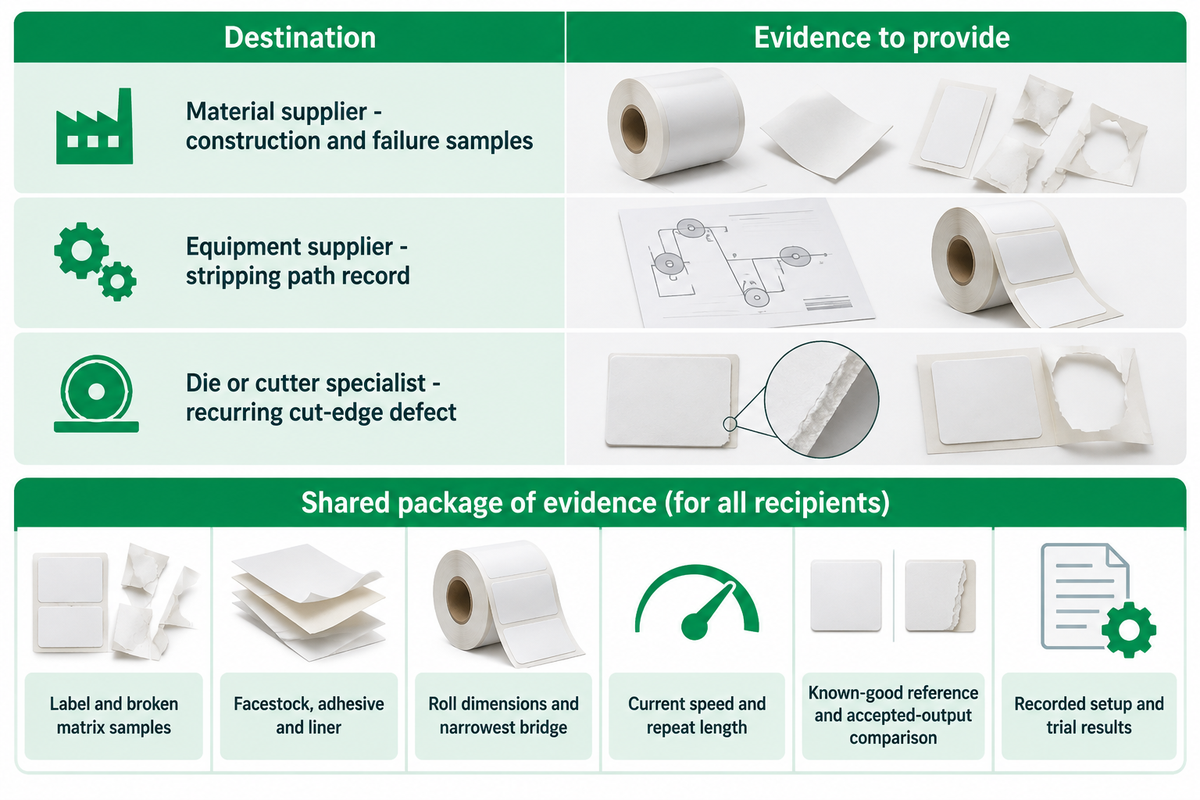
Envie a estrutura e as amostras da falha ao fornecedor do material e o registro do percurso de remoção ao fornecedor do equipamento. Se o defeito acompanhar uma borda de corte recorrente, entre em contato com o especialista em facas ou ferramentas de corte. São investigações diferentes, e a avaliação profissional é mais fácil quando cada fornecedor recebe a mesma amostra marcada.
Para a Guanma, informe se o ponto de partida é papel autoadesivo ou filme autoadesivo. É necessário incluir o frontal, o adesivo, o liner, as dimensões da bobina, a ponte mais estreita, a velocidade atual e o comprimento da repetição. Acrescente a referência conhecida por funcionar bem e a comparação do volume aprovado para que a equipe de compras possa avaliar a alteração proposta junto com a produção.
Envie
- Amostras de rótulos e do esqueleto de resíduos rompido
- Especificação completa do material
- Configuração registrada e resultados do ensaio
Evite
- Escolher apenas pela espessura
- Comparar resultados de ensaios incompatíveis
- Informar a velocidade sem o volume aprovado
Perguntas frequentes
Quais materiais podem ser cortados e vincados?
Papel e filmes plásticos podem ser cortados e vincados para produzir rótulos e adesivos.
A estrutura adequada depende da ferramenta de corte, do adesivo e do material de suporte, além do material frontal. Ao cortar rótulos em uma bobina contínua, os resíduos precisam ser resistentes o bastante para percorrer o trajeto de remoção. Um material que corta bem quando usado em um adesivo individual ainda pode ser difícil de remover como um esqueleto conectado por pontes estreitas.
Quanto tempo deve levar a investigação de problemas com papel cortado e vincado?
Não há um prazo fixo: o ensaio precisa reproduzir a condição em que a falha ocorre.
Um percurso curto pode não revelar um problema que só aparece quando a bobina de resíduos cresce. Registre o tempo decorrido e as condições da bobina a cada falha; em seguida, repita a comparação com uma estrutura conhecida por funcionar bem. Interrompa o ensaio se os rótulos comercializáveis se soltarem ou enrugarem. Primeiro, identifique a camada afetada para concentrar o tempo na investigação do material ou ajuste da máquina pertinente.
O que é cartolina cortada e vincada?
Cartolina cortada e vincada é uma cartolina cortada em um contorno escolhido com uma ferramenta moldada.
Uma folha ou cartão independente não necessariamente tem a estrutura de adesivo e liner usada em rótulos em bobina. O problema de remoção dos resíduos pode envolver retirar peças da ferramenta de corte, em vez de puxar um esqueleto contínuo. Não aplique diretamente a uma impressora de rótulos uma solução destinada ao corte de folhas: primeiro identifique se o pedaço rompido é a ponte de resíduos, o frontal do rótulo ou o liner de suporte.
Devo sempre pré-delaminar antes de remover os resíduos?
Não. A pré-delaminação exige um ensaio específico para cada estrutura.
Verifique se há rugas, ar aprisionado e rótulos soltos, além de observar se os rompimentos diminuíram. Siga as instruções de configuração do fornecedor da máquina.
A força de liberação do liner e a adesão ao descolamento do rótulo são iguais?
Não. A liberação diz respeito à separação do liner; a adesão ao descolamento diz respeito à ligação do rótulo aplicado com uma superfície de ensaio.
Ambas importam para um rótulo utilizável, mas respondem a perguntas diferentes. Compare os valores de liberação somente quando o método de ensaio, a largura do corpo de prova, a velocidade, o condicionamento e as unidades forem iguais. Depois, confirme se o rótulo convertido ainda atende aos requisitos de aplicação. Um valor de adesão ao descolamento em painel de aço não deve ser usado como força permitida para remover o esqueleto de resíduos durante a fabricação.
Envie uma amostra do substrato e a especificação atual do material para receber uma recomendação de ensaio.
Referências e fontes
Base técnica: métodos de ensaio FINAT; ASTM D882, D1004 e D1938; orientações do NIST sobre planejamento experimental; descrição publicada de patente da Avery Dennison. Os exemplos de equipamentos vêm da Spilker e da OMET; o contexto do setor vem da Label & Narrow Web. Todos estão vinculados junto à discussão pertinente. A tabela de custos é um cálculo hipotético, não um ensaio realizado na fábrica da Guanma.