Liên hệ với Guanma

Keo tràn ở cuộn nhãn là hiện tượng keo lan ra ngoài mép nhãn, đôi khi dính vào lớp đế, thanh dẫn hoặc máy in. Hiện tượng này có thể do nhiều yếu tố, gồm điều kiện bảo quản, cách tráng phủ cuộn vật liệu và áp lực khi cuộn. Môi trường bảo quản, đặc tính tráng phủ và áp lực cuộn đều có thể góp phần gây ra hiện tượng này, nhưng mép cuộn dính không cho biết nguyên nhân. Hãy giữ lại một mẫu chưa bị tác động trước khi vệ sinh hoặc thay đổi cài đặt; nếu có thể, ghi lại cài đặt hoặc điều kiện tại thời điểm vấn đề xuất hiện lần đầu.
Quản lý sản xuất cần dây chuyền tiếp tục chạy; bộ phận mua hàng cần biết liệu cuộn vật liệu tiếp theo có giải quyết được vấn đề hay không. Trường hợp này cần những loại bằng chứng khác nhau. Trước tiên, hãy xác định phần cặn là gì và so sánh các cuộn tương ứng. Kiểm tra xem biện pháp đề xuất có giúp nhãn sản phẩm vẫn bám chắc trên bao bì hay không.
Bắt đầu từ bằng chứng
- Chụp ảnh mép cuộn và lớp đế trước khi đưa vào máy.
- Lưu chung mã vật liệu, số lô, lịch sử bảo quản và hồ sơ cuộn.
- So sánh khả năng vận hành sạch và độ bám trên bao bì trước khi duyệt vật liệu thay thế.
Keo tràn ở cuộn nhãn xuất hiện đầu tiên ở đâu?
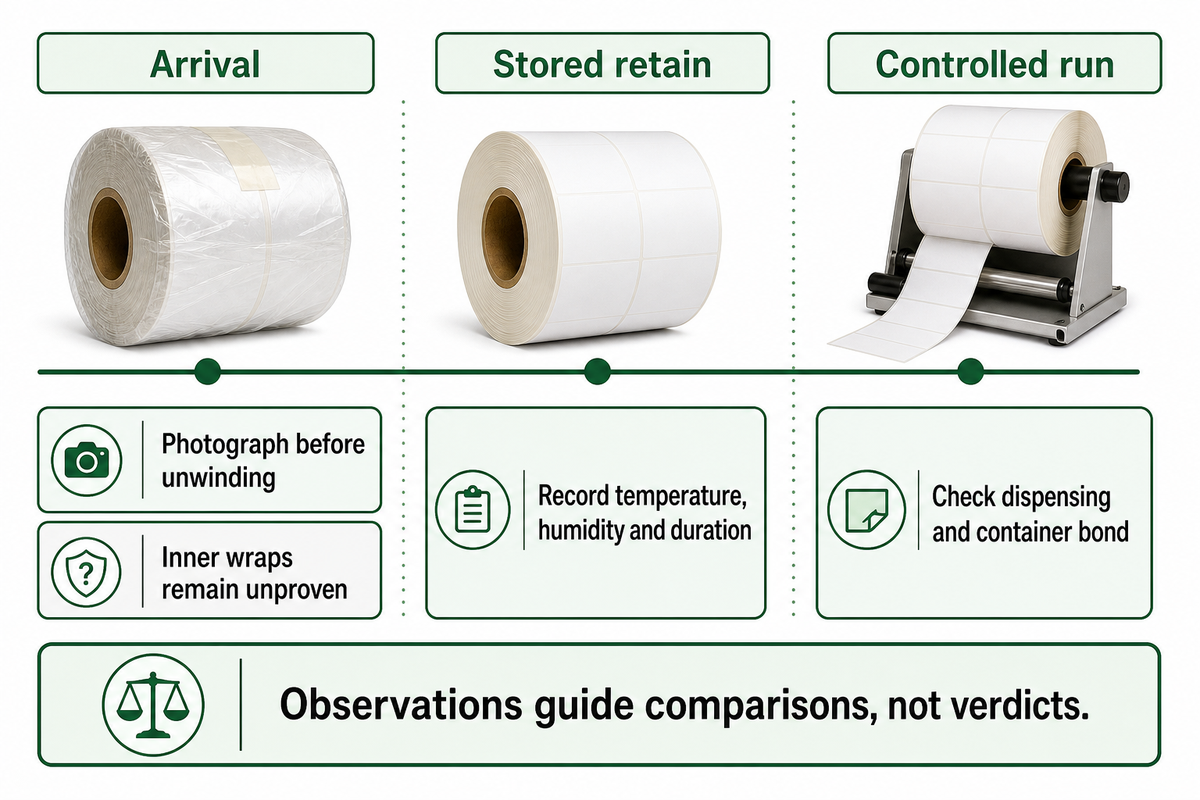
Muốn xác định nguyên nhân keo tràn cần tiến hành kiểm tra có hệ thống. Nếu keo đã tràn trong cuộn chưa mở, cần điều tra riêng với trường hợp chỉ phát hiện sau khi in. Hãy quan sát vị trí có keo tràn khi hàng vừa đến, sau thời gian lưu mẫu và trong quá trình chạy thử có kiểm soát. Những quan sát này giúp thu hẹp phạm vi so sánh tiếp theo; tự chúng không thể chứng minh có lỗi về công thức hoặc thao tác.
Theo Hướng dẫn về nhiễm bẩn do keo dán nhãn, nhà sản xuất thiết bị cab xác định lớp tráng phủ quá dày, độ nhớt keo thấp và cuộn lại quá chặt là những yếu tố có thể góp phần gây ra hiện tượng. Nhiều nguyên nhân khác nhau có thể dẫn đến cùng một vấn đề phổ biến. Lớp bọc ngoài sạch không nói lên nhiều điều về lớp cuộn bên trong chưa được kiểm tra.
Dòng thời gian kiểm tra keo tràn tại 3 thời điểm
Dòng thời gian kiểm tra keo tràn tại 3 thời điểm ghi nhận quan sát và phân biệt chúng với các nguyên nhân giả định.
| Thời điểm kiểm tra và vị trí | Ghi lại | Bước so sánh tiếp theo | Hạn chế /Không phù hợp với |
|---|---|---|---|
| Khi hàng đến: mép ngoài cuộn | Chụp ảnh trước khi xả cuộn | Cuộn không bị ảnh hưởng từ cùng lô hàng | Không thể xác định tình trạng lớp cuộn bên trong |
| Khi hàng đến: mặt sau lớp đế | Vị trí và dạng vết truyền keo | Lớp cuộn liền kề chưa bị tác động | Chỉ riêng vết truyền keo không xác định được thành phần hóa học |
| Khi hàng đến: bao bì | Hư hỏng và hồ sơ vận chuyển hiện có | Bao bì mẫu lưu được bảo vệ | Không có thiết bị ghi dữ liệu thì chưa thể xác định mức độ phơi nhiễm |
| Mẫu lưu sau bảo quản: mép cuộn | Số giờ đã trôi qua và thay đổi tình trạng | Mẫu lưu tương ứng trong điều kiện bảo quản đã thống nhất | Tuổi vật liệu khác nhau làm sai lệch kết quả so sánh |
| Mẫu lưu sau bảo quản: giấy và lớp đế | Độ cong vênh, đặc tính tách và kích thước | Cùng cấu trúc vật liệu và điều kiện ổn định mẫu | Độ cong vênh không chứng minh có keo tràn ở mép |
| Mẫu lưu sau bảo quản: môi trường | Nhiệt độ, độ ẩm và thời gian | Giới hạn riêng cho vật liệu do nhà cung cấp quy định | Nhiệt độ không khí trong phòng không phải nhiệt độ ở lõi cuộn |
| Chạy thử có kiểm soát: xả cuộn | Vị trí đầu tiên phát hiện cặn | Máy sạch, dùng vật liệu mẫu lưu | Chất bẩn cũ có thể truyền ngược trở lại |
| Chạy thử có kiểm soát: thanh dẫn và con lăn | Mức độ cặn xuất hiện lại theo lượng vật liệu đã chạy | Giữ nguyên tốc độ và thiết lập tương ứng | Các phương pháp in khác nhau không thể xem là tương đương |
| Chạy thử có kiểm soát: nhãn đã dán | Khả năng cấp nhãn và độ bám trên bao bì | Vật liệu hiện tại và vật liệu đề xuất | Cấp nhãn sạch không chứng minh độ bám lâu dài |
Gắn ảnh với mã nhận dạng cuộn giúp tránh nhầm mẫu máy do người vận hành lấy với vật liệu đầu vào chưa bị tác động. Dòng thời gian hữu ích vì mỗi quan sát xác định bước kiểm tra tiếp theo, chứ không tự đưa ra kết luận.
Nhiệt độ và độ ẩm khi bảo quản: áp dụng giới hạn của từng vật liệu
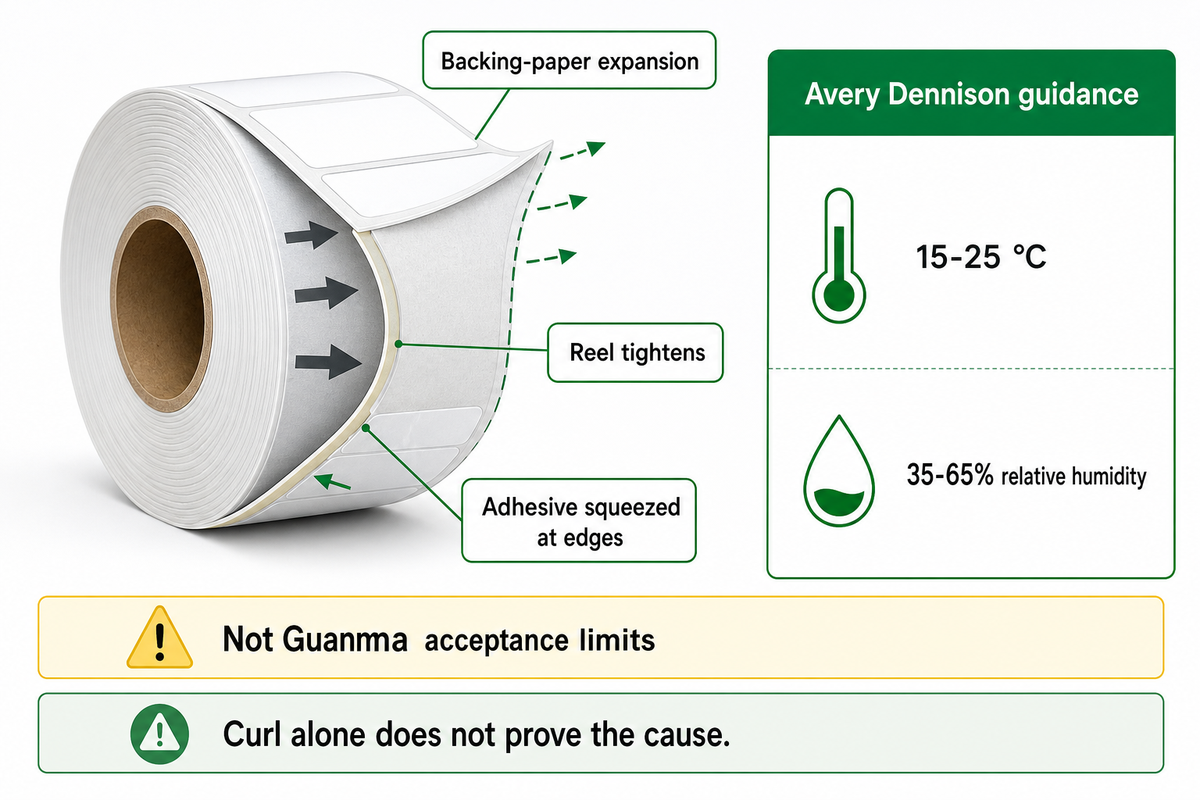
Giới hạn bảo quản áp dụng cho một cấu trúc nhãn cụ thể, không phải mọi loại keo nhạy áp. Hãy đối chiếu nhiệt độ, độ ẩm và thời gian phơi nhiễm của lô hàng với hướng dẫn của nhà cung cấp. Số đo sau khi giao hàng không thể cho biết đáng tin cậy các điều kiện mà lô hàng đã trải qua trong quá trình vận chuyển. Giấy tiếp xúc với độ ẩm có thể thay đổi cơ tính của cuộn bên cạnh những thay đổi có thể nhìn thấy.
Ví dụ, bản tin bảo quản của Avery Dennison khuyến nghị nhiệt độ 15–25 °C và độ ẩm tương đối 35–65% cho các vật liệu tự dính được nêu trong tài liệu, với điều kiện lý tưởng là 22 °C và 50%. Đây là hướng dẫn của Avery, không phải giới hạn nghiệm thu của Guanma. Bản tin giải thích rằng giấy đế nở ra khi độ ẩm cao có thể khiến cuộn bị siết chặt và ép keo tràn ra mép.
Điều này đặc biệt cần lưu ý khi người khiếu nại quan sát thấy nhãn cong vênh và mép dính. Không hiện tượng nào trong số đó chứng minh độ ẩm là nguyên nhân duy nhất. Nghiên cứu về màng keo acrylic gốc nước cho thấy ảnh hưởng của việc tiếp xúc với nước và lý do cần xem xét yếu tố này, nhưng các thử nghiệm ngâm màng trong nghiên cứu không xác lập ngưỡng độ ẩm không khí trong kho.
Hãy xét giả định một lô hàng có ảnh chụp sạch khi vừa đến, nhưng mép cuộn dính sau 48 hours đặt cạnh cửa xuất hàng. Bộ phận sản xuất muốn loại bỏ toàn bộ lô, còn nhà cung cấp muốn biết liệu điều kiện bảo quản có làm vật liệu thay đổi hay không. Giữ một cuộn chưa bị tác động trong điều kiện bảo quản đã thống nhất trước đó, giữ lại bao bì bị ảnh hưởng và so sánh hai bộ hồ sơ. Nếu khi giao hàng không có thiết bị ghi dữ liệu, hãy ghi “chưa rõ mức độ phơi nhiễm khi vận chuyển”. Đặt vật liệu trong phòng 22 °C không xác định được nhiệt độ ở lõi cuộn và cũng không khắc phục được hư hỏng trước đó. Kiểm tra lại sau thời gian ổn định theo quy định của nhà cung cấp, rồi thử khả năng cấp nhãn và độ bám. Kết quả so sánh có thể là căn cứ để điều tra điều kiện bảo quản; tuy nhiên, vẫn có thể cần kiểm tra thêm công đoạn tráng phủ và cuộn.
Áp lực cuộn: so sánh các cuộn tương ứng
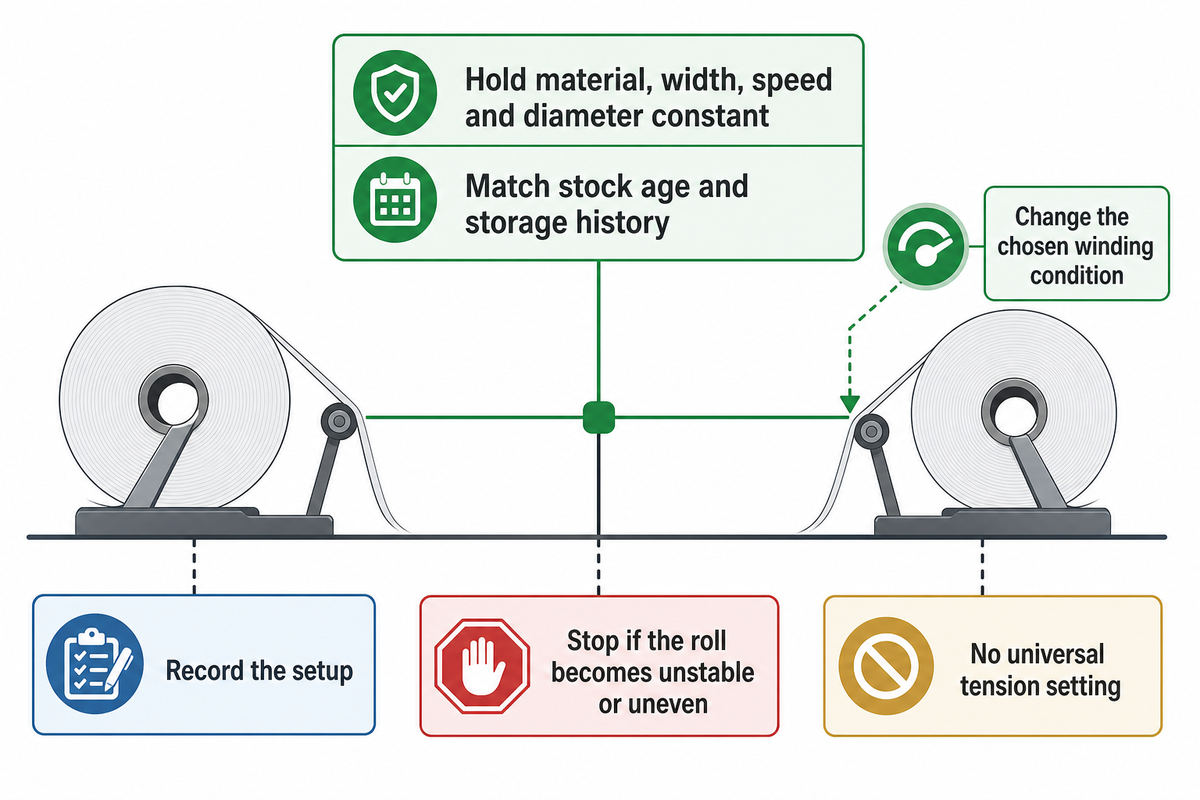
Để thử nghiệm cuộn có khả năng tái lập, hãy kiểm soát càng nhiều biến số càng tốt (ví dụ: vật liệu, khổ rộng, tốc độ, đường kính cuộn, tuổi vật liệu, lịch sử bảo quản trước đó, v.v.). Thay đổi điều kiện cuộn đã chọn trong phạm vi vận hành được đơn vị gia công nhãn cho phép và lưu hồ sơ thiết lập. Lượng cặn giảm trong một điều kiện nhất định là căn cứ để đánh giá thêm, nhưng không xác lập một mức lực căng áp dụng chung.
Không thể mô tả áp lực trong cuộn vật liệu bằng một nhận xét đơn giản như “chặt” hay “lỏng”. Một nghiên cứu đã công bố về lực căng giảm dần khi cuộn so sánh 2 cấu hình lực căng và ghi nhận ứng suất cuộn có liên quan đến hiện tượng mài mòn bề mặt màng keo. Nghiên cứu này cho thấy cần chú ý đến điều kiện cuộn, nhưng không xác lập giới hạn keo tràn ở mép nhãn.
Nên ghi nhiệt độ bảo quản nhãn và lực căng cuộn như thế nào?
Ghi nhiệt độ bằng °Celsius, độ ẩm tương đối theo phần trăm, thời gian lưu kho đã trôi qua theo giờ và cài đặt cuộn thực tế cùng đơn vị riêng của máy. Ghi khổ rộng băng vật liệu, đường kính lõi cuộn và đường kính cuộn thành phẩm theo millimeters, tốc độ dây chuyền theo meters/minute và tuổi vật liệu. Lưu lại vị trí cảm biến và mã nhận dạng thiết bị cùng số đo để người vận hành khác có thể tái lập phép so sánh.
Hướng dẫn của NIST về hiện tượng dính chặn nêu rằng nên giữ các yếu tố gây nhiễu không đổi để cải thiện thử nghiệm. Trong thử nghiệm này, yếu tố gây nhiễu có thể là sử dụng lô vật liệu khác hoặc thời gian lưu kho của vật liệu nhãn trước khi thử. NIST cũng cho biết thử từng yếu tố một sẽ bỏ sót tương tác, nghĩa là so sánh lực căng trong một môi trường không thể loại trừ tương tác giữa lực căng và độ ẩm.
Một sai lầm thường gặp là liên tục giảm độ chặt của cuộn cho đến khi hết cặn. Trong một cuộc trao đổi giữa các đơn vị gia công năm 2008, việc cuộn lỏng không giải quyết triệt để vấn đề được nêu ra. Hãy xem thông tin đó là gợi ý để khắc phục sự cố, không phải kết quả từ thử nghiệm có kiểm soát. Dừng thử nghiệm nếu cuộn mất ổn định hoặc không đều; khắc phục nhiễm bẩn bằng cách gây khó khăn khi thao tác không phải là giải pháp thành công.
Định lượng lớp tráng phủ và độ chảy của keo: thận trọng khi thay đổi thông số kỹ thuật
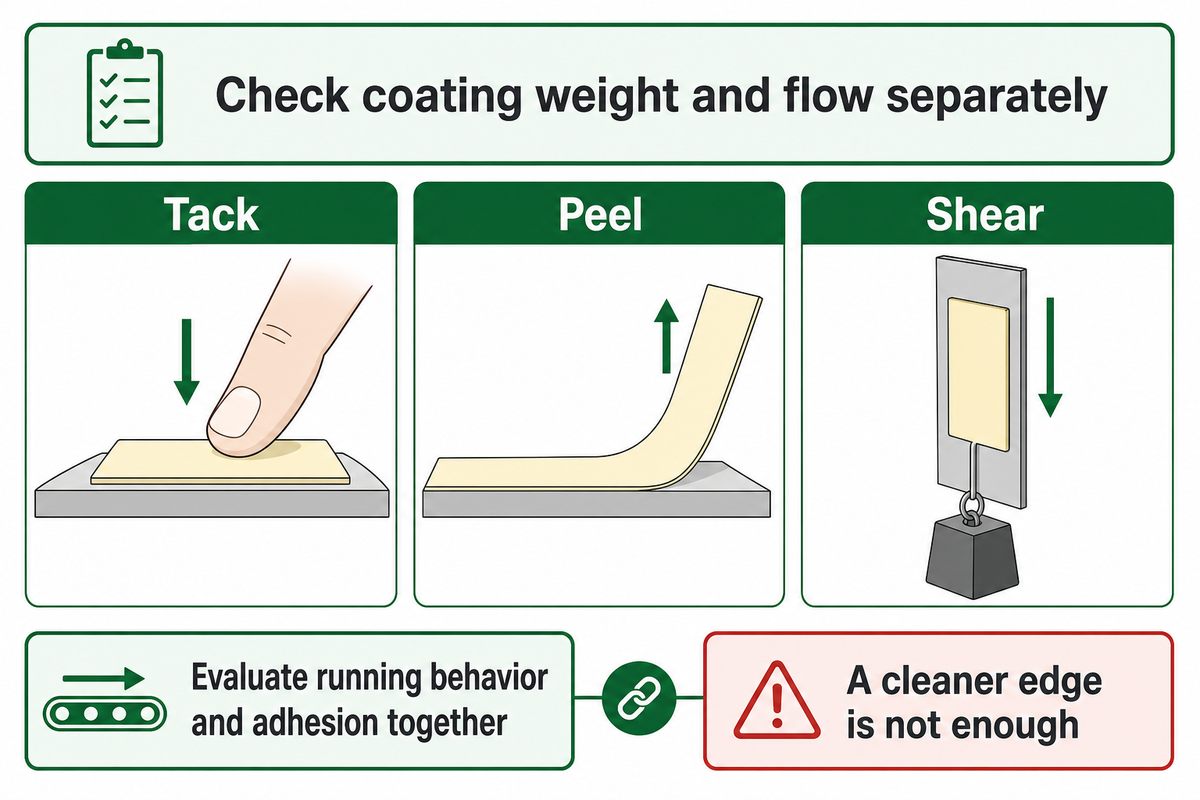
Kiểm tra riêng định lượng lớp tráng phủ và độ chảy của keo. Cần điều chỉnh lớp tráng phủ nếu thông số nằm ngoài quy cách. Lớp tráng phủ đạt quy cách vẫn có thể không phù hợp với ứng dụng. Không duyệt loại keo ít hơn chỉ vì cuộn trông sạch hơn. Vật liệu thay thế phải có đặc tính độ dính ban đầu, độ bám dính bóc tách và độ bền chịu cắt phù hợp sau khi dán nhãn.
Sự tương tác giữa các nguyên liệu quan trọng hơn tên gọi của keo. Lớp keo phải tiếp xúc được với bề mặt có kết cấu của bao bì và chống lại sự dịch chuyển ngoài ý muốn. Cần đánh giá giấy, màng polyester và các cấu trúc vật liệu nhãn khác như những sản phẩm hoàn chỉnh. Khi chọn keo phù hợp, cần xem xét lớp mặt nhãn và lớp đế.
Trong nghiên cứu năm 2021 của Márquez và cộng sự, các mẫu có lớp đế PET 1sp-AB và 2sp-AB đạt độ bền chịu cắt lần lượt là 11.8 ± 0,7 h và 47.0 ± 0,9 h. Kết quả độ bám dính bóc tách lại theo chiều ngược lại: 8.1 ± 0.4 và 4.9 ± 0.4 N/25 mm. Các mẫu được chế tạo theo những quy trình khác nhau, với định lượng lớp tráng phủ khô khoảng 25 g/m². Nghiên cứu không đo hiện tượng keo tràn ở mép và cũng không thử sản phẩm của Guanma; kết quả cho thấy không thể dùng sự cải thiện của một đặc tính keo để thay thế cho các đặc tính khác.
Làm thế nào để giảm keo tràn mà không làm yếu độ bám của nhãn?
Trước tiên, xác định vật liệu hiện tại có đạt quy cách hay không. Sau đó đánh giá vật liệu thay thế so với cấu trúc ban đầu. Giữ nguyên bao bì mục tiêu, điều kiện dán, môi trường thử nghiệm và thời gian lưu mẫu. Đánh giá khả năng vận hành và độ bám phù hợp trong cùng một phép thử. Keo ít chảy hơn không phải lúc nào cũng phù hợp với bề mặt khó bám.
Khi nào không nên mua vật liệu thay thế có độ dính ban đầu thấp hơn
Đừng mua loại keo có độ dính ban đầu thấp hơn chỉ vì cuộn ban đầu bị dính. Nhãn có thể cần tiếp xúc ban đầu đáng kể với bao bì nhựa có bề mặt gồ ghề; mép nhãn sạch hơn cũng không có nhiều giá trị nếu nhãn bong khi thao tác. Phép so sánh trong phòng thí nghiệm nêu trên cho thấy độ bền chịu cắt cao và độ bám dính cao không phải lúc nào cũng đi đôi với nhau. Trước khi thay đổi loại keo, hãy xác định đặc tính nào suy giảm trước.
Hãy hình dung một đơn vị đóng gói thực phẩm và đồ uống cần thường xuyên vệ sinh khu vực dán nhãn tùy chỉnh, nhưng nhãn phải bám chắc trên bao bì được làm lạnh. Một loại keo đề xuất chạy sạch trong thử nghiệm ngắn ở phòng khô. Bộ phận mua hàng thấy số lần dừng máy giảm; bộ phận kiểm soát chất lượng nhận thấy thử nghiệm không có hiện tượng ngưng tụ hoặc thời gian lưu mẫu theo yêu cầu. Cả hai bộ phận đều chưa có đủ bằng chứng để duyệt thay đổi. Hãy thử lại trên bao bì theo các điều kiện đã thống nhất và kiểm tra cả khả năng thao tác ban đầu lẫn độ bám về sau. Cần tái hiện điều kiện tiếp xúc với độ ẩm khi thẩm định sản phẩm sử dụng trong môi trường ẩm. Nếu nhãn mới bị bong, hãy giữ nguyên yêu cầu về độ bám ban đầu và điều tra tính đồng đều của lớp tráng phủ hoặc công đoạn cuộn.
Các giải pháp dựa trên sự đánh đổi giữa độ cứng và độ bám được đề cập trong bằng sáng chế về keo nhiều lớp của Avery Dennison. Điều đó không có nghĩa Guanma sở hữu công nghệ hoặc cuộn vật liệu được cung cấp đạt được những lợi ích nêu trong bằng sáng chế.
Bế và lớp đế chống dính: khi dạng vết ở mép làm thay đổi hướng chẩn đoán
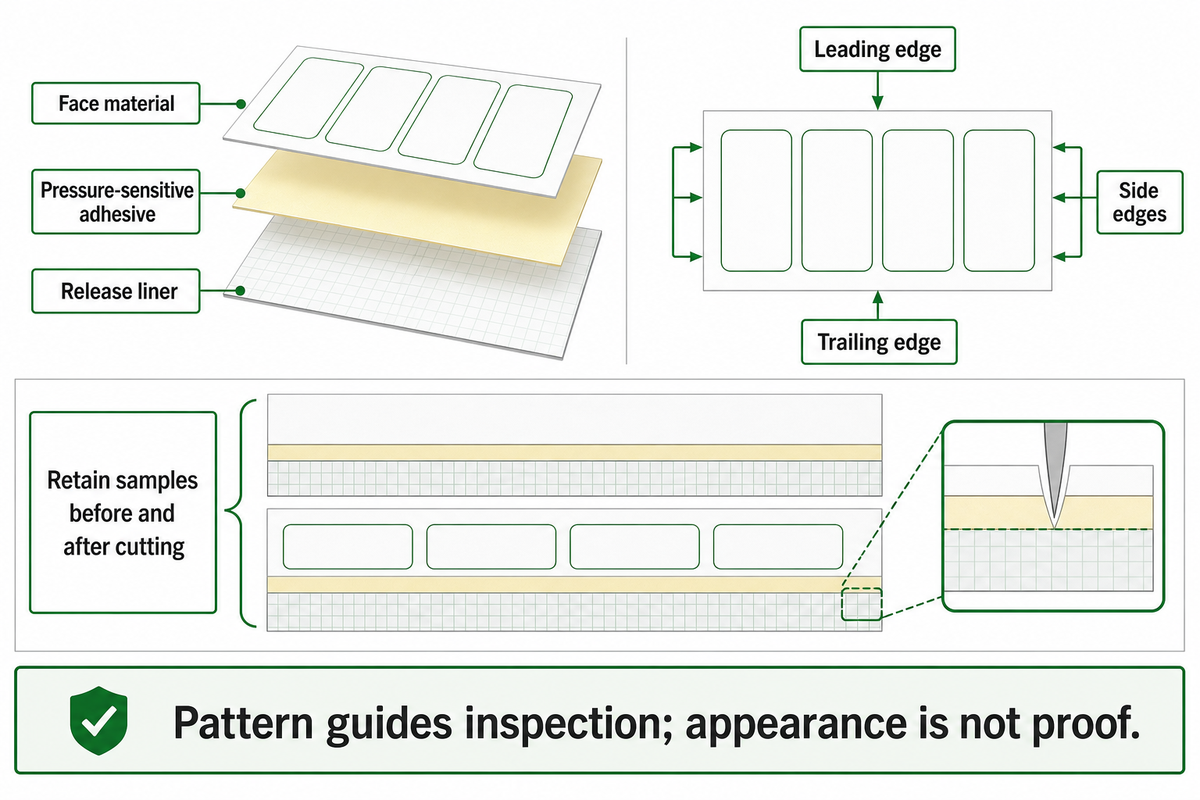
Cặn xuất hiện dọc theo từng mép cắt cũng cần kiểm tra công đoạn gia công nhãn và vật liệu. Cần lưu mẫu trước và sau khi bế. Phải xác định làn vật liệu và kiểm tra tình trạng lớp đế. Dạng vết lặp lại có thể hướng cuộc điều tra đến dụng cụ bế hoặc hiện tượng truyền keo, nhưng chỉ nhìn hình dạng thì chưa thể phân biệt mọi vấn đề liên quan đến bế, tách lớp hay độ chảy của keo.
Danh mục phương pháp thử FINAT liệt kê định lượng lớp tráng phủ, độ bền chịu cắt, độ dính ban đầu và vết dao bế thành các phép thử riêng. FTM 23 liên quan đến vết dao bế; FTM 12 liên quan đến định lượng lớp tráng keo. FTM 28 kiểm tra keo thấm qua giấy, không nên nhầm với keo chảy quanh mép nhãn.
Bề mặt tách silicone có chức năng khác với lớp mặt nhãn. Vì vậy, thay đổi bề mặt này có thể giúp bóc nhãn khỏi lớp đế dễ hơn. Điều đó không giải quyết nguyên nhân khiến keo dịch chuyển. Hãy xem xét chức năng của lớp đế chống dính và, với cấu trúc giấy, độ ẩm của lớp đế glassine trước khi so sánh các loại lớp đế khác.
Đơn vị gia công nhãn có thể đánh dấu mép đầu, mép cuối và mép bên thay vì gửi ảnh không có chú thích. Nếu có, mẫu lưu chưa qua gia công cũng sẽ hữu ích. Việc ghép cặp này giúp phân biệt bằng chứng từ khâu sản xuất với bằng chứng phát sinh sau đó khi cấp nhãn. Cách này cũng giúp tránh xem mọi mép cắt bị dính là một lỗi keo mới.
Cặn trong máy in: khi nào cần giữ cuộn lại và vệ sinh máy
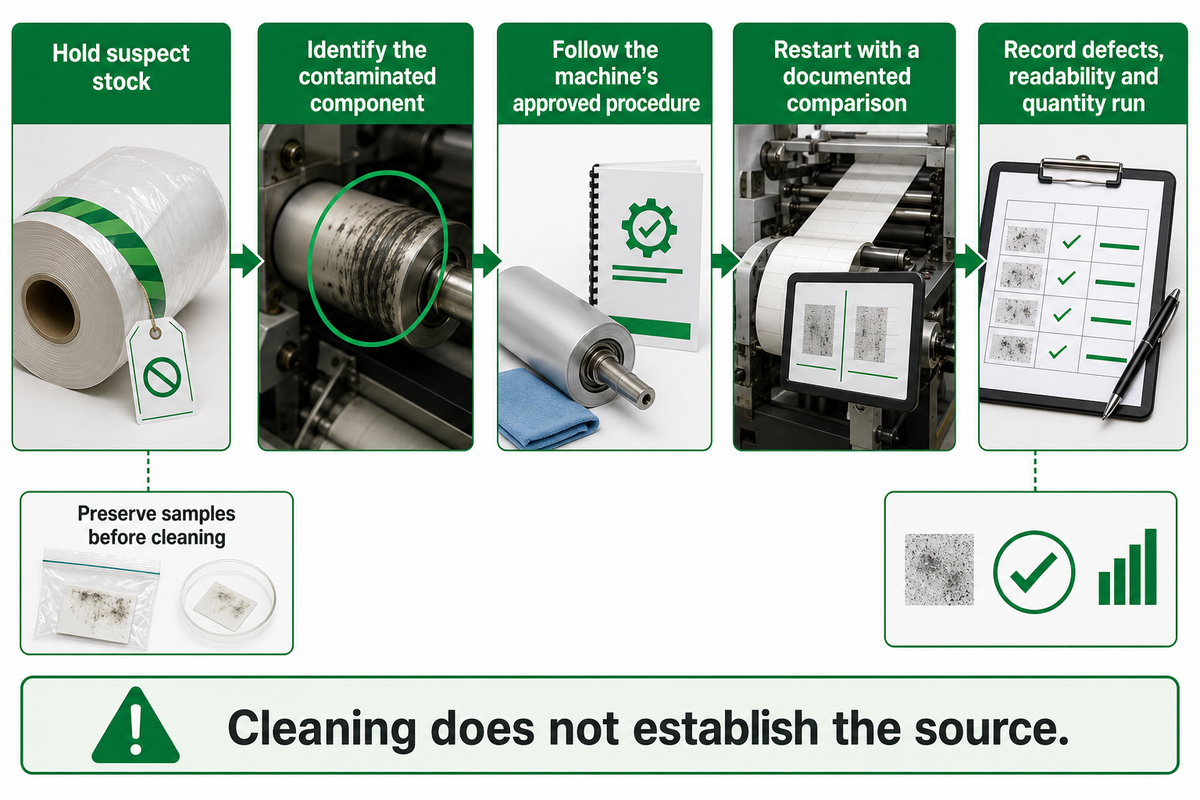
Giữ lại vật liệu nhãn nghi có lỗi nếu cặn tái xuất hiện làm gián đoạn việc cấp nhãn, in hoặc dán; đồng thời lưu mẫu trước khi vệ sinh. Làm theo quy trình của nhà sản xuất thiết bị cho đúng bộ phận, sau đó khởi động lại với một lần chạy thử có ghi chép. Vệ sinh loại bỏ chất bẩn trước mắt nhưng không xác định được nguồn gây ra là cuộn vật liệu đầu vào, thiết lập máy hay vật liệu truyền từ công việc trước đó.
Đặc biệt, cab khuyến nghị vệ sinh các con lăn và đầu in trước khi chuyển sang vật liệu in gây nhiễm bẩn. Nếu không, cặn còn trong máy có thể ảnh hưởng đến vật liệu thay thế hoặc khiến vật liệu nhãn đạt yêu cầu trông như bị lỗi. Ghi nhận lỗi in và khả năng đọc mã vạch cùng lượng vật liệu đã xử lý giữa các lần dừng để vệ sinh.
Làm
- Giữ lại một cuộn chưa bị tác động và một mẫu cặn.
- Xác định bộ phận bị nhiễm bẩn.
- Sử dụng quy trình vệ sinh được phê duyệt cho máy.
Đừng
- Lau sạch mọi mép trước khi ghi nhận.
- Dùng hướng dẫn vệ sinh tại nhà để chà đầu in.
- Cho rằng vật liệu mới sẽ làm sạch cặn cũ.
Chỉ dùng khăn mềm, cồn isopropyl hoặc sản phẩm vệ sinh khác nếu hướng dẫn của máy quy định phù hợp. Không dùng acetone hoặc khí nóng chỉ vì một trong hai cách này từng giúp loại bỏ keo khỏi bao bì sản phẩm ở nơi khác. Hướng dẫn gỡ keo khỏi lọ không phải quy trình bảo dưỡng đầu in.
Với vật liệu nhãn giấy nhiệt, hãy kiểm tra khả năng in trên đúng máy và với đúng cài đặt. Vật liệu nhãn phù hợp cần tương thích với phương pháp in và có đặc tính keo chấp nhận được. Con lăn sạch chỉ là bằng chứng hữu ích nếu lần chạy tiếp theo được ghi nhận.
Chi phí thay thế: tính ngưỡng hòa vốn tối đa từ chi phí vệ sinh
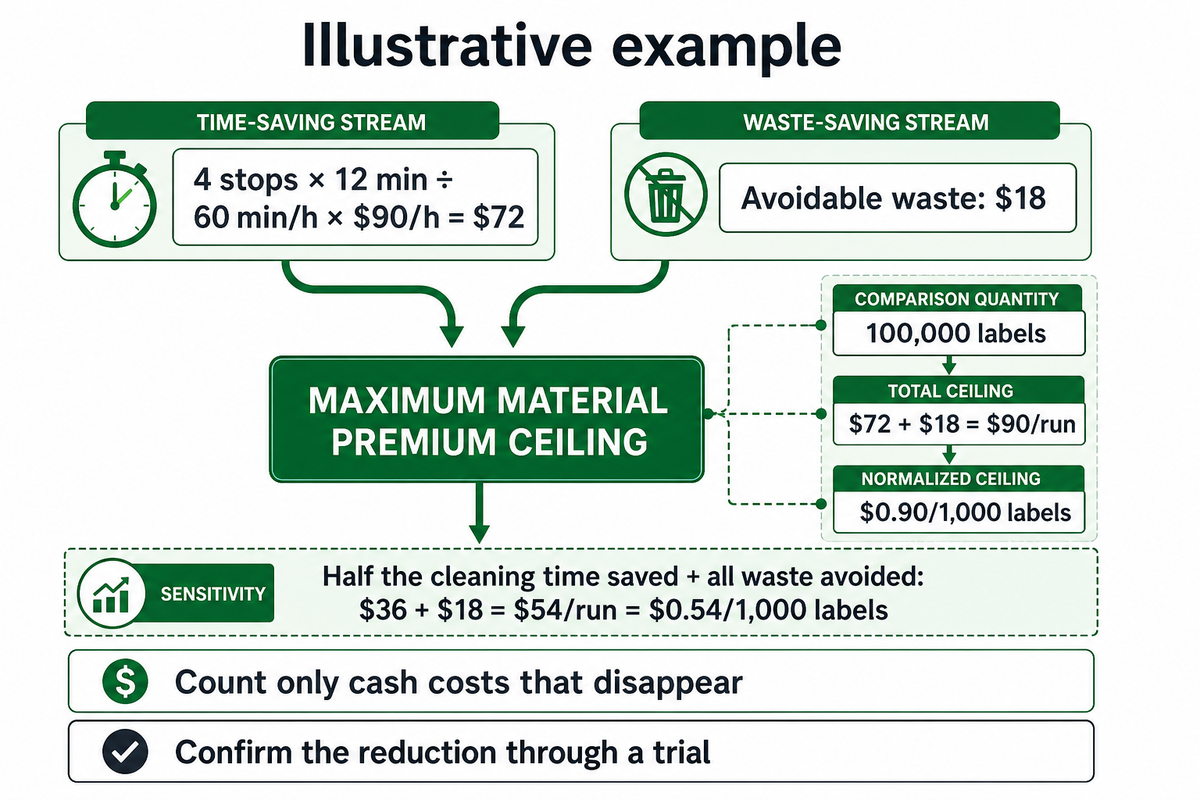
Có thể chấp nhận mức giá vật liệu thay thế cao hơn nếu vật liệu mới thực sự loại bỏ được các chi phí phát sinh từ vật liệu cũ. Tính chi phí vệ sinh tăng thêm, phế phẩm và các khoản tăng thêm khác trên cùng một lượng nhãn. Không tính bảo dưỡng định kỳ hoặc tiền lương cố định không thay đổi; hãy so sánh ngưỡng với báo giá có căn cứ từ một lần thử nghiệm thành công.
Ngưỡng hòa vốn từ chi phí vệ sinh
Ngưỡng hòa vốn từ chi phí vệ sinh là mức chênh lệch giá vật liệu tối đa được bù đắp bằng lượng phế phẩm và chi phí vệ sinh có thể chứng minh là loại bỏ được trên cùng sản lượng.
Ví dụ về dòng tiền thích hợp của Open University xác định ranh giới kế toán. Nếu quyết định không làm thay đổi chi phí, số giờ được giải phóng không đồng nghĩa với tiền tiết kiệm. Ví dụ của ACCA cũng không tính thêm chi phí cho số giờ dự phòng đã được trả lương.
Giả sử một đợt chạy thử 100.000 nhãn phát sinh thêm 4 lần dừng máy để vệ sinh, mỗi lần 12 phút, cùng $18 phế phẩm có thể tránh được. Giả định mức $90/hour là chi phí tiền mặt sẽ thực sự giảm, chẳng hạn tiền làm thêm có thể tránh được, và vật liệu thay thế loại bỏ được các khoản tổn thất tăng thêm này. Phép tính là 4 × 12 ÷ 60 × $90 + $18 = $90 mỗi đợt chạy, tương đương $0,90 mỗi 1.000 nhãn. Mức chênh lệch báo giá $0,60 mỗi 1.000 nhãn sẽ tốn $60 và đem lại lợi ích có điều kiện là $30. Nếu vẫn còn một nửa thời gian vệ sinh, phương án tương tự không còn đạt ngưỡng so sánh này. Hãy xác nhận mức giảm bằng thử nghiệm thay vì xem cam kết của nhà cung cấp là chắc chắn khi tính giá.
| Đầu vào hoặc kết quả | Giá trị minh họa | Cơ sở tính toán | Hạn chế /Không phù hợp với |
|---|---|---|---|
| Sản lượng so sánh | 100.000 nhãn | Cùng sản lượng cho cả hai loại vật liệu | Sản lượng khác nhau làm sai lệch kết quả so sánh |
| Số lần vệ sinh tăng thêm | 4 lần dừng | Ngoài số lần vệ sinh định kỳ | Loại trừ công việc bảo dưỡng vẫn cần thực hiện |
| Thời gian mỗi lần dừng thêm | 12 min | Thời gian dừng đo được trong ứng dụng thực tế | Chỉ là giá trị ví dụ |
| Tổng thời gian dừng tăng thêm | 48 min = 0,8 h | 4 × 12 min | Không phải toàn bộ thời gian đã trôi qua đều trở thành khoản tiết kiệm |
| Chi phí theo giờ có thể tránh được | $90/h | Giả định về chi phí tiền mặt tăng thêm | Không bao gồm tiền công hoặc chi phí chung được phân bổ nhưng không thay đổi |
| Khoản tiết kiệm theo thời gian | $72 | 0,8 h × $90/h | Cần loại bỏ cả 4 lần dừng thêm |
| Phế phẩm có thể tránh được | $18 | Giả định riêng về hao hụt vật liệu | Không tính cùng một khoản hao hụt hai lần |
| Ngưỡng chênh lệch giá tối đa | $90/run | $72 + $18 | Không tính lợi ích chưa được thử nghiệm |
| Ngưỡng quy đổi | $0.90/1,000 nhãn | $90 ÷ 100 | Là ngưỡng tối đa, không phải khoản thu hồi được đảm bảo |
| Trường hợp giảm một nửa thời gian | $54/run; $0.54/1,000 | $36 tiết kiệm thời gian + $18 phế phẩm | Thấp hơn mức chênh lệch giá ví dụ $0,60 |
Bộ phận tài chính cũng cần xác định liệu công suất được giải phóng có thể thực sự được bán hoặc sử dụng hay không. Không cộng toàn bộ lợi ích công suất vào khoản tiết kiệm nhân công nếu hai ước tính bị trùng lặp. Nếu nhân viên vẫn được trả lương như cũ, hãy ghi nhận riêng cải thiện vận hành và khoản tiết kiệm tiền mặt.
Thử nghiệm với nhà cung cấp: yêu cầu vận hành sạch và độ bám trên bao bì
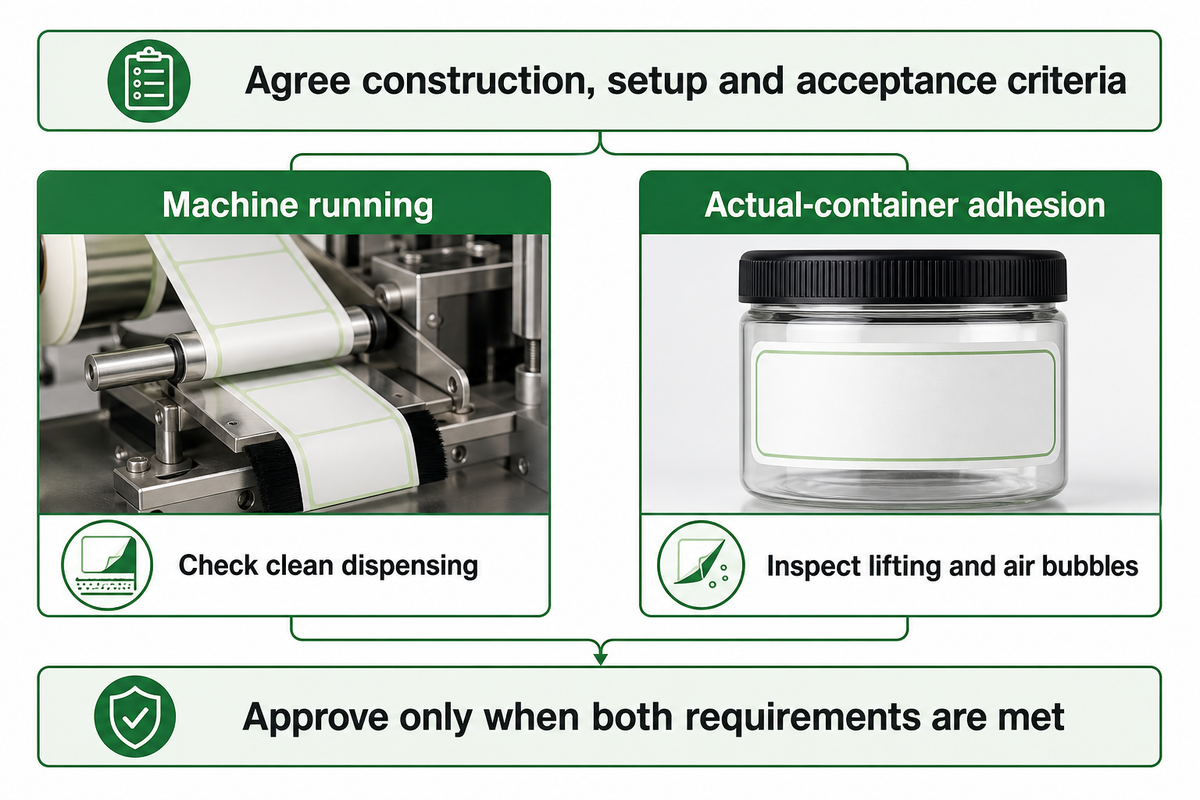
Thử nghiệm với nhà cung cấp cần xác nhận khả năng vận hành máy và độ bám dính trên bao bì thực tế. Thống nhất cấu trúc vật liệu, thiết lập máy, vị trí kiểm tra, thời gian lưu mẫu và tiêu chí chấp nhận trước khi so sánh mẫu. Cần cân nhắc thời gian lưu kho và điều kiện sử dụng dự kiến, vì một lần chạy thử ngắn không thể xác nhận hiệu quả lâu dài trong toàn bộ môi trường sử dụng dự kiến của sản phẩm.
“tự thân không hàm ý bất kỳ thông số hiệu năng nào”
Khi trích dẫn nêu số hiệu phương pháp thử nhưng không có tiêu chí đạt, cần lưu ý cảnh báo của FINAT: bản thân phương pháp thử không quy định hiệu năng của vật liệu. FTM 1 quy định phép thử bóc tách 180° ở tốc độ 300 mm/min; FTM 2 quy định phép thử bóc tách 90° ở tốc độ 300 mm/min. FTM 8 liên quan đến phép thử độ bền chịu cắt, còn FTM 9 liên quan đến phép thử độ dính ban đầu bằng vòng lặp. Thông báo về sổ tay tháng Mười Một 2025 của hiệp hội đề cập đến 31 phương pháp thử trong ấn bản thứ 11. Phương pháp thử giải thích cách tiến hành phép thử và không đồng nhất với yêu cầu của ứng dụng cuối cùng.
Để chọn đúng loại nhãn, hãy gửi mã vật liệu hiện tại, số lô, vật liệu lớp mặt nhãn, yêu cầu tráng phủ, lớp đế, khổ rộng, kích thước lõi cuộn và đường kính cuộn thành phẩm. Đính kèm ảnh theo trình tự thời gian và ghi lại tốc độ sản xuất, lịch sử lưu kho cũng như tần suất vệ sinh. Cung cấp thông tin về loại bao bì sẽ sử dụng. Với những thông tin này, bộ phận mua hàng có thể yêu cầu so sánh đối chiếu tương đương thay vì một lựa chọn thay thế được mô tả chung chung là “chất lượng cao”.
Thống nhất tiêu chí để xác định nhãn có giữ được vị trí hay không: cách xử lý ban đầu, thời gian lưu mẫu để ổn định theo quy định và cách kiểm tra ở thời điểm sau đó trong điều kiện sử dụng dự kiến. Kiểm tra xem nhãn có bám trên bề mặt thực tế hay không, có xuất hiện bọt khí hoặc bong mép không, và nhãn có được cấp ra sạch hay không. Bề mặt khô trong thử nghiệm tại phòng không đại diện cho mọi ứng dụng ở môi trường lạnh. Dùng mẫu đối chứng phù hợp sẽ giúp nhận biết rõ khác biệt này.
Khi gửi yêu cầu đến Guanma, hãy xác định Quý khách cần mẫu nhãn màng PET hay các lựa chọn vật liệu nhãn giấy, sau đó đính kèm hồ sơ bằng chứng. Yêu cầu thông tin về điều kiện lưu kho và thử nghiệm phù hợp với từng loại vật liệu. Giải pháp phù hợp nhất là cấu trúc vật liệu đáp ứng các yêu cầu vận hành và độ bám dính đã thống nhất; chỉ riêng tên hóa học không thể bảo đảm nhãn hoạt động tốt trong quy trình của Quý khách.
Chìa khóa mang đi
Chỉ phê duyệt thay đổi khi kết quả so sánh giải thích được cải thiện trong vận hành và vật liệu thay thế vẫn đáp ứng yêu cầu độ bám dính trên bao bì.
Câu hỏi thường gặp
Nhãn tự dính là gì?
Nhãn tự dính gồm lớp mặt nhãn, keo nhạy áp (PSA) và lớp đế chống dính bảo vệ.
Cần xem xét toàn bộ cấu trúc vật liệu khi tìm hiểu hiện tượng keo tràn. Thay đổi màng, giấy, keo dán hoặc lớp đế có thể làm thay đổi đặc tính gia công; vì vậy, hãy xác định đầy đủ mã vật liệu của nhà cung cấp thay vì chỉ so sánh vật liệu lớp mặt nhãn. Lưu mã này cùng số lô và mẫu lấy từ đợt khiếu nại. Hai cuộn trông tương tự nhau chưa chắc có cùng đặc tính của keo dán hoặc khả năng tách.
Keo dán nhãn có phải loại nào cũng giống nhau không?
Không. Mỗi loại keo dán phù hợp với những bề mặt và điều kiện vận hành khác nhau.
Keo dán nhãn khác nhau về thành phần hóa học và đặc tính dự kiến, bao gồm loại vĩnh viễn, loại bóc gỡ được và các cấp keo dành cho ứng dụng cụ thể. Lớp keo được chọn để bám dính trên bề mặt khó có thể hoạt động khác đi trong quá trình cuộn hoặc lưu kho. Đánh giá toàn bộ cấu trúc nhãn theo các điều kiện đã thống nhất; đừng xem tên hóa học là bằng chứng rằng keo sẽ không tràn. Hãy yêu cầu thông tin về cấp keo và các điều kiện thử nghiệm đã công bố.
Nên chờ bao lâu sau khi dán nhãn?
Áp dụng thời gian lưu mẫu do nhà cung cấp quy định cho loại keo và phép thử chấp nhận đã thống nhất.
Kiểm tra ngay sau khi xử lý và kiểm tra độ bám dính sau khi ổn định nhằm trả lời những câu hỏi khác nhau. Khi so sánh vật liệu, hãy ghi lại nhiệt độ lúc dán nhãn, tình trạng bao bì và thời gian đã trôi qua. Chỉ số lực bóc do nhà cung cấp đưa ra mà không kèm điều kiện thử nghiệm không xác định được thời gian chờ cần thiết trên dây chuyền sản xuất của Quý khách. Hãy thống nhất riêng việc kiểm tra tuổi thọ sử dụng ở giai đoạn sau, đặc biệt khi bao bì thành phẩm tiếp xúc với độ ẩm hoặc biến động nhiệt độ.
Làm mát cuộn nhãn bị dính có chứng minh được cuộn đó còn sử dụng được không?
Không. Cảm giác mát hơn không chứng minh vật liệu đã phục hồi.
Làm mát có thể làm thay đổi cảm giác dính của cuộn, nhưng không cho biết cuộn đã từng tiếp xúc với điều kiện nào và cũng không khôi phục được cấu trúc vật liệu đã hư hỏng. Hãy giữ lại mẫu và kiểm tra khả năng cấp nhãn cũng như độ bám dính trong các điều kiện đã thống nhất trước khi quyết định lô bị ảnh hưởng có thể đưa vào sản xuất hay không.
Có thể dùng hóa chất để bóc nhãn sạch không?
Phương pháp làm sạch phụ thuộc vào vật thể và bộ phận cần vệ sinh.
Bóc nhãn khỏi bao bì khác với vệ sinh đầu in, trục lăn hoặc cảm biến. Hãy làm theo hướng dẫn của nhà sản xuất thiết bị dành cho đúng máy và bộ phận đó. Không áp dụng lời khuyên vệ sinh trong gia đình về dầu hoặc chà bằng vật liệu mài mòn cho máy in. Giữ lại một mẫu cặn trước khi vệ sinh để nhà cung cấp có thể điều tra. Hoàn tất quy trình vệ sinh được phê duyệt trước khi khởi động lại, bao gồm mọi yêu cầu làm khô được nêu cho bộ phận đó.
Có nên lau keo dán ở mọi mép nhãn không?
Ghi nhận tình trạng nhiễm bẩn tái diễn trước khi tiến hành sửa chữa thủ công thường lệ.
Lau bằng tay có thể che khuất kiểu nhiễm bẩn ban đầu và làm thay đổi mẫu. Giữ nguyên một số cuộn đại diện, ghi lại số lượng bị ảnh hưởng và thống nhất với nhà cung cấp cách xử lý trước khi tiếp tục sản xuất thường lệ. Mép nhãn trông sạch không chứng minh vấn đề vật liệu hoặc quy trình gốc đã được khắc phục.
Nhà cung cấp có thể bảo đảm keo không tràn ở mọi nhiệt độ không?
Cam kết hữu ích cần nêu rõ phạm vi vận hành đã được thử nghiệm.
Hãy yêu cầu thông tin về cấu trúc nhãn, hình dạng cuộn, điều kiện lưu kho, thiết lập quy trình, phương pháp kiểm tra và giới hạn chấp nhận. Một lời hứa không giới hạn không giúp Quý khách so sánh các nhà cung cấp. Yêu cầu thử nghiệm bao quát các điều kiện mà nhãn thực tế trải qua, bao gồm cả khâu giao hàng và lưu kho trước khi sử dụng. Giữ vật liệu hiện tại làm mẫu đối chứng và yêu cầu cả khả năng vận hành đạt yêu cầu lẫn độ bám dính phù hợp trên bao bì thực tế. Kết quả sẽ hỗ trợ quyết định mua hàng trong phạm vi các điều kiện đã thử nghiệm.