Entre em Contato com Guanma

Uma etiqueta pode parecer plana na bobina e descolar depois de ser aplicada em um frasco pequeno. Pressionar a borda pode ocultar o problema sem explicar sua causa. Antes de encomendar um adesivo mais forte, verifique se a etiqueta pronta se ajusta à curvatura e se a produção garante contato uniforme.
Levantamento das bordas é o descolamento indesejado da borda de uma etiqueta aplicada. Em recipientes pequenos, avalie a estrutura final, a adequação do adesivo, as condições de aplicação e a geometria. Compare amostras no recipiente real; um teste de destacamento em superfície plana, por si só, não determina o desempenho em uma superfície curva.
- Um valor mais alto de pegajosidade inicial ou de adesão ao destacamento não indica automaticamente qual etiqueta é melhor para frascos pequenos.
- A impressão, os revestimentos e os laminados devem ser incluídos no teste; o material frontal sem acabamento deve ser considerado parte da estrutura.
- Uma comparação preliminar proposta pode ajudar a direcionar o estudo, mas não prevê a vida útil.
Como identificar o levantamento das bordas em um recipiente pequeno
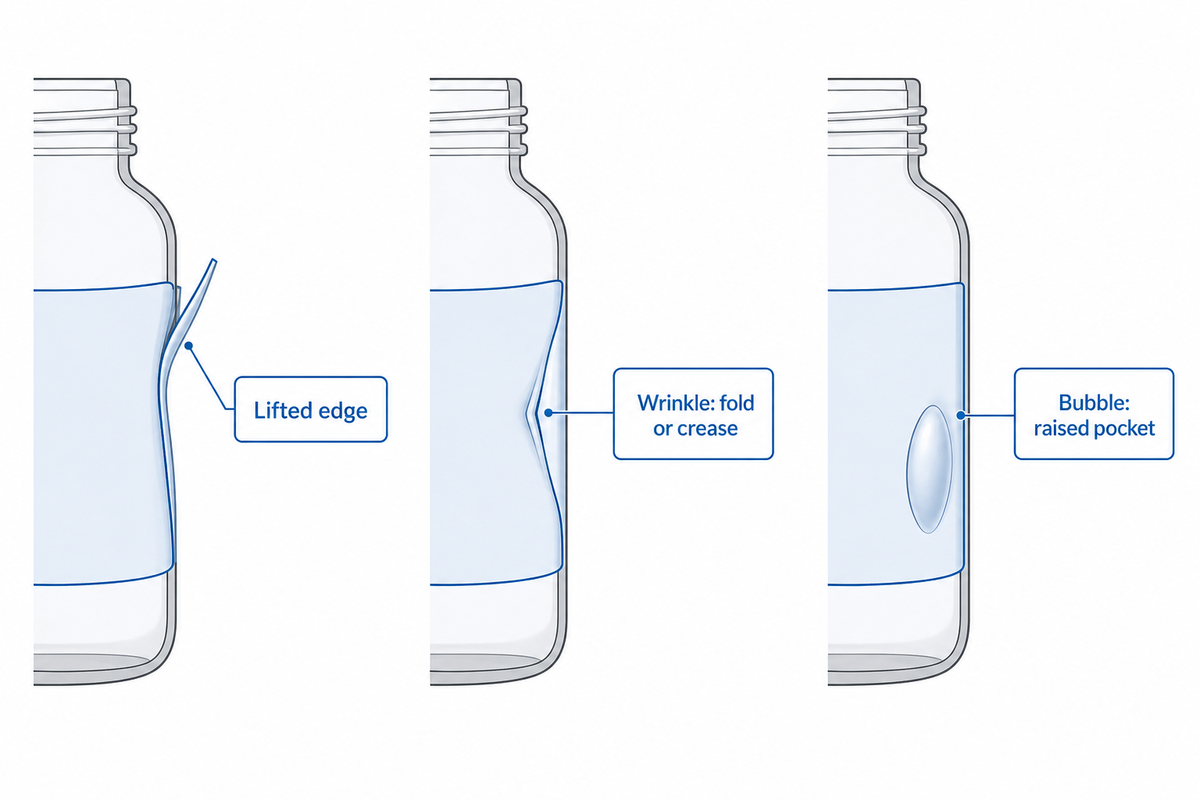
Levantamento das bordas é o descolamento de uma borda, que deixa de permanecer em contato. O descolamento pode ocorrer em um canto ou na extremidade de uma etiqueta envolvente. Registre o local e o momento em que ocorre antes de escolher uma solução: diferentes causas de falha da etiqueta podem produzir bordas parecidas. Bordas semelhantes podem ter causas diferentes.
Uma ruga é uma dobra ou vinco; uma bolha é uma bolsa elevada sob a etiqueta. Esses defeitos podem ocorrer junto com o levantamento das bordas, mas não são descrições equivalentes. Descreva o que observa na borda das etiquetas, inclusive se o restante do adesivo continua aderido. Uma foto tirada apenas de cima pode ocultar a abertura.
Por exemplo, imagine uma empresa de envase de produtos para cuidados com a pele que encontra cantos descolados apenas em seu frasco estreito de viagem. A mesma bobina parece adequada em um pote mais largo. Essa observação sugeriria verificar a geometria; no entanto, não prova que a curvatura seja a única causa: os dois recipientes podem ter superfícies diferentes ou ter passado por estações de aplicação distintas. Guarde juntos um frasco com falha, outro aparentemente adequado e a identificação da bobina. O descolamento aparece logo após a aplicação, depois do armazenamento ou somente após o manuseio? Este é um cenário ilustrativo de diagnóstico, não um caso de produção relatado pela Guanma.
Comece descrevendo o problema, sem tirar conclusões. “As etiquetas falham depois do envase” é um ponto de partida útil. “O adesivo é fraco” pressupõe a resposta antes de comparar a superfície do recipiente, a aplicação e a estrutura final.
Por que o diâmetro e a estrutura final da etiqueta são importantes
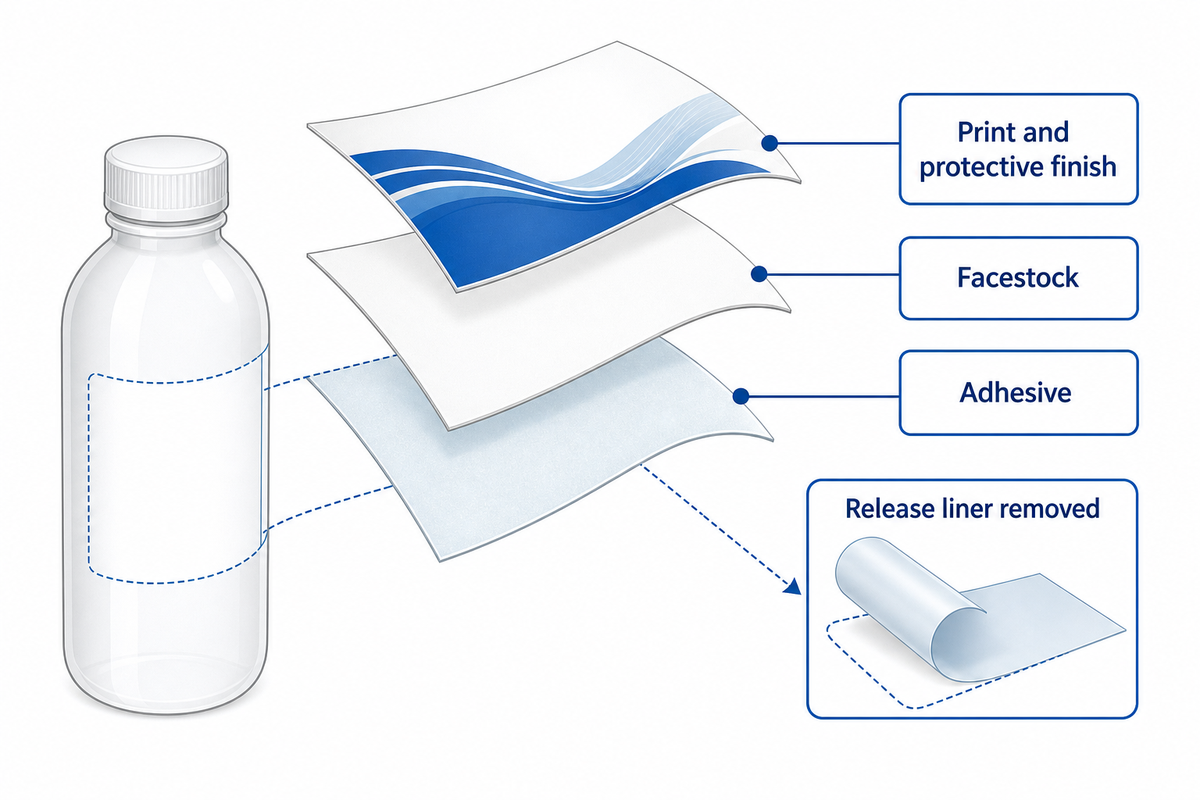
Um recipiente de pequeno diâmetro exige que o material para etiquetas permaneça curvado após a aplicação. O material frontal, a impressão e o acabamento protetor influenciam o comportamento dessa estrutura aplicada. Verifique o diâmetro no painel exato onde a etiqueta será aplicada, além da conicidade e dos ombros, em vez de usar o maior diâmetro do frasco como única especificação.
O liner sustenta a etiqueta antes da dispensação e é removido durante a aplicação. Embora possa afetar a alimentação da máquina, ele não faz parte do conjunto aplicado; portanto, dizer que o liner é de “PET” informa muito pouco sobre o material frontal. Consulte as especificações separadas do material frontal e do liner da etiqueta.
Também podem existir duas etiquetas de poliéster com espessuras e acabamentos diferentes. Um laminado que protege a impressão da etiqueta também altera a estrutura que será curvada ao redor do frasco. Para conhecer melhor o material, consulte o guia de seleção de filmes frontais de PET. Nesta investigação do descolamento da borda, use a amostra realmente convertida.
O guia de aplicação da Labels & Labeling discute a interação do substrato e do adesivo com o material frontal e a aplicação. Isso é importante quando um fornecedor oferece um substituto. Se tanto o material frontal quanto o adesivo mudarem, um resultado melhor pode indicar que a combinação é melhor.
Registre separadamente a espessura do filme frontal em µm e a espessura do liner, além da identificação do verniz ou laminado. A aprovação do material sem acabamento não contempla uma alteração de acabamento que não tenha sido registrada.
Diferencie a tensão do material de problemas de adesão e aplicação
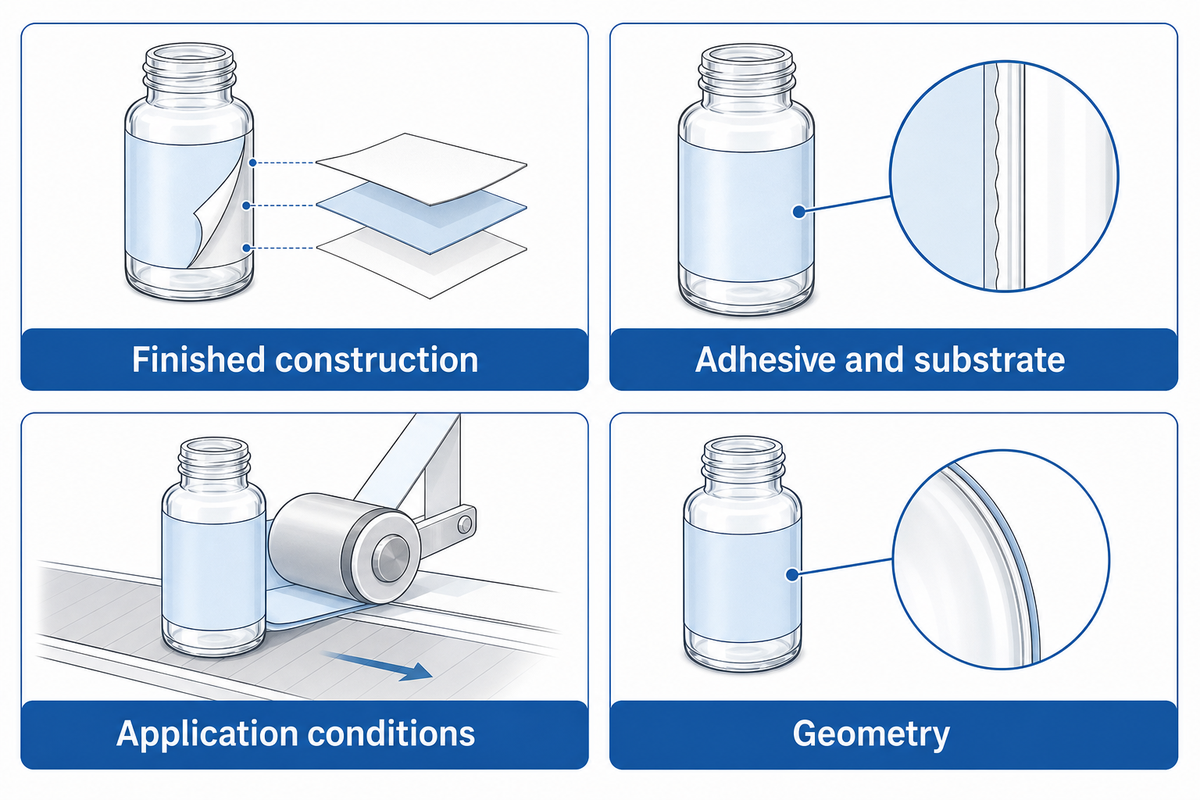
Divida a investigação entre estrutura final, adesivo e substrato, condições de aplicação e geometria. Use a etiqueta da produção atual como controle. Sempre que possível, altere uma variável conhecida por vez; se o fornecedor só puder oferecer uma combinação diferente, registre cada componente alterado antes de interpretar o resultado.
O contato próximo é essencial porque o adesivo precisa molhar a superfície. A revisão de 2023 de Fitzgerald e colaboradores explica a molhabilidade e o comportamento viscoelástico dos adesivos. Aplicações biomédicas de adesivos não definem os limites para rótulos de frascos, mas o contato, a rigidez do material e a contaminação também são importantes.
A matriz de teste de levantamento das bordas com 4 variáveis transforma essas observações em dados comparáveis. Use a matriz para escolher qual variável testar em seguida. Não determine a causa do efeito apenas com base na matriz.
| Variável | Observação | Comparação útil | Limite da interpretação |
|---|---|---|---|
| Estrutura final | Somente a versão laminada apresenta descolamento | Compare estruturas finais identificadas no mesmo recipiente | A impressão ou o adesivo também podem ser diferentes |
| Estrutura final | Uma amostra mais fina parece ter melhor desempenho | Registre os detalhes da impressão, do acabamento e do adesivo das duas amostras | A espessura, por si só, não descreve a rigidez |
| Adesivo e substrato | Ocorre falha em um dos materiais do recipiente | Compare opções de adesivo destinadas à superfície real | Um nome genérico de plástico não identifica o tratamento da superfície |
| Adesivo e substrato | O descolamento ocorre após o envase ou a lavagem | Compare superfícies representativas seguindo o processo de preparação aprovado | A limpeza não deve danificar o recipiente nem alterar sua superfície |
| Condições de aplicação | As amostras aplicadas manualmente permanecem aderidas; as aplicadas na linha apresentam descolamento | Verifique o contato na borda durante a aplicação na produção | A aplicação manual não valida o desempenho na produção |
| Condições de aplicação | A falha varia com a temperatura | Registre as condições do recipiente, da bobina e do ambiente para cada grupo | O histórico de armazenamento e a condensação também podem variar |
| Geometria | O descolamento ocorre apenas no formato estreito | Use cada formato real de recipiente com amostras identificadas | Os formatos diferentes também podem ter superfícies diferentes |
| Geometria | O descolamento começa na sobreposição | Verifique o contato do adesivo com a face impressa ou revestida | A sobreposição é uma interface de adesão diferente |
| Geometria | Uma parte da borda já começa descolada | Registre o contato inicial, o posicionamento e qualquer abertura preexistente | Não é possível comparar de forma justa o descolamento posterior com uma amostra que teve contato completo desde o início |
Verifique se os frascos estão úmidos, sujos ou engordurados e defina o processo de preparação antes de comparar as etiquetas. Prepare a superfície com um método aprovado pelos fornecedores do recipiente e da etiqueta; não use um solvente não aprovado para limpar a amostra. A contaminação e as superfícies irregulares podem causar problemas que uma substituição do material apenas oculta.
Uma comparação controlada e adequada ajudará a definir a próxima pergunta. Ela não pode provar uma causa única quando várias condições mudam ao mesmo tempo. Guarde as amostras com falha e as bem-sucedidas para que o fornecedor possa examinar onde ocorreu a separação.
Material frontal fino, filme conformável ou outro adesivo?
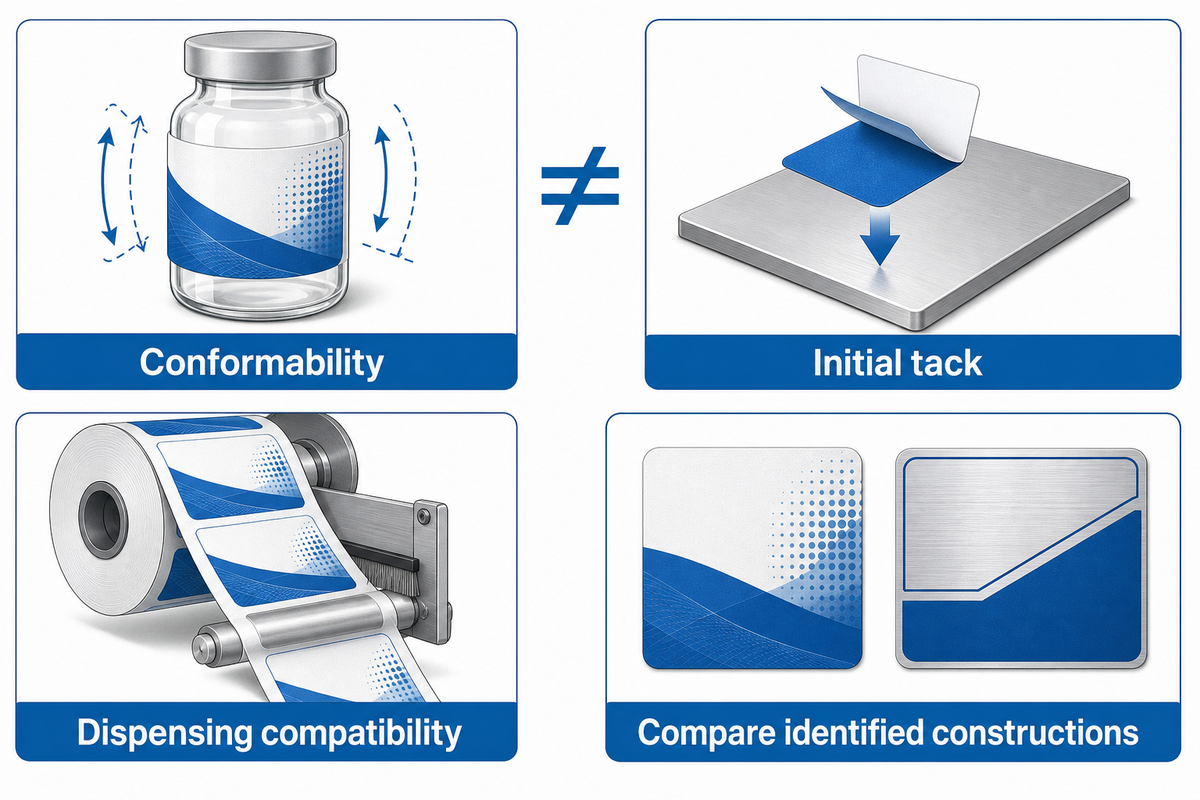
A melhor comparação inicial de materiais depende da falha observada e das opções oferecidas pelo fornecedor. Solicite etiquetas prontas identificadas e mais conformáveis e, quando disponível, uma alternativa de adesivo com material frontal comparável, em vez de presumir que um filme ou papel mais fino, ou um adesivo mais forte, será melhor.
As orientações publicadas pela UPM para pequenos diâmetros incluem papéis especiais finos e filmes flexíveis. Essa informação ajuda a corrigir a ideia de que “o filme sempre resolve o levantamento das bordas”, mas não é uma recomendação para todos os tipos de papel. O material frontal em uso ainda precisa permitir a impressão e a dispensação, além de resistir às condições do produto.
Verifique o que o valor do adesivo mede. A ASTM D6195-22, seção 5.2, afirma que o suporte influencia os resultados de pegajosidade inicial em loop: um suporte mais rígido geralmente produz resultados mais altos com o mesmo adesivo. Portanto, uma pegajosidade inicial maior não comprova, por si só, melhor conformabilidade ou resistência ao levantamento das bordas.
Considere um teste ilustrativo com um convertedor: uma amostra flexível permanece aderida em um frasco estreito, mas se solta mal na configuração de dispensação existente. Aprová-la apenas com base no frasco aplicado manualmente ignoraria uma restrição da produção. Nesse caso, mantenha a estrutura aparentemente bem-sucedida para avaliação adicional e peça ao convertedor que avalie o comportamento de destacamento do liner e a compatibilidade com a máquina. No teste seguinte, se um liner diferente resolver o problema de alimentação, registre essa identificação: a etiqueta pode não ter mudado, mas o processo pelo qual ela chega ao frasco certamente é diferente. Em ambos os casos, o comprador busca conciliar a aplicação e a adesão.
Que tipo de etiqueta funciona melhor em superfícies curvas e texturizadas?
Uma etiqueta adequada para uma superfície curva deve acompanhar o formato e manter o contato com o adesivo. A textura acrescenta outro desafio de contato, portanto nenhuma família de filmes resolve as duas questões ao mesmo tempo. Descreva com precisão se o recipiente é flexível ou rígido, seu acabamento e outras estruturas desenvolvidas para entrar em contato com essa superfície.
Ao usar um recipiente de plástico, identifique o tipo de plástico e qualquer revestimento ou tratamento; também é preciso verificar as condições da superfície de frascos de vidro. Um adesivo reposicionável, escolhido para facilitar a remoção, atende a uma necessidade diferente da adesão permanente. As diferenças gerais entre materiais de PET e BOPP podem ajudar a selecionar opções, mas o nome do polímero não substitui uma comparação no recipiente real.
Especifique o compromisso entre os requisitos. Um material frontal flexível que não passe com confiabilidade pela impressora de etiquetas ou pelo aplicador não está pronto para substituir o material usado na produção.
Verifique o design da etiqueta e o processo de aplicação
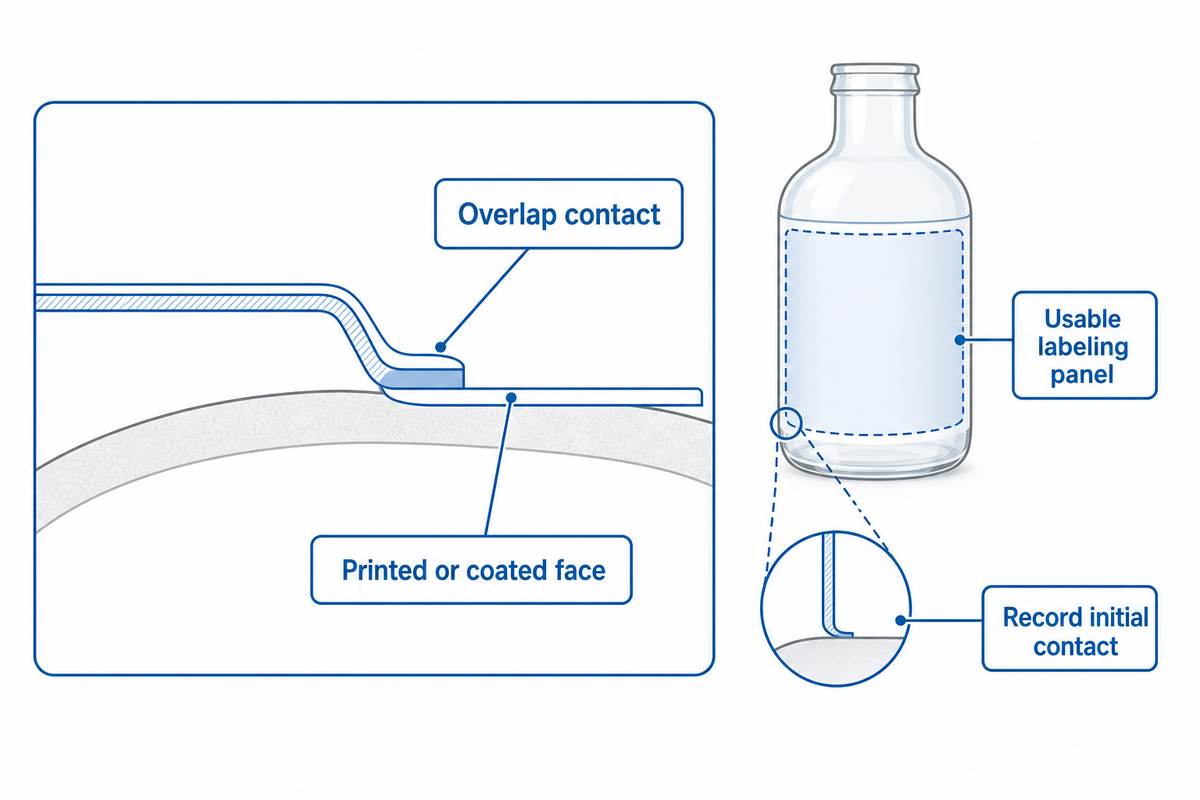
Antes de trocar o material, compare o tamanho e o formato corretos com o painel disponível para aplicação. A etiqueta é grande demais se a posição pretendida a levar a uma área inadequada do ombro, da conicidade ou de outro detalhe. Escolher o formato adequado para uma superfície curva exige o desenho do recipiente real e um teste de posicionamento, não apenas o tamanho da arte.
O tamanho da etiqueta pode parecer adequado em uma prova plana, mas ser grande demais para o recipiente na posição especificada. Verifique a superfície do recipiente ao redor das emendas e transições. Um recipiente curvo ou irregular pode exigir outro contorno ou posicionamento para garantir contato uniforme.
A sobreposição altera a superfície de contato: o adesivo na extremidade encosta na face impressa ou revestida da primeira etiqueta. A combinação, inclusive o verniz de produção, deve ser testada. Aumentar a área envolvida não é uma solução universal, e as bordas expostas ou com contato insuficiente ainda podem se formar junto à sobreposição.
Você aplica as etiquetas manualmente ou com uma máquina?
A aplicação manual e a aplicação por máquina devem ser analisadas separadamente, pois o contato e o posicionamento podem ser diferentes. Uma amostra aplicada manualmente ajuda a fazer uma triagem dos materiais, enquanto o equipamento de aplicação da produção mostra se a estrutura escolhida é dispensada e chega ao recipiente com uniformidade. Registre o método usado em cada amostra, inclusive se alguma borda foi pressionada novamente.
Na estação de aplicação, verifique as configurações reais do aplicador com o fornecedor do equipamento. Não estique a etiqueta nem toque no adesivo com as mãos desprotegidas. Verifique se a etiqueta se destaca do liner de forma uniforme e se algum rompimento do liner interrompe a alimentação da máquina. Avalie o desempenho da aplicação automática nas condições de operação desejadas, e não apenas durante uma demonstração lenta de configuração.
Não altere as evidências antes de documentá-las. Fotografe a borda assim que sair da máquina de aplicação. Pressioná-la novamente com a mão pode alterar a amostra e ocultar problemas comuns de aplicação. Para escolher um liner adequado à alimentação, consulte o guia de compatibilidade de liners.
Faça um teste controlado em mandril no recipiente real
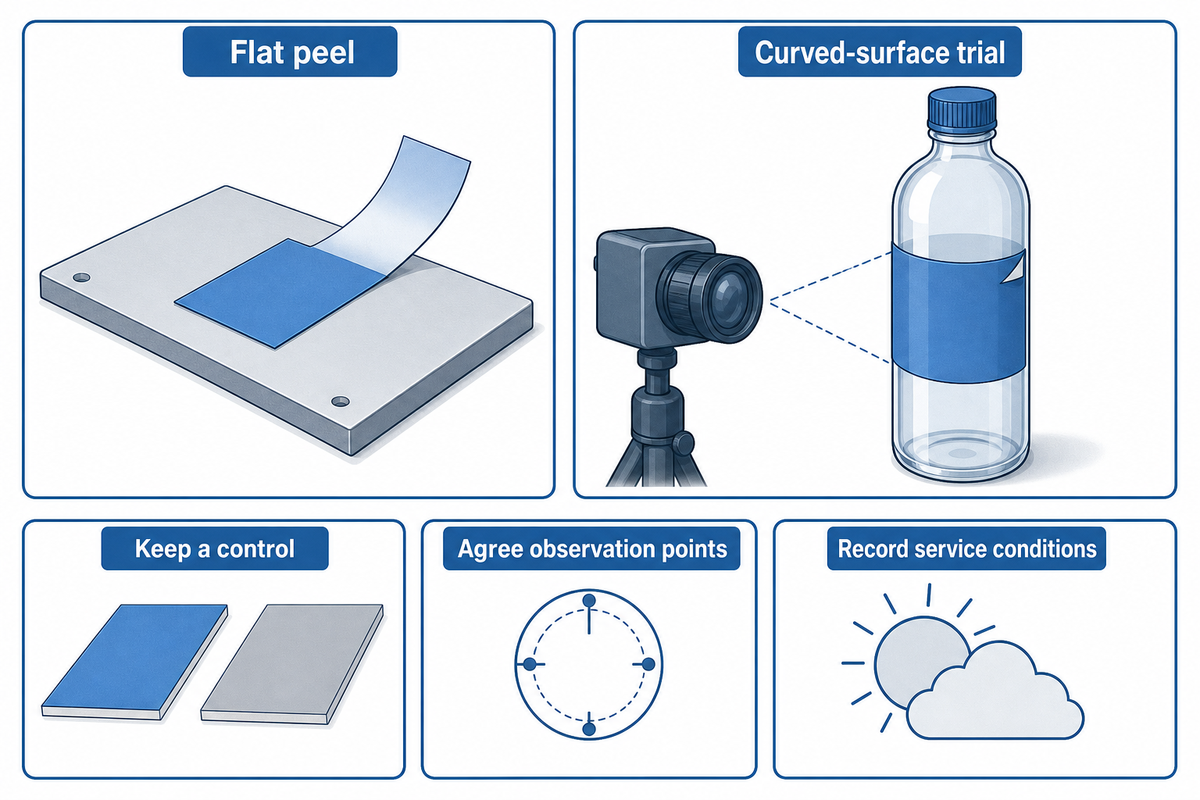
Um teste em superfície curva avalia se a etiqueta pronta permanece aderida ao recipiente previsto nas condições especificadas. O teste deve manter como controle o material usado atualmente e documentar o contato inicial, os horários de observação e as condições de uso. Os resultados de adesão ao destacamento em superfície plana continuam sendo dados complementares úteis, mas não comprovam, por si só, o desempenho nessa embalagem curva.
“geralmente não há uma relação direta entre a adesão ao destacamento e qualquer requisito funcional.”
O índice de métodos publicado pela FINAT diferencia a sustentação em mandril do FTM 24 dos testes de adesão ao destacamento. O FTM 1 especifica adesão ao destacamento a 180° a 300 mm/min; o FTM 2 especifica adesão ao destacamento a 90° a 300 mm/min. Essas descrições identificam medições diferentes. Elas não fornecem um limite universal para o levantamento das bordas da etiqueta, e o índice público não reproduz o procedimento completo do FTM 24.
- Defina a comparação. Identifique a estrutura final e o formato do recipiente e explique qual variável será alterada em relação à condição inicial. Mantenha a estrutura original como controle.
- Registre as condições de aplicação. Inclua o armazenamento da bobina, a preparação da superfície, a temperatura, a umidade e o método de aplicação. Armazene as etiquetas conforme as instruções do fornecedor.
- Defina os momentos de observação. Reserve tempo suficiente para examinar alterações tardias nas condições previstas. Não existe um único tempo de espera que garanta contato adequado para todos os adesivos de etiquetas e todas as estruturas.
- Examine as condições de uso relevantes, principalmente se envolverem manuseio repetido, compressão ou exposição à umidade. Não confunda temperaturas extremas sem relação com as condições reais de uso.
Um estudo do NIST de 2006 mediu o comportamento da adesão ao destacamento de acordo com a temperatura em uma fita sensível à pressão. Embora o estudo não qualifique etiquetas para frascos, ele ilustra a importância de especificar as condições ao comparar resultados de adesão. Registre também a presença de resíduos ou o rasgo do material frontal, além do descolamento da borda.
Em uma inspeção ilustrativa no recebimento, um comprador fotografa cada amostra logo após a aplicação e percebe que um grupo já tem um canto parcialmente descolado. Contabilizar o descolamento posterior junto com o de amostras que tiveram contato completo confundiria uma diferença de aplicação com o desempenho do material. Mantenha esse registro e investigue a causa raiz. Como parte da investigação, prepare um grupo de amostras comparáveis. Defina previamente se uma abertura na borda, a obstrução do código de barras ou a perda de contato levaria à rejeição da amostra. Meça separadamente a altura e o comprimento da borda descolada em mm; o mesmo valor pode descrever defeitos muito diferentes.
Esta é uma abordagem de triagem proposta, não uma reprodução do FTM 24. Ela não determina uma causa raiz única, a vida útil nem a conformidade regulatória. Use um plano de qualificação acordado para a aprovação; as orientações de aceitação de lotes de amostras do site abrangem a transferência mais ampla.
Envie ao fornecedor um resumo útil da amostra
Um questionário útil para o fornecedor se concentra na estrutura atual, no recipiente real e nas condições da falha antes de solicitar alternativas. Se disponíveis, envie fotografias e amostras com falha, assim como amostras aparentemente adequadas, junto com os dados rastreáveis da bobina. Descreva quais propriedades podem mudar e quais requisitos da produção a substituição precisa atender, incluindo impressão, dispensação e manuseio.
| Campo de registro | O que fornecer | Por que isso importa |
|---|---|---|
| Identificação do recipiente | Fornecedor, material, tipo e lote, se disponíveis | Diferencia os substratos reais dos nomes genéricos |
| Painel de aplicação da etiqueta | Diâmetro e altura útil em mm; desenho ou fotos | Identifica a área que deve receber a etiqueta |
| Estrutura atual | Material frontal, adesivo, acabamento e códigos dos produtos | Define uma amostra de controle identificável |
| Espessuras separadas | Espessura do material frontal e do liner em µm | Evita confundir o liner de suporte com o filme aplicado |
| Geometria da etiqueta | Comprimento, largura, formato dos cantos e sobreposição ou abertura em mm | Registra a disposição de contato prevista |
| Condição Superficial | Histórico do revestimento, do tratamento, do envase e da preparação | Identifica variáveis de contato |
| Aplicação | Aplicação manual ou por máquina; configurações operacionais e método de contato | Diferencia a preparação da amostra do comportamento na produção |
| Meio Ambiente | Temperatura de aplicação e armazenamento em °C e histórico de umidade | Permite interpretar as comparações |
| Observações da falha | Horário, fotografias, altura do descolamento e comprimento da borda descolada em mm | Diferencia o início da gravidade |
| Uso e aceitação | Exposições durante o manuseio, pontos finais acordados e critérios de aprovação | Evita alterar os critérios de aprovação depois de ver os resultados |
Exemplo ilustrativo, não são dados de teste: “Estrutura atual A; a opção B altera o material frontal e o adesivo; aplicação por máquina no mesmo lote de recipientes; cronograma de observação a definir.” Esse registro deixa visível o que ainda não se sabe. Ele não permite isolar a contribuição do adesivo porque dois componentes mudaram. Acrescente as dimensões medidas e as observações de suas próprias amostras, em vez de preencher o registro com valores presumidos.
Converse com seu fornecedor de etiquetas sobre as estruturas disponíveis para teste e as quantidades mínimas. Uma bobina mais barata que exige reaplicação pode ser uma compra ruim, mas não é possível calcular a economia sem dados reais de rejeição, mão de obra e material. Conheça a linha de filmes autoadesivos da Guanma e, em seguida, envie os detalhes do recipiente e fotos da falha para conversar sobre amostras.
Perguntas frequentes
Estas respostas diferenciam a terminologia de falhas da aplicação intencional de etiquetas em bandeira e abordam verificações que podem passar despercebidas durante a investigação. As etiquetas usadas no teste devem representar a estrutura final completa. Registre o ambiente de aplicação e as condições de observação junto com os dados das amostras para que o fornecedor possa avaliá-los.
O que é uma etiqueta em bandeira?
Uma etiqueta em bandeira se projeta intencionalmente para fora de um item, muitas vezes para identificar cabos; o descolamento indesejado da borda é outro significado de “levantamento das bordas”.
Uma bandeira intencional deixa uma área legível que se estende para além de um cabo ou item semelhante. Um aplicador de etiquetas em bandeira foi projetado para essa disposição. Neste guia sobre frascos pequenos, levantamento das bordas significa separação da etiqueta que deveria permanecer aderida. Inclua uma foto na consulta para que o fornecedor saiba se você precisa de etiquetas que se projetam em bandeira ou de ajuda para corrigir um defeito de aplicação.
Suas etiquetas foram cortadas corretamente?
Inspecione a borda cortada e o liner antes de culpar o adesivo; falhas de conversão podem prejudicar a alimentação consistente da máquina e o contato.
Peça ao convertedor que verifique se o corte danificou o liner ou deixou uma borda que não se destaca com facilidade. Compare etiquetas não usadas com amostras coletadas no ponto de aplicação. O liner deve sustentar o processo de alimentação previsto sem se romper, mas a estrutura adequada depende do equipamento. Se um defeito se repetir na mesma posição da bobina, guarde esse trecho e a identificação do lote. Não conclua que houve um problema no corte apenas pela borda descolada no frasco.
Suas etiquetas estão se deslocando antes de chegar ao aplicador?
Se as etiquetas se deslocarem ou começarem a se descolar antes da aplicação, investigue o manuseio da bobina, o comportamento de destacamento do liner e os ajustes de alimentação antes de atribuir o defeito à falha de adesão ao recipiente.
Inspecione o percurso da banda contínua de material e o ponto em que cada etiqueta se separa do liner. Peça ao fornecedor do equipamento que verifique os ajustes pertinentes, em vez de fazer vários ajustes ao mesmo tempo. Os sistemas de etiquetagem variam, portanto um ajuste copiado de outra máquina não é uma referência confiável. Registre se o problema ocorre na partida, na condição de operação prevista ou durante toda a bobina. Guarde as etiquetas deslocadas para compará-las com as que foram alimentadas corretamente. Uma etiqueta que chega torta pode não entrar em contato adequado com o recipiente do produto, mesmo quando uma amostra aplicada manualmente na posição correta adere bem.
Sobrepor a etiqueta evita o levantamento das bordas?
A sobreposição pode ajudar em algumas estruturas, mas deve ser testada com a face imprimível real, impressa ou revestida.
A adesão na área de sobreposição difere da adesão à garrafa. Alterar o comprimento de envolvimento também muda a geometria. Registre o acabamento e as dimensões da sobreposição durante o ensaio; este guia não estabelece uma largura de sobreposição universal.
Por quanto tempo deve durar um ensaio com etiquetas para recipientes pequenos?
Defina com o fornecedor e o comprador o cronograma de observação, considerando a estrutura da etiqueta, as condições de aplicação e as exposições previstas durante o uso.
Uma verificação imediata registra a qualidade da aplicação, enquanto observações posteriores revelam alterações que não eram visíveis no início. Nenhuma das duas, por si só, estabelece uma duração de ensaio adequada. Em uma discussão de clientes da OnlineLabels de 2021, foi relatado descolamento após duas semanas; esse é um relato individual, não um período de ensaio recomendado nem uma evidência de uma taxa de falha universal.
As instruções do fornecedor às vezes indicam o tempo necessário para o adesivo da etiqueta se estabilizar ou desenvolver adesão. Pergunte o que isso significa para o produto e as condições especificadas, em vez de adotar um tempo de espera genérico. Registre o horário de cada observação, mantenha uma amostra de controle e, quando apropriado, verifique a força de adesão pelo método acordado. Se a embalagem for comprimida, exposta à umidade ou submetida a diferentes temperaturas, inclua condições representativas no plano de qualificação. Observar o produto em uma prateleira à temperatura ambiente não responde a todas as questões sobre as condições de uso.
Escopo: Este guia reúne resumos de normas, publicações técnicas e casos ilustrativos identificados como tais, disponíveis ao público e analisados em outubro de 2026. A matriz de ensaio e o registro são recursos de trabalho propostos, não resultados de testes da Guanma. Os limites de aceitação e os requisitos para usos regulamentados devem constar da especificação do produto aplicável e do plano de qualificação.
Referências e fontes
- Escopo público e relevância da ASTM D3330/D3330M-04(2025), incluindo os limites das comparações de destacamento.
- Escopo público do ensaio de pegajosidade inicial em loop da ASTM D6195-22 e efeitos do material de suporte.
- Índice público de métodos de ensaio da FINAT e ressalva sobre especificações de desempenho.
- Fitzgerald et al., Adesivos sintéticos sensíveis à pressão para aplicações biomédicas, 2023: princípios gerais de adesão; o escopo de aplicação difere do de etiquetas para garrafas.
- Labels & Labeling, diagnóstico de problemas na aplicação de etiquetas: orientações técnicas públicas sobre a interação entre variáveis da estrutura e da aplicação.
- McGuiggan and Filliben, NIST, 2006: resumo público sobre medição do destacamento em função da temperatura.