Entre em Contato com Guanma

Atualizado em julho de 2026
Como escolher um liner de liberação significa compatibilizar o material de base, a força de liberação, a química de revestimento, a estabilidade dimensional e o uso final com seus requisitos de fabricação e aplicação — não simplesmente selecionar o menor custo por metro quadrado. Escolher o liner de liberação certo para os requisitos específicos da sua aplicação evita paradas de linha, rompimentos da banda contínua de material e resíduos nos rótulos acabados.
Em resumo:
Determine a aderência e a velocidade de aplicação, combine-as com o nível de força de liberação estabelecido pelo teste FINAT FTM 3 ou ISO 29862 e, em seguida, escolha um suporte de papel ou filme que resista às temperaturas de uso final, umidade e tensão de corte e vinco. Verifique a seleção por meio de um teste de linha de conversão antes de especificá-la.
Pontos-chave
- O liner de liberação é um suporte revestido com silicone que protege a superfície do adesivo e regula a facilidade com que o frontal se separa.
- Há cinco parâmetros principais de seleção e dois tipos principais de liner de liberação: liners de liberação de papel e liners de filme.
- O teste FTM (FTM 3) é um método de bancada realizado a 300 mm/min. O comportamento da linha a 200 300 m/min ainda deve ser verificado com um teste.
- Custos ocultos, como prazo de entrega, MOQ, disponibilidade local e taxa de rejeição, muitas vezes superam um preço unitário mais baixo.
- Use forros de papel para etiquetas de rolos de alta velocidade; mude para forros de filme em alta umidade, para longos desenrolamentos ou em ambientes de conversão abrasivos.
A escolha do liner de liberação para o seu adesivo é importante porque o liner fornece estabilidade e suporte ao frontal, assegura uma liberação suave do adesivo e mantém a compatibilidade com várias velocidades de aplicação e fatores ambientais, como temperatura e umidade. Ao comparar diversos materiais, lembre-se de que o liner controla as propriedades de liberação e o comportamento de conversão juntamente com o frontal e o adesivo.
Compreender os revestimentos removíveis começa com seu trabalho principal: o revestimento removível em um suporte de papel ou filme de poliéster permite que os revestimentos protejam o adesivo até que o produto adesivo seja aplicado.
O que um Release Liner realmente faz
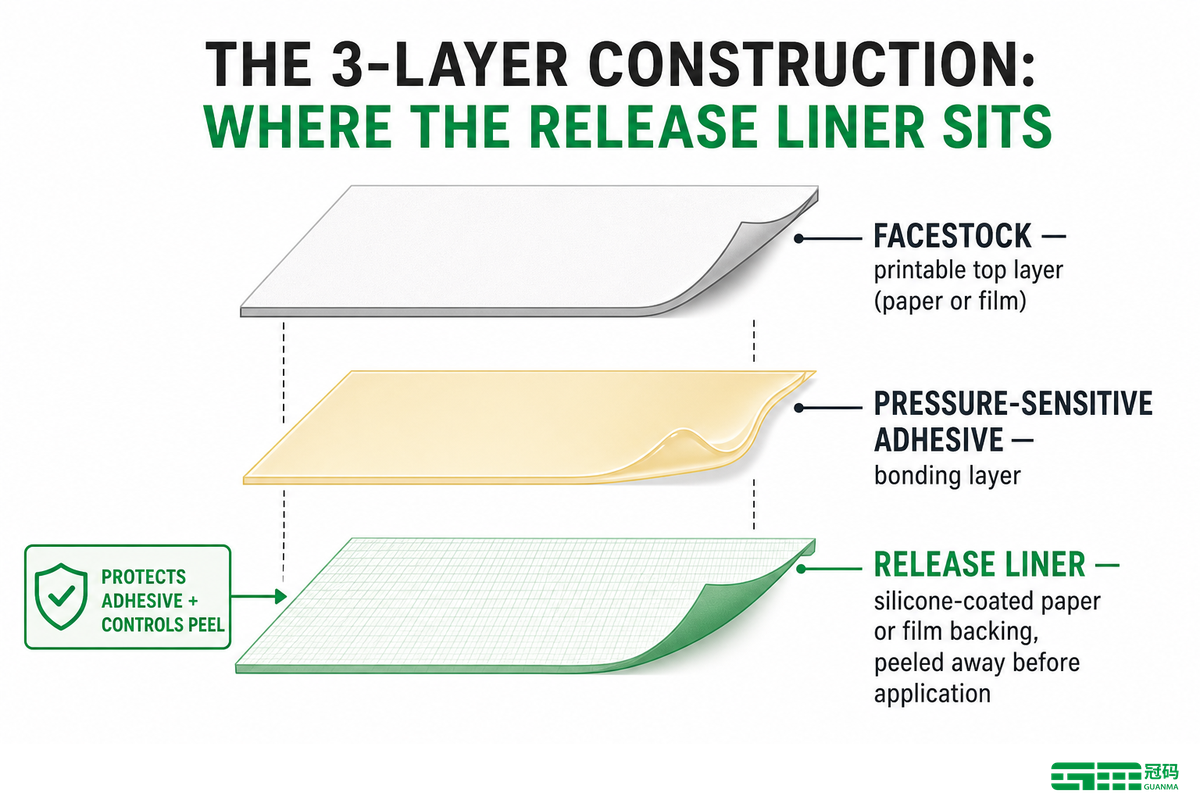
Um liner de liberação é um suporte de papel ou filme de poliéster revestido com um agente de liberação — na maioria das vezes silicone — que mantém o adesivo sensível à pressão até que o rótulo ou a fita seja aplicado. Ele evita contaminação e oxidação, impede a adesão prematura e controla a facilidade com que o frontal se separa durante a dispensação e o corte com faca.
Outra função do liner é assegurar a estabilidade dimensional. No processo de fabricação de rótulos, o frontal, o adesivo e o suporte são produzidos como uma unidade integrada sob um único sistema de qualidade, para que as camadas permaneçam compatíveis. Em um processo de conversão contínua de alta velocidade, qualquer alongamento, encolhimento, curvatura ou rasgo pode resultar em rompimento da banda contínua de material ou perda de registro.
O uso de um liner de liberação é essencial em qualquer estrutura sensível à pressão porque os revestimentos de liberação especializados corretos asseguram a liberação adequada e a separação limpa do adesivo. Liners à base de papel e liners à base de filme proporcionam diferentes níveis de liberação; a quantidade de força necessária depende do revestimento de liberação específico, da pegajosidade do adesivo e do ângulo de descolamento. Ao selecionar o nível de liberação correto, os convertedores comparam esses parâmetros para alcançar uma liberação consistente e excelente na velocidade da linha. Portanto, escolher um liner de liberação significa equilibrar substrato, revestimento e uso final, em vez de escolher um grau de material.
As definições de comportamento de liberação e protocolos de teste são mantidas por órgãos da indústria, como FINAT e ASTM.
Cinco parâmetros para o tipo certo de liner de liberação
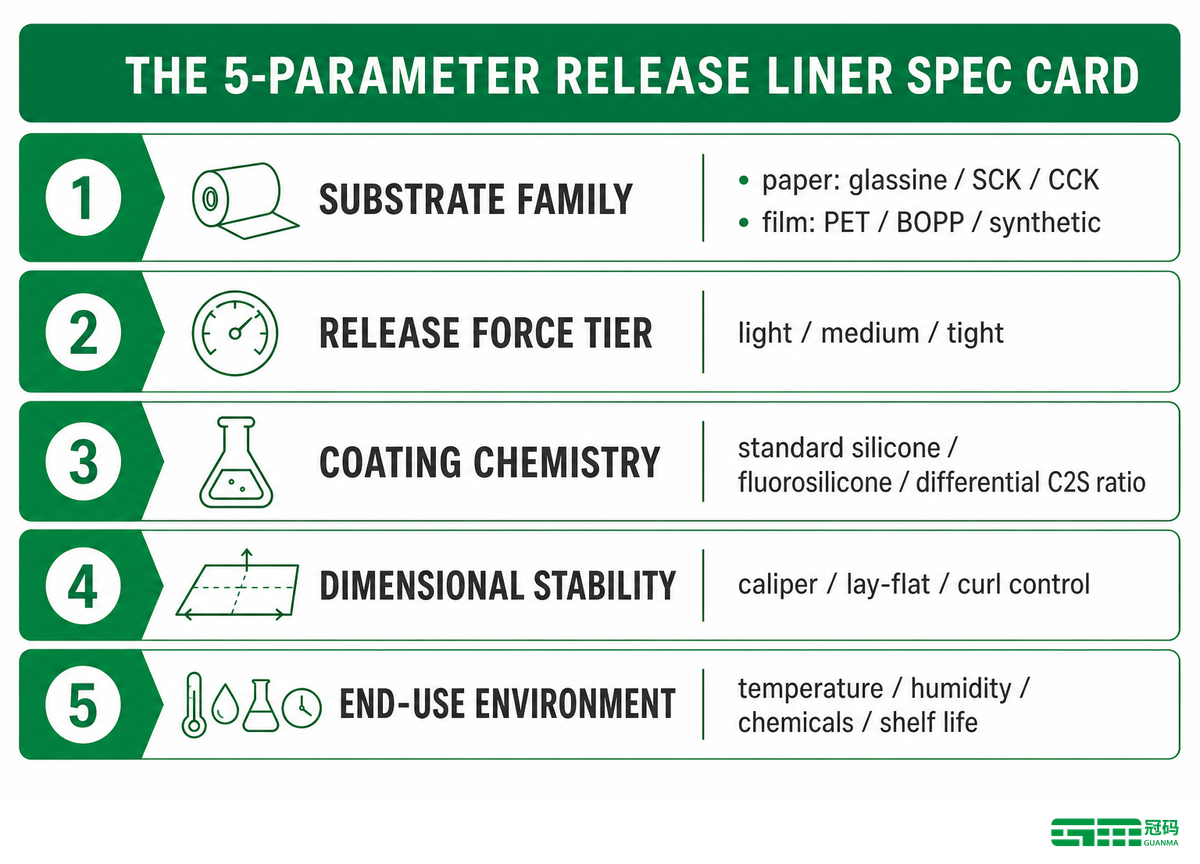
A seleção pode ser restringida a cinco parâmetros. Selecionar um liner de liberação começa com a escolha do tipo certo de liner de liberação para a aplicação específica — liner de papel ou de filme — e depois com o ajuste da força de liberação, da química de revestimento, da estabilidade dimensional e do ambiente de uso final. Embora esses parâmetros não criem um modelo causal completo (outras variáveis, como espessura e química das camadas, também afetam o comportamento de descolamento), eles representam os pontos de decisão padrão para convertedores e equipes de compras.
5famílias base-material
3níveis de força de liberação
180°ângulo de descascamento por FTM 3 /ISO 29862
300velocidade de ensaio mm/min
- Família de materiais de base à base de papel (glassina, SCK, CCK ou kraft polirrevestido) ou filme (PET, BOPP ou papel sintético).
- Nível de força de liberação – a faixa de força necessária para separar o frontal do liner, designada como leve, média ou alta de acordo com a pegajosidade e a velocidade de aplicação.
- Química de revestimento (frequentemente empregada uma camada de liberação padrão, fluorosilicone (frequentemente usada com silicone PSA) ou proporção diferencial para fitas de revestimento duplo (proporção C2 S).
- Estabilidade dimensional – medidas da espessura do liner, de quão bem ele permanece plano e de sua tendência à curvatura. Esses aspectos devem ser rigorosamente controlados para um corte com faca eficaz.
- Ambiente de uso final (end-use environment) refere-se às condições que o rótulo acabado experimentará, como temperatura, umidade, exposição a produtos químicos e duração da vida útil.
Em um estudo fatorial 2⁴ de 16 formulações de PSA, a espessura da camada e a concentração de intensificador tiveram os maiores efeitos sobre o descolamento do liner de liberação, com interação significativa entre os dois fatores. Isso ilustra por que os cinco parâmetros são úteis para a seleção inicial, mas não podem substituir um teste de liner. Os métodos padronizados de descolamento a 180 graus mencionados acima são publicados por ISO e ASTM.
Diferentes tipos de liners de liberação: papel vs. filme
Entre os diferentes tipos de liners de liberação, os liners de liberação de papel continuam sendo a opção mais utilizada na conversão de rótulos em bobina de alta velocidade porque combinam rigidez no sentido da máquina, espessura fina e corte com faca limpo. Liners de filme de poliéster substituem o papel quando há necessidade de maior durabilidade, resistência à umidade, desenrolamentos muito longos, condições abrasivas de conversão ou tolerâncias dimensionais mais rigorosas.
| Material base | Gramatura / espessura | Temperatura máxima do serviço. | Melhor para |
|---|---|---|---|
| Glassine SCK | 35–120 gsm | até 130°C | Etiquetas de rolo de alta velocidade, etiquetas primárias de alimentos/cosméticos |
| CCK | 60–135 gsm | até 180°C | Linhas de alta temperatura, impressão reversa, etiquetas de pneus |
| PET revestido de silicone | 23–75 µm | até 150°C | Envoltórios de veículos, decalques duráveis, ambientes úmidos |
| BOPP revestido por liberação | 20–80 µm | até 110°C | Etiquetas cosméticas transparentes, fechos invioláveis |
| Papel sintético (BOPP/HDPE) | 54–100 µm | até 100 °C | Rótulos para uso externo, tambores para produtos químicos |
Quando o filme é a escolha certa: se o rótulo for exposto à água, esticar durante o desenrolamento ou ser aplicado a uma superfície curva, especifique um liner de liberação de filme feito de PET, BOPP ou polietileno (PE). Esses liners de liberação à base de filme mantêm melhor suas dimensões que o papel e oferecem maior resistência à umidade. O filme também tem menor probabilidade de soltar poeira durante o corte com faca, o que importa em ambientes limpos e na produção de eletrônicos.
Quando o papel é suficiente: para dispensação plana, seca e de alta velocidade, glassine SCK ou CCK oferecem a rigidez e a faixa de preço que os convertedores de rótulos em bobina esperam. CCK acrescenta resistência a altas temperaturas para aplicações de vulcanização, pneus e impressão reversa, tornando-o o liner de liberação de papel de referência entre os liners de liberação com resistência a altas temperaturas. A orientação para seleção de substratos está alinhada às referências de liners de liberação padrão do setor de FINAT.
| Tipo | Melhor aplicação | Propriedade chave | Quando escolher |
|---|---|---|---|
| Glassine SCK | Etiquetas de rolo de alta velocidade | Fino, rígido, baixo custo | Corridas planas, secas e sensíveis ao custo |
| CCK | Pneu, impressão reversa, alta temperatura | Resistência de até 180 °C | Calor, risco de ondulação ou condições úmidas |
| PET revestido por liberação | Envoltórios de veículos, decalques duráveis | Alta resistência à tração | Descontrai-se longamente, superfícies curvas, umidade |
| BOPP revestido por liberação | Limpar rótulos cosméticos | Clareza, barreira da umidade | Olhar inviolável ou sem rótulo |
| Papel sintético (BOPP/HDPE) | Ao ar livre, tambores químicos | Rasgo e resistência química | Exposição UV, produtos químicos ou abrasão |
| Liner de fluorossilicone | Fitas de silicone PSA | Impede o bloqueio da camada de liberação | A camada de ligação contém silicone |
| Liner de liberação diferencial | Fitas frente e verso | Força diferente em cada lado | Construção C2S ou transfer-PSA |
| Liner de papel com baixo teor de silicone | Etiquetas de embalagem de alimentos | Carregamento reduzido de silicone | Conformidade indireta com o contato com alimentos |
| Construção sem forro | Etiquetas de superfície plana de alto volume | Nenhum liner para descartar | Objetivos de sustentabilidade e redução de materiais |
Como diferentes níveis de liberação correspondem ao PSA e à velocidade da linha
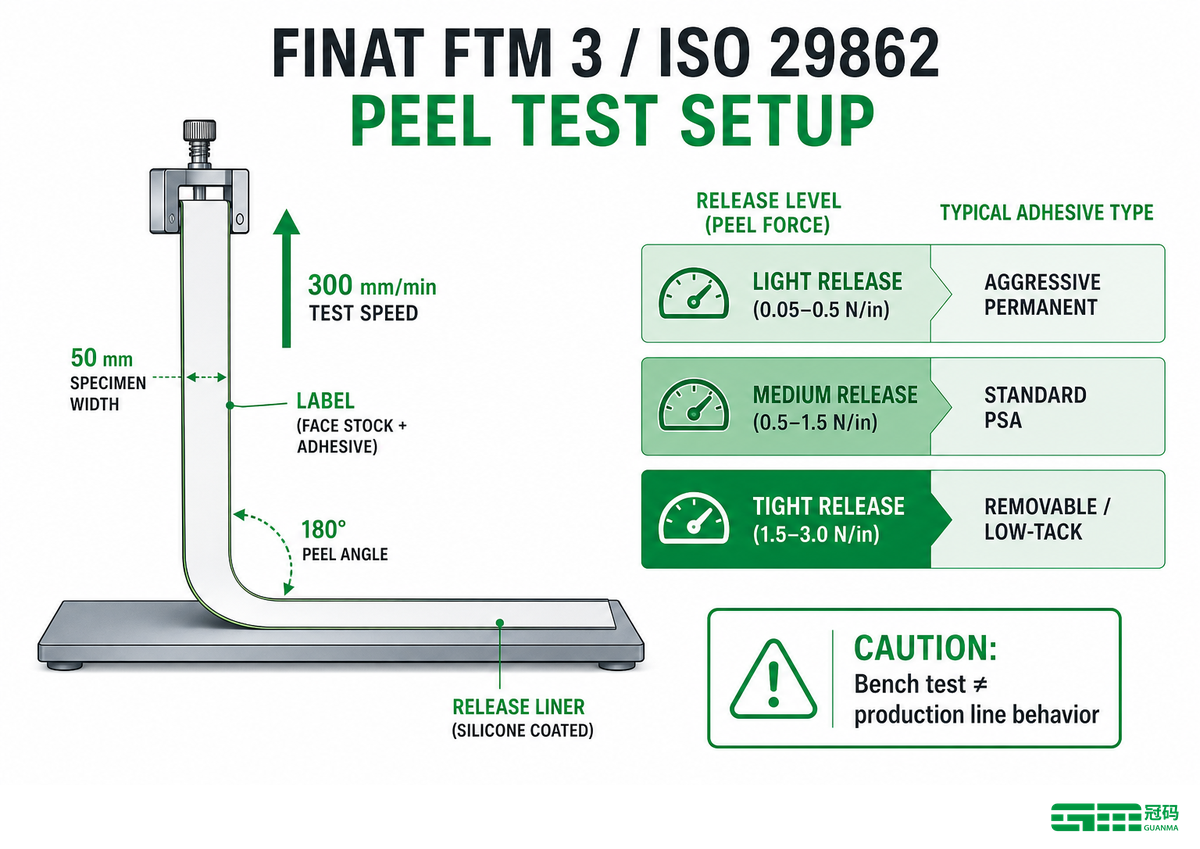
A força de liberação descreve o quanto é difícil separar o liner do adesivo. A escolha da força de liberação começa com uma medição controlada: o método FINAT FTM 3 (Métodos de teste FINAT) mede a liberação em baixa velocidade a 180 ou 300 mm/min em uma amostra de 50 mm. ISO 29862:2024 e ASTM D3330/D3330M use métodos de descascamento de 180 graus relacionados. Esses testes podem classificar os níveis de liberação relativos, mas não prevêem o comportamento na velocidade de produção ou sob diferentes temperaturas e níveis de umidade.
| Camada | Faixa FTM 3 (N/in) | Partida PSA | Ajuste de velocidade de linha |
|---|---|---|---|
| Luz | 0.05–0.5 | Acrílico permanente agressivo/borracha | Auto-distribuição de alta velocidade |
| Médio | 0.5–1.5 | Psa padrão | Velocidade moderada, uso geral |
| Apertado | 1.5–3.0 | Sistemas removíveis ou de baixa aderência | Aplicação lenta/manual |
A liberação diferencial é usada para fitas de dupla face e alguns PSAs de transferência. As proporções típicas de revestimento nos dois lados são 2:1 ou 3:1, o que significa que as duas faces do liner fornecem forças de liberação diferentes para que um lado se separe primeiro na sequência de aplicação pretendida.
Um erro comum é ordenar um “for safety de liberação apertada.” A liberação excessivamente apertada pode contribuir para quebras na teia e falhas de distribuição. Uma liberação muito solta pode permitir que as etiquetas se separem do rolo antes da aplicação.
Selecionando um Release Liner para sua inscrição
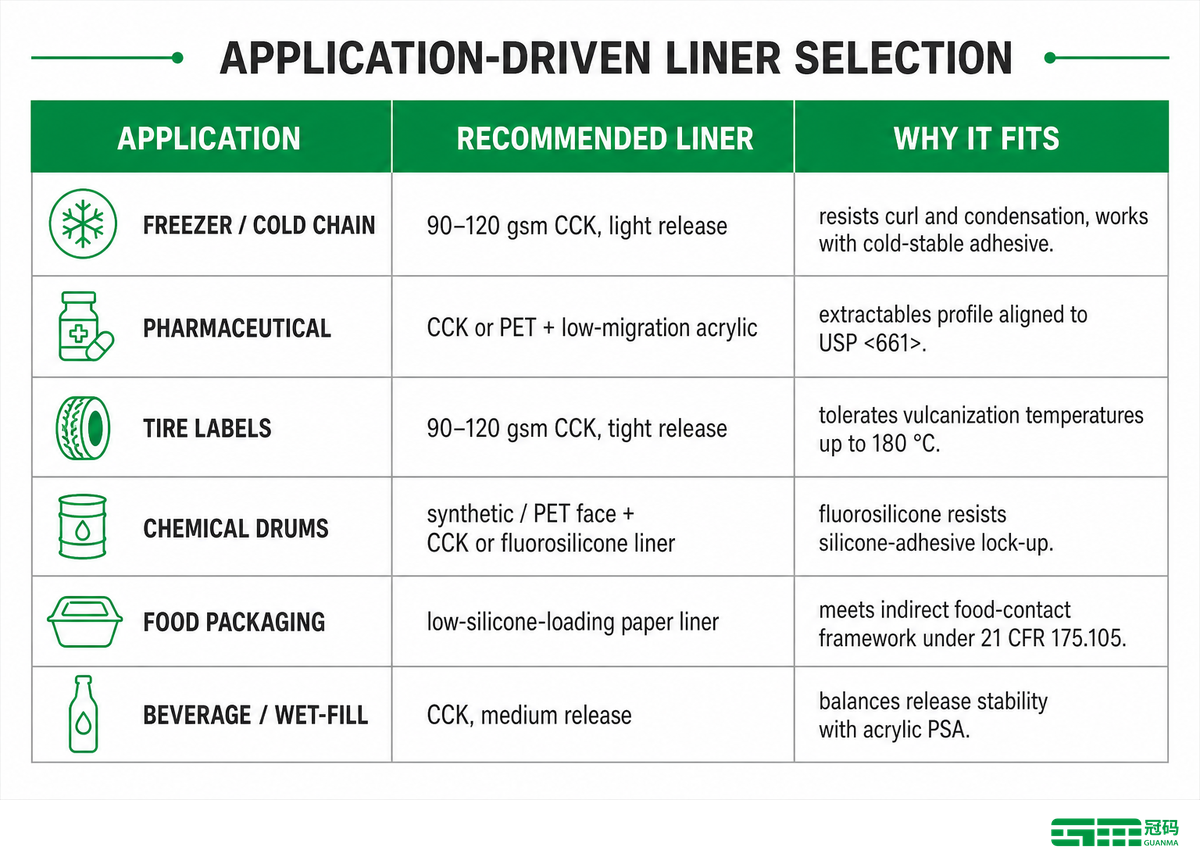
Uma determinada combinação liner/PSA terá um desempenho diferente em vários ambientes e para cada aplicação específica. Execute esta triagem de quatro perguntas para restringir os candidatos antes de solicitar amostras.
| Aplicação | Liner recomendado | Por que ele se encaixa |
|---|---|---|
| Congelador /cadeia fria | 90–120 gsm CCK, liberação leve | Base mais pesada resiste à ondulação e condensação; a liberação de luz funciona com um PSA estável a frio |
| Farmacêutico | CCK ou PET + acrílico de baixa migração | Perfil de extraíveis alinhado à USP ; a seleção dos componentes ainda deve ser verificada no dispositivo final |
| Etiquetas pneus | 90–120 gsm CCK, liberação firme | Tolera temperaturas de vulcanização até 180 °C |
| Tambores químicos | Frontal sintético/PET + liner CCK ou de fluorossilicone | O fluorosilicone impede o bloqueio do revestimento ao PSA |
| Embalagem alimentos | Liner de papel com baixa carga de silicone | Atende à estrutura de contato indireto com alimentos sob 21 CFR 175.105 |
| Bebida/enchimento úmido | CCK, liberação média | Balanças liberam estabilidade com PSA acrílico |
Para gráficos de alta durabilidade no setor automotivo, um liner de filme pode suportar frontal de cloreto de polivinila resistente a solventes sem perder estabilidade dimensional. Em estruturas de papel e filme, a camada de silicone curada fornece a superfície antiaderente que controla a separação do adesivo.
Limite regulatório: 21 CFR 175.105 abrange adesivos para aplicações de contato indireto com alimentos, como embalagem e transporte. Para dispositivos médicos, embora os componentes possam atender à USP , eles não substituem os testes de biocompatibilidade do rótulo acabado necessários para o próprio dispositivo médico.
Fatores operacionais: velocidade de linha, corte e estabilidade
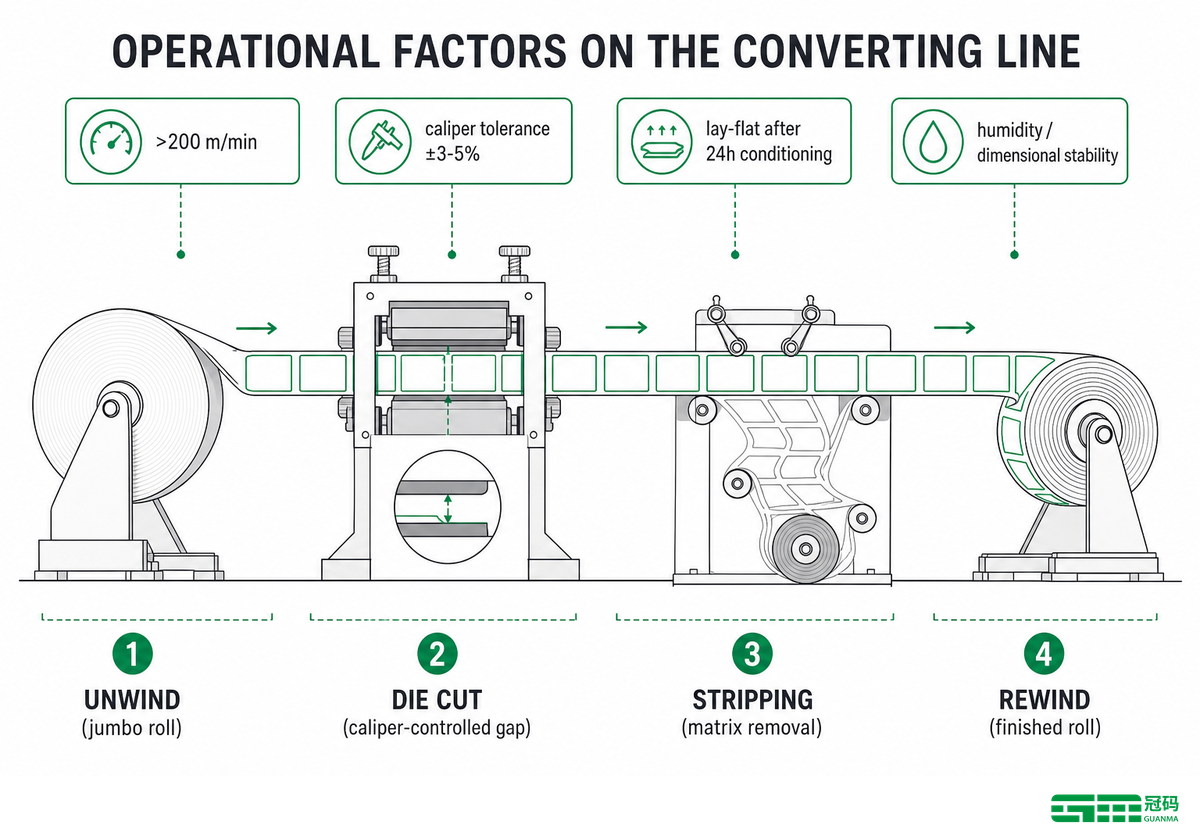
Em velocidades acima de 200 m/min, pequenas alterações na espessura ou na rigidez do liner podem criar grandes problemas de conversão. Liners de papel que atendem a tolerâncias rigorosas de espessura funcionam bem com corte com faca de tolerância rigorosa. Liners de filme resistem melhor à tensão de desenrolamento longo, à alta umidade e a ambientes severos, além de geralmente apresentarem menor propensão à curvatura. Um liner que encolhe após a laminação pode distorcer o frontal e causar enrugamento em estruturas compostas. Os protocolos de medição de espessura e de planicidade seguem referências de liners de liberação padrão do setor de FINAT e ASTM.
“Com adesivos agressivos você quer uma liberação fácil. Com adesivos removíveis/low-tack você pode querer uma liberação apertada. Obter os dois errado pode parar rapidamente uma linha.”
Lista de verificação antes da produção:
- Confirme a tolerância de espessura ao longo da bobina e entre lotes.
- Meça o lay-flat após condicionamento de 24 horas na umidade da planta.
- Ajuste a faca de corte à espessura do liner para evitar meios-cortes ou empurrar o PSA através da ferramenta de corte.
- Execute uma escada de velocidade durante o processo de inscrição (inicie 50 m/min e trabalhe até acelerar, testando a consistência a cada incremento).
Fatores ocultos de custo: prazo de entrega, MOQ e disponibilidade regional
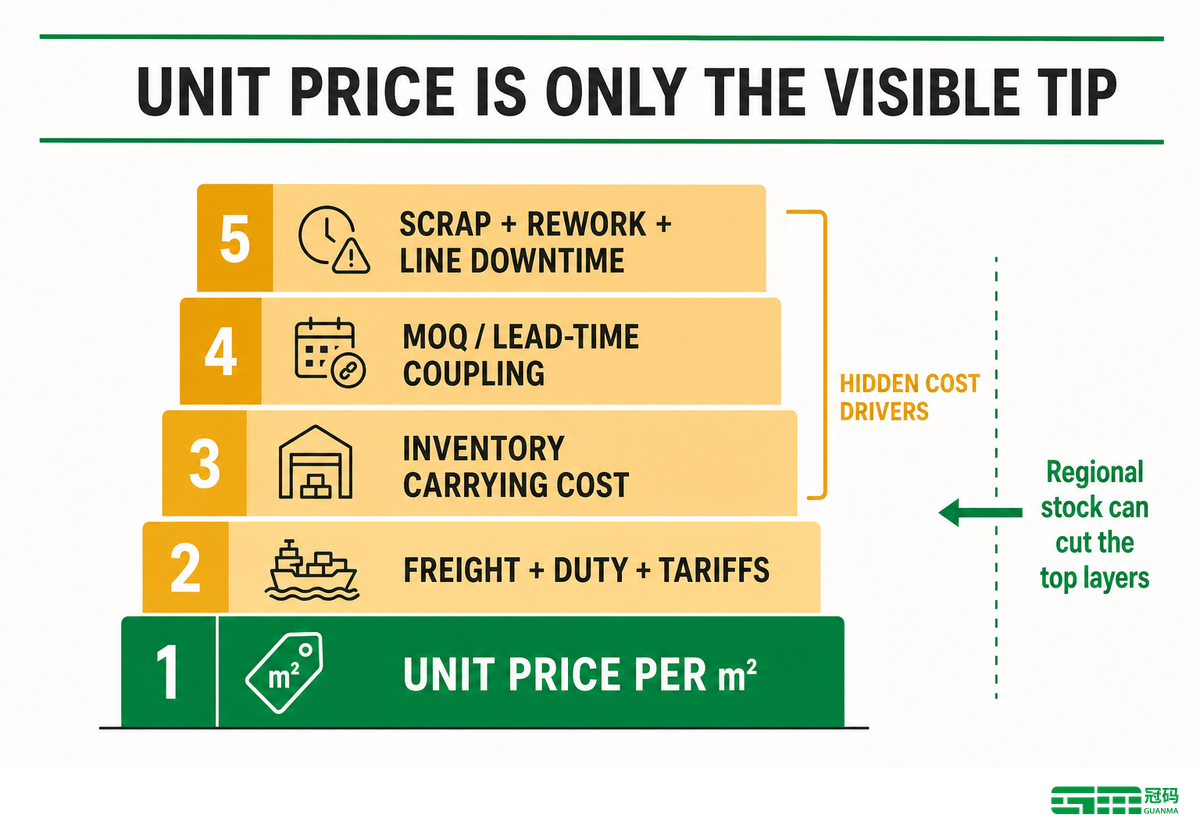
O preço unitário por m² é apenas o custo mais visível dos revestimentos removíveis. Orientação da cadeia de abastecimento do NIST observa que mais da metade dos gastos totais de um fabricante ocorre na cadeia de suprimentos. Portanto, frete, tarifas, lead times mais longos, custos de manutenção de estoque e gestão de fornecedores distantes devem fazer parte da comparação de custo total. Para convertedores que produzem sob encomenda, a quantidade mínima de pedido e o lead time também estão interligados porque um conjunto pequeno e irregular de pedidos pode prolongar a espera pela produção.
Pensamento de preço unitário
- Compara apenas aspas sq-m
- Ignora sucata e retrabalho de liberação incompatível
- Perde frete, serviço e custo de transporte
- Trata o prazo de entrega e o MOQ como caixas de seleção separadas
Pensamento de custo total
- Inclui taxa de rejeição e tempo de inatividade da linha
- Considera a disponibilidade regional como economia de inventário
- Equilibra o custo unitário offshore em relação ao risco logístico
- Reconhece MOQ e o prazo de execução são acoplados
Reposições de pedidos causadas por delaminação, força de liberação incorreta, rasgo do liner ou quebras na banda contínua de material acrescentam sucata, tempo de inatividade e frete repetido ao preço aparente do material. Compare os fornecedores pelo custo entregue por metro quadrado utilizável e valide o sistema de liberação na linha de conversão real antes de aprovar um lote de produção.
A Guanma reveste e converte liner de liberação em sua fábrica de Haiyan e mantém disponibilidade regional na Tailândia e no Vietnã, o que pode encurtar o prazo de entrega padrão de quatro a seis semanas para especificações disponíveis. A Guanma também oferece amostras gratuitas para testes de linha do convertedor antes de um pedido de produção.
Sustentabilidade e Reciclagem Considerações
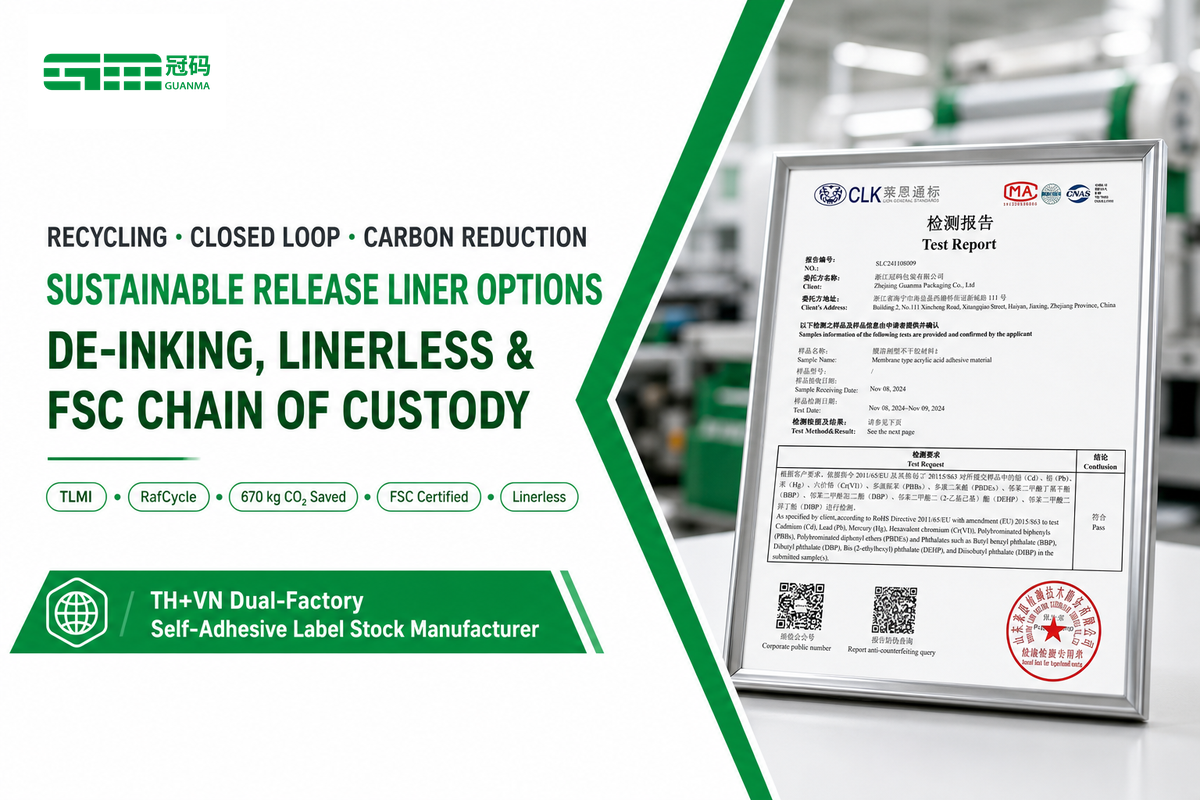
Embora os liners de liberação de silicone à base de papel sejam recicláveis por meio de destintagem, seu revestimento de silicone restringe o uso na reciclagem convencional de papel. Iniciativas do setor, como a Iniciativa de Reciclagem de Liners da TLMI (lançada com a Sustana Solutions em meados de 2024 nos U.S.), visam alcançar a reciclagem em circuito fechado de liners, somando-se a iniciativas europeias e asiáticas já estabelecidas, como RafCycle e AD Circular. Pesquisas sobre compatibilidade com reciclagem da Serviço Florestal dos EUA sublinha a importância de correntes de destintagem especializadas para papéis revestidos.
Não trate a reciclabilidade como prova de biodegradação. Peça ao fornecedor e ao reciclador que documentem a rota de descarte para a estrutura exata de liner usada no seu mercado.
De acordo com Embalagem Digest, o processo Re-Liner da Techlan pode economizar 670 kg de CO₂ por tonelada de liner em comparação com material virgem, reduzir resíduos e desviar liners usados de aterros sanitários. Para clientes que exigem documentação de cadeia de custódia, a Guanma oferece liners de papel certificados pelo FSC e uma opção de baixa aplicação de silicone.
Os rótulos sem liner eliminam o liner de liberação e podem usar 32 percent menos material, acomodando 50 percent mais rótulos em uma bobina. Eles não são adequados para todos os trabalhos, especialmente para superfícies curvas e aplicações de meio-corte de precisão que dependem do liner para estabilidade. Considere a estrutura sem liner principalmente para trabalhos de alto volume em superfícies planas.
Selecionando a versão certa: erros comuns
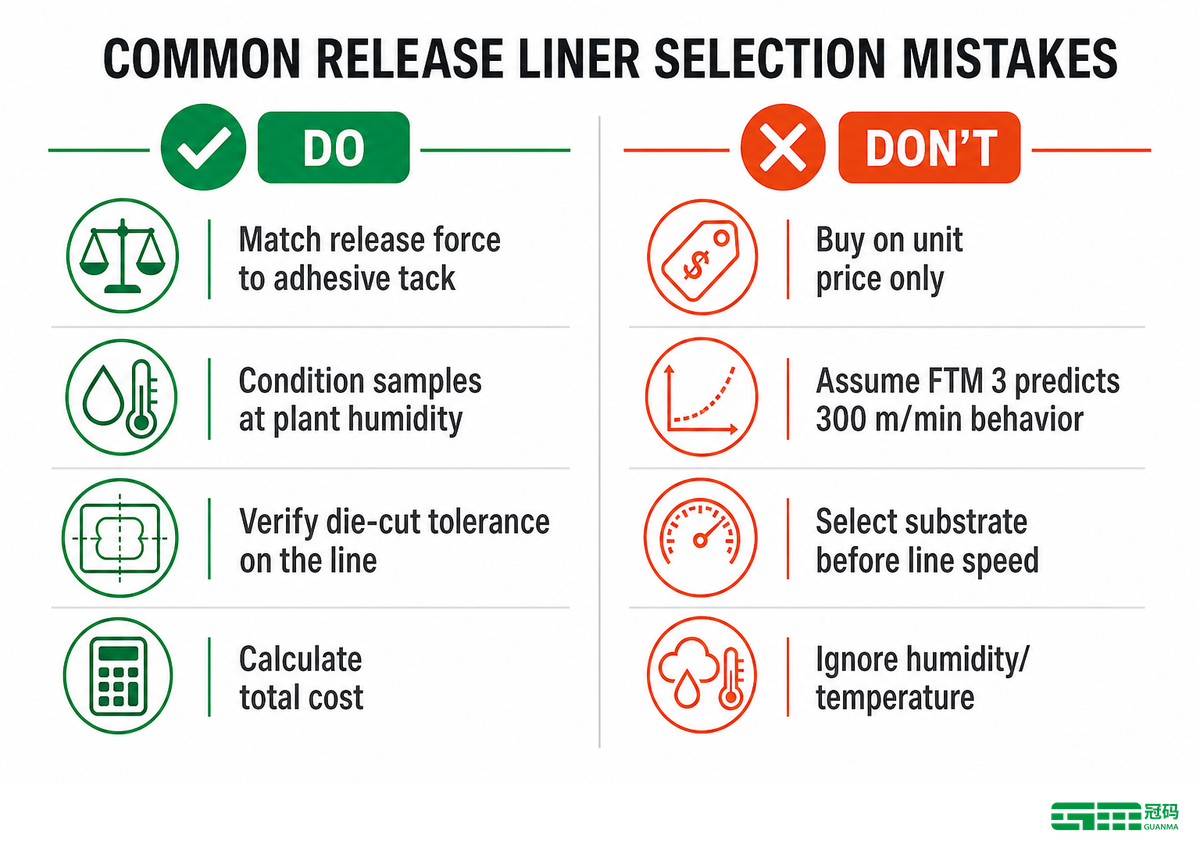
A maioria dos erros decorre de tratar o liner como uma commodity, e não como um componente compatível. A lista de verificação a seguir é derivada de falhas em campo relatadas por convertedores e de orientações padronizadas para ensaios de liberação publicadas por FINAT e ASTM.
Fazer
- Combine a força de liberação com a aderência antes de comparar os materiais de base
- Condicione as amostras à temperatura e umidade da planta antes do teste
- Verifique a tolerância de corte na linha de conversão real
- Peça certificados de espessura de lote para lote em trabalhos críticos
- Calcule o custo total, incluindo frete, impostos e risco de rejeição
Não
- Compre pelo preço unitário sem uma correspondência entre a força de liberação
- Suponha que um resultado de bancada FTM 3 preveja um comportamento de 300 m/min
- Selecione um material de base antes de confirmar a velocidade da linha e a profundidade da matriz
- Ignorar a humidade e a temperatura no ambiente de utilização final
- Trata a disponibilidade regional como automaticamente mais barata do que o fornecimento do exterior
Escolhendo o Release Liner certo: um fluxo de trabalho de 4 etapas
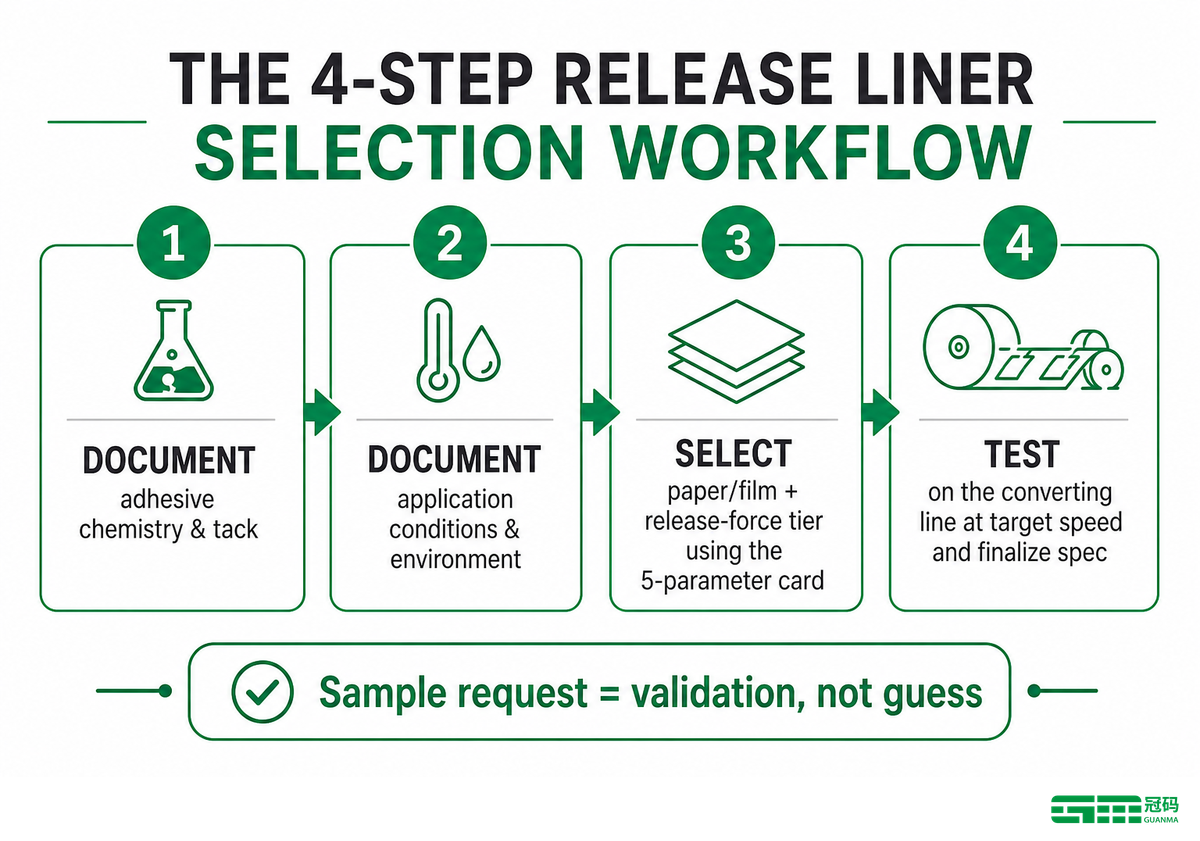
Um fluxo de trabalho repetível protege os convertedores do erro mais caro: especificar um liner apenas com base na ficha técnica e depois descobrir quebras na banda contínua de material ou transferência de PSA na linha de produção. Comece documentando a química do adesivo e a pegajosidade, depois mapeie a temperatura de uso final, a umidade e a velocidade de aplicação. Use o cartão de cinco parâmetros e FINAT FTM 3 ou ISO 29862 relatórios para restringir os candidatos e terminar com um teste de linha que mede a variação da força de liberação ao longo do rolo antes de finalizar a especificação.
- Documentar a química de ligação, o nível de aderência e o status permanente, removível ou reposicionável.
- Condições de aplicação do documento: temperatura de uso final, umidade, exposição química e velocidade de aplicação.
- Selecione papel ou filme e escolha uma camada de força de liberação leve, média ou compacta usando a estrutura de cinco parâmetros.
- Teste na linha de conversão na velocidade alvo e meça a variação da força de liberação ao longo do rolo antes de finalizar a especificação.
Quando os clientes da Guanma seguem essa sequência, a solicitação de amostra se torna uma etapa de validação, e não uma suposição: o fornecedor já conhece o PSA, as condições ambientais e a velocidade-alvo da linha, portanto o liner recomendado tem muito mais probabilidade de proporcionar uma liberação confiável na primeira produção.
Compreendendo os liners de liberação: o que enviar ao seu fornecedor
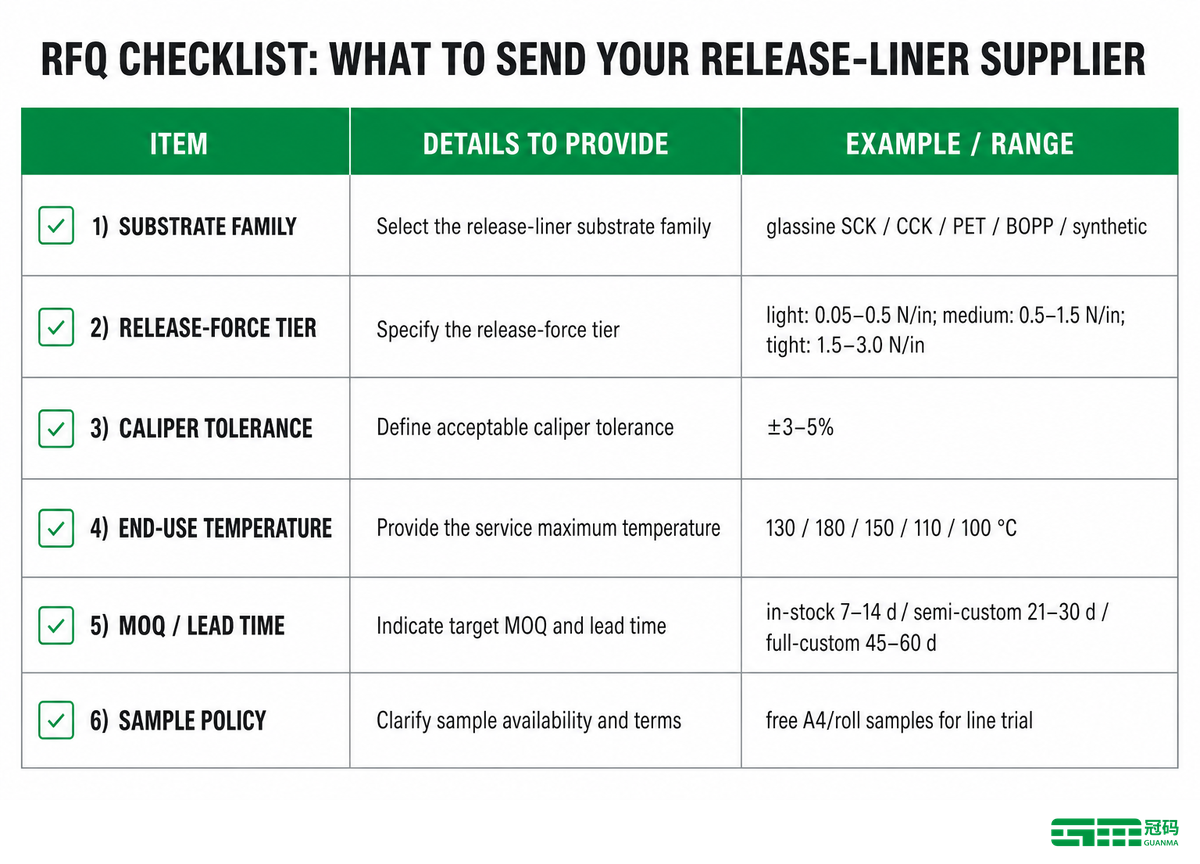
Envie esta tabela com sua solicitação de orçamento para garantir resultados comparáveis Especificando contra FINAT FTM 3 ou ISO 29862 os relatórios fornecem a cada fornecedor a mesma linha de base de medição.
| Parâmetro | Gama recomendada | Por que isso importa | Como verificar |
|---|---|---|---|
| Família base-material | Glassine SCK /CCK /PET /BOPP /sintético | Determina limites de temperatura, umidade e dimensionais | Compare com a matriz de aplicação |
| Nível de força de liberação | Leve 0,05–0,5 / Médio 0,5–1,5 / Firme 1,5–3,0 N/in | Deve corresponder à aderência do PSA e à velocidade da linha | Relatório FTM 3 ou ISO 29862 |
| Tolerância de espessura | Sobre ±3% a ±5%, fornecedor-confirmado; mais apertado para linhas de alta velocidade | Controla o risco de quebra da web e de morte | Certificado do fornecedor por lote |
| Temperatura de uso final | Especifique a temperatura real mínima e máxima de operação | Evita falha de adesão ou curvatura do liner | Teste de amostra envelhecida |
| MOQ /prazo de execução | Em estoque 7–14 d / semipersonalizado 21–30 d / totalmente personalizado 45–60 d | Afeta o inventário e o tempo do projeto | Compromisso de entrega escrito |
| Política de amostra | Folhas A4 ou amostras de rolo de teste, conforme disponíveis | Reduz o risco de especificação antes da produção | Solicite um COA da amostra |
Levantamento chave
O liner de liberação correto é aquele que se desprende de forma limpa do seu PSA na velocidade da linha, resiste ao ambiente de uso final e custa menos em toda a cadeia de suprimentos — não aquele com o menor preço por metro quadrado.
Perguntas frequentes
Estas respostas refletem questões de campo comuns; protocolos de teste detalhados são publicados por FINAT e ASTM.
Qual é o liner de liberação mais comum para rotulagem automática de alta velocidade?
Glassine SCK é o ponto de partida padrão para a conversão de rótulos em bobina de alta velocidade, pois sua baixa espessura, rigidez no sentido da máquina e liberação consistente são adequadas para linhas que operam acima de 200 m/min.
Glassine SCK domina a conversão de rótulo de rolo de alta velocidade porque é fino, rígido na direção da máquina e libera previsivelmente com PSAs acrílicos permanentes padrão.
Quando devo escolher CCK em vez de glassine?
Escolha 90–120 gsm CCK quando calor, impressão no verso, cura de pneus ou umidade exigirem maior estabilidade dimensional do que a glassine pode proporcionar durante a conversão e o uso final.
Escolha CCK quando o rótulo for exposto a temperaturas mais altas (até 180 °C), impressão reversa, cura de pneus ou condições úmidas nas quais a glassine possa apresentar curvatura ou perder estabilidade dimensional.
Como especifico a força de liberação do meu adesivo sensível à pressão?
Especifique a força de liberação com um relatório FINAT FTM 3 ou ISO 29862 medido a 300 mm/min, corresponda ao nível do PSA e confirme-o em sua linha.
Solicite um relatório de força de liberação FINAT FTM 3 ou ISO 29862 de seu fornecedor. Em seguida, combine sistemas permanentes agressivos com uma liberação de luz, PSA padrão com uma liberação média e produtos removíveis ou de baixa aderência com uma liberação firme. Confirme sempre o valor final em sua linha de conversão porque os testes de bancada não prevêem velocidade de produção, temperatura ou comportamento de umidade.
Os revestimentos de liberação de silicone são recicláveis?
Os revestimentos de papel revestidos por liberação podem ser reciclados através de programas especializados de coleta e destintagem, mas a maioria dos fluxos de papel padrão não aceita o material tratado sem pré-processamento.
Liners à base de papel são recicláveis em processos especializados de desentintamento, mas não são aceitos na maioria dos fluxos convencionais de reciclagem de papel. Programas como TLMI Liner Recycling, RafCycle e AD Circular os coletam e reprocessam.
Posso obter amostras de linhas de lançamento antes de fazer um pedido de produção?
Sim. Guanma oferece amostras gratuitas de liner de liberação para que os convertedores possam testar a força de liberação, o meio-corte e a estabilidade dimensional em sua própria linha antes de aprovar uma especificação de produção.
A Guanma fornece amostras gratuitas para validação por teste na linha do convertedor, para que você possa testar a força de liberação, o corte com faca e a estabilidade dimensional em seu equipamento real antes de se comprometer com uma especificação de produção.
Sobre o presente quadro de decisão
Este guia combina métodos públicos de ensaio FINAT, ISO e ASTM com a linha publicada pela Guanma de materiais para liners de liberação e seu programa de amostras. A força de liberação exata e os limites operacionais ainda exigem validação com seu PSA e sua linha de conversão. Revisado pela equipe técnica da Zhejiang Guanma Packaging Co., Ltd.
Pronto para bloquear sua especificação de capa de lançamento?
Solicite uma folha de especificações de linhas de lançamento personalizadas e cote.
O liner de liberação correto é essencial quando a velocidade da linha, a força de liberação e o ambiente de uso final precisam funcionar em conjunto. Envie-nos o tipo de PSA, a velocidade de aplicação, a temperatura de uso final e o papel ou filme desejado, e forneceremos uma recomendação e amostras para os testes na sua linha.
Obtenha uma folha de especificações personalizada
Alternativamente, o Selecionador de força de liberação pode ajudar você a escolher a liberação adequada antes de solicitar uma cotação. Você também pode comparar requisitos com FINAT ou ISO 29862 métodos teste.
Artigos Relacionados
- Linha de produtos de papel e liner de liberação
- Material de etiquetas de papel autoadesivo
- Guia de aplicação de etiquetas congeladoras
- Etiquetas Farmacêuticas
- O que é material frontal? A camada externa do material de etiquetas
Referências e fontes
- Métodos de teste FINAT FINAT
- ISO 29862:2024, Adesão ao descolamento de fitas autoadesivas a partir do liner ISO
- ASTM D3330/D3330M-04(2025) Adesão ao descascamento ASTM Internacional
- 21 CFR 175.105, Adesivos Código Eletrônico de Regulamentações Federais dos EUA
- Estudo fatorial de formulações de PSA e casca de delineador de liberação PubMed
- Efeito dos materiais do revestimento removível na reciclagem Pesquisa na árvore do serviço florestal do USDA
- Papel de liner de liberação de silicone repolpável Universidade Ocidental de Michigan
- Relatório de tamanho de mercado do liner de liberação Pesquisa Grand View
- Decodificação de Liners de Liberação Conversão trimestral
- Mercado & sustentabilidade dos liners de liberação Rótulos e banda contínua de material estreita
- Agora você pode reciclar o liner do rótulo Embalagem Digest
- Cadeia de suprimentos Instituto Nacional de Padrões e Tecnologia dos EUA