Entre em Contato com Guanma

Especificações rápidas
| Unidades Comuns | Medidor, mil, mícron (calibre 100 = 1 mil = 25,4 mícron) |
| Etiqueta/Banda de capa de lançamento | 23-36 mícrons |
| Densidade PET | 1,33 g/cm³ (amorfo) a 1,38-1,40 g/cm³ (orientado biaxialmente) |
| Padrão Medição | ASTM D6988 (método de teste de laboratório, não um padrão de especificação comercial) |
A espessura do filme de PET determina muito mais do que a sensação de um rótulo entre os dedos – ela determina a rigidez, as características de dispensação, o custo por bobina e até quanta luz um filme transparente para janela deixará passar. Quem especifica “25 mícrons PET” sem entender o que esse número afeta está fazendo uma suposição difícil de defender quando sua linha de conversão emperra ou sua cotação vem com um valor alto.
a espessura do filme pet é medida em calibre mil, ou micron 100 calibre é equivalente a 1 mil, que é equivalente a 25,4 mícrons. Os rótulos e revestimentos de liberação têm normalmente 23-36 mícrons de espessura, enquanto o filme eletrônico tem menos de 1 mícron e a folha rígida pode ter mais de 500 mícrons. A rigidez, o custo e o método de conversão determinarão o medidor certo para a aplicação.
Principais conclusões
- A densidade do filme de PET não é um valor único; ela pode variar de aproximadamente 1,33 g/cm (amorfo) a mais de 1,38-1,45+ g/cm (graus orientados e carregados), o que afetará seus cálculos de peso da bobina mais do que você imagina.
- O “standard” ASTM D6988 para medição de espessura não se aplica explicitamente à classificação comercial ou teste de amostras, é apenas um guia de referência de teste de propriedades de laboratório e não uma especificação de aquisição.
- A espessura não é um proxy universal para a qualidade; a transmissão de luz é normalmente maior em filmes transparentes para animais de estimação de menor calibre e a resistência à tração é fortemente influenciada pela orientação biaxial e não apenas pela espessura.
- 23-36 mícrons é a faixa ideal prática tanto para material para rótulos quanto para material de liner de liberação. Nas faixas de 25, 36 e 50 mícrons, um fornecedor provavelmente equilibrará rendimento e rigidez em níveis diferentes- não apenas com valores de maior=melhor.
- A legislação SB 54 da Califórnia exigirá que a indústria diminua o peso de seu material de embalagem plástica em 10% até 2027, 20% até 2030 e 25% até 2032 – um incentivo para adotar medidores mais baixos não relacionados ao preço.
O que a espessura do filme PET realmente significa (medidor, mil e mícron)
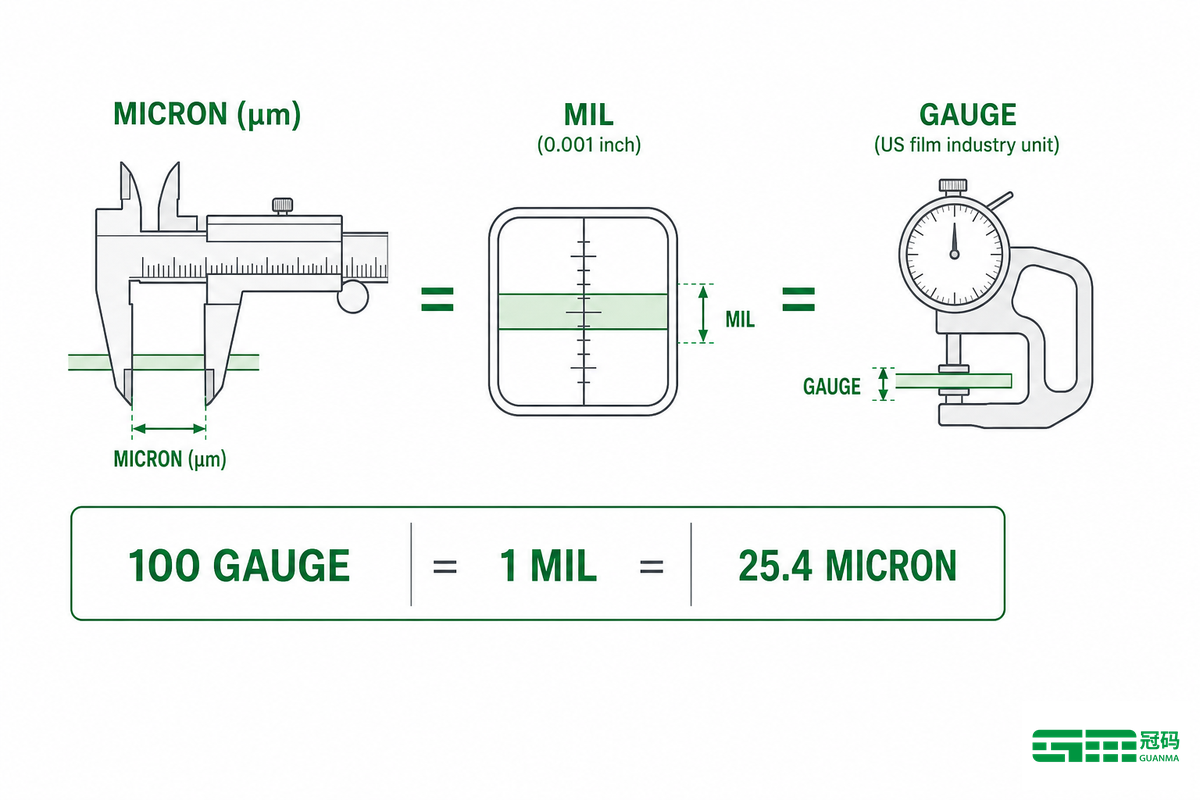
Quer usem calibre, mil ou mícrons para identificar a espessura, eles estão medindo a mesma característica física – a profundidade do material. Esses termos podem vir de diferentes disciplinas científicas, mas não se pode usar em vez de outro, a menos que seja feita uma conversão primeiro. Isso vale se você está revisando filme “pet, filme ”poliéster“,” ou uma marca como Mylar, já que o poliéster é a família dos polímeros e o PET é a resina que quase todo o poliéster de qualidade de filme usa.
Todos estes termos representam a mesma substância subjacente: tereftalato de polietileno. Mylar é um nome comercial comum para tereftalato de polietileno orientado biaxialmente, o nome completo por trás da sigla BOPET, vendido em forma de rolo como o que a indústria chama genericamente filmes BOPET. A verificação de qual termo seu fornecedor significa antes de comparar as cotações importa mais do que o rótulo na folha de especificações.
| Unidade | Definição | Região Comum | Conversão |
|---|---|---|---|
| Mícron (μm) | 1/1.000 de milímetro | Global/métrica | 1 mícron = 0,0394 mil |
| Mil | 1/1.000 de polegada (0,001″) | Estados Unidos | 1 mil = 25,4 mícrons |
| Medidor | ~0,01 mil por unidade de bitola | indústria de filmes dos EUA | calibre 100 = 1 mil = 25,4 mícrons |
Além da espessura, você vai querer saber o ponto de fusão do PET, em torno de 265 °C, porque é maior do que para a maioria das outras temperaturas de processamento nas indústrias de impressão/laminação/distribuição, tornando o PET ideal para processos de hot melt e transferência térmica que podem degradar facestocks de fusão mais fina. Ao contrário do mil ou mícrons, não há organização de padrões para valores de back gauge; a conversão de bitola padrão para mil foi estabelecida como uma questão de prática da indústria, não é uma questão de lei. Sempre verifique o fator de conversão que seu fornecedor usa para garantir que você não esteja comparando maçã e laranja em suas cotações.
💡 Dica profissional
Por exemplo, um filme de 2 mil é o equivalente a 200 gauge (2 x 100) e 50,8 mícrons (2 x 25,4).Escolha uma unidade como seu padrão primário em sua especificação, e faça questão de converter todas as citações para este padrão para comparações precisas.
ASTM D6988, o guia padrão para determinar a espessura do filme plástico, é o método de laboratório de referência por trás da maioria das medições baseadas em micrômetros. Seu escopo é mais estreito do que muitos compradores assumem: o padrão afirma explicitamente que se destina ao cálculo de propriedades de resultado de teste expressas em unidades físicas, e não se destina a substituir a classificação de espessura comercial ou procedimentos de amostragem de controle de qualidade. ASTM D8136, um método mais recente, estende a medição ao perfil de espessura contínua em vez de verificações pontuais únicas, o que importa mais para engenheiros de qualidade que auditam um rolo completo do que para um comprador que confirma uma especificação nominal em um pedido de compra.
Quão espessa é uma folha PET?
Ver Resposta
Não há uma resposta única, porque a “chapa de PET” abrange uma enorme variedade conforme o uso final, de chapas finas a chapas espessas. O filme ultrafino para eletrônicos começa abaixo de 1 mícron, os filmes padrão para embalagens e rótulos variam de 12-50 mícrons (incluindo aplicações de embalagens para alimentos em que as propriedades de barreira são importantes), e a chapa rígida de PET usada para sinalização ou termoformagem varia de 500 a 3.000 mícrons.
ASTM D883 traça a linha terminológica em 0,25 mm (250 mícrons): abaixo dessa espessura nominal o material é geralmente chamado de “film”; acima dele, “sheet.” Quando alguém pergunta “quão espessa é o filme pet,” a resposta honesta é “it depende de qual aplicação você quer dizer” veja a tabela de aplicação abaixo para bandas específicas.
Resumindo: mil e micron são todos conversíveis em uma proporção fixa, mas o medidor é uma convenção, não um medidor padrão e o padrão ASTM por trás da maioria das medições é um método de laboratório, não uma especificação de compra comercial. Uma desambiguação que vale a pena tornar explícita: essas conversões são específicas para PET, não PVC – os dois filmes transparentes ficam confusos em folhas de especificações casuais, mas a curva diferente de densidade e rigidez do PVC significa que um filme de PVC de “36 mícrons de” e um filme PET de 36 mícrons não se comportam da mesma maneira no mesmo equipamento de distribuição.
Faixas típicas de espessura de filme PET por aplicação
A espessura típica do filme pet vai de menos de 1 mícron para isolamento eletrônico a 350 + mícrons para chapa industrial rígida, com 23-36 mícrons a faixa comum para etiquetas e revestimentos de liberação A faixa direita do seu projeto, através dessas várias espessuras, depende do equilíbrio entre estabilidade dimensional, rigidez e quanto material você pode pagar por unidade de área O filme PET é amplamente utilizado em embalagens flexíveis em várias indústrias além de bolsas e envoltórios da indústria de alimentos de etiquetas se apoiam em suas excelentes propriedades de barreira, tanto quanto em sua clareza.
| Aplicação | Espessura Típica | Por que esta banda |
|---|---|---|
| Eletrônica, isolamento elétrico e capacitores | 0,7-15 mícron | Espessura dielétrica mínima em peso/volume mínimo |
| Embalagem flexível & envoltórios | 12-50 mícrons (calibre 48-200) | Equilíbrio entre rendimento (m²/kg) e resistência ao manuseio |
| Etiquetas e revestimentos de liberação | 23-36 mícrons | Rigidez suficiente para dispensar sem sacrificar o rendimento |
| Vidros industriais & proteção pesada | 100-350 mícrons | Impacto e resistência às intempéries sobre a estabilidade dimensional |
| Folha rígida (sinalização, termoformação) | 500-3.000 mícrons | Auto-suporte estrutural, não mais classificado como “film” de acordo com ASTM D883 |
Essas bandas não são Biax. Biaxial (Biax) esticar o filme 3 a 4 vezes em cada direção durante a fabricação (aumenta aproximadamente a resistência à tração substancialmente em comparação com PET não esticado), e o grau de orientação interage com a espessura para definir a relação rigidez-peso final.
A Estudo ASME de 2021 sobre filme PET orientado biaxialmente modelou exatamente essa relação entre orientação, espessura e comportamento de fratura – o tipo de detalhe de nível de engenharia que explica por que um engenheiro de eletrônica e um convertedor de rótulos chegam a metas de espessura completamente diferentes na ampla variedade de aplicações industriais desse material, embora ambos trabalhem com o mesmo polímero do ponto de vista químico. Se sua aplicação estiver próxima de um limite entre duas dessas faixas – por exemplo, um rótulo grande e para serviço pesado que se comporta mais como uma embalagem leve – vale a pena revisar nosso guia para durabilidade do material da etiqueta PET para a imagem mais ampla dos materiais além da espessura.
Só para ser cristalino: não existe um padrão da indústria que defina qual medidor de espessura acompanha qual aplicação. ASTM D8065, o padrão de classificação e identificação de filmes mais relevante para esta questão, afirma especificamente que “não se destina à seleção de materiais a serem usados em filmes” – essa responsabilidade cabe a um engenheiro de plásticos qualificado, equilibrando desempenho, aplicação, processo de fabricação, custo e ambiente O que se segue reflete a prática comum da indústria e a física dos materiais, não uma lista oficial do que pertence a onde, e é precisamente por isso que vale a pena obter uma amostra de qualificação antes de colocar uma ordem de produção completa.
Regra prática de trabalho: primeiro combine a aplicação com o “band” e, em seguida, ajuste fino dentro da espessura do vidro industrial que especifica a faixa para uma etiqueta ou filme com qualidade de etiqueta para vidros industriais geralmente representa um mal-entendido ou erro.
25 vs 36 vs 50 mícrons: qual medidor para qual trabalho
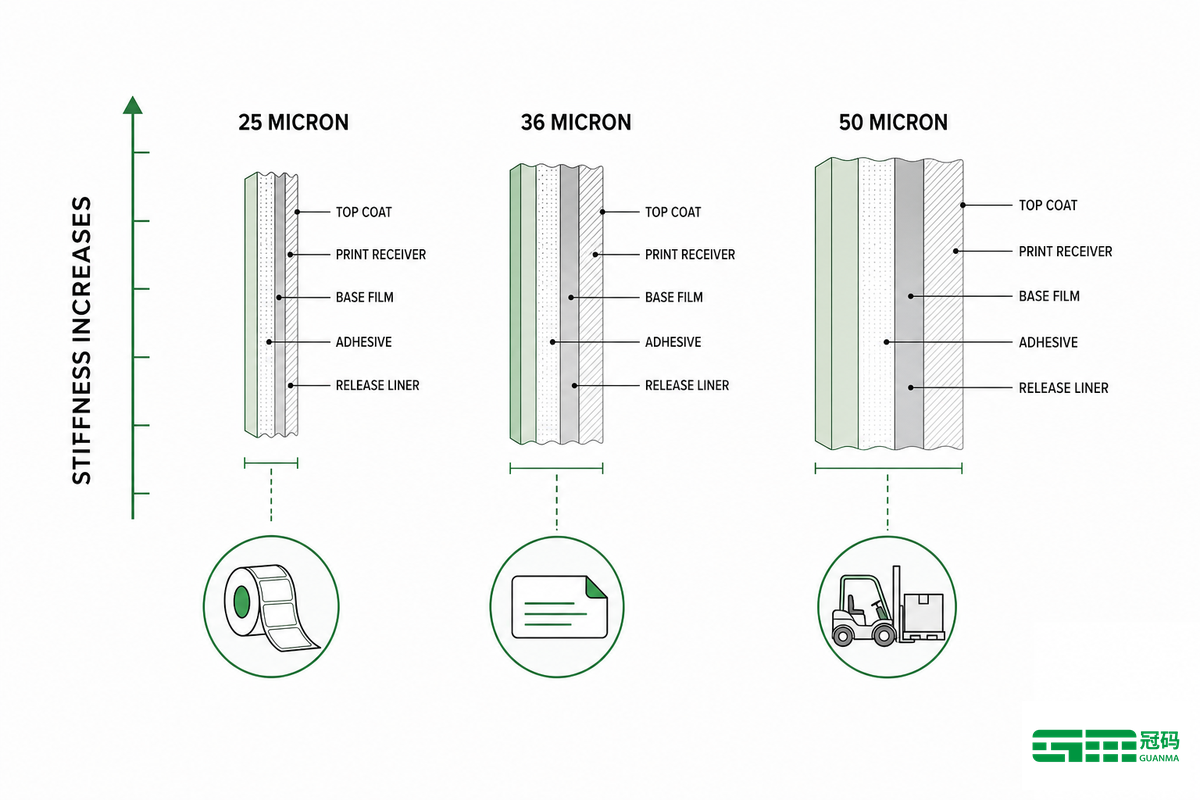
Selecionar o melhor medidor dentro da faixa de etiquetas envolve pesar a rigidez, a eficiência da distribuição e o custo, e essa escolha precisa ser ditada pelos requisitos da aplicação em si – e não pela disponibilidade de tudo o que um determinado fornecedor estoca atualmente O “sweet spot” para especificações de etiquetas e linhas de lançamento dentro da faixa de 23-36 mícrons (e logo acima dela) normalmente se resume a um dos três medidores comuns: 25, 36 ou 50 mícrons.
O Ponto doce do medidor de etiqueta (23-36 mícrons) é a faixa onde o PET permanece fino o suficiente para a distribuição em alta velocidade, mas suficientemente espesso para evitar rasgos durante o processo de aplicação – e os valores de 25, 36 e 50 mícrons representam os três principais pontos de decisão na rigidez versus curva de rendimento que começa logo fora e atravessa esse ponto ideal Referimo-nos ao gráfico a seguir como o Quadro de decisão de calibre 3; é um balcão único para decidir entre esses três medidores mais frequentemente solicitados, sem reinventar a roda todas as vezes.
| Medidor | Caso de uso típico | Rigidez Relativa | Índice de Custo Relativo | Quando Ajustar |
|---|---|---|---|---|
| 25 mícrons | Distribuição de alta velocidade, etiquetas pequenas a médias, tiragens sensíveis ao custo | Inferior | 1,0× (linha de base) | Tamanho acima se etiquetas são grandes ou dispensando é lento/manual |
| 36 mícrons | Etiquetas de uso geral, recipientes de tamanho médio, revestimentos removíveis padrão | Médio | ~1,4× | Diminua o tamanho se o rendimento for a prioridade e os rótulos forem pequenos |
| 50 mícrons | Etiquetas grandes ou pesadas, manuseio severo, etiquetas premium/técnicas | Superior | ~2,0× | Diminua o tamanho, a menos que durabilidade ou rigidez sejam um requisito difícil |
As colunas “rigidez” e “índice de custo” na tabela de classificação não são derivadas de um documento oficial do setor, mas dos princípios básicos da engenharia: a rigidez à flexão aumenta aproximadamente com o cubo da espessura do filme- pequeno aumento na espessura produz filme desproporcionalmente mais rígido. O “índice de custo” aumenta aproximadamente de forma linear com a espessura, pois uma determinada área de filme mais espesso contém proporcionalmente mais polímero por unidade de área. Apresentamos um exemplo calculado que ilustra esse conceito na seção Custo e rendimento, abaixo. Esta estrutura de decisão deve ser usada como ponto de partida. Sempre teste o desempenho real de dispensação e conversão com uma amostra no seu equipamento de produção- uma mudança de 25 para 36 mícrons pode não ter efeito em um aplicador manual de baixa velocidade, mas a mesma mudança em um aplicador automático pode resolver um problema persistente de alimentação incorreta.
Uma característica que o quadro de decisão anterior não prevê de forma confiável é a resistência ao rasgo do material. De acordo com o ASTM D1922 padrão, não há correlação direta entre a força de rasgo e calibre do filme plástico, nem a resistência ao rasgo é uma propriedade isotrópica; a variabilidade no desempenho do rasgo dentro do mesmo lote pode variar em mais de um fator de dois (de cerca de 5% a mais de 50%).Por conseguinte, o medidor pode fornecer uma diretriz inicial razoável para dispensação e rigidez, mas dados de teste específicos para resistência ao rasgo são uma necessidade, em vez de uma suposição derivada do medidor.
Para materiais de face de etiquetas e revestimentos removíveis, pode não fazer sentido prático estocarmos apenas uma espessura de bitola e cortá-la no tamanho, porque muitos compradores, quando podem, simplesmente conciliam a compensação entre espessura e desempenho sem comprometer excessivamente o custo de compra exclusivamente em uma espessura para toda a linha de produtos que vamos comprar.
Resumo: Escolha o medidor que seu hardware de distribuição e tamanho da etiqueta precisa, não o mais forte. Cada aumento na escala de 25-36-50 mícrons tem um verdadeiro aumento de preço com um potencial indefinido para benefícios de desempenho no trabalho em uma situação em que nunca foi necessário.
Acabamento e medidor: como o PET claro, branco e metalizado muda a escolha
O desempenho do produto final em uma determinada espessura e, portanto, o medidor que você deve escolher para sua aplicação específica, também varia de acordo com o acabamento. PET transparente, branco, metalizado e preto pertencem todos à mesma família de filmes ópticos, mas cada um puxa a compensação rigidez versus rendimento em uma direção ligeiramente diferente, o que é parte do motivo pelo qual a seleção do medidor tem tanta versatilidade em uma linha de facetock.
Limpar vantagens do PET
- Maior transmissão de luz para uma aparência “no-label-look”
- Melhor opção quando janelas de inspeção ou matéria de marca transparente
- Um medidor mais fino (25 mícrons) tem maior transmissão de luz do que medidores transparentes mais grossos
– Limitações claras do PET
- Destaca bolhas, marcas e defeitos no liner e no substrato mais facilmente do que alternativas não transparentes
- O contraste de impressão é menor do que em material branco ou metalizado sem base de tinta branca
Branco/Vantagens PET metalizadas
- Esconde imperfeições do substrato e linhas adesivas
- Impressão de alto contraste e legibilidade por código de barras (branco)
- Aparência técnica, premium ou decorativa para etiquetas de equipamentos e eletrônicos (metalizadas)
⚠ Limitações do PET branco / metalizado
- Nenhuma opção de janela de visualização/inspeção
- Enchimentos de opacidade, como o dióxido de titânio, adicionam um aumento mínimo na densidade, em oposição ao filme transparente de espessura equivalente.
- O filme PET fosco (com textura superficial fina para reduzir brilho ou conferir sensação premium) comporta-se sob a mesma regra de adição de cargas e densidade que o material branco ou metalizado.
A espessura afeta a transmissão de luz e a neblina?
Ver Resposta
Sim, em Clear pet a espessura do filme afeta a transmissão e a neblina e a dispersão da luz da mesma forma que qualquer espessura do filme transparente faria: a luz viaja por um caminho mais curto e menos é absorvida ou espalhada. Todas as outras coisas sendo iguais, filmes mais finos normalmente serão mais claros (têm mais transmissão de luz) do que os mais grossos do mesmo grau. Uma das razões pelas quais ‘mais espesso é melhor’ não é uma máxima útil é porque a superfiscagem de um painel de inspeção ou filme de janela geralmente será mais pobre do que um que é um pouco mais fino, mas correto para o trabalho, como é mais importante para esse filme.
A orientação e a fabricação também são fatores que afetarão a consistência óptica, mesmo entre dois filmes de mesmo calibre de máquinas diferentes Estudo acadêmico de 2024 sobre anisotropia óptica em filme PET esticado mediu exatamente esse tipo de variação óptica orientada por orientação usando métodos espectrais.
O NET é tão simples quanto escolher seu acabamento com base em como a peça se parece/faz (transparente, opaco, técnico) e depois verificar se o medidor ainda funciona para sua rigidez e orçamento nesse acabamento. Não presuma que todos os medidores se comportem da mesma forma em todos os acabamentos.
Além do frontal: adesivo, liner e a estrutura completa
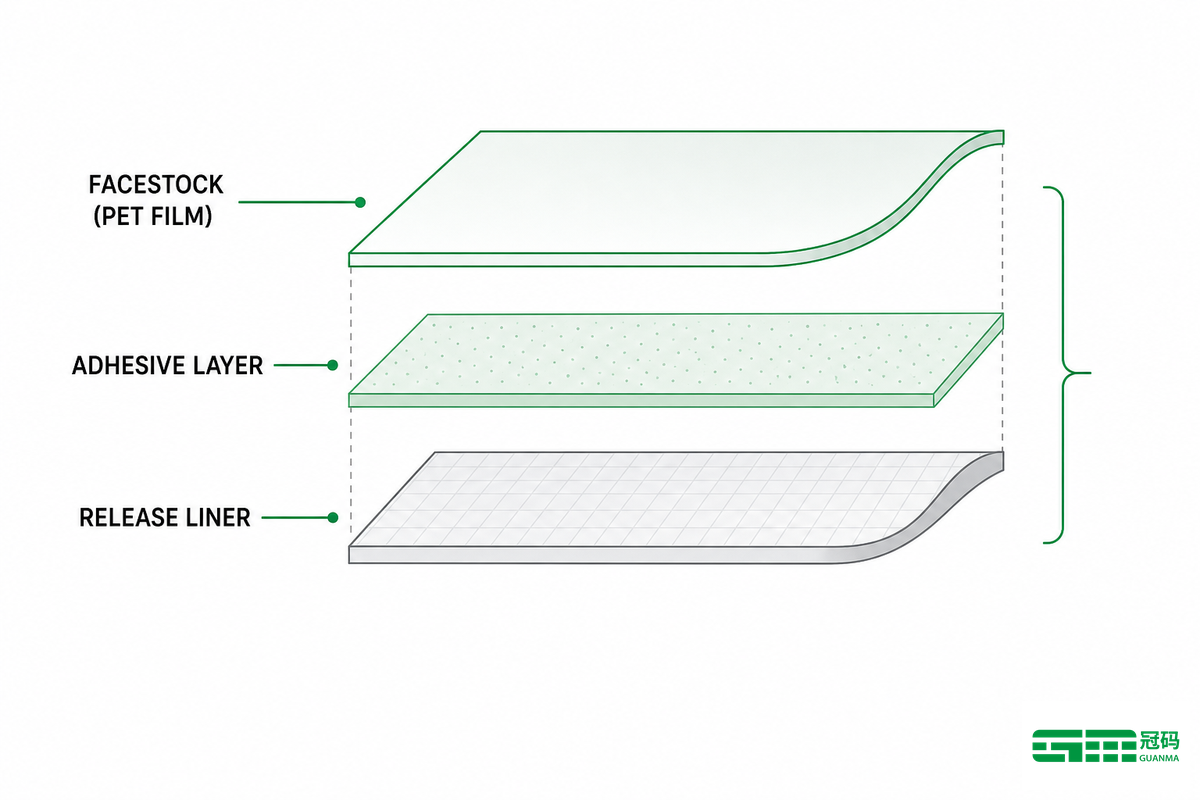
A maioria dos rótulos de PET sensíveis à pressão é um laminado composto por 3 camadas, o frontal, o adesivo e o liner de liberação, e, ao alterar a espessura do frontal, a escolha do liner e do adesivo adequados deve ser reconsiderada tanto quanto o preço geral do rótulo. Os ensaios do setor de rótulos tratam esses elementos como campos completamente independentes da espessura do frontal: o 31 testes padrão de etiquetas autoadesivas desenvolvidos pela FINAT conter aderência a 180 graus e 90 graus (resistência ao descascamento) (300 mm/min, FTM 1 e 2) bem como ensaios a velocidades muito baixas (10 mm/min a 300 mm/min, FTM 3) a 300 m/min (FTM 4) tanto para descascamento e deslizamento como para o peso do revestimento adesivo (FTM 12) que não pode ser influenciado apenas pelo medidor de faceta.
Nota de Engenharia
Se você estiver usando frontais finos, o risco de telescopagem e enrugamento em operações de remoção de esqueleto de resíduos e dispensação em alta velocidade – na mesma máquina de conversão em que uma fábrica de rótulos já opera – pode levar o convertedor a usar um adesivo de maior pegajosidade ou um liner de liberação mais rígido (como papel CCK, em vez de glassine) para manter a integridade da banda contínua de material enquanto ela passa pela prensa. O padrão ASTM D3330 descreve um método de ensaio de descolamento que mede a força necessária para destacar o liner do lado adesivo de uma estrutura em uma determinada velocidade de descolamento – este é um ensaio objetivo para verificar se uma mudança de liner produz efeito, em vez de simplesmente supor que uma alteração na espessura do frontal afeta automaticamente a liberação. O impacto na liberação pode ser observado mesmo com 10-15 mícrons de diferença na espessura do frontal e, portanto, o frontal, o liner e o adesivo devem ser especificados como um grupo, não individualmente.
Há uma exceção: nem sempre é “frontal mais adesivo mais liner.” Um projeto de rótulo sem liner utiliza, na verdade, uma versão siliconada do frontal como seu próprio liner de liberação. Trata-se de uma estrutura totalmente alternativa, com formato diferente e velocidade de descolamento mais baixa. Você pode se lembrar de que esse método de construção existe.
Teste internacional da força da casca ISO 29862:2024 os testes separam o descascamento em aço, o descascamento em suporte e o revestimento em adesivo.
Guanma Filme adesivo PET os produtos correlacionam o medidor de caixa e os sistemas adesivos sob a camada com nossa linha de vidro, revestimentos CCK ou de liberação de filme (nossa construção padrão em nossa construção mais ampla faixa de liner de liberação. Nossas linhas internas de P & D e revestimento existem especificamente para manter essa correlação de calibre-adesivo-liner estável ao longo de uma execução de produção, em vez de tratar cada camada como uma decisão de compra separada no programa de filme PET da sua marca. Para obter uma perspectiva mais geral da escolha do facestock não específica para PET, veja nossa guia de materiais de filme autoadesivo.
| Tipo Adesivo | Personagem Bond | Condição Seleção | Aplicação Alvo |
|---|---|---|---|
| Acrílico (permanente) | Bond durável, constrói após a aplicação | Superfícies limpas e de maior energia | Identificação industrial, eletrônicos, rótulos qualificados para uso externo |
| Acrílico à base de água | Perfil de revestimento/conversão balanceado | Substratos lisos para embalagens/rótulos | Bens de consumo, rotulagem geral |
| Hot melt | Alta aderência inicial | Superfícies de baixa energia superficial, distribuição rápida | Logística, embalagem, contentores difíceis |
| À base de borracha | Ligação agressiva em superfícies ásperas/texturizadas | Verificar migração/compatibilidade | Recipientes industriais, plásticos texturizados |
| Removível | Construção reposicionável, limpa-remoção | Superfícies lisas após o teste de remoção | ID temporário, rótulos promocionais |
| Grade congelador | Construção permanente de serviço frio | Confirme o tempo de serviço por produto TDS | Cadeia fria, produtos congelados, logística de laboratório |
| Rotulagem pneus | Alta aderência inicial em borracha | Teste em composto de borracha exato | ID da parede lateral do pneu, etiquetas de processo |
| Alta temperatura | Serviço permanente da ligação, elevado-temperatura | Confirme a construção por produto TDS | Subcapô, equipamento, identificação exposta ao calor |
| Óleo-resistente | Mantém a resistência à ligação e química durante o contato óleo/solvente | Teste contra fluido exato, permanência, temperatura | Tambores químicos, recipientes de lubrificantes, rótulos GHS |
“Os compradores que nos enviam apenas um número de espessura nos fornecem somente um terço da especificação. Nossa equipe de engenharia da Guanma requalifica rotineiramente o adesivo e o liner sempre que há qualquer alteração na espessura do frontal, porque o equipamento de dispensação e o tamanho do rótulo do cliente determinam a estrutura correta de forma mais confiável do que uma recomendação genérica de espessura jamais poderia.”
Regra de trabalho: nunca especifique a espessura do frontal isoladamente – verifique novamente o adesivo e o liner sempre que alterar mais de aproximadamente 10-15 microns em relação ao que você utiliza hoje.
Custo, rendimento e armadilha de excesso de especificação
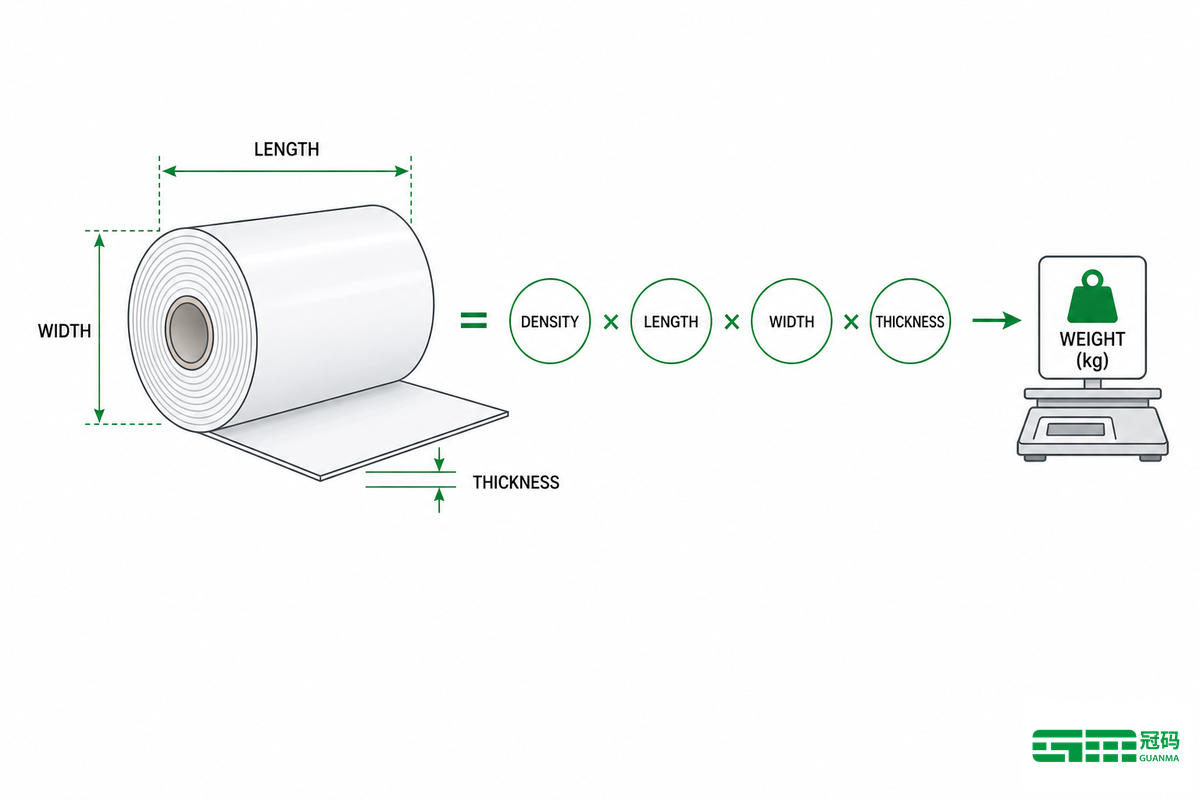
densidade do filme PET: converta qualquer espessura e tamanho de rolo em peso; ao fazer essa conversão, fica mais fácil detectar cotações infladas.
A densidade do filme PET é um valor que depende de vários fatores O PET amorfo tem uma densidade de aproximadamente 1,33g/cm³; no entanto, o PET orientado biaxialmente (esticado) usado em muitos filmes de etiquetas e embalagens tem uma densidade de cerca de 1,38-1,40 g/cm³ porque o grau de cristalinidade é aumentado pela orientação (alongamento).As listas de densidade de referência padrão fornecem 1,370 g/cm³ para PET amorfo e tanto quanto 1,455 g/cm³ para PET monocristalino; filmes biaxialmente orientados padrão podem cair em qualquer lugar na faixa de 1,38-1,41 g/cm³, dependendo do processo, níveis de aditivos e grau real de cristalinidade. Aditivos como cargas opacificantes (por exemplo, branco, fosco) podem adicionar alguma densidade.
A fórmula de densidade até peso: um exemplo trabalhado
Peso (g) = Densidade (g/cm³) × Comprimento (cm) × Largura (cm) × Espessura (cm)
Por exemplo, digamos que você cite um rolo de 1.000 metros de filme de etiqueta PET orientado biaxialmente de 36 mícrons com uma largura de 300 mm e uma densidade de 1,40 g/cm³:
- Comprimento: 1.000 m = 100.000 cm
- Largura: 300 mm = 30 cm
- Espessura: 36 mícrons = 0,0036 cm
- Volume: 100.000 × 30 × 0,0036 = 10.800 cm³
- Peso: 1,40 g/cm³ × 10.800 cm³ = 15.120 g (ou 15,1kg)
Agora compare isso com 50 micron em vez de 36, para o mesmo comprimento, largura e densidade de 1,40 g/cm³. A 50 micron, o volume passa a ser 100.000 × 30 × 0.0050 = 15.000 cm³, então o peso é 1,40 g/cm³ × 15.000 cm³ = 21.000 g (ou 21 kg) – cerca de 39% mais peso por rolo que a versão de 36 micron, o que corresponde à proporção 50/36 = 1.39. Se sua aplicação não exigir a rigidez adicional proporcionada por 50 micron, o custo adicional desse material extra ao longo da vida do produto pode ser totalmente desnecessário. É por isso que dois fornecedores que cotam o mesmo preço “por quilograma” podem oferecer quantidades totais muito diferentes de filme real por dólar. Comparar o custo por metro quadrado usando a espessura e a densidade reais dará uma resposta mais confiável.
Um erro comum e evitável é tratar uma espessura de rolo fora de especificação ou inconsistente (calibre) como um problema de controle de qualidade para fixar no piso de produção em vez de um problema de especificação para abordar antecipadamente no estágio de aquisição. Filme fora de especificação que é muito grosso ou variável pode levar a atolamentos no equipamento de distribuição e falhas durante o processo de vedação e aplicação. Os custos de inatividade e desperdício normalmente superam qualquer economia que o filme “cheaper” parecia oferecer em primeiro lugar.
Regra prática: antes de aceitar um aumento no medidor de filme, execute os números você mesmo para convertê-lo novamente em um aumento de peso – se ele corresponder quase perfeitamente ao aumento de espessura, você estará simplesmente pagando mais por mais material.
Perspectivas da indústria: por que os compradores tendem a usar medidores mais finos
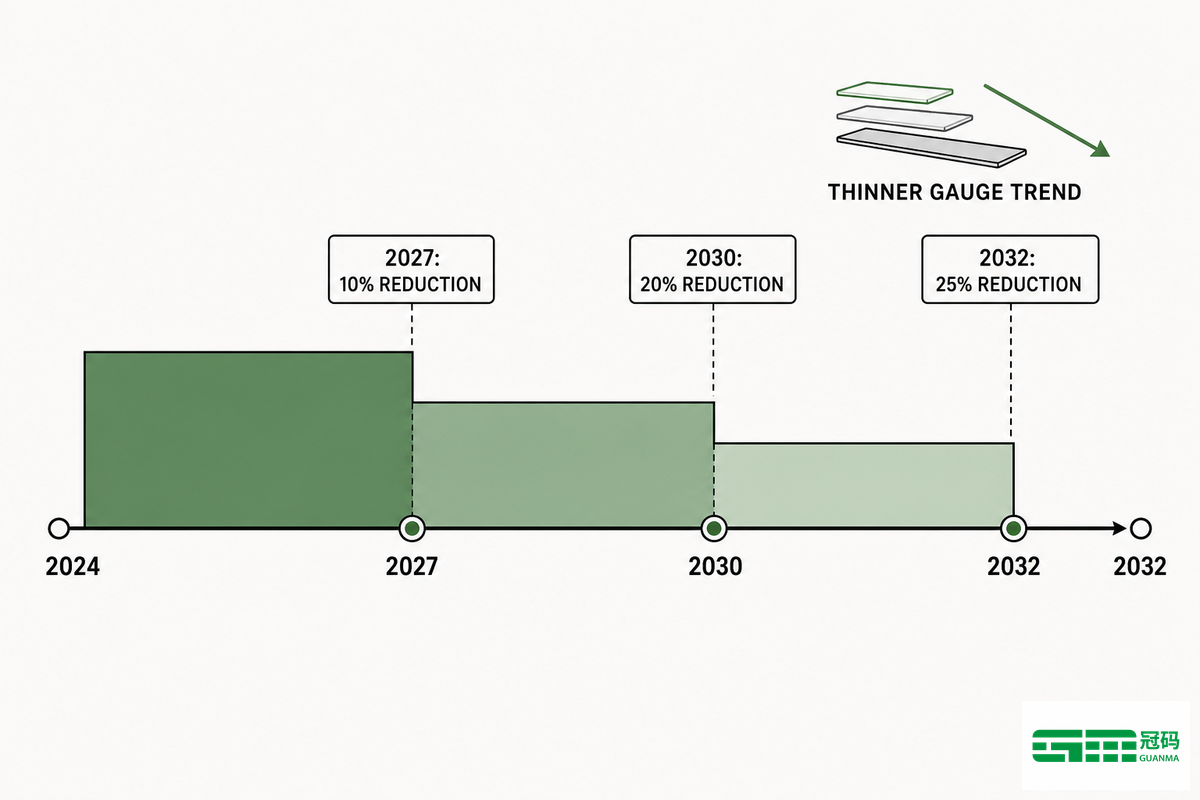
(Atualizado em julho de 2026) O SB 54 da Califórnia está agora impulsionando uma meta de redução de 10% até 2027, 20% até 2030 e 25% até 2032 na redução na fonte de material de embalagem coberto de plástico – uma meta legal, vinculante e datada, aplicável a embalagens plásticas e componentes de rótulos vendidos na Califórnia para atender cadeias de suprimentos. É útil especificar o que a lei determina: o SB 54 permite várias opções para cumprir suas metas, incluindo embalagens reutilizáveis/reabastecíveis, eliminação de um componente plástico, dimensionamento adequado, concentração, mudança para venda a granel, mudança para materiais não plásticos e um crédito de conteúdo reciclado — a redução de gramatura (fazer a mesma coisa usando menos plástico ao reduzir a espessura) é um meio aceito, mas não o único. Para um componente de rótulo PET, usar uma estratégia de redução de gramatura é precisamente onde reduzir a espessura se torna um fator direto; isso não se aplica a outras estratégias de conformidade, como eliminação ou uma alternativa não plástica. Qualquer programa de rótulos que venda para a Califórnia e busque uma via de conformidade por redução de gramatura deve reservar espaço agora para revisão de especificações e ensaios de qualificação em 2026-2027 antes do primeiro prazo.
Esses esforços não são isolados. Reportagens da imprensa especializada sobre outros tipos de filme em categorias estreitamente relacionadas, como filmes de sobrelaminação para rótulos, afirmaram recentemente que “os avanços nas formulações de filmes permitiram aos fabricantes fornecer materiais ainda mais finos” do que o filme típico de 1-2 mil, fornecendo um sinal técnico de que a redução de espessura é uma direção de engenharia em desenvolvimento ativo, e não apenas uma resposta às exigências de conformidade. Outro exemplo amplamente divulgado, embora não específico para rótulos de PET: a mudança para um filme para rótulos orientado no sentido da máquina e de menor espessura para uma marca de produtos para cuidados capilares resultou em uma redução de 26-34% em várias categorias de impacto ambiental, segundo a cobertura da imprensa — um benefício que os fornecedores de convertedores agora buscam também em outras aplicações de filme, embora a química daquele filme específico fosse diferente da do PET.
Contexto para o tamanho: O mercado global de filmes de tereftalato de polietileno foi avaliado em $40,1 bilhões em 2025, e esperava-se que crescesse para $64,9 bilhões até 2033, dando algum contexto de crescimento de categoria, mas não dizendo nada sobre a direção da tendência do medidor e, portanto, não deveria ser a base para prever qualquer mudança em direção a filmes mais finos, o que é explicado pelas forças descritas acima.
Conclusão: para os rótulos que você planeja para 2026-2027, reserve agora tempo no orçamento para qualificar uma alternativa de menor espessura, porque tanto as pressões regulatórias quanto as inovações de materiais apontam nessa direção, e a qualificação pode levar mais tempo do que a maioria dos compradores de marcas e embalagens imagina.
Q: É filme PET mais espesso sempre melhor?
Ver Resposta
Não. Embora um filme de PET mais espesso geralmente proporcione maior rigidez e resistência ao impacto, ele também acrescenta peso, custo de material, volume à bobina e, no caso de um filme transparente, reduz a transmissão de luz – exatamente o oposto do que uma janela de inspeção típica ou um rótulo transparente foi projetado para fazer. A espessura é uma entre muitas variáveis (junto com acabamento, adesivo, liner e o equipamento real de dispensação ou conversão), e a resposta correta pode estar em uma das outras variáveis. Tratar a espessura simplesmente como um controle que deve ser elevado ao máximo para maximizar a “durabilidade” é o maior erro que vemos na seleção de espessura; normalmente significa pagar por uma propriedade de que sua aplicação não precisa, ao mesmo tempo que compromete outra propriedade (como transmissão ou rendimento) de que ela precisa.
Q: Que espessura devo EU pedir para a amostra da etiqueta ou o teste da qualificação?
Ver Resposta
Comece pela espessura mais próxima da sua melhor estimativa com base na tabela acima e, se o seu equipamento ou o tamanho do rótulo estiver próximo ao limite entre espessuras (por exemplo, se você não tiver certeza de que seu rótulo deve ser classificado como “standard” ou “large/heavy-duty”), considere pedir uma amostra de uma espessura acima e outra abaixo. Quando as receber, teste a dispensabilidade na velocidade máxima, a imprimibilidade e a adesão da tinta, bem como o comportamento do esqueleto de resíduos do meio-corte. Todos esses aspectos devem ser testados com o material na sua linha real de dispensação ou conversão, e não manualmente. Ao solicitar amostras, peça a combinação exata de acabamento e adesivo que pretende utilizar, juntamente com os dados técnicos do fornecedor para essa estrutura, pois a espessura por si só não qualifica integralmente o desempenho de um material de alta qualidade.
Q: Quanto tempo dura o filme PET no armazenamento?
Ver Resposta
Em condições ideais, uma bobina / rolo de filme de PET manterá sua qualidade ideal por cerca de 2-3 anos se for mantida em uma área com temperatura e umidade constantes, fora da luz solar direta e longe de qualquer fonte de contaminação. Especificamente para rótulos de PET revestidos com adesivo, consulte as diretrizes e os certificados de análise do seu fornecedor de adesivo sobre a vida útil. Normalmente, a camada de adesivo sensível à pressão (PSA) tem maior probabilidade de limitar a vida útil utilizável de uma bobina / rolo do que o frontal de PET. Mesmo que uma bobina / rolo esteja dentro do período padrão de vida útil, ela deverá ser testada quanto à adesão e à estabilidade dimensional antes do uso se tiver sido exposta a calor ou umidade excessivos, ou à luz solar direta.
Q: Que é a diferença entre o calibre, o mil, e o mícron?
Ver Resposta
Microns e mils são unidades padrão de medida linear (um micron é um milionésimo de metro, e um mil é um milésimo de polegada). Gauge é uma convenção da indústria de filmes, equivalente a 100 gauge por mil. Veja a tabela de conversão anterior para todas as relações e um exemplo.
Q: Posso EU pedir medidores mistos para a amostra versus as corridas da produção?
Ver Resposta
Sim, e esse é geralmente o melhor curso de ação. Encomendar um pequeno conjunto de amostras multi-gauge dá-lhe uma oportunidade de qualificar os 2-3 medidores mais próximos no que diz respeito à dispensação, capacidade de impressão e convertibilidade a um baixo custo, sem ter um rolo completo já na planta que não vai funcionar.
Q: A espessura afeta a velocidade de conversão ou de corte e vinco?
Ver Resposta
Sim. Medidores mais grossos geralmente requerem mais força para cortar e remover matrizes, enquanto medidores mais finos geralmente cortam e retiram muito mais rapidamente, com menos desgaste nas ferramentas de corte e menor consumo de energia em altas velocidades.
Por que escrevemos isso
A razão para a existência deste guia é a persistência de consultas de espessura de filme de “pet” sendo feitas em números de calibre único sem especificar aplicação, acabamento ou construção – e um único número nunca pode responder a uma pergunta com quatro fatores variáveis. Nossos dados de densidade e rendimento de custo foram verificados em relação a uma publicação revisada por pares, em vez dos números de um fornecedor, e quando apropriado (os rankings de rigidez de 25/36/50 mícrons) sinalizamos conclusões tiradas da lógica de engenharia em vez de um único gráfico da indústria.
Selecionar a espessura certa do filme PET é, em última análise, uma questão de fabricação, tanto quanto uma especificação, e é por isso que revestimos e laminamos nossos próprios filmes de alta qualidade internamente, em vez de revender o material de rolo de outra pessoa. Revisando pela equipe Técnica da Guanma.
Referências e fontes
- ASTM D6988-21: Guia padrão para determinação de espessura de amostras de teste de filme plástico, ASTM Internacional
- Lei SB 54 de Prevenção da Poluição Plástica e Responsabilidade do Produtor de Embalagens, Regulamentação, CalRecycle, Estado da Califórnia
- Polietileno Tereftalato, Wikipédia
- US6284866: Valores de referência de densidade PET amorfos e cristalinos, Escritório de Patentes e Marcas Registradas dos EUA (Google Patents)
- Modelagem Constitutiva e de Fratura de Filme PET Orientado Biaxialmente, Coleção Digital ASME
- ISO 15988: Métodos de teste de filmes PET com estiramento biaxial, Sistemas de Teste Unidos
- Anisotropia Óptica de Filmes de Tereftalato de Polietileno Caracterizados por Meios Espectrais, PMC /Biblioteca Nacional de Medicina
- ASTM D8065/D8065M: Sistema de Classificação para Filmes Plásticos, ASTM Internacional
- ASTM D1922: Método de teste padrão para resistência ao rasgo de propagação de filme plástico e folhas finas, ASTM Internacional
- Métodos de teste FINAT para etiquetas autoadesivas, FINAT (Associação Europeia para a Indústria de Etiquetas Autoadesivas)
- ASTM D3330/D3330 M: Método de teste padrão para adesão de descascamento de fita sensível à pressão, ASTM Internacional
- ISO 29862:2024: Fitas Autoadesivas, Determinação de Propriedades de Adesão ao Descascamento, Organização Internacional de Normalização
- Lei de Responsabilidade do Produtor de Prevenção e Embalagem de Poluição Plástica SB-54, Texto Completo do Projeto de Lei, Informações Legislativas da Califórnia
- Sobrelaminagem Auto-ferida, Rótulos e banda contínua de material estreita
- Transições do fabricante de cuidados capilares para rótulos mais finos, resumo de embalagem
- Relatório de mercado de filmes de tereftalato de polietileno, Pesquisa Grand View
Artigos Relacionados
- Etiquetas PET vs BOPP, guia completo de comparação de materiais
- Por que o material da etiqueta PET supera o papel e o BOPP em durabilidade e clareza
- Filme autoadesivo para etiquetas: um guia completo de materiais
- Rótulos de papel ou de filme? Guia de material frontal para bebidas, alimentos e cosméticos
- Filme adesivo PET, linha de produtos e especificações