Ponte en contacto con Guanma

Actualizado en julio de 2026
Cómo elegir un liner de liberación significa adecuar el material base, la fuerza de liberación, la química del recubrimiento, la estabilidad dimensional y el uso final a sus requisitos de fabricación y aplicación, no simplemente seleccionar el menor costo por metro cuadrado. Elegir el liner de liberación adecuado para sus requisitos específicos de aplicación evita paradas de línea, roturas de la banda continua de material y residuos en las etiquetas terminadas.
În scurt:
Determine la velocidad de adherencia y aplicación, combínelas con el nivel de fuerza de liberación establecido por las pruebas FINAT FTM 3 o ISO 29862, luego elija un soporte de papel o película que resista las temperaturas de uso final, la humedad y la tensión de troquelado. Verifique la selección mediante una prueba de línea de conversión antes de especificarla.
Puntos clave
- El liner de liberación es un respaldo recubierto de silicona que protege la superficie adhesiva y regula la facilidad con la que se separa el frontal.
- Hay cinco parámetros clave de selección y dos tipos principales de liner de liberación: liners de liberación de papel y liners de película.
- La prueba FTM 3 es un método de mesa realizado a 300 mm/min. El comportamiento de la línea a 200-300 m/min aún debe verificarse con una prueba.
- Los costos ocultos, como el plazo de entrega, la cantidad mínima de pedido, la disponibilidad local y la tasa de rechazo, a menudo superan un precio unitario más bajo.
- Utilice liners de papel para etiquetas en rollo de alta velocidad; cambie a liners de película en condiciones de alta humedad, para desenrollados largos o en entornos de conversión abrasivos.
La elección del liner de liberación para su adhesivo es importante porque el liner proporciona estabilidad y soporte al frontal, garantiza una liberación uniforme del adhesivo y mantiene la compatibilidad con diversas velocidades de aplicación y factores ambientales como la temperatura y la humedad. Al comparar diversos materiales, recuerde que el liner controla las propiedades de liberación y el comportamiento de conversión junto con el frontal y el adhesivo.
Comprender los revestimientos antiadherentes comienza con su trabajo principal: el revestimiento antiadherente sobre un soporte de película de papel o poliéster permite que los revestimientos protejan el adhesivo hasta que se aplica el producto adhesivo.
Qué hace realmente un liner de liberación
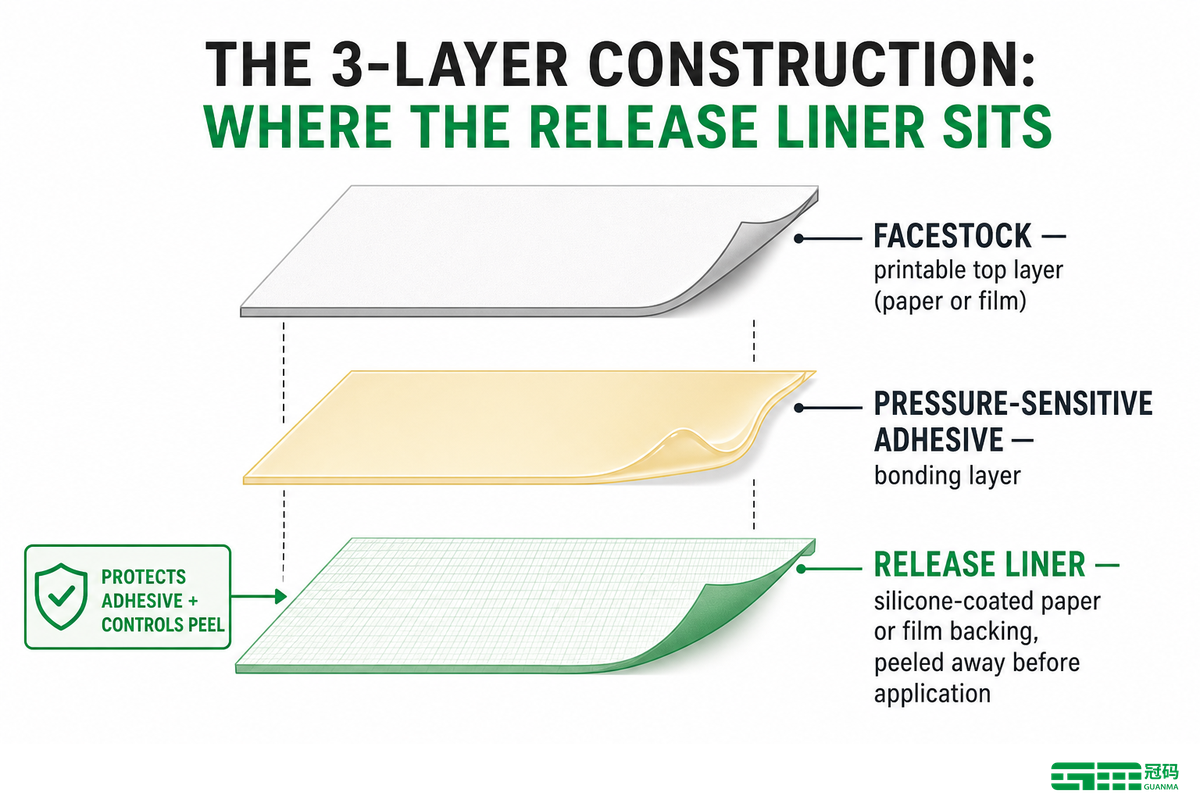
Un liner de liberación es un respaldo de papel o película de poliéster recubierto con un agente de liberación —con mayor frecuencia silicona— que transporta el adhesivo sensible a la presión hasta que se aplica la etiqueta o la cinta. Evita la contaminación y la oxidación, previene la unión prematura y controla la facilidad con la que el frontal se separa durante la dispensación y el troquelado.
Otra función del liner es garantizar la estabilidad dimensional. En el proceso de fabricación de etiquetas, el frontal, el adhesivo y el respaldo se producen como una unidad integrada bajo un mismo sistema de calidad para que las capas se mantengan compatibles. En un proceso continuo de conversión a alta velocidad, cualquier estiramiento, contracción, curvatura o desgarro puede ocasionar la rotura de la banda continua de material o la pérdida de registro.
El uso de un liner de liberación es esencial en cualquier construcción sensible a la presión porque los recubrimientos de liberación especializados adecuados garantizan una liberación correcta y una separación limpia del adhesivo. Los liners a base de papel y los liners a base de película ofrecen distintos niveles de liberación; la fuerza requerida depende del recubrimiento de liberación específico, el agarre inicial del adhesivo y el ángulo de pelado. Al seleccionar el nivel de liberación adecuado, los convertidores comparan estos parámetros para lograr una liberación uniforme y excelente a la velocidad de línea. Por lo tanto, elegir un liner de liberación implica equilibrar el sustrato, el recubrimiento y el uso final en lugar de elegir un grado estándar.
Organismos industriales como FINAT y ASTM.
Cinco parámetros para elegir el tipo adecuado de liner de liberación
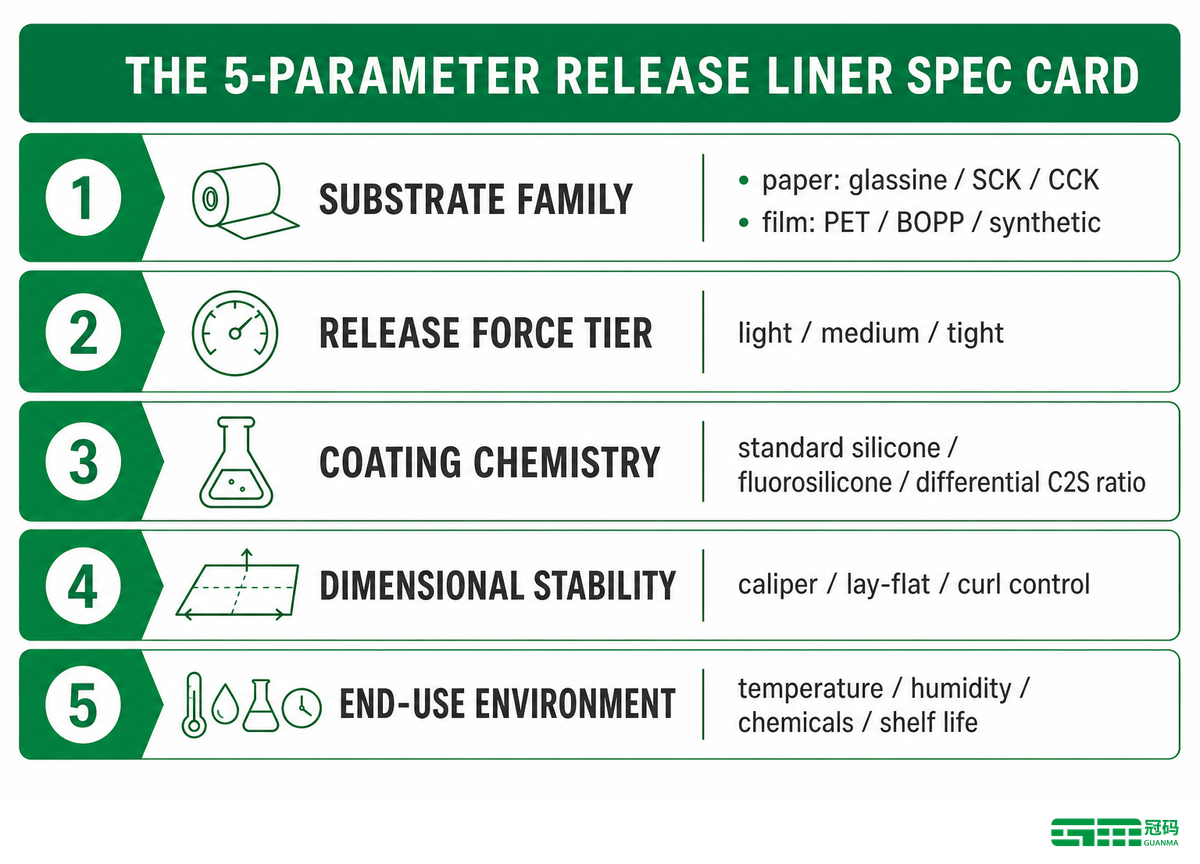
La selección puede reducirse a cinco parámetros. Seleccionar un liner de liberación comienza por elegir el tipo adecuado de liner de liberación para la aplicación específica —liner de papel o liner de película— y luego ajustar la fuerza de liberación, la química del recubrimiento, la estabilidad dimensional y el entorno de uso final. Aunque estos parámetros no crean un modelo causal completo (otras variables, como el espesor y la química de las capas, también afectan el comportamiento de pelado), representan los puntos de decisión estándar para los convertidores y los equipos de compras.
5familias base-material
3niveles de fuerza de liberación
180°ángulo de despegado según FTM 3 / ISO 29862
300velocidad de prueba mm/min
- Familia de materiales base «ya sea a base de papel (glassine, SCK, CCK o kraft polirrecubierto) o película (PET, BOPP o papel sintético).
- Nivel de fuerza de liberación – el rango de fuerza requerido para separar el frontal del liner, designado como ligero, medio o alto según el agarre inicial y la velocidad de aplicación.
- Química del recubrimiento, ya sea que se emplee una capa de liberación estándar, fluorosilicona (usada a menudo con PSA de silicona) o una relación diferencial para cintas de doble revestimiento (relación C2S).
- Estabilidad dimensional – medidas del espesor del liner, de qué tan bien permanece plano y de su tendencia a la curvatura o alabeo. Estos aspectos deben controlarse estrictamente para un troquelado eficaz.
- El entorno de uso final — se refiere a las condiciones que experimentará la etiqueta terminada, como temperatura, humedad, exposición a productos químicos y la duración de la vida útil.
En un estudio factorial 2⁴ de 16 formulaciones de PSA, el espesor de la capa y la concentración del potenciador tuvieron los mayores efectos en el pelado del liner de liberación, con una interacción significativa entre los dos factores. Esto ilustra por qué los cinco parámetros son útiles para la selección inicial, pero no pueden sustituir una prueba de liner. Los métodos estandarizados de pelado a 180 grados mencionados anteriormente son publicados por ISO y ASTM.
Tipos de liners de liberación: papel vs película
Entre los diferentes tipos de revestimientos antiadherentes, los revestimientos antiadherentes de papel siguen siendo la opción más utilizada en la conversión de etiquetas de rodillos de alta velocidad porque combinan rigidez en la dirección de la máquina, un calibre delgado y un troquelado limpio. Los revestimientos de película de poliéster reemplazan el papel cuando se requieren mayor durabilidad, resistencia a la humedad, desenrollamientos muy prolongados, condiciones de conversión abrasivas o tolerancias dimensionales más estrictas.
| Material base | Peso base/pinza | Temperatura máxima de servicio. | Mejor para |
|---|---|---|---|
| Glassine SCK | 35-120 gsm | hasta 130 °C | Etiquetas de rollo de alta velocidad, etiquetas primarias de alimentos/cosméticos |
| CCK | 60-135 gsm | hasta 180 °C | Líneas de alta temperatura, impresión inversa, etiquetas de neumáticos |
| Pet recubierto de silicona | 23-75 µm | hasta 150 °C | Ropa de vehículos, calcomanías duraderas, ambientes húmedos |
| Bopp recubierto de liberación | 20-80 µm | hasta 110 °C | Etiquetas cosméticas transparentes, cierres a prueba de manipulaciones |
| Papel sintético (BOPP/HDPE) | 54-100 µm | hasta 100 °C | Etiquetas de exterior, bidones químicos |
Cuándo la película es la opción adecuada: si la etiqueta se mojará, se estirará durante el desenrollado o se aplicará sobre una superficie curva, especifique un liner de liberación de película fabricado con PET, BOPP o polietileno (PE). Estos liners de liberación a base de película mantienen mejor sus dimensiones que el papel y ofrecen mayor resistencia a la humedad. También es menos probable que la película desprenda polvo al troquelarse, lo cual es importante en salas limpias y en la producción de productos electrónicos.
Cuándo basta el papel: para dispensación plana, seca y a alta velocidad, el glassine SCK o CCK ofrece la rigidez y el nivel de precio que esperan los convertidores de etiquetas en rollo. CCK añade resistencia a altas temperaturas para aplicaciones de vulcanización, neumáticos e impresión inversa, lo que lo convierte en el liner de liberación de papel preferido entre los liners de liberación con resistencia a altas temperaturas. La guía de selección de sustratos está alineada con las referencias de liners de liberación estándar de la industria de FINAT.
| Tipo | Mejor aplicación | Propiedad clave | Cuándo elegir |
|---|---|---|---|
| Glassine SCK | Etiquetas de rollo de alta velocidad | Delgado, rígido, de bajo costo | Tiradas planas, secas y rentables |
| CCK | Neumático, impresión inversa, alta temperatura | Resistencia hasta 180 °C | Calor, riesgo de curvatura o condiciones húmedas |
| Pet recubierto de liberación | Envolturas para vehículos, calcomanías duraderas | Alta resistencia a la tracción | Desenrollamientos largos, superficies curvas, humedad |
| Bopp recubierto de liberación | Etiquetas cosméticas transparentes | Claridad, barrera contra la humedad | Aspecto a prueba de manipulaciones o sin etiqueta |
| Papel sintético (BOPP/HDPE) | Exterior, bidones químicos | Resistencia al desgarro y a los químicos | exposición a rayos UV, productos químicos o abrasión |
| Liner de fluorosilicona | Cintas de silicona para PSA | Evita el bloqueo de la capa de liberación | La capa adhesiva contiene silicona |
| Liner de liberación diferencial | Cintas de doble cara | Fuerza diferente en cada lado | Construcción C2S o transfer-PSA |
| Liner de papel con bajo contenido de silicona | Etiquetas de envases de alimentos | Reducción de la carga de silicona | Cumplimiento indirecto de contacto con alimentos |
| Construcción sin revestimiento | Etiquetas de superficie plana de gran volumen | Sin liner para desechar | Objetivos de sostenibilidad y reducción de materiales |
Cómo se ajustan los distintos niveles de liberación al PSA y a la velocidad de línea
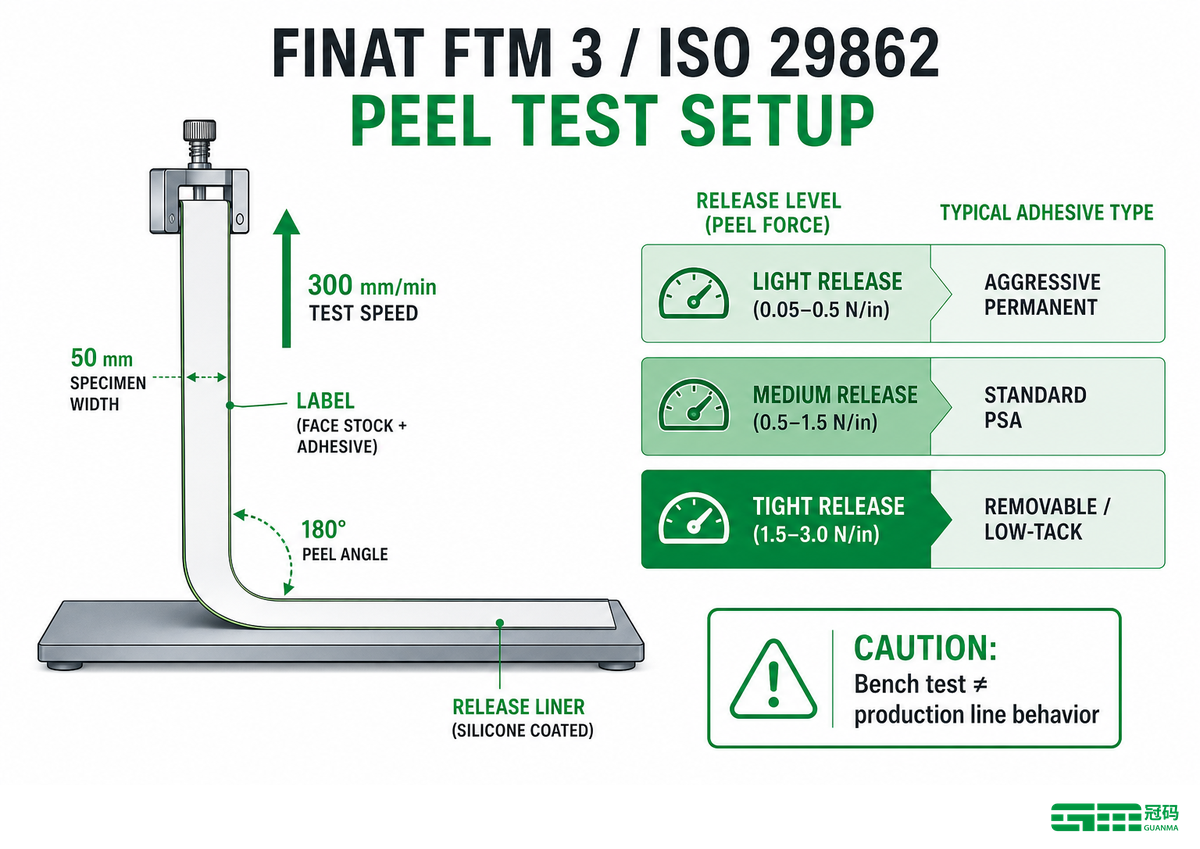
La fuerza de liberación describe cuánta fuerza se requiere para separar el liner del adhesivo. La elección de la fuerza de liberación comienza con una medición controlada: el método FINAT FTM 3 (Métodos de prueba FINAT) mide la liberación a baja velocidad a 180 o 300 mm/min en una muestra de 50 mm. ISO 29862:2024 y ASTM D3330/D3330M utilice métodos de pelado de 180 grados relacionados. Estas pruebas pueden clasificar los niveles relativos de liberación, pero no predicen el comportamiento a la velocidad de producción o bajo diferentes temperaturas y niveles de humedad.
| Nivel | Gama FTM 3 (N/in) | Partido de anuncios de servicio público | Ajuste de velocidad de línea |
|---|---|---|---|
| Luz | 0.05–0.5 | Acrílico/caucho permanente agresivo | Dispensación automática de alta velocidad |
| Medio | 0.5–1.5 | Psa estándar | Velocidad moderada, uso general |
| Apretado | 1.5–3.0 | Sistemas extraíbles o de baja adherencia | Aplicación lenta/manual |
La liberación diferencial se utiliza para cintas de doble cara y algunos PSA de transferencia. Las relaciones típicas entre las dos caras recubiertas son 2:1 o 3:1, lo que significa que las dos caras del liner proporcionan diferentes fuerzas de liberación, de modo que un lado se separa primero en la secuencia de aplicación prevista.
Un error común es ordenar una liberación estricta “por seguridad.” Una liberación excesivamente estricta puede contribuir a roturas de la banda y fallas en la dispensación. Una liberación demasiado suelta puede permitir que las etiquetas se separen del rollo antes de la aplicación.
Selección de un liner de liberación para su aplicación
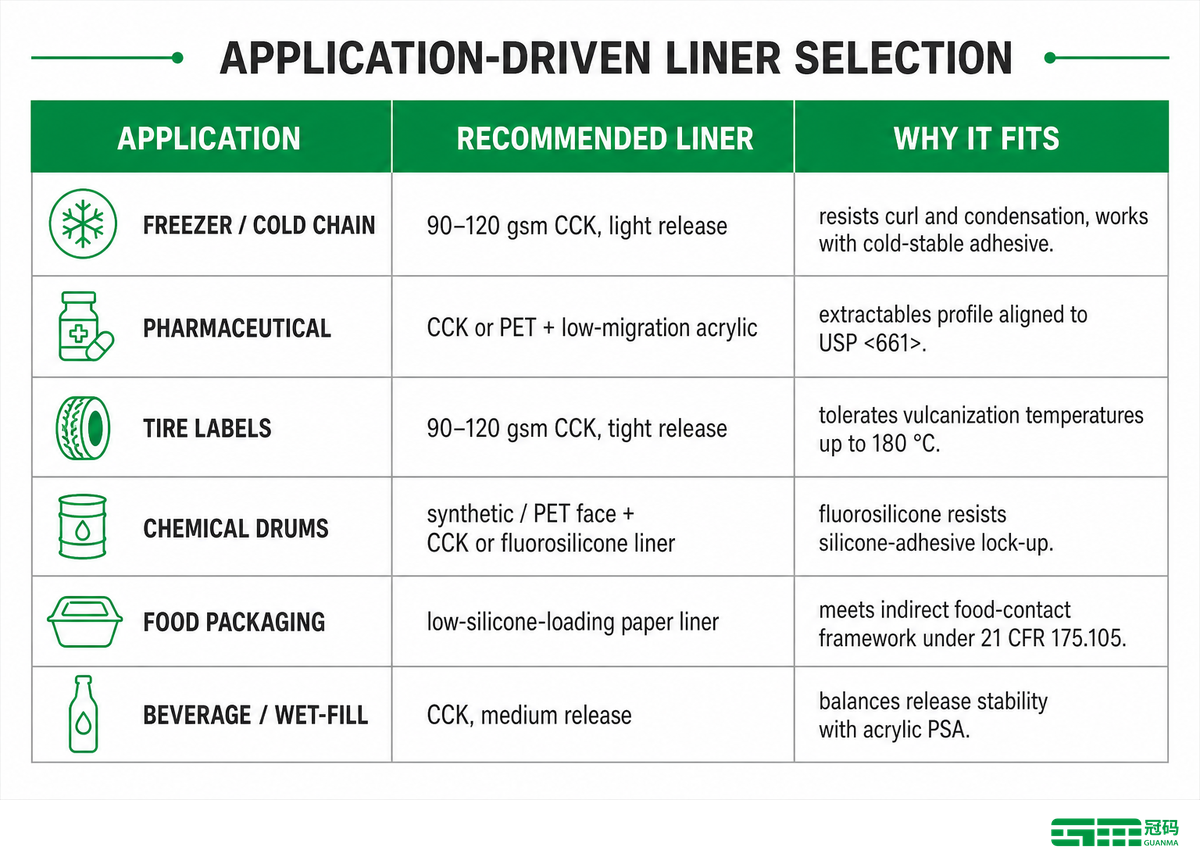
Una combinación determinada de liner/PSA se comportará de manera diferente en diversos entornos y para cada aplicación específica. Realice esta clasificación de cuatro preguntas para reducir los candidatos antes de solicitar muestras.
| Aplicación | Liner recomendado | Por qué encaja |
|---|---|---|
| Congelador/cadena de frío | 90-120 gsm CCK, liberación de luz | Una base más pesada resiste la curvatura o alabeo y la condensación; la liberación ligera funciona con un PSA estable al frío |
| Farmacéutico | CCK o PET + acrílico de baja migración | Perfil de extraíbles alineado con USP ; La selección de componentes aún debe verificarse en el dispositivo final |
| Etiquetas de neumáticos | 90-120 gsm CCK, liberación firme | Tolera temperaturas de vulcanización de hasta 180 °C |
| Tambores químicos | Frontal sintético/PET + liner de CCK o fluorosilicona | La fluorosilicona previene el bloqueo del recubrimiento al PSA |
| Envases de alimentos | Liner de papel con baja carga de silicona | Cumple con el marco de contacto indirecto con alimentos según 21 CFR 175.105 |
| Bebida/relleno húmedo | CCK, liberación media | Equilibra la estabilidad de liberación con PSA acrílico |
Para gráficos de alta durabilidad en la industria automotriz, un liner de película puede soportar un frontal de cloruro de polivinilo resistente a solventes sin perder estabilidad dimensional. En construcciones de papel y película, la capa de silicona curada proporciona la superficie antiadherente que controla la separación del adhesivo.
Limitate regulatorie: 21 CFR 175.105 cubre adhesivos para aplicaciones de contacto indirecto con alimentos, como embalaje y transporte. Para los dispositivos médicos, si bien los componentes pueden cumplir con USP , no sustituyen las pruebas de biocompatibilidad de la etiqueta terminada necesarias para el dispositivo médico en sí.
Factores operativos: velocidad de línea, troquelado y estabilidad
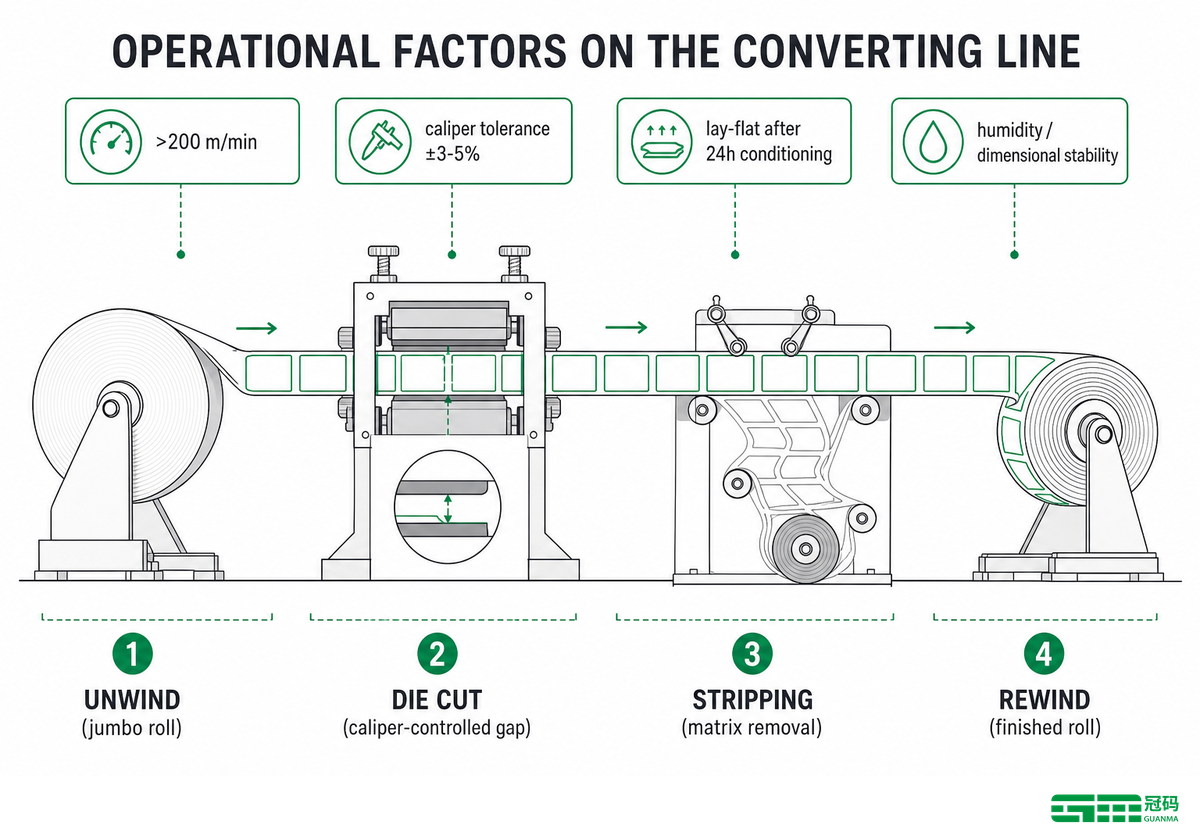
A velocidades superiores a 200 m/min, pequeños cambios en el espesor o la rigidez del liner pueden crear grandes problemas de conversión. Los liners de papel que cumplen tolerancias estrictas de espesor funcionan bien con el troquelado de tolerancias estrechas. Los liners de film resisten mejor la tensión de desenrollado prolongado, la alta humedad y los entornos exigentes, y por lo general son menos propensos a la curvatura o alabeo. Un liner que se contrae después de la laminación puede deformar el frontal y causar arrugas en construcciones compuestas. Los protocolos de medición de espesor y planitud siguen referencias estándar de la industria para liner de liberación de FINAT y ASTM.
“Con adhesivos agresivos quieres una liberación fácil. Con adhesivos removibles/bajos, es posible que desees una liberación estricta. Engañarnos a los dos puede detener rápidamente una línea”
Lista de verificación antes de la producción:
- Confirme la tolerancia de la pinza en todo el rollo y entre lotes.
- Mida la planta de descanso después de acondicionamiento de 24 horas con la humedad de la planta.
- Ajuste el semicorte al espesor del liner para evitar semicortes o que el PSA atraviese el troquel.
- Ejecute una escalera de velocidad durante el proceso de aplicación (inicie 50 m/min y trabaje hasta la velocidad, probando la consistencia en cada incremento).
Impulsores de costos ocultos: plazo de entrega, MOQ y stock regional
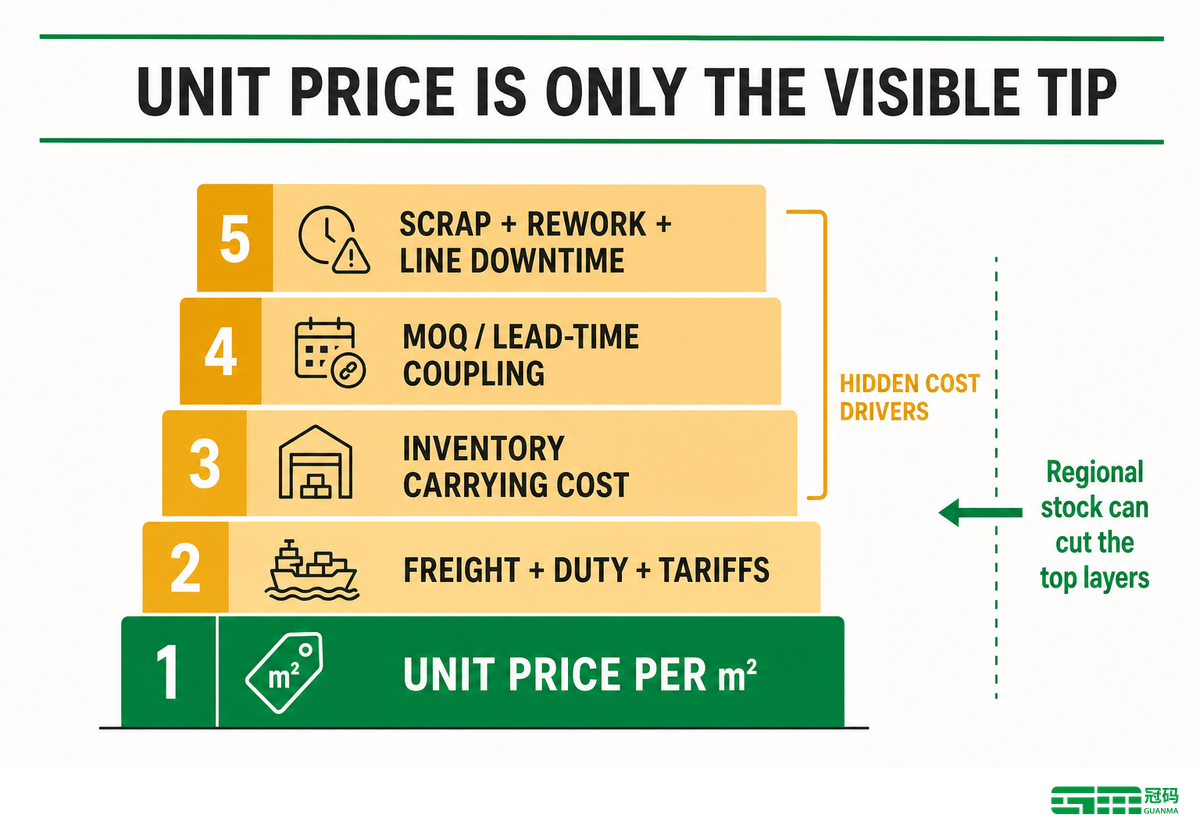
El precio unitario por m² es sólo el coste más visible de los revestimientos de liberación. Guía de la cadena de suministro del NIST señala que más de la mitad del gasto total de un fabricante se produce en la cadena de suministro. Por lo tanto, el transporte de mercancías, las tarifas, los plazos de entrega más largos, los costos de mantenimiento del inventario y la gestión de proveedores a distancia pertenecen a la comparación de costos totales. Para los convertidores de fabricación a pedido, la cantidad mínima de pedidos y el tiempo de entrega también están interconectados porque un conjunto de pedidos pequeño e irregular puede alargar la espera de producción.
Pensamiento de precio unitario
- Compara solo cotizaciones sq-m
- Ignora el desguace y el reelaboración de versiones que no coinciden
- Falta flete, servicio y costo de transporte
- Trata el plazo de entrega y el MOQ como casillas de verificación separadas
Pensamiento de costo total
- Incluye tasa de rechazo y tiempo de inactividad de la línea
- Considera la disponibilidad regional de material como ahorro de inventario
- Equilibra el costo unitario offshore con el riesgo logístico
- Reconoce que MOQ y el tiempo de entrega están acoplados
Los pedidos repetidos causados por delaminación, fuerza de liberación incorrecta, desgarro del liner o roturas de la banda continua de material agregan desperdicio, tiempo de inactividad y flete repetido al precio aparente del material. Compare proveedores según el costo entregado por metro cuadrado utilizable y valide el sistema de liberación en la línea de conversión real antes de aprobar un lote de producción.
Guanma recubre y transforma soportes antiadherentes en su planta de Haiyan y mantiene suministro regional disponible en Tailandia y Vietnam, lo que puede acortar el plazo de entrega estándar de cuatro a seis semanas para las especificaciones disponibles. Guanma también ofrece muestras gratuitas para pruebas en la línea del transformador antes de un pedido de producción.
Consideraciones de Sostenibilidad y Reciclaje
Aunque los liners de liberación de silicona a base de papel son reciclables mediante destintado, su recubrimiento de silicona restringe el uso con el reciclaje de papel convencional. Las iniciativas de la industria, como la TLMI Liner Recycling Initiative (lanzada con Sustana Solutions a mediados de 2024 en los U.S.), buscan lograr el reciclaje de circuito cerrado para liners y se suman a iniciativas europeas y asiáticas consolidadas como RafCycle y AD Circular. La investigación sobre compatibilidad de reciclaje de Servicio Forestal de EE. UU subraya la importancia de los flujos de destintado especializados para papeles estucados.
No considere la reciclabilidad como prueba de biodegradación. Pida al proveedor y al reciclador que documenten la ruta de disposición para la construcción exacta de liner usada en su mercado.
Según Resumen de embalaje, el proceso Re-Liner de Techlan puede ahorrar 670 kg de CO₂ por tonelada de liner en comparación con material virgen, reducir los residuos y desviar el liner usado de los rellenos sanitarios. Para los clientes que requieren documentación de cadena de custodia, Guanma ofrece liners de papel certificados FSC y una opción de baja carga de silicona.
Las etiquetas sin liner eliminan el liner de liberación y pueden usar 32 percent menos material, mientras caben 50 percent más etiquetas en un rollo. No son adecuadas para todos los trabajos, en particular para superficies curvas y aplicaciones de troquelado de precisión que dependen del liner para la estabilidad. Considere la construcción sin liner principalmente para trabajos de gran volumen sobre superficies planas.
Seleccionar la versión correcta: errores comunes
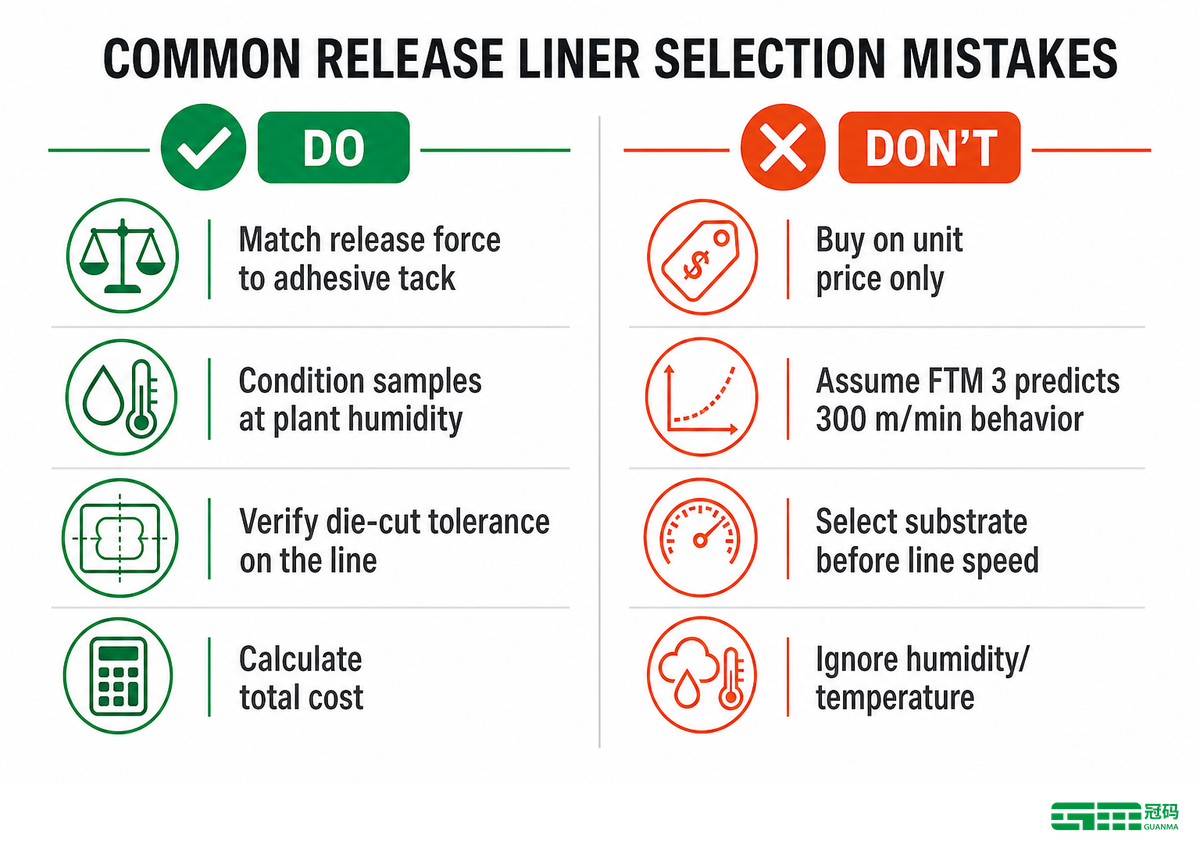
La mayoría de los errores provienen de tratar el liner como una mercancía en lugar de un componente compatible. La siguiente lista de verificación se deriva de fallas en campo reportadas a convertidores y de guías estandarizadas de ensayos de liberación publicadas por FINAT y ASTM.
Hacer
- Haga coincidir la fuerza de liberación con el agarre inicial antes de comparar materiales base
- Acondicione las muestras a la temperatura y humedad de la planta antes de realizar la prueba
- Verifique la tolerancia troquelada en la línea de conversión real
- Solicite certificados de espesor lote a lote para trabajos críticos
- Calcule el costo total, incluido el flete, los derechos y el riesgo de rechazo
No
- Compre a precio unitario sin coincidencia de fuerza de liberación
- Supongamos que un resultado de banco FTM 3 predice un comportamiento de 300 m/min
- Seleccione un material base antes de confirmar la velocidad de la línea y la profundidad del troquel
- Ignore la humedad y la temperatura en el entorno de uso final
- Tratar el suministro regional como automáticamente más económico que la oferta de ultramar
Cómo elegir el liner de liberación adecuado: un flujo de trabajo de 4 pasos
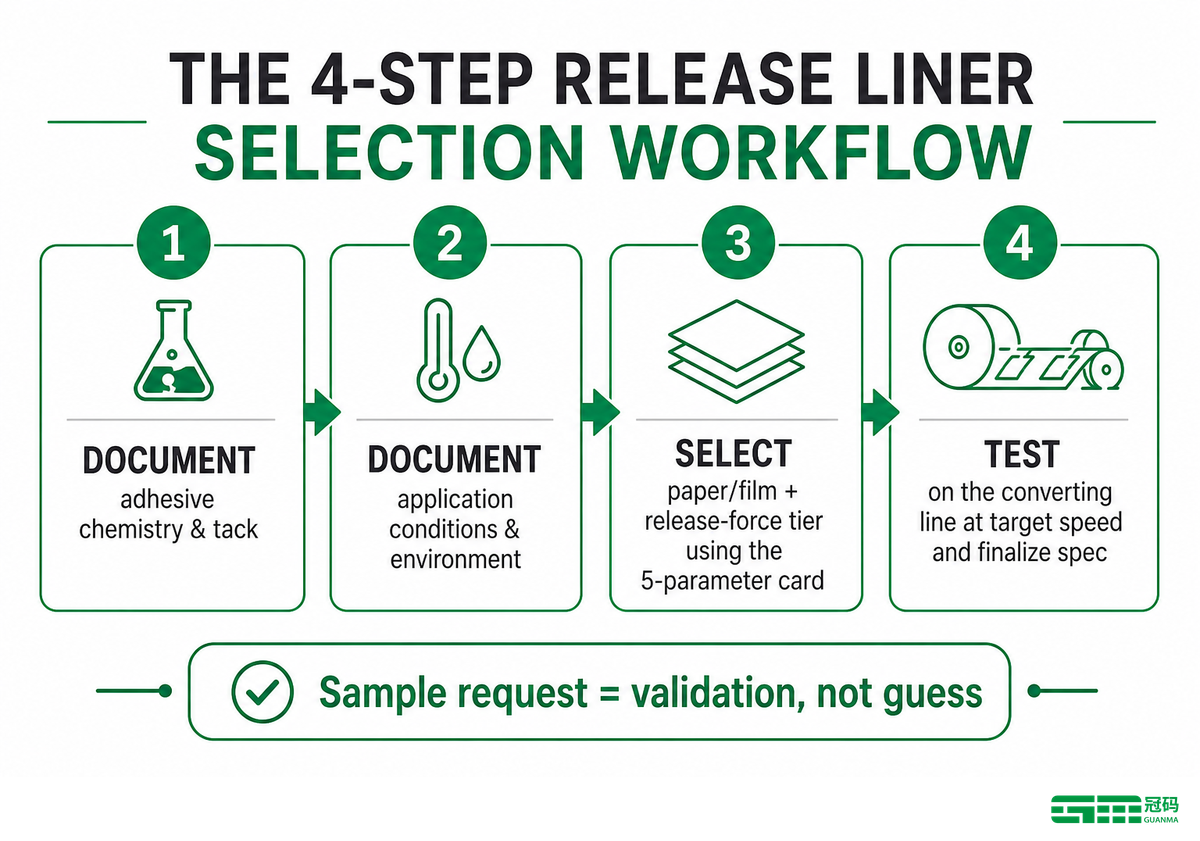
Un flujo de trabajo repetible protege a los convertidores del error más costoso: especificar un liner solo a partir de la ficha técnica y luego descubrir roturas de banda continua de material o transferencia de PSA en la línea de producción. Comience documentando la química del adhesivo y el agarre inicial, luego relacione la temperatura, humedad y velocidad de aplicación de uso final. Use la tarjeta de cinco parámetros y FINAT FTM 3 o ISO 29862 informes para limitar a los candidatos y finalizar con una prueba de línea que mide la variación de la fuerza de liberación a lo largo de la tirada antes de finalizar la especificación.
- Documente la química de unión, el nivel de adherencia y el estado permanente, removible o reposicionable.
- Condiciones de aplicación del documento: temperatura de uso final, humedad, exposición química y velocidad de aplicación.
- Seleccione papel o película y elija un nivel de fuerza de liberación ligero, medio o ajustado utilizando el marco de cinco parámetros.
- Pruebe la línea de conversión a la velocidad objetivo y mida la variación de la fuerza de liberación a lo largo del rollo antes de finalizar la especificación.
Cuando los clientes de Guanma siguen esta secuencia, la solicitud de muestra se convierte en un paso de validación en lugar de una suposición: el proveedor ya conoce el PSA, las condiciones ambientales y la velocidad de la línea objetivo, por lo que es mucho más probable que el transatlántico recomendado ofrezca una versión confiable en el primera ejecución.
Comprender los revestimientos de liberación: qué enviar a su proveedor
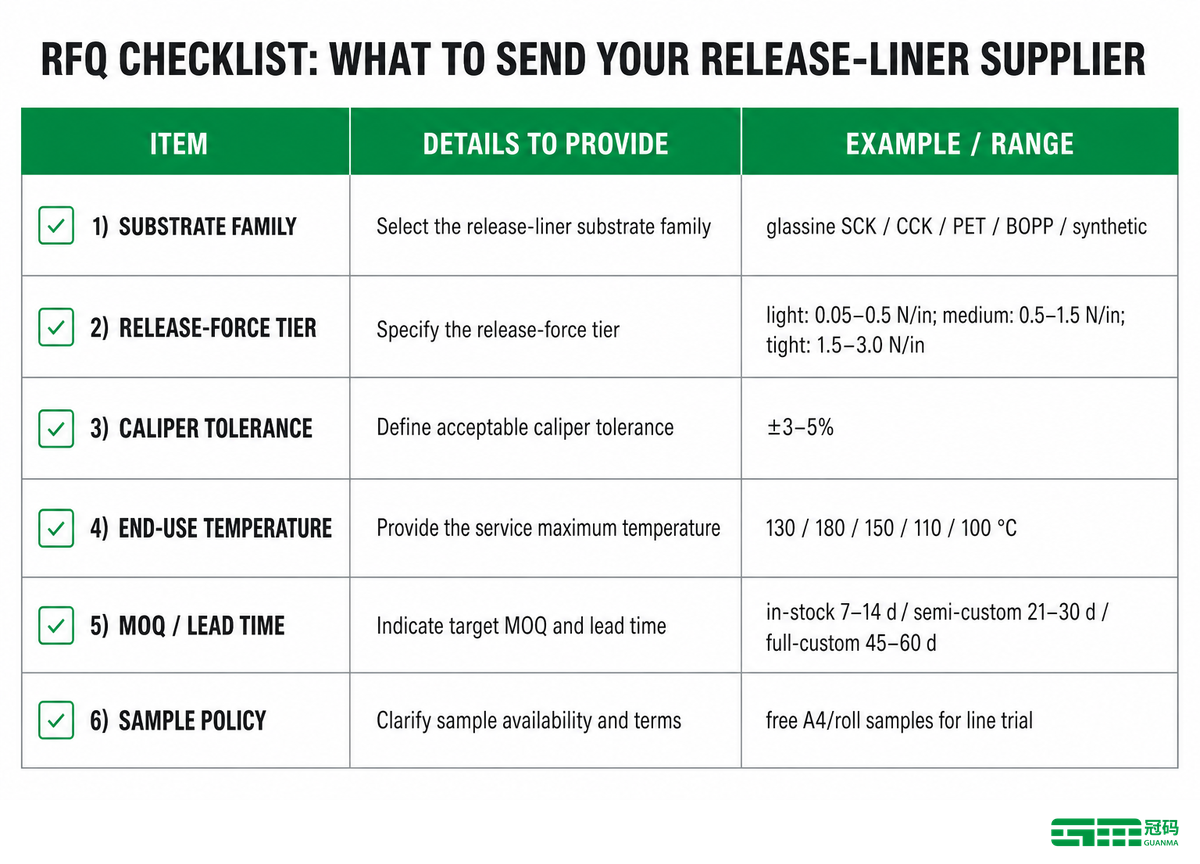
Envíe esta tabla con su solicitud de cotización para garantizar resultados comparables. Especificando contra FINAT FTM 3 o ISO 29862 los informes brindan a cada proveedor la misma base de medición.
| Parámetro | Rango recomendado | Por qué es importante | Cómo verificar |
|---|---|---|---|
| Familia de materiales base | Glassine SCK / CCK / PET / BOPP / sintético | Determina la temperatura, la humedad y los límites dimensionales | Comparar con la matriz de aplicaciones |
| Nivel de fuerza de liberación | Ligero 0,05-0,5 / Medio 0,5-1,5 / Estrecho 1,5-3,0 N/pulg | Debe coincidir con el agarre inicial del PSA y la velocidad de línea | Informe FTM 3 o ISO 29862 |
| Tolerancia de espesor | Aproximadamente ±3% a ±5%, confirmado por el proveedor; más estricto para líneas de alta velocidad | Controla el riesgo de rotura de red y troquelado | Certificado de proveedor por lote |
| Temperatura de uso final | Especifique la temperatura mínima y máxima real del servicio | Evita fallas de unión o curvatura o alabeo del liner | Prueba de muestra envejecida |
| MOQ/tiempo de entrega | En stock 7-14 d / semipersonalizado 21-30 d / totalmente personalizado 45-60 d | Afecta el inventario y el calendario del proyecto | Compromiso de entrega por escrito |
| Política de muestra | Hojas A4 o muestras de pergamino, según estén disponibles | Reduce el riesgo de especificación antes de la producción | Solicite un COA de muestra |
Conclusión clave
El liner de liberación correcto es el que se desprende limpiamente de su PSA a la velocidad de línea, resiste el entorno de uso final y cuesta menos en toda la cadena de suministro, no el que tiene el menor precio por metro cuadrado.
Preguntas frecuentes
Estas respuestas reflejan preguntas de campo comunes; Los protocolos de prueba detallados son publicados por FINAT y ASTM.
¿Cuál es el liner de liberación más común para el etiquetado automático de alta velocidad?
Glassine SCK es el punto de partida estándar para la conversión de etiquetas de rodillos de alta velocidad debido a su pinza delgada, rigidez en la dirección de la máquina y líneas de liberación consistentes que superan los 200 m/min.
Glassine SCK domina la conversión de etiquetas de rodillo de alta velocidad porque es delgada, rígida en la dirección de la máquina y se libera de manera predecible con PSA acrílicos permanentes estándar.
¿cuándo debo elegir CCK en lugar de glassine?
Elija CCK de 90–120 gsm cuando el calor, la impresión inversa, el curado de neumáticos o la humedad requieran mayor estabilidad dimensional que la que puede proporcionar el glassine durante la conversión y el uso final.
Elija CCK cuando la etiqueta esté expuesta a temperaturas más altas (hasta 180 °C), impresión inversa, curado de neumáticos o condiciones húmedas en las que el glassine pueda curvarse o perder estabilidad dimensional.
¿Cómo especifico la fuerza de liberación de mi adhesivo sensible a la presión?
Especifique la fuerza de liberación con un informe FINAT FTM 3 o ISO 29862 medido a 300 mm/min, haga coincidir el nivel con el PSA y luego confírmelo en su línea.
Solicite un informe de fuerza de liberación FINAT FTM 3 o ISO 29862 a su proveedor. Luego haga coincidir los sistemas permanentes agresivos con una liberación ligera, el PSA estándar con una liberación media y los productos extraíbles o de baja adherencia con una liberación estricta. Confirme siempre el valor final en su línea de conversión porque las pruebas en banco no predicen la velocidad de producción, la temperatura o el comportamiento de humedad.
¿son reciclables los revestimientos antiadherentes de silicona?
Los revestimientos de papel recubiertos se pueden reciclar mediante programas especializados de recolección y destintado, pero la mayoría de los flujos de papel estándar no aceptan el material tratado sin un preprocesamiento.
Los liners a base de papel son reciclables en procesos especializados de destintado, pero no se aceptan en la mayoría de los flujos estándar de reciclaje de papel. Programas como TLMI Liner Recycling, RafCycle y AD Circular los recolectan y reprocesan.
¿puedo obtener muestras de versiones de lanzamiento antes de realizar un pedido de producción?
Sí. Guanma ofrece muestras de revestimiento de liberación gratuitas para que los convertidores puedan probar la fuerza de liberación, el troquelado y la estabilidad dimensional en su propia línea antes de aprobar una especificación de producción.
Guanma proporciona muestras gratuitas para la validación de pruebas en línea del convertidor para que pueda probar la fuerza de liberación, el troquelado y la estabilidad dimensional de su equipo real antes de comprometerse con una especificación de producción.
Acerca de este marco de decisión
Esta guía combina métodos de prueba públicos FINAT, ISO y ASTM con la gama de materiales y el programa de muestra publicados por Guanma. La fuerza de liberación exacta y los límites operativos aún requieren validación con su PSA y línea de conversión. Revisado por el equipo técnico de Zhejiang Guanma Packaging Co., Ltd.
¿listo para bloquear las especificaciones del revestimiento de liberación?
Solicite una hoja de especificaciones y una cotización personalizadas.
El liner de liberación adecuado es esencial cuando la velocidad de línea, la fuerza de liberación y el entorno de uso final deben funcionar conjuntamente. Envíenos el tipo de PSA, la velocidad de aplicación, la temperatura de uso final y el papel o film objetivo, y le proporcionaremos una recomendación y muestras para sus pruebas de línea.
Obtenga una hoja de especificaciones personalizada
Alternativamente, el Selector de fuerza de liberación puede ayudarle a elegir una versión antes de solicitar una cotización. También puede comparar los requisitos FINAT o ISO 29862 métodos de prueba.
Artículos relacionados
- Gama de productos de papel siliconado y liner
- Material de etiquetas de papel autoadhesivo
- Guía de aplicación de etiquetas para congeladores
- Etiquetas farmacéuticas
- ¿qué es el facestock? La capa exterior del stock de etiquetas
Referencias y fuentes
- Métodos de prueba FINAT FINAT
- ISO 29862:2024, adhesión por pelado de cintas autoadhesivas desde el liner ISO
- ASTM D3330/D3330M-04(2025) Adhesión al pelado ASTM Internacional
- 21 CFR 175.105, Adhesivos código electrónico de regulaciones federales de EE. UU
- Estudio factorial de formulaciones de PSA y exfoliación con revestimiento liberador PubMed
- Efecto de los materiales de revestimiento antiadherente sobre el reciclaje búsqueda de árboles del Servicio Forestal del USDA
- Papel de liner de liberación de silicona repulpable Universidad del Oeste de Michigan
- Informe sobre el tamaño del mercado de liners de liberación Investigación de Gran Vista
- Decodificación de revestimientos de liberación Conversión trimestral
- Mercado de liners de liberación & sostenibilidad Etiqueta y web estrecha
- Ahora puede reciclar el liner de etiquetas Resumen de embalaje
- Cadena de suministro Instituto Nacional de Estándares y Tecnología de EE. UU