Ponte en contacto con Guanma

Si el esqueleto de residuos se rompe siempre en la misma esquina, requiere una investigación distinta a la de una rotura que aparece a medida que crece el rollo de rebobinado. Guarde el fragmento roto antes de reiniciar. La posición, la forma y la dirección pueden ayudar más al impresor que otro ajuste de tensión.
Las roturas del sobrante de troquelado en etiquetas pueden deberse a puentes débiles, resistencia a la liberación o cargas inestables durante la extracción. Revise la capa rota, el diseño, el frontal, la prueba de liberación y el recorrido de los residuos antes de reducir permanentemente la velocidad.
Revisiones rápidas para un trabajo con etiquetas en rollo
- Un material frontal más resistente aún puede romperse en una muesca o un puente estrecho.
- Un resultado de liberación a baja velocidad no establece el límite de extracción a la velocidad de la prensa.
- Compare el tiempo total y el material consumido para obtener la misma producción aceptada.
Actualizado en octubre de 2026
Sobrante de troquelado: identifique la capa rota
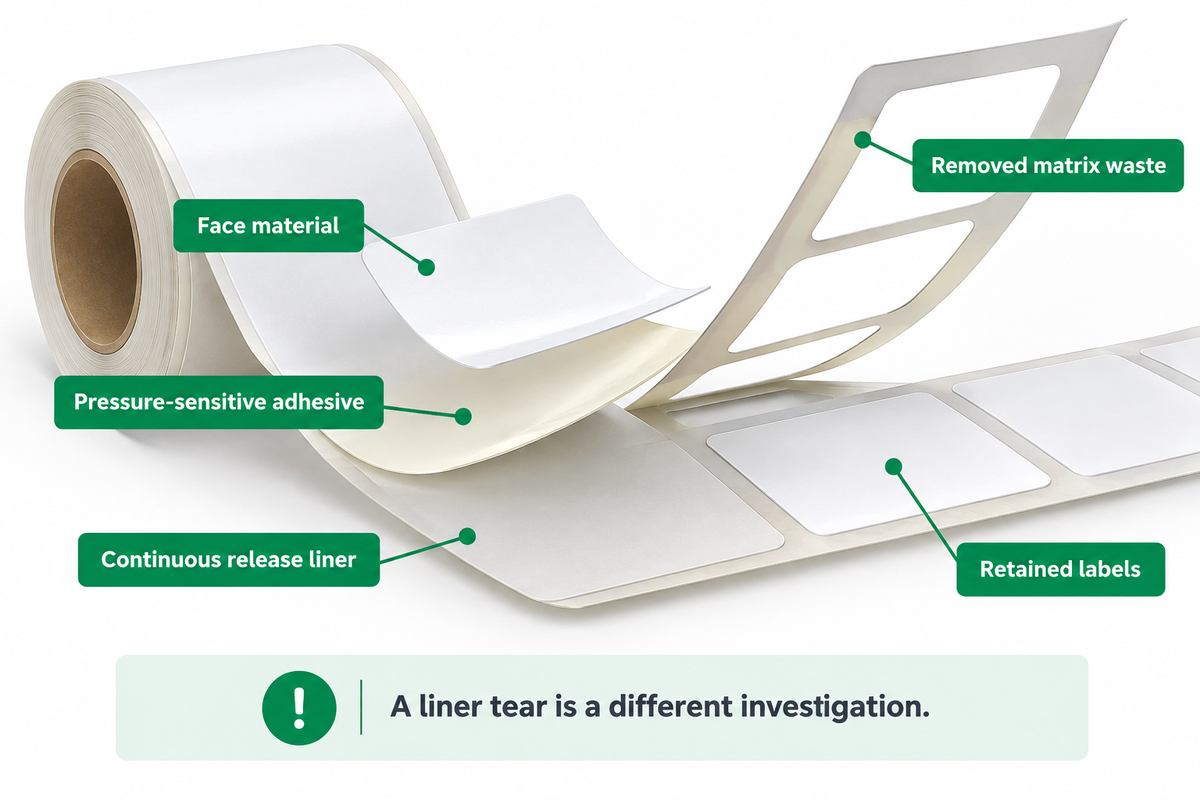
El sobrante de troquelado está formado por el material frontal y el adhesivo sensible a la presión que se retiran alrededor de las etiquetas que permanecen. El liner de liberación inferior avanza por la máquina con las etiquetas adheridas. Si ese liner se desgarra a lo ancho de la banda continua de material, la solución de problemas de extracción del sobrante queda fuera del alcance de este diagnóstico.
¿Qué significa troquelar etiquetas?
El troquelado utiliza herramientas con formas definidas para cortar el contorno de la etiqueta. Se puede troquelar un círculo o un rectángulo, igual que un contorno complejo. En este proceso con etiquetas en rollo, el corte separa el material frontal y el adhesivo, mientras el soporte permanece continuo. Se retiran los residuos adyacentes. Las calcomanías troqueladas sueltas también pueden tener un soporte cortado alrededor de la forma terminada, así que confirme el formato del producto.
Separe el esqueleto suelto del soporte e inspeccione ambos. Si la cuchilla del troquel deja un corte incompleto, resuelva esa separación antes de probar un material más resistente. Una fractura en la sección estrecha de residuos indica problemas geométricos o del material, o una carga de extracción excesiva. Si el esqueleto está intacto y lleva consigo las etiquetas terminadas, el problema está en la separación. Busque hilos de adhesivo o acumulaciones; para depósitos pegajosos, consulte la guía sobre el escurrimiento del adhesivo en rollos de etiquetas.
La descripción de la patente de Avery Dennison sobre la extracción del sobrante de troquelado distingue la capa frontal, el adhesivo y el liner. Esta estructura también explica por qué un diseño gráfico de aspecto impecable dice poco sobre la resistencia del esqueleto de residuos.
Puentes estrechos, forma de la etiqueta y sección más débil
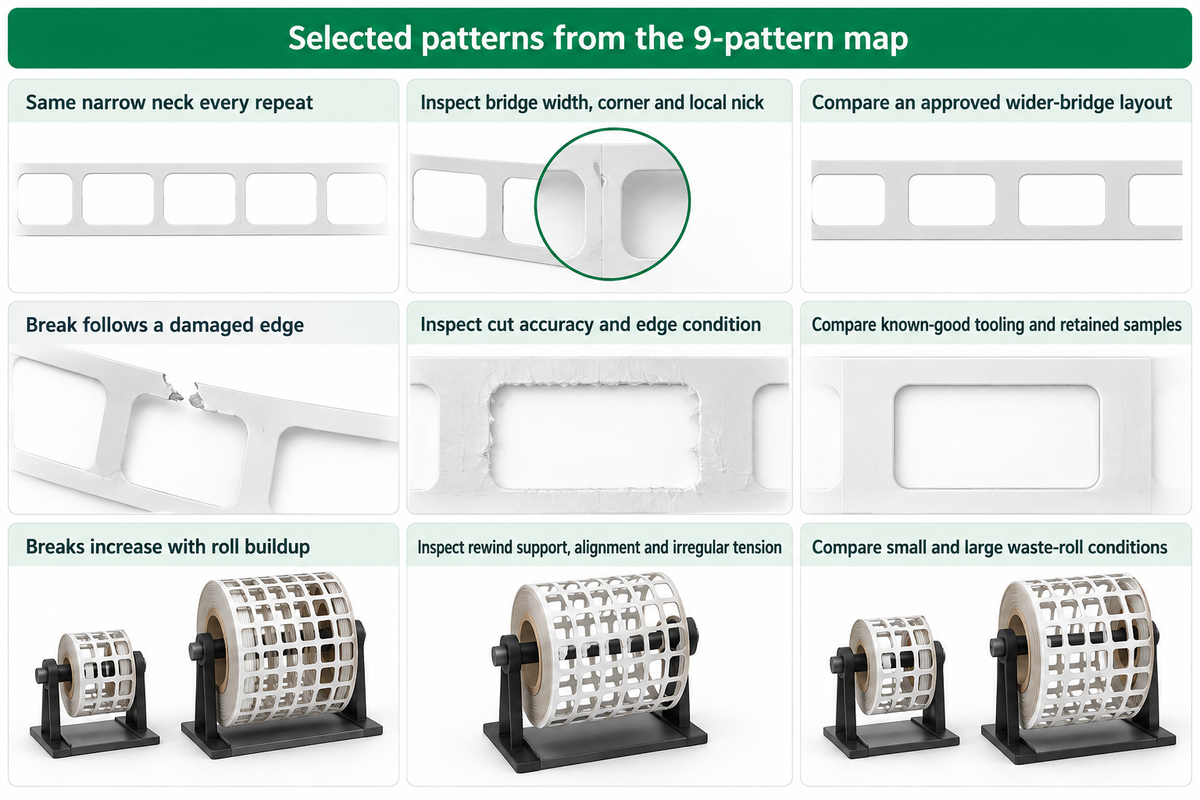
Inspeccione el puente de carga más estrecho, no solo la separación nominal entre etiquetas. Un contorno complejo puede dejar un cuello delgado junto a una zona abierta más amplia, así que registre el ancho mínimo del puente. Si hay roturas, indique dónde comienzan y compárelo con el dibujo de repetición; luego inspeccione al microscopio el borde de la cara cortada.
Mapa de puentes y roturas
| Patrón observado | Primera revisión | Comparación útil |
|---|---|---|
| El mismo cuello estrecho en cada repetición | Ancho del puente, esquina y muesca local | Diseño aprobado con un puente más ancho y la misma estructura |
| La rotura sigue un borde dañado | Precisión del corte y estado del borde | Herramienta en buen estado y muestras de defectos conservadas |
| Las roturas aumentan a medida que crece el rollo | Soporte de rebobinado, alineación y tensión irregular | Condiciones con rollos de residuos pequeños y grandes |
| Las etiquetas se levantan junto con los residuos | Comportamiento de separación y liberación | Retención de las etiquetas y cantidad de roturas |
| La película se estira antes de romperse | Elongación y forma del puente | Estructura compatible y dirección del material |
| Las arrugas aparecen después de la predeslaminación | Unión y expansión diferencial | Recorridos aprobados con y sin predeslaminación |
| La falla se presenta con un rollo determinado | Estructura, lote y acondicionamiento | Rollo en buen estado para el mismo trabajo |
| Los residuos avanzan a tirones irregulares | Punto en que el movimiento empieza a ser irregular | Observaciones del recorrido en condiciones de operación equivalentes |
| Los residuos se acumulan después de la separación | Obstrucción en la extracción o recolección | Pelado intacto frente al transporte posterior |
Las secciones estrechas de residuos y las formas difíciles limitan la extracción, como explica Spilker en su descripción del equipo. Para convertir milímetros a pulgadas, use el convertidor de dimensiones de etiquetas con las medidas de los planos.
Frontal de papel y película: la resistencia es solo parte de la respuesta
Antes de reemplazar el material por un frontal más grueso, compare la estructura, la dirección y el modo de falla reales. El papel puede rasgarse mientras una película plástica se estira, y una muesca puede cambiar el punto de rotura de cualquiera de los dos. Empiece por la estructura del frontal, incluidos los acabados o laminados añadidos después de la impresión.
Use ASTM D882-26a para comparar las propiedades de tensión de películas y láminas plásticas de menos de 1.0 mm, controlando el espesor, la preparación y las condiciones de ensayo. Evalúe por separado la resistencia del puente de residuos troquelado y utilice otra prueba para el papel.
Para películas, compare la iniciación del desgarro con ASTM D1004 y la propagación del desgarro con ASTM D1938; las clasificaciones de laboratorio pueden diferir del desempeño en uso. Para el papel, registre la prueba que respalda los datos del proveedor y mantenga constantes el acondicionamiento y la exposición a la humedad.
Use la comparación entre papel y película y la guía sobre PET y BOPP para elaborar una lista breve de familias de materiales posibles.
Fuerza de liberación: adapte la prueba a las condiciones de conversión
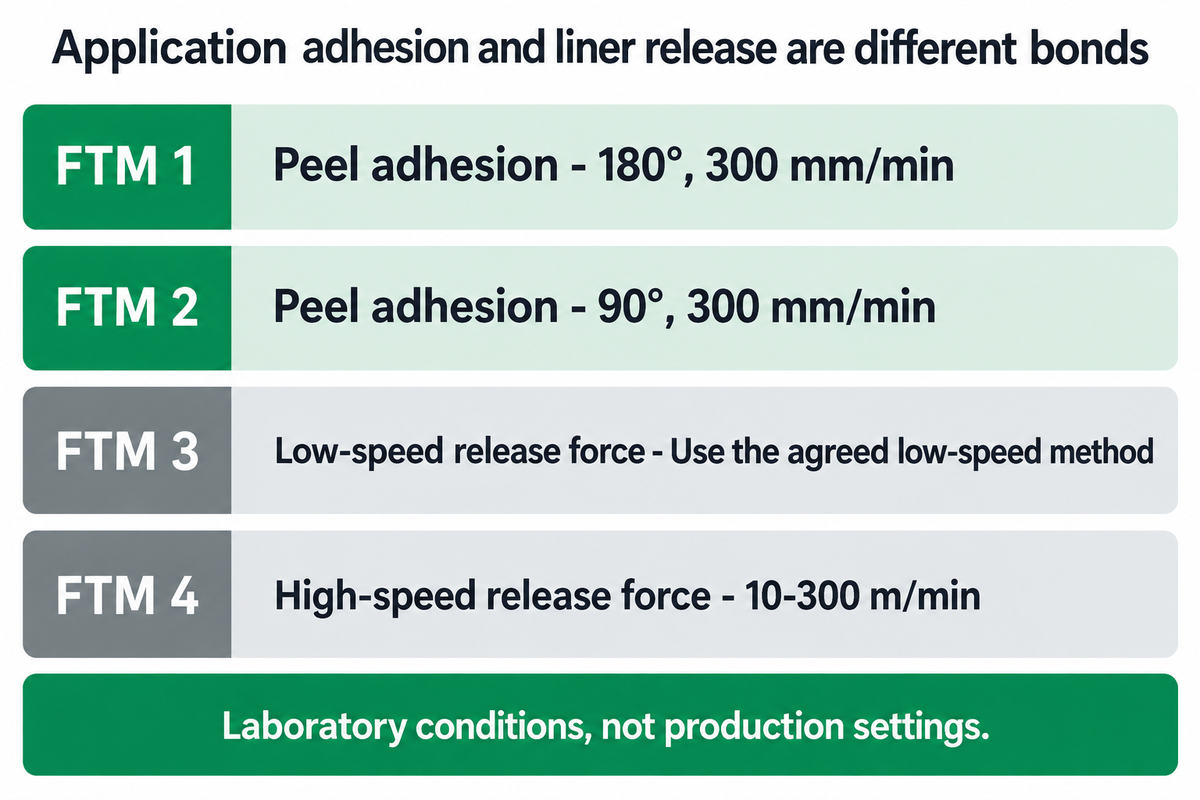
Solicite fichas técnicas del producto con datos de liberación del liner que especifiquen el método, la velocidad, el ancho, el acondicionamiento y las unidades. La adhesión por pelado de una etiqueta sobre una superficie de aplicación mide un enlace distinto. Usar ese valor como carga máxima de extracción permitida puede llevar a elegir el material equivocado, aunque ambos resultados se expresen como fuerza por unidad de ancho.
| Método | Medición | Condición de ensayo publicada |
|---|---|---|
| FTM 1 | Adhesión al pelado | 180°, 300 mm/min |
| FTM 2 | Adhesión al pelado | 90°, 300 mm/min |
| FTM 3 | Fuerza de liberación a baja velocidad | Use el método acordado para baja velocidad |
| FTM 4 | Fuerza de liberación a alta velocidad | 10-300 m/min |
Para las pruebas a baja velocidad, FILK describe FTM 3 a 180° y 300 mm/min, normalmente con muestras de 50 mm de ancho y al menos 175 mm de largo. Estas son condiciones de laboratorio, no ajustes de producción.
Analice los grados de liner de liberación para conversión en pruebas de producción según los resultados de las pruebas de liberación, los materiales frontales y los adhesivos. Mantenga separados los ajustes recomendados de la prensa y las condiciones descritas en la lista de métodos de ensayo de FINAT.
Ángulo de extracción y recorrido de rebobinado: cambie una carga a la vez
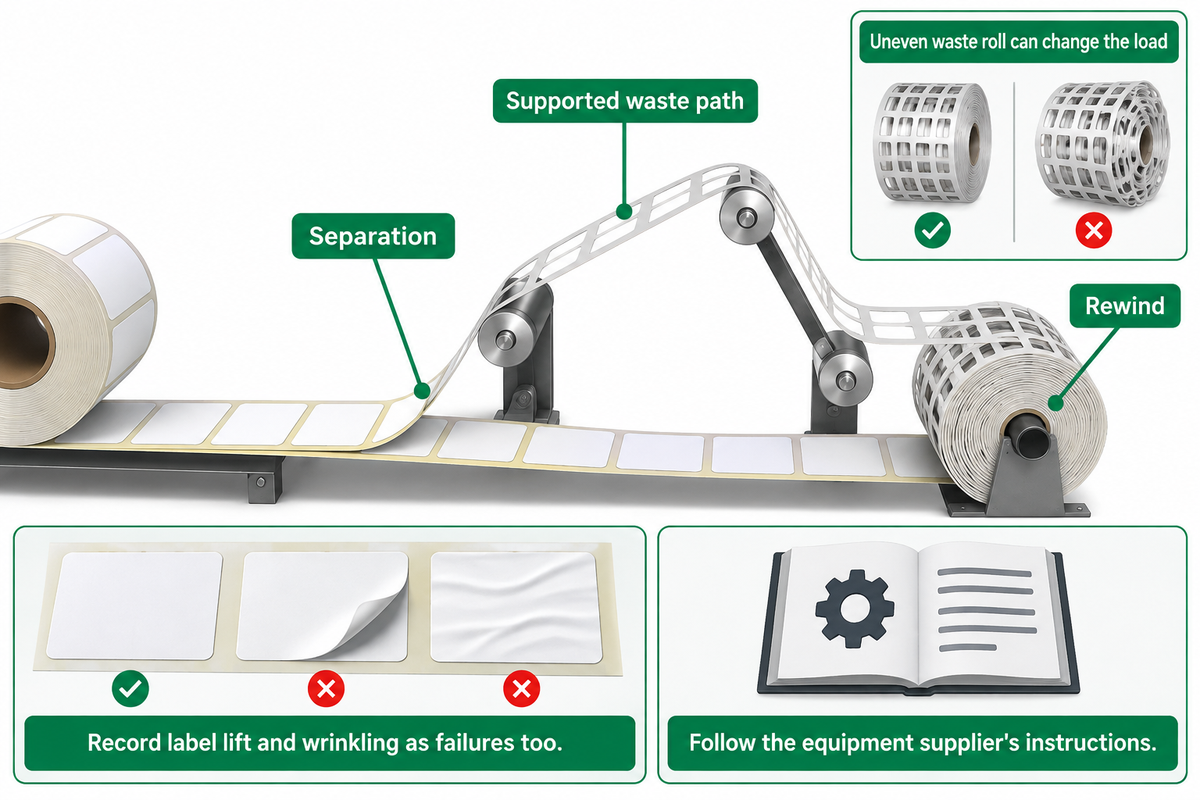
Inspeccione cómo se sostiene el esqueleto entre la separación y el rebobinado. Un rollo irregular de residuos puede cambiar la carga durante el proceso. Registre el recorrido de extracción y el soporte de los rodillos antes de suponer que la causa es el material nuevo.
Siga las recomendaciones de Spilker para ajustar los ángulos de extracción según el material y la geometría de los residuos. Spilker también señala que la predeslaminación puede reducir la resistencia a la liberación, pero las diferencias de expansión durante la unión pueden causar arrugas o aire atrapado. La deslaminación y relaminación que utiliza Easy-Strip de OMET también depende de ajustes específicos de la máquina.
¿Cómo retirar los residuos troquelados sin dañar el papel?
Sostenga los residuos a lo largo del recorrido aprobado de la máquina y compare con una estructura en buen estado antes de aumentar la tracción. Inspeccione los puentes estrechos y la separación del corte; luego cambie una variable de configuración dentro de las instrucciones del proveedor del equipo. Registre también el levantamiento y las arrugas de las etiquetas como fallas: si el esqueleto permanece intacto pero daña las etiquetas comercializables, el problema no está resuelto.
Después de la extracción puede aparecer un segundo cuello de botella: el transporte y la recolección de residuos. La revisión de equipos de 2026 de Label & Narrow Web describe distintos métodos de manejo. Una unidad de extracción más grande no resuelve un puente débil en el punto de pelado.
Realice una prueba controlada del material
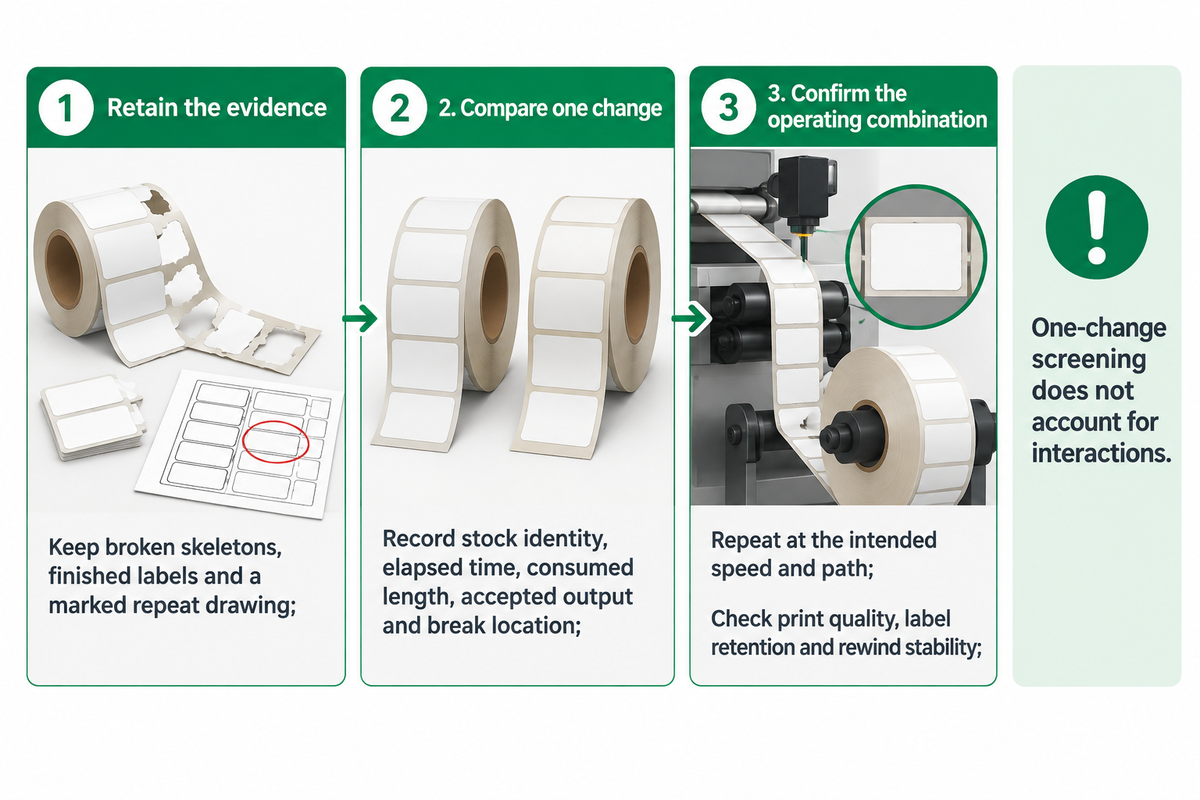
Use como referencia un rollo en buen estado y documente toda la configuración en una ficha de prueba. Para una primera comparación confiable, mantenga iguales el diseño de la etiqueta, las herramientas, la velocidad, el recorrido y el acondicionamiento. Después, pruebe la estructura seleccionada con los ajustes de producción, incluidas las condiciones del rollo de residuos que precedieron a la falla original.
- Conserve la evidencia. Guarde esqueletos rotos, etiquetas terminadas y un dibujo de repetición marcado.
- Compare un cambio. Registre la identificación del material, el tiempo transcurrido, la longitud consumida, la producción aceptada y el lugar de la rotura.
- Confirme la combinación de operación. Repita la prueba a la velocidad y por el recorrido previstos; revise la calidad de impresión, la retención de las etiquetas y la estabilidad del rebobinado.
El análisis que cambia una variable a la vez tiene limitaciones. NIST señala que el método OFAT no toma en cuenta las interacciones.
Un material que funciona con un recorrido puede comportarse de otra manera con otro. Use una prueba multifactorial diseñada cuando las variables sospechadas interactúen; la explicación de NIST muestra por qué.
Una prima por el material o una prensa más lenta: compare la producción útil
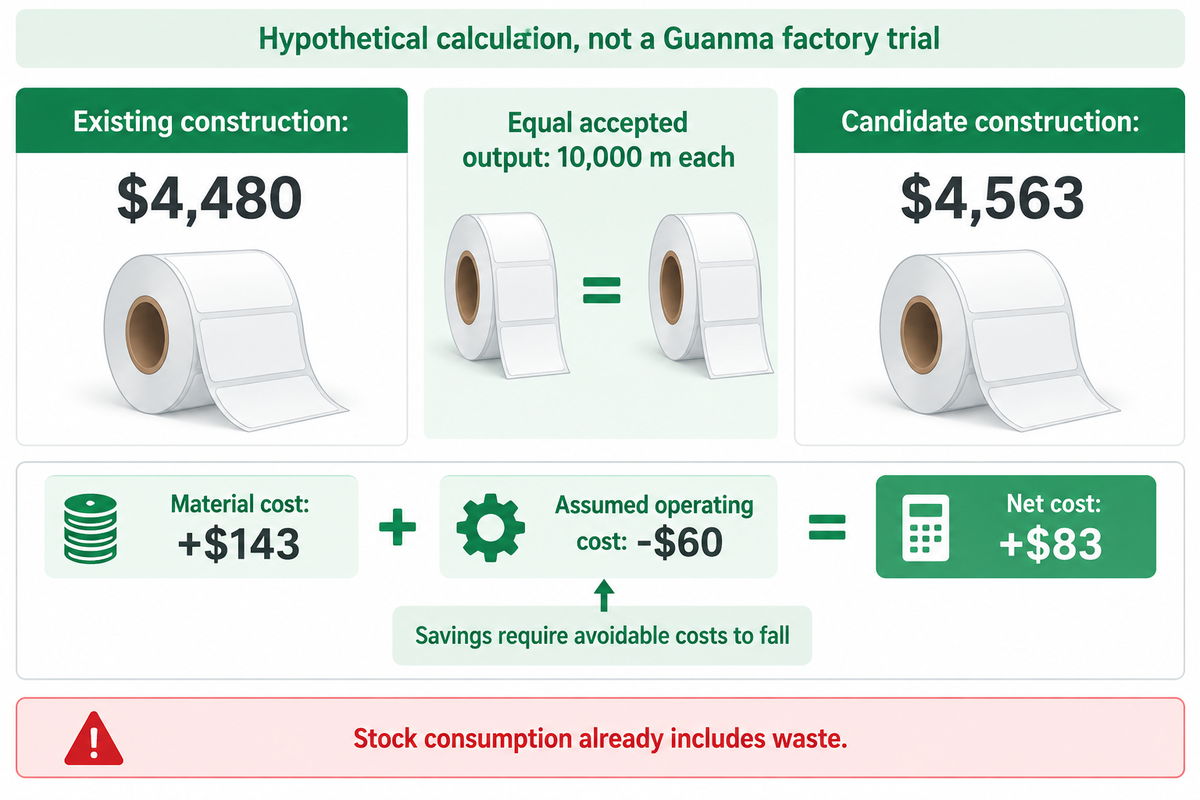
Compare el costo para obtener la misma producción aceptada, incluido el material consumido durante las paradas y los reinicios. Un material candidato más rápido aún puede costar más. Para este ejemplo, ambas estructuras producirían 10,000 m de etiquetas aceptables con el mismo ancho y diseño; $120/hour es un costo operativo evitable supuesto, sin incluir los gastos fijos que no cambian.
| Categoría de costo o variable | Estructura actual | Estructura candidata |
|---|---|---|
| Producción aceptada | 10,000 m | 10,000 m |
| Material consumido | 10,300 m | 10,150 m |
| Longitud adicional consumida | 300 m | 150 m |
| Precio del material | $0.40/m | $0.42/m |
| Costo del material | $4,120 | $4,263 |
| Tiempo total de ocupación | 3.0 h | 2.5 h |
| Costo operativo evitable | $360 | $300 |
| Total comparado | $4,480 | $4,563 |
| Costo por metro aceptado | $0.448/m | $0.4563/m |
El material candidato suma $143 al costo del material y ahorra $60 en costos operativos supuestos. El material consumido ya incluye los residuos: volver a sumar su costo de compra implicaría contarlo dos veces. La longitud adicional consumida no equivale a la masa total del esqueleto normal.
Si el tiempo ahorrado no reduce los costos evitables, el ahorro en efectivo es cero. Cuente por separado los trabajos de reemplazo rentables, sin duplicar beneficios. El marco de costos relevantes de ACCA define esta distinción.
Elija el apoyo del proveedor y prepare una solicitud útil para la prueba
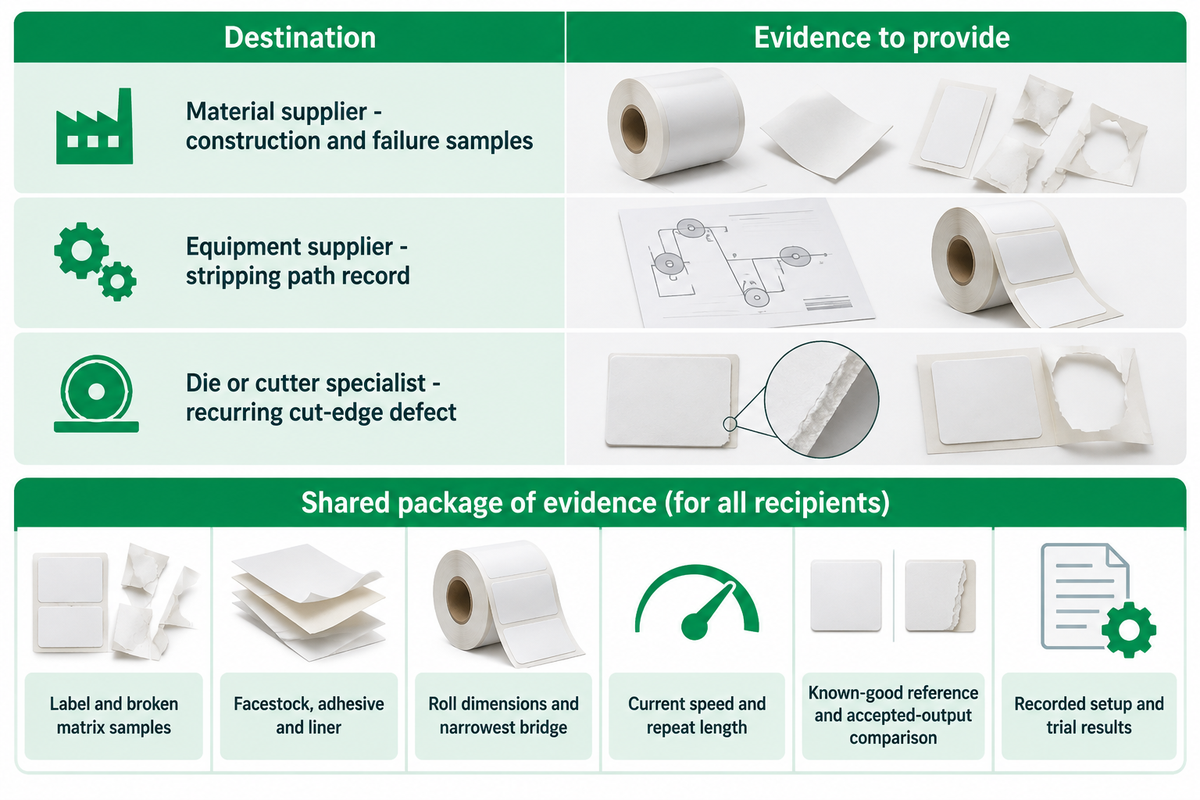
Envíe la estructura y las muestras de las fallas al proveedor del material, y el registro del recorrido de extracción al proveedor del equipo. Si el defecto aparece repetidamente en el mismo borde de corte, contacte a un especialista en troqueles o cortadoras. Son investigaciones distintas y la revisión profesional es más sencilla cuando cada proveedor recibe la misma muestra marcada.
Para Guanma, especifique si el punto de partida es papel autoadhesivo o film autoadhesivo. Es necesario incluir el frontal, el adhesivo, el liner, las dimensiones del rollo, el puente más estrecho, la velocidad actual y la longitud de repetición. Añada la referencia en buen estado y la comparación de producción aceptada para que el área de compras evalúe el cambio propuesto junto con producción.
Envíe
- Muestras de etiquetas y de sobrante roto
- Especificación completa del material
- Configuración registrada y resultados de la prueba
Evite
- Elegir basándose solo en el espesor
- Comparar resultados de pruebas no equivalentes
- Informar la velocidad sin indicar la producción aceptada
Preguntas frecuentes
¿Qué materiales se pueden troquelar?
El papel y las películas plásticas se pueden troquelar para fabricar etiquetas y calcomanías.
La estructura adecuada depende de la cortadora, el adhesivo y el soporte, además del material frontal. Al troquelar etiquetas en un rollo continuo, los residuos deben conservar suficiente resistencia para avanzar por el recorrido de extracción. Un material que se corta limpiamente para una calcomanía individual aún puede ser difícil de retirar como un esqueleto conectado con puentes estrechos.
¿Cuánto tiempo debería tomar diagnosticar problemas de troquelado en papel?
No hay un plazo fijo: la prueba debe reproducir la condición que causa la falla.
Una tirada corta puede pasar por alto un problema que aparece solo cuando crece el rollo de residuos. Registre el tiempo transcurrido y el estado del rollo en cada falla; luego repita la comparación con una estructura en buen estado. Detenga la prueba si las etiquetas comercializables se levantan o se arrugan. Primero diagnostique la capa afectada para dedicar el tiempo a investigar el material o el ajuste de la máquina pertinente.
¿Qué es una cartulina troquelada?
Una cartulina troquelada es una cartulina cortada con herramientas de forma definida para obtener el contorno deseado.
Una hoja o tarjeta independiente no necesariamente tiene la estructura de adhesivo y liner que se utiliza en las etiquetas en rollo. El problema para retirar sus residuos puede consistir en levantar piezas de la herramienta de corte, en vez de tirar de un esqueleto continuo. No aplique directamente una solución para corte de hojas a una prensa de etiquetas: primero determine si el fragmento roto es el puente de residuos, el frontal de la etiqueta o el liner de soporte.
¿Siempre debo predeslaminar antes de extraer los residuos?
No. La predeslaminación requiere una prueba específica para cada estructura.
Además de comprobar si hay menos roturas, revise las arrugas, el aire atrapado y si las etiquetas se levantan. Siga las instrucciones de configuración del proveedor de la máquina.
¿La fuerza de liberación del liner y la adhesión por pelado de la etiqueta son iguales?
No. La liberación se refiere a la separación del liner; la adhesión por pelado se refiere a la unión de la etiqueta aplicada sobre una superficie de prueba.
Ambas propiedades importan para que la etiqueta sea útil, pero responden a preguntas distintas. Compare las mediciones de liberación solo cuando coincidan el método de ensayo, el ancho de la muestra, la velocidad, el acondicionamiento y las unidades. Después, confirme que la etiqueta convertida aún cumple los requisitos de aplicación. No use un valor de adhesión por pelado sobre un panel de acero como fuerza máxima permitida para retirar el esqueleto de residuos durante la fabricación.
Envíe una muestra del sustrato y la especificación actual del material para recibir una recomendación de prueba.
Referencias y fuentes
Base técnica: métodos de ensayo FINAT; ASTM D882, D1004 y D1938; directrices de NIST sobre diseño experimental; descripción publicada de una patente de Avery Dennison. Los ejemplos de equipos provienen de Spilker y OMET; el contexto del sector, de Label & Narrow Web. Todos están enlazados junto a la discusión pertinente. La tabla de costos es un cálculo hipotético, no una prueba en fábrica de Guanma.