Ponte en contacto con Guanma

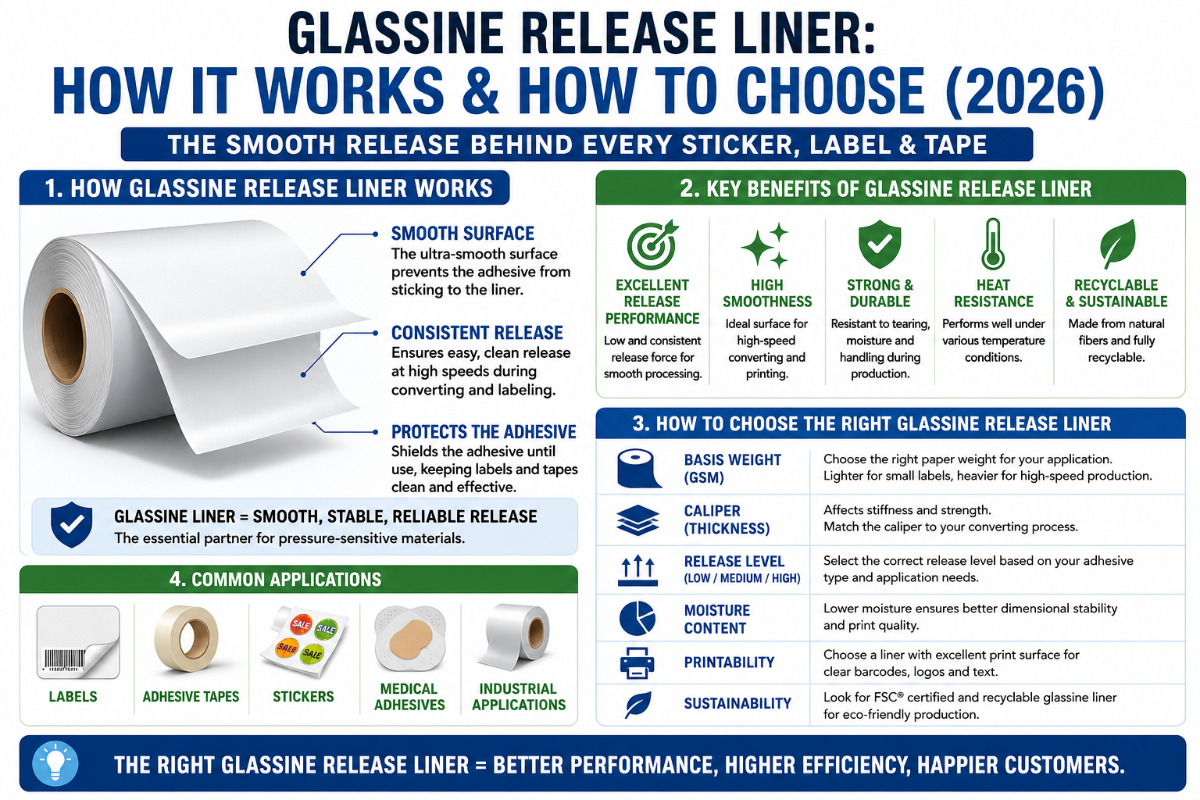
A liner de liberación glassine Es el soporte liso y semitranslúcido que sostiene una etiqueta o cinta sensible a la presión hasta el momento en que la despega. Parece una humilde hoja de respaldo, pero la elección entre glassine y las alternativas decide si sus etiquetas se troquelan limpiamente, se dispensan a velocidad de línea y sobreviven a un almacén húmedo. Esta guía explica cómo funciona realmente el material, cómo leer su hoja de especificaciones y cuándo es la llamada correcta escrita desde el punto de vista de los materiales en lugar de un argumento de venta. Si ya sabe que el glassine es lo que necesita y desea, calificaciones, precios y plazos de entrega, consulte nuestro liner de liberación glassine página del producto en su lugar.
Especificaciones rápidas « Referencia típica de la industria (no una sola especificación de producto)
| Sustrato | Papel de pulpa química (glassine) súper calandrado y sin relleno |
| Peso base | ~50-80 g/m² estándar (especialidad 35-120 g/m²) |
| Espesor | ~35-75 µm |
| Recubrimiento de liberación | Silicona (curado sin solvente / con solvente / en emulsión); gramaje de recubrimiento ~1 g/m² |
| Fuerza de liberación | ~5-30 g/pulgada (depende de la velocidad de pelado) |
| Transparencia | Alto / translúcido « ayuda a la detección y el registro web |
| Usos comunes | Etiquetas PS, cintas, adhesivos médicos, artes gráficas |
Qué es realmente un liner de liberación de glassine (y qué no es)
Glassine es un papel denso, liso y semitranslúcido elaborado a partir de pulpa química virgen refinada y acabado mediante prensado repetido supercalandrado entre rollos pulidos y calientes (la ruta de fabricación de glassine se detalla en patentes como US 9.587.355). Esta compactación le confiere una superficie cerrada de baja porosidad y una densidad de 1.040-1.120 kg/m³. Un revestimiento antiadherente de vidrio es ese papel base, normalmente de 50-80 g/m² y 35-75 µm de espesor, después de haber sido recubierto con una fina capa (aproximadamente 1 µm) de silicona curada, lo que proporciona una superficie antiadherente para que se pueda laminar un adhesivo y luego despegar limpiamente. Como sustrato para revestimientos antiadherentes, el vidrio combina esa superficie antiadherente con suficiente resistencia para funcionar en una prensa.
La terminología hace tropezar a la gente aquí, por lo que vale la pena ser precisa. “glassine” nombra el sustrato base; “papel de silicona” describe la misma hoja después del recubrimiento; y tampoco es lo mismo que el papel encerado de cocina o el pergamino para hornear, que no están diseñados para una liberación controlada y repetible de adhesivos sensibles a la presión. Hacer bien esta distinción ahorra mucha confusión al leer hojas de datos.
¿qué es el papel antiadherente de cristal?
El papel siliconado glassine es una lámina de glassine supercalandrada recubierta con silicona en uno o ambos lados para que un adhesivo sensible a la presión (PSA) se adhiera ligeramente, permanezca en su sitio durante la conversión y el almacenamiento, y luego se libere con una fuerza predecible. Debido a que la superficie es tan lisa y translúcida, se prefiere cuando importan el troquelado limpio y la inspección óptica de la banda continua de material: etiquetas, cintas y adhesivos médicos. La translucidez también permite a los convertidores utilizar sensores de lectura a través del material para seguir la banda continua de material a través de una prensa.
Cómo se diseña el efecto de liberación: supercalandrado y curado de silicona
Dos procesos realizan el trabajo real. Primero, el supercalandrado (el acabado supercalandrado) cierra la superficie del papel para que absorba muy poca silicona; los papeles densos como el glassine se utilizan específicamente para minimizar la cantidad de silicona necesaria para alcanzar la liberación objetivo. Un papel más poroso absorbería el recubrimiento y lo desperdiciaría. Segundo, se aplica y cura un sistema de silicona líquida —los sistemas sin solvente normalmente curan a aproximadamente 120–150°C y pueden correrse a velocidades de línea de 600 m/min o más— para formar una película de baja energía superficial de aproximadamente una micra (alrededor de 1 g/m²) de espesor. Esa película es la que el adhesivo no puede sujetar con fuerza, por lo que se libera: la liberación fácil y el comportamiento de liberación confiable que definen un buen desempeño de liberación en la producción real.
La silicona se aplica a través de una de tres químicas: sin solventes (la predeterminada moderna, curada con calor y un catalizador de platino), a base de solvente o emulsión a base de agua. Un papel base debe ser químicamente compatible con la silicona, por lo que el recubrimiento se ancla en lugar de frotarse; La glassina generalmente tiene un acabado con alcohol polivinílico (PVA), lo que brinda un mejor anclaje de silicona a largo plazo que el acabado de almidón utilizado en el papel kraft súper calandrado. El reciente desarrollo de recubrimientos empuja el curado a velocidades de línea más altas con cargas de catalizador más bajas y temperaturas de horno más bajas, según patentes como USPTO US 9.212.299.
📐 Nota de ingeniería
La fuerza de liberación no es un número único: depende de la velocidad de pelado y se mide en condiciones especificadas mediante ensayos como FINAT FTM 3, 4 y 10, o procedimientos de adhesión por pelado ASTM D3330. Un liner especificado como “10-15 g/inch” se comporta así solo a la velocidad de ensayo; si se tira más rápido, la fuerza de liberación aumenta. Igual de crítica es la transferencia de silicona: cuando los ingenieros hablan de migración de silicona, explican que la silicona con movilidad molecular se transfiere gradualmente al adhesivo con el tiempo y lo contamina. Los ensayos ASTM y TAPPI también consideran la energía superficial y la transferencia para tener en cuenta este fenómeno.
Cómo leer una hoja de especificaciones de liner glassine: GSM, espesor, fuerza de liberación y transparencia

La mayoría de las hojas de datos de liners glassine incluyen el mismo conjunto reducido de valores. Saber qué controla cada uno —y qué contrapartida implica— le permite comparar el grado de cualquier proveedor por sus propios méritos. Detrás de todos ellos hay dos cualidades: la estabilidad dimensional del papel (no debe desplazarse bajo la presión de troquelado, o el registro se desviará) y la consistencia de su recubrimiento de silicona.
| Parámetro | Rango típico | Qué controla/compensación |
|---|---|---|
| Peso base | 40-80 g/m² | Rigidez y resistencia a la tracción. Un encendedor ahorra carga pero se curva más fácilmente. |
| Espesor | 35-75 µm (aproximadamente 1,4-3,0 mil) | Debe ser estrictamente uniforme: la variación de espesor causa problemas de troquelado y retirada del sobrante de troquelado. |
| Fuerza de liberación | 5-30 g/pulgada (aproximadamente 2-12 N/m) | Demasiado bajo y las etiquetas se levantan prematuramente; demasiado alto y mermeladas dispensadoras. Combina con el adhesivo. |
| Gramaje de recubrimiento de silicona | ~0,8-1,8 g/m² | Suficiente para una película completamente cerrada; más silicona supone un costo sin beneficio sobre glassine denso. |
| Transparencia | Alto (translúcido) | Una mayor transmisión de luz ayuda a los sensores ópticos; Los valores exactos varían según el grado y deben confirmarse en la hoja de datos. |
| Lados de revestimiento | S1S sau S2S | Un lado para etiquetas estándar; dos lados para cintas de transferencia y versiones de liberación diferencial. |
¿Qué es un liner glassine?
En la jerga de taller, un “liner glassine” es simplemente el liner de liberación de papel siliconado en un rollo de material autoadhesivo para etiquetas, cuya función es controlar la liberación de los adhesivos hasta su uso. De hecho, cuando elige uno, en realidad está eligiendo cuatro factores distintos: el gramaje del papel base, su tratamiento de silicona y gramaje de recubrimiento, la fuerza de tracción prevista frente a su adhesivo y si el recubrimiento es por una cara (S1S) o por dos caras (S2S). Para ver cómo esas opciones se corresponden con grados reales, nuestro selector de grado Glassine los coloca uno al lado del otro.
Glassine frente a CCK, SCK y PET Film: un cuadro de mando de línea objetiva
Glassine es una de las cuatro familias de sustratos que evaluará, y una comparación honesta incluye dónde Glassine pierde, no solo dónde gana. Esta tabla comparativa de liner Glassine-vs-Kraft-vs-Film resume las contrapartidas prácticas que los convertidores realmente perciben en prensa, desde liners cotidianos rentables hasta film de alto desempeño para trabajos exigentes.
| Propiedad por tipo de liner | Glassine | SCK kraft | CCK (recubierto de arcilla) | Película de PET |
|---|---|---|---|---|
| Transparencia | Alto (translúcido) | Bajo (opaco) | Bajo (opaco) | Claro |
| Suavidad superficial | Muy alto | Alto | Alto (recubierto) | Muy alto |
| Precisión troquelada de alta velocidad | Bueno a velocidad moderada | Bueno, estable | Menos consistente (el recubrimiento puede agrietarse) | Excelente |
| Humedad / reposo plano | Propenso a enrollarse con la humedad | Mejor rigidez | Moderado; más polvo cortante | No afectado |
| Tolerancia a la temperatura | Limitado (~80°C) | Limitado (~80°C) | Limitado (~90°C) | Alto (150°C+) |
| Reciclabilidad del flujo de papel | Da (EN 13430) | Sí | Sí | No (corriente de plástico) |
| Acabado superficial | PVA | Almidón | Abrigo de arcilla | Ninguno |
| Costo relativo | Más alto | Inferior (estándar estadounidense) | Moderado | Más alto |
| Mejor ajuste | Inspección óptica, troquelado fino, médica | Etiquetas generales de gran volumen | Troquelado pesado/multicapa | Alta temperatura, electrónica, automoción |
SCK es estándar en los EE. UU., o puede decirse que es estándar para NA. Por otro lado, el liner glassine se considera estándar en Europa. A diferencia de SCK y PCK, el recubrimiento presente en CCK genera más desperdicio después de la operación de corte longitudinal y puede agrietarse en troquelados complejos, por lo que se reserva para trabajos más pesados. Consulte nuestro Papel siliconado CCK página para esa familia, o la completa gama de liners de liberación.
Adaptación del liner a la aplicación: etiquetas, cintas, aplicaciones médicas y artes gráficas
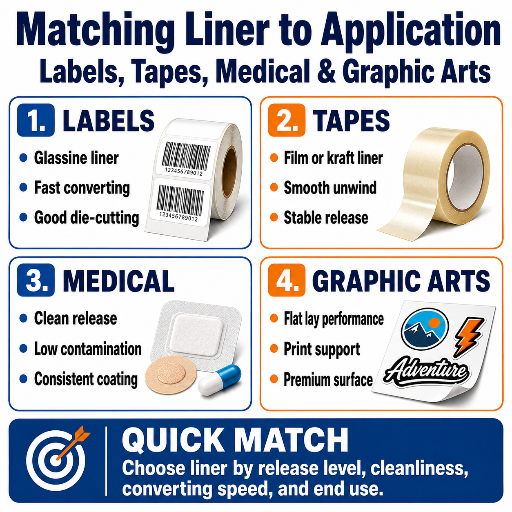
Cada trabajo plantea exigencias de desempeño del liner en una prensa determinada, por lo que el primer paso para identificar un liner óptimo es traducir estas necesidades a especificaciones de papel mediante ingeniería inversa.
- ✔Etiquetas sensibles a la presión: necesitan una liberación uniforme a la velocidad de dispensación y un troquelado limpio; la suavidad y translucidez del glassine se adaptan a la inspección óptica de la banda continua de material en aplicaciones rollo a rollo y procesos de fabricación de alta velocidad.
- ✔Cintas industriales y de doble cara: a menudo se utilizan revestimientos siliconados de doble cara (S2S) con liberación diferencial para que la cinta se desenrolle y se transfiera correctamente.
- ✔Adhesivos médicos: los parches transdérmicos, apósitos para heridas, electrodos y dispositivos portátiles dependen de la limpieza y la liberación repetible. Estos son sensible al cumplimiento «vea la nota a continuación.
- ✔Artes gráficas: la superficie lisa permite un troquelado impecable de gráficos y calcomanías de vinilo; las piezas troqueladas ligeras son adecuadas para glassine, mientras que los trabajos multicapa o de alta resistencia —o los trabajos que necesitan resistencia adicional a la humedad— pueden requerir PCK o film.
Un escenario visual: una impresora para etiquetas farmacéuticas quien opera una prensa de alta velocidad prefiere glassine por su espesor compacto, sabiendo que puede mantener una retirada limpia del troquel sin desgarrarse durante corridas continuas de horas; en el mismo taller, un fabricante de etiquetas para congelación considera que la curvatura o alabeo es una preocupación más urgente a medida que la humedad relativa sube y baja en la sala de impresión. Sea cual sea el liner de mejor desempeño, es el que se ajusta a la operación de la prensa y al clima ambiental, no el que presume del único atributo más fuerte. Nuestro etiquetas de envases de alimentos guide profundiza en esa aplicación.
⚠️ Importante: el uso alimentario y médico está impulsado por el cumplimiento
La aptitud para contacto con alimentos no es intrínseca al material del liner. La elegibilidad de la construcción de etiquetas o cintas para el contacto con alimentos requiere revisar cada elemento susceptible de migrar, mientras que las normas de EE. UU. como 21 CFR 175.125 aplicar sólo bajo condiciones prescritas. Para cualquier aplicación médica o alimentaria, trate las preocupaciones de cumplimiento normativo como pertenecientes a todo el sistema [adhesivo] y obtenga autorización por escrito para la construcción real en uso.
Habiendo experimentado de primera mano reunir facestocks, adhesivos y revestimientos bajo un mismo techo como convertidor de etiquetas, reconocemos que la elección del revestimiento a menudo no se debe a fallas inherentes al revestimiento en sí sino a su combinación con el adhesivo. Un revestimiento que se desprende limpiamente de un acrílico removible compatible con adhesivos puede adherirse demasiado fuertemente a un fuerte termofusible, razón por la cual evaluamos los revestimientos en conjunto con adhesivos reales.
La paradoja de Glassine: por qué se rechaza un liner “mejor”
Considere este fenómeno aparentemente paradójico antes de especificar sus materiales. Con base en una mayoría de cualidades físicas —incluidos un espesor significativamente menor, superficies más lisas y mayor transparencia—, glassine suele presentar una clara ventaja técnica. A pesar de ello, muchos fabricantes del mercado norteamericano lo evitan por completo. A esto lo llamamos la paradoja de Glassine: una cuestión impulsada por razones comerciales y arraigada en consideraciones prácticas más que en deficiencias técnicas.
“Nuestro principal obstáculo es invariablemente: ‘Tendré que reemplazar todos mis equipos’. Para un convertidor de etiquetas, las actualizaciones y modificaciones de la maquinaria para acomodar el glassine representan un esfuerzo considerable medido en muchos meses, incluso años, y fácilmente pueden llegar a millones; por lo tanto, cuando SCK funciona tan bien como lo hace, ¿por qué molestarse en pagar una prima por el glassine?”
En apoyo de esta paradoja hay varios factores: los comentarios dentro de la industria convertidora estiman que el glassine cuesta aproximadamente 20% más por unidad que SCK; La producción norteamericana de glassine es relativamente baja “Ahlstrom-Munksj se encuentra entre los pocos fabricantes que lo producen a nivel regional y dentro de la industria se estima que produce aproximadamente 70.000 toneladas por año de glassine y SCK combinados, y para los convertidores que hacen la transición desde SCK, la película de poliéster se selecciona más comúnmente que el glassine. Ninguno de estos puntos desacredita a la glassine como material, pero resaltan que ”lo mejor en teoría“ no siempre equivale a ”lo mejor para su entorno operativo”
¿cuáles son las desventajas del papel glassine?
Los inconvenientes físicos fundamentales de Glassine residen en su construcción. Si bien es más denso, el glassine es más flexible y flexible. Cuando el nivel de humedad cambia, su mayor susceptibilidad a la inestabilidad dimensional provoca problemas de rizado y dificulta un rebobinado suave y plano en la prensa. Como sustrato de papel, es inherentemente menos resistente a la humedad y al desgarro que el PET, y funciona mejor a velocidades modestas en comparación con velocidades operativas más altas. También tiene el mayor coste de las tres opciones principales de papel debido a la humectación adicional y la recalandración que requiere su fabricación, a diferencia de SCK, cuyo proceso de menor coste es objeto de patentes como US 12.473.693. Si bien estas concesiones podrían ser aceptables para muchas aplicaciones, para un convertidor de etiquetas como el de alta velocidad que se ocupa de condiciones que involucran humedad fluctuante o calor elevado, estos compromisos podrían volverse problemáticos.
El método de 4 palancas para elegir un liner glassine
Elegir el liner de liberación adecuado para distintas aplicaciones de liner de liberación es más fácil si, en lugar de memorizar grados, decide con cuatro palancas. Ajuste cada una a su trabajo y obtendrá la especificación correcta.
El método de selección de liners de 4 palancas
- Fuerza de liberación versus agresividad del adhesivo. Liberación de coincidencia con el adhesivo: liberación ligera para acrílicos removibles, más firme para termofusibles agresivos. La liberación no coincidente es la falla de dispensación más común.
- Dispensación y velocidad de línea. Las líneas más rápidas elevan la fuerza efectiva de pelado; si opera aplicadores automáticos de alta velocidad, priorice un liner más estable o valide a velocidad.
- Precisión de troquelado y retirada del sobrante de troquelado. Los cortes finos e intrincados necesitan un espesor ajustado y uniforme; si las roturas del sobrante de troquelado ralentizan la línea, la uniformidad del espesor suele ser la causa.
- Medio ambiente: humedad y temperatura. Las plantas húmedas y las cadenas de frío castigan el papel propenso a rizarse; La curación o el uso a altas temperaturas pueden empujarle a filmar.
Aplique las cuatro palancas en orden y conocerá su gramaje, configuración de recubrimiento y liberación objetivo antes de mirar un precio. Para convertir eso en un grado real, nuestro selector de fuerza de liberación hace coincidir los valores de liberación con los tipos de adhesivos y el liner de liberación glassine page enumera las calificaciones en sí.
Sostenibilidad: ¿se pueden reciclar los liners glassine?
La respuesta honesta es “sí, con condiciones”. Un estudio de CELAB-Europe y CTP concluyó que tanto los revestimientos antiadherentes de silicona a base de glassine como CCK son reciclables según la norma EN13430, sin perjuicio del reciclaje de papel mixto en condiciones adecuadas. Esto refuta la creencia común de que el papel recubierto de silicona es automáticamente sólo para vertederos.
Sin embargo, la salvedad es real. La reciclabilidad como clasificación no es lo mismo que la recuperación limpia en una línea determinada. El U.S. Forest Products Laboratory ha informado que las partículas residuales de liner de liberación pueden reducir la resistencia y la calidad de impresión del papel reciclado; el cribado y la limpieza eliminan esas partículas de manera eficiente, mientras que la flotación no lo hace, y los pulpers continuos pueden necesitar un tiempo de residencia más prolongado para desintegrar el liner. En la práctica, la recuperación depende del equipo de la planta y de la logística de recolección: la brecha que la iniciativa CELAB del sector está trabajando para cerrar, con el objetivo declarado de reciclar o reutilizar más de 75% del liner y sobrante de troquelado usados en Europa. Las construcciones más recientes también ayudan: diseños de liner repulpable (por ejemplo WO 2018/057451) y están llegando al mercado grados siliconados de doble cara que siguen siendo reciclables en papel.
El lugar de la glassine en el mercado de liners de liberación (y hacia dónde se dirige)
El glassine sigue siendo el material de referencia. Los análisis del sector suelen situar al glassine y a otros papeles supercalandrados cerca del 36-38% de los sustratos de soporte antiadherente por superficie – del orden de 20,000 millones de metros cuadrados – y el glassine junto con el kraft supercalandrado representan aproximadamente la mitad de todos los soportes de la industria de etiquetas. Las empresas de investigación de mercado valoran el mercado general de soportes antiadherentes en cerca de USD 17 mil millones en 2025 y proyectan que se acerque a USD 25 mil millones para 2031, con una CAGR aproximada del 6%. Asia-Pacífico es la región más grande, con una cuota cercana al 42%, y la de crecimiento más rápido, próximo al 7% de CAGR (las estimaciones varían según la empresa y el alcance definido para el mercado).
Tres fuerzas están cambiando este panorama. Se están rediseñando revestimientos de papel para lograr una mayor resistencia de la fibra para mantener el suelo (consulte las patentes de sustratos recubiertos, como US 9.212.299), pero los liners fílmicos (BO-PET, BOPP) están ganando terreno donde las secciones curan o se corren por encima de la temperatura que el papel puede soportar —electrónica, automotriz, cintas para baterías y compuestos prepreg— y el film ya representa alrededor de 25% del mercado norteamericano de liners (PET ~14%, PE ~8%, PP ~4%). Los propietarios de marcas están solicitando liners de menor gramaje para reducir las emisiones del transporte, lo que reduce el tonelaje de papel incluso cuando aumenta la demanda por superficie. Y las etiquetas sin liner, que omiten por completo el liner, son un segmento pequeño pero de rápido crecimiento en logística y restaurantes de servicio rápido. En términos prácticos para el abastecimiento: si está asegurando un suministro de liner por varios años, considere el endurecimiento de las regulaciones de reciclabilidad del papel (el PPWR de la UE orientará los requisitos de etiquetas para 2030) frente a las especificaciones de temperatura y dimensionales que llevan determinadas aplicaciones al film.
Preguntas frecuentes

P: ¿Puedo usar papel pergamino en lugar de un liner de liberación glassine?
Ver respuesta
No, no para trabajo sensible a la presión. El papel para hornear es un papel tratado con silicona diseñado para cocinar sin adherencia, no para la liberación controlada y repetible de un adhesivo a una fuerza definida. Un liner de liberación glassine está diseñado con un gramaje de recubrimiento de silicona y curado específicos para que el adhesivo se despegue de forma predecible y el liner resista la conversión, el troquelado y la dispensación. El papel para hornear no le ofrecerá esa consistencia.
P: ¿Un liner de liberación glassine es lo mismo que papel de silicona?
Ver respuesta
Describen el mismo producto en distintas etapas. “Glassine” es el sustrato base: el papel supercalandrado. “Papel de silicona” o “papel siliconado” describe esa hoja una vez que ha sido recubierta con silicona curada. Por lo tanto, un liner de liberación glassine es un tipo de papel siliconado; el término simplemente indica que el papel base es glassine en lugar de kraft o film.
P: ¿Qué GSM tiene un liner de liberación glassine típico?
Ver respuesta
La mayoría de los grados estándar se sitúan entre 50 y 80 g/m², y los grados especiales abarcan aproximadamente de 35 a 120 g/m². El gramaje controla la rigidez y la resistencia a la tracción: los liners más pesados resisten la curvatura o alabeo y se dispensan con mayor fiabilidad, mientras que los liners más ligeros reducen el costo de flete y las emisiones, pero son más propensos a la curvatura o alabeo. El gramaje correcto depende de su prensa, aplicador y entorno de almacenamiento.
P: ¿Un liner de liberación glassine es reciclable?
Ver respuesta
Sí: los liners glassine están clasificados como reciclables según EN 13430, aunque la recuperación limpia depende del proceso de la planta y de la logística de recolección, no solo del material.
P: ¿Cuál es la diferencia entre glassine y CCK o SCK liner?
Ver respuesta
Los tres son revestimientos de papel, pero están hechos y acabados de manera diferente. Glassine tiene un acabado súper calandrado y PVA, lo que brinda una alta transparencia y una superficie muy lisa y densa preferida para el troquelado fino y la inspección óptica. SCK (kraft supercalandrado) tiene un acabado de almidón, es más rígido y de menor costo «el estándar de volumen estadounidense. CCK (kraft recubierto de arcilla) utiliza un revestimiento de arcilla para mayor suavidad, pero produce más polvo cortante y puede agrietarse en troqueles complejos, por lo que se adapta a trabajos multicapa más pesados. Glassine generalmente cuesta la mayor parte de los tres debido a los pasos adicionales de remojado y recalandrado.
P: ¿Funciona el glassine para dispensar etiquetas a alta velocidad?
Ver respuesta
Puede hacerlo, dentro de ciertos límites. Glassine se dispensa bien a velocidades moderadas y su suavidad favorece un troquelado limpio, pero a las velocidades de línea más altas, su menor rigidez y sensibilidad a la curvatura o alabeo pueden causar problemas de manejo de la banda continua de material, y la fuerza de liberación efectiva aumenta con la velocidad de pelado. Para la aplicación automática a muy alta velocidad, valide el grado específico a su velocidad de línea real o considere un liner de film si las condiciones son exigentes.
Especifique su liner de liberación glassine con confianza
Comparta su adhesivo, aplicación y velocidad de línea, y nuestro equipo de materiales le recomendará un grado « o haga las calcs usted mismo con nuestros selectores.
Acerca de esta guía
Esta guía ha sido escrita y revisada por el equipo de ingeniería de materiales de Guanma. Como fabricante de etiquetas autoadhesivas que en nuestras operaciones en Tailandia y Vietnam, en nuestras operaciones en Tailandia y Vietnam, probamos el comportamiento de las placas de liberación contra adhesivos reales y no de forma aislada, por lo que esta guía evalúa las compensaciones de la vidriera de forma más honesta que las demás.
Referencias y fuentes
- CELAB-Europe × CTP « Reciclabilidad de revestimientos antiadherentes de silicona (EN 13430) « CELAB-Europa
- Iniciativa de reciclaje de Release Liner & Matrix « FINAT
- Efecto de los residuos de la línea de liberación sobre el papel reciclado « Laboratorul de produse forestiere USDA
- 21 CFR Parte 175 « Adhesivos y componentes de revestimientos (175.125) « eCFR / FDA de EE. UU
- Papel siliconado repulpable para liner de liberación (WO 2018/057451) « USPTO / Patentes de Google
- Tecnología de liner de liberación siliconado (Label Academy) « Etiquetas y etiquetado
Artículos relacionados
- Papel autoadhesivo: una guía de 2026 — cómo se combinan el frontal, el adhesivo y el liner
- Etiquetas impermeables: materiales y cómo funcionan
- Explicación de las etiquetas del congelador — consideraciones sobre la curvatura o alabeo del liner y la cadena de frío
- Guía de materiales de etiquetas de vino
- Materiales de película autoadhesiva « facestocks y revestimientos cinematográficos