Nehmen Sie Kontakt mit Guanma auf

Ein Stanzgitter, das immer an derselben Ecke reißt, muss anders untersucht werden als eines, das versagt, sobald die Aufwickelrolle größer wird. Heben Sie das Bruchstück auf, bevor Sie die Maschine neu starten. Position, Form und Richtung helfen dem Drucker oft mehr als eine weitere Anpassung der Spannung.
Brüche im Etiketten-Stanzgitter können durch schwache Stege, Trennwiderstand oder eine instabile Abziehbelastung entstehen. Prüfen Sie die gebrochene Schicht, das Layout, das Obermaterial, den Trennkrafttest und den Abziehpfad, bevor Sie die Geschwindigkeit dauerhaft reduzieren.
Schnellprüfungen für einen Rollenetikettenauftrag
- Auch ein stärkeres Obermaterial kann an einer Kerbe oder einem schmalen Steg reißen.
- Ein Trennkraftwert bei niedriger Geschwindigkeit gibt keine zulässige Abziehgeschwindigkeit an der Druckmaschine vor.
- Vergleichen Sie die Gesamtzeit und den Materialverbrauch bei gleicher akzeptierter Ausbringung.
Aktualisiert im Oktober 2026
Stanzgitter beim Stanzen: die gebrochene Schicht erkennen
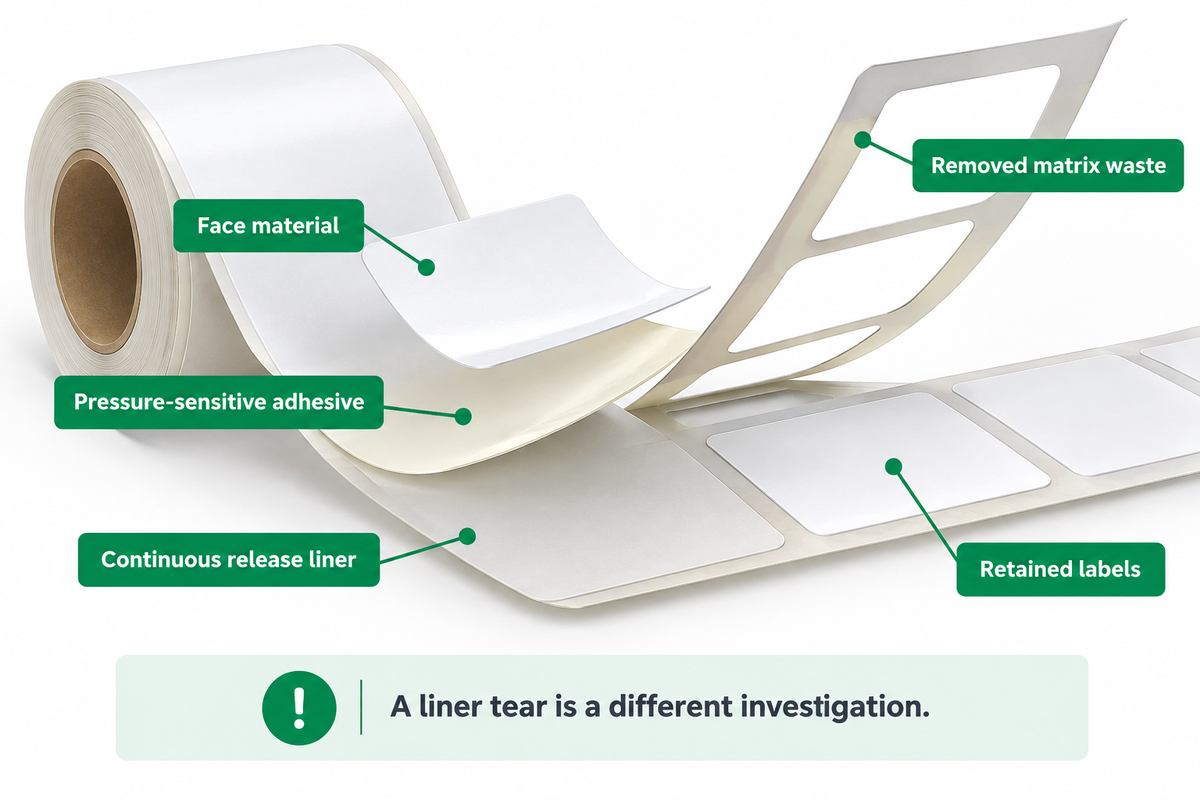
Das Stanzgitter besteht aus Obermaterial und Haftklebstoff, die rund um die verbleibenden Etiketten entfernt werden. Das untere Trennpapier läuft mit den daran haftenden Etiketten durch die Maschine. Wenn dieses Trennpapier quer über die Materialbahn reißt, fällt die Fehlersuche beim Entfernen des Stanzgitters nicht in den Anwendungsbereich.
Was bedeutet „gestanzt“ bei Etiketten?
Beim Stanzen wird die Etikettenkontur mit einem Formwerkzeug ausgeschnitten. Sowohl ein Kreis oder Rechteck als auch eine komplexe Kontur kann gestanzt werden. Bei Rollenetiketten trennt der Schnitt Obermaterial und Haftklebstoff, während das Trennpapier durchgehend bleibt. Das angrenzende Stanzgitter wird abgezogen. Bei losen Stanzetiketten kann auch das Trägermaterial entlang der fertigen Kontur ausgeschnitten sein. Prüfen Sie deshalb das Produktformat.
Trennen Sie das lose Stanzgitter vom Trägermaterial und prüfen Sie beides. Ist der Schnitt der Stanzklinge unvollständig, beheben Sie das Trennproblem, bevor Sie stärkeres Material testen. Ein Riss im schmalen Stanzgitterabschnitt deutet auf Geometrie- oder Materialprobleme oder eine zu hohe Abziehbelastung hin. Bleibt das Stanzgitter intakt und trägt die fertigen Etiketten mit sich, liegt wahrscheinlich ein Trennproblem vor. Achten Sie auf Klebstofffäden oder Ablagerungen. Bei klebrigen Rückständen hilft der Leitfaden zu Klebstoffaustritt bei Etikettenrollen.
Die Patentbeschreibung von Avery Dennison zum Abziehen des Stanzgitters unterscheidet zwischen Obermaterial, Haftklebstoff und Trägermaterial. Dieser Aufbau zeigt auch, warum eine sauber wirkende Grafik wenig über die Festigkeit des Stanzgitters aussagt.
Schmale Stege, Etikettenform und der schwächste Abschnitt
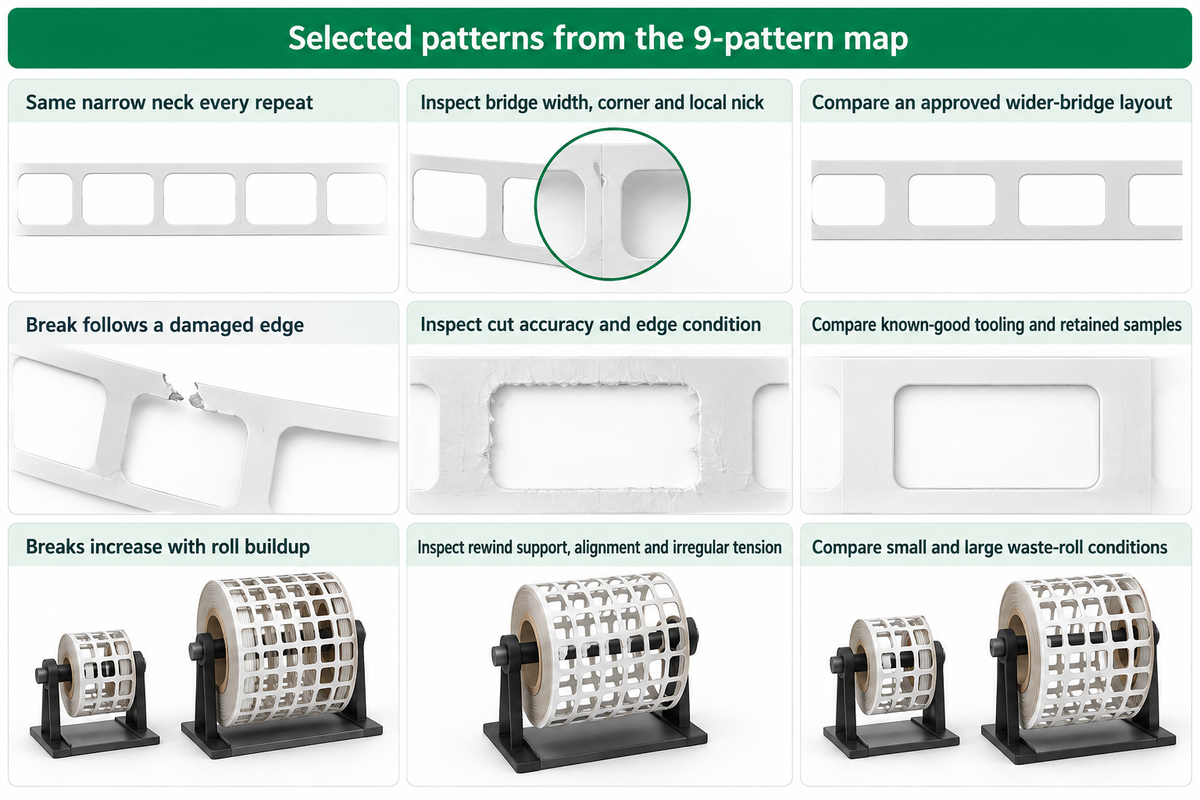
Prüfen Sie den schmalsten tragenden Steg und nicht nur den nominalen Abstand zwischen den Etiketten. Bei einer komplexen Kontur kann neben einer breiteren offenen Fläche ein dünner Hals entstehen. Halten Sie daher die minimale Stegbreite fest. Markieren Sie bei Brüchen die Ausgangsposition und vergleichen Sie sie mit der Wiederholzeichnung. Prüfen Sie anschließend die Schnittkante des Obermaterials unter dem Mikroskop.
Übersicht: Stegbreite und Bruchmuster
| Beobachtetes Muster | Zuerst prüfen | Sinnvoller Vergleich |
|---|---|---|
| Bei jeder Wiederholung derselbe schmale Steg | Stegbreite, Ecke und lokale Kerbe | Freigegebenes Layout mit breiterem Steg bei gleichem Materialaufbau |
| Der Bruch folgt einer beschädigten Kante | Stanzgenauigkeit und Zustand der Kante | Bewährtes Stanzwerkzeug und aufbewahrte Fehlermuster |
| Die Bruchhäufigkeit nimmt mit dem Rollenaufbau zu | Abstützung und Ausrichtung beim Aufwickeln sowie ungleichmäßige Spannung | Bedingungen bei kleinen und großen Stanzgitterrollen |
| Etiketten lösen sich zusammen mit dem Stanzgitter | Trennung und Ablöseverhalten | Verbleib der Etiketten ebenso wie Anzahl der Brüche |
| Die Folie dehnt sich vor dem Reißen | Dehnung und Stegform | Abgestimmter Materialaufbau und Materialrichtung |
| Falten entstehen nach der Vorablösung | Wiederzusammenführen und unterschiedliche Ausdehnung | Freigegebene Pfade mit und ohne Vorablösung |
| Das Problem tritt bei einer bestimmten Rolle auf | Materialaufbau, Charge und Konditionierung | Bewährte Rolle beim selben Auftrag |
| Das Stanzgitter bewegt sich ruckartig | Stelle, an der die Bewegung zuerst ungleichmäßig wird | Beobachtungen zum Pfad bei vergleichbaren Betriebsbedingungen |
| Nach der Trennung sammelt sich Stanzgitter an | Blockade beim Absaugen oder Sammeln | Intaktes Abziehen im Vergleich zum nachgelagerten Transport |
Schmale Stanzgitterabschnitte und komplexe Formen erschweren das Abziehen, wie Spilker in seiner Erklärung zur Anlagentechnik beschreibt. Um Millimeter in Zoll umzurechnen, nutzen Sie den Etikettenmaß-Umrechner mit den Abmessungen aus den Zeichnungen.
Papier- und Folienoberfläche: Festigkeit ist nur ein Teil der Antwort
Bevor Sie das Material durch ein dickeres Obermaterial ersetzen, vergleichen Sie den tatsächlichen Aufbau, die Materialrichtung und die Versagensart. Papier kann reißen, während sich eine Kunststofffolie dehnt. Eine Kerbe kann bei beiden beeinflussen, wo das Material versagt. Prüfen Sie zunächst den Aufbau des Obermaterials, einschließlich einer gegebenenfalls nach dem Druck aufgebrachten Oberflächenbehandlung oder Kaschierung.
Verwenden Sie ASTM D882-26a, um Zugeigenschaften von Kunststofffolien und -bahnen mit einer Dicke unter 1,0 mm zu vergleichen. Halten Sie dabei Dicke, Probenvorbereitung und Prüfbedingungen konstant. Prüfen Sie separat, ob der Steg des Stanzgitters beim Stanzen intakt bleibt, und verwenden Sie für Papier ein anderes Prüfverfahren.
Vergleichen Sie bei Folien den Beginn des Weiterreißens nach ASTM D1004 und die Weiterreißfestigkeit nach ASTM D1938. Die Rangfolge im Labor kann von der Leistung im Einsatz abweichen. Halten Sie bei Papier das Prüfverfahren fest, auf dem die Lieferantendaten beruhen, und sorgen Sie für eine einheitliche Konditionierung und Feuchtebelastung.
Nutzen Sie den Vergleich von Papier und Folie sowie den Leitfaden zu PET und BOPP, um eine Vorauswahl geeigneter Materialfamilien zu erstellen.
Trennkraft: Prüfmethode an die Weiterverarbeitung anpassen
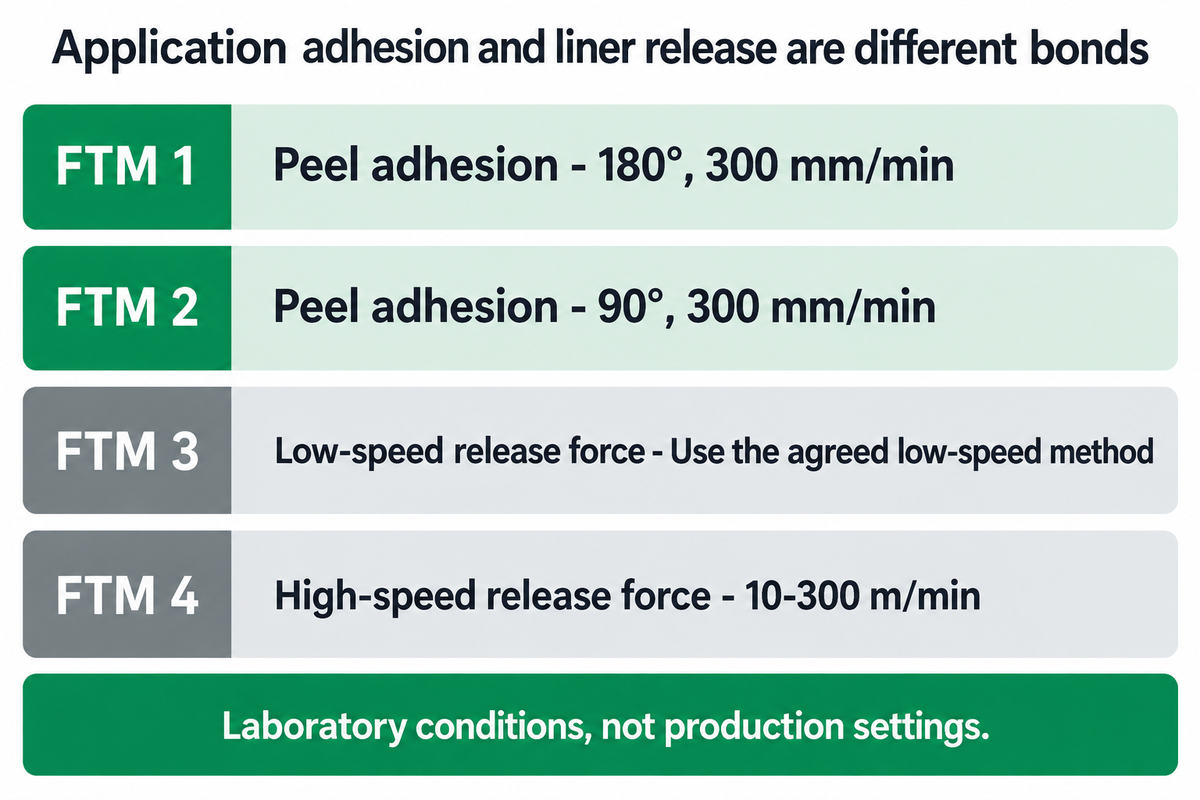
Fordern Sie Datenblätter zur Trennkraft des Trennpapiers an, in denen Verfahren, Geschwindigkeit, Breite, Konditionierung und Einheiten angegeben sind. Die Schälhaftung eines Etiketts auf einer Anwendungsoberfläche misst eine andere Haftung. Wird dieser Wert als zulässige Abziehbelastung verwendet, kann das zu einer falschen Materialentscheidung führen, auch wenn beide Ergebnisse als Kraft pro Breite angegeben sind.
| Methode | Messgröße | Veröffentlichte Prüfbedingung |
|---|---|---|
| FTM 1 | Schälhaftung | 180°, 300 mm/min |
| FTM 2 | Schälhaftung | 90°, 300 mm/min |
| FTM 3 | Trennkraft bei niedriger Geschwindigkeit | Verwenden Sie die vereinbarte Prüfmethode bei niedriger Geschwindigkeit |
| FTM 4 | Trennkraft bei hoher Geschwindigkeit | 10 300 m/min |
Für Prüfungen bei niedriger Geschwindigkeit beschreibt FILK FTM 3 bei 180° und 300 mm/min. Üblicherweise werden dabei 50 mm breite und mindestens 175 mm lange Proben verwendet. Dies sind Laborbedingungen und keine Produktionseinstellungen.
Besprechen Sie Trennpapierqualitäten für die Weiterverarbeitung anhand der Ergebnisse von Produktionstests, der Obermaterialien und der Haftklebstoffe. Trennen Sie empfohlene Maschineneinstellungen von den Bedingungen in der Liste der FINAT-Prüfmethoden.
Abziehwinkel und Aufwickelpfad: Belastung schrittweise verändern
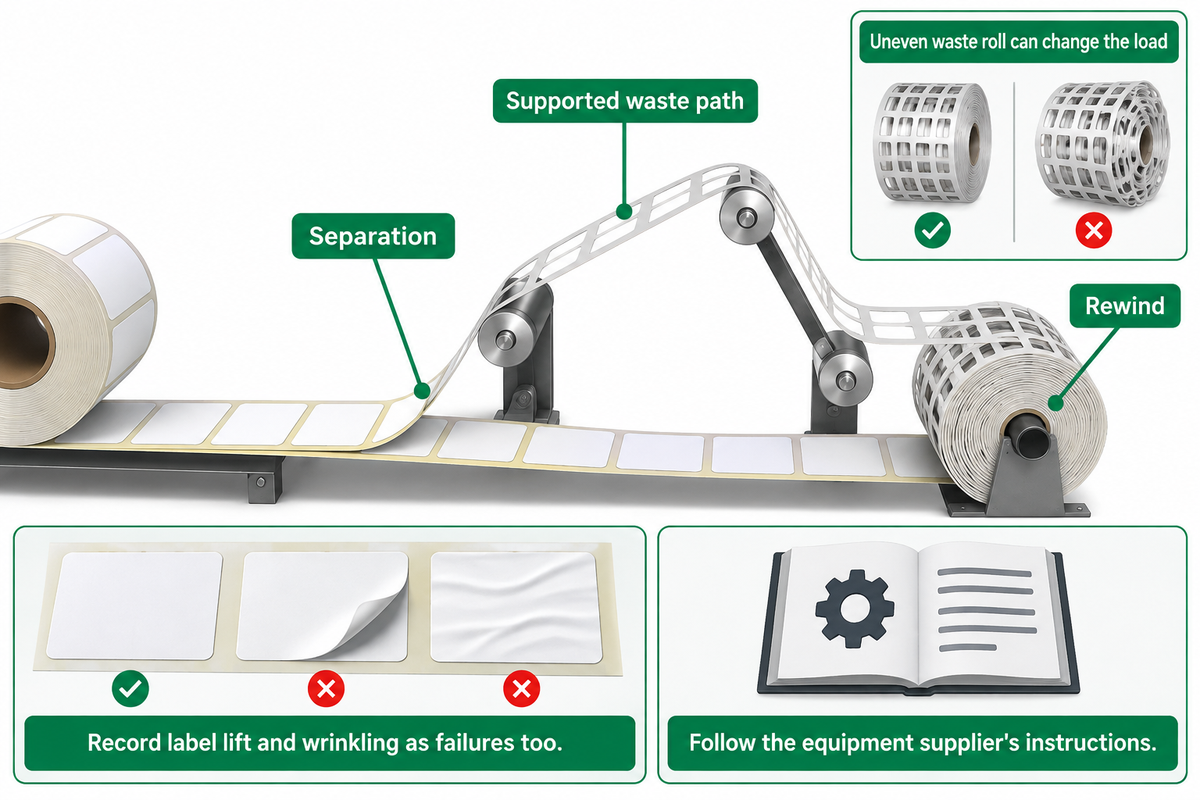
Prüfen Sie, wie das Stanzgitter zwischen Trennung und Aufwicklung abgestützt wird. Eine ungleichmäßige Stanzgitterrolle kann die Belastung während des Laufs verändern. Dokumentieren Sie den Abziehpfad und die Rollenabstützung, bevor Sie das neue Material als Ursache annehmen.
Befolgen Sie die Empfehlungen von Spilker zur Anpassung der Abziehwinkel an Material und Geometrie des Stanzgitters. Spilker weist außerdem darauf hin, dass eine Vorablösung den Trennwiderstand verringern kann, unterschiedliche Ausdehnung beim Wiederzusammenführen aber Falten oder eingeschlossene Luft verursachen kann. Auch die von OMET’s Easy-Strip eingesetzte Delaminierung und Relaminierung erfordert maschinenspezifische Einstellungen.
Wie lässt sich Stanzgitter entfernen, ohne das Papier zu beschädigen?
Stützen Sie das Stanzgitter entlang des freigegebenen Maschinenpfads ab und vergleichen Sie einen bewährten Materialaufbau, bevor Sie die Zugkraft erhöhen. Prüfen Sie die schmalen Stege und die Schnitttrennung. Verändern Sie anschließend jeweils eine Einrichtungseinstellung und halten Sie dabei die Anweisungen des Anlagenlieferanten ein. Erfassen Sie auch Ablösungen der Etiketten und Falten als Fehler. Wenn das Stanzgitter intakt bleibt, aber die verkaufsfähigen Etiketten beschädigt werden, ist das Problem nicht gelöst.
Nach dem Abziehen kann ein weiterer Engpass auftreten: der Transport und das Sammeln des Stanzgitters. Der Anlagenbericht von Label & Narrow Web aus 2026 beschreibt verschiedene Handhabungsmethoden. Eine leistungsstärkere Absauganlage behebt keinen schwachen Steg am Ablösepunkt.
Einen kontrollierten Materialversuch durchführen
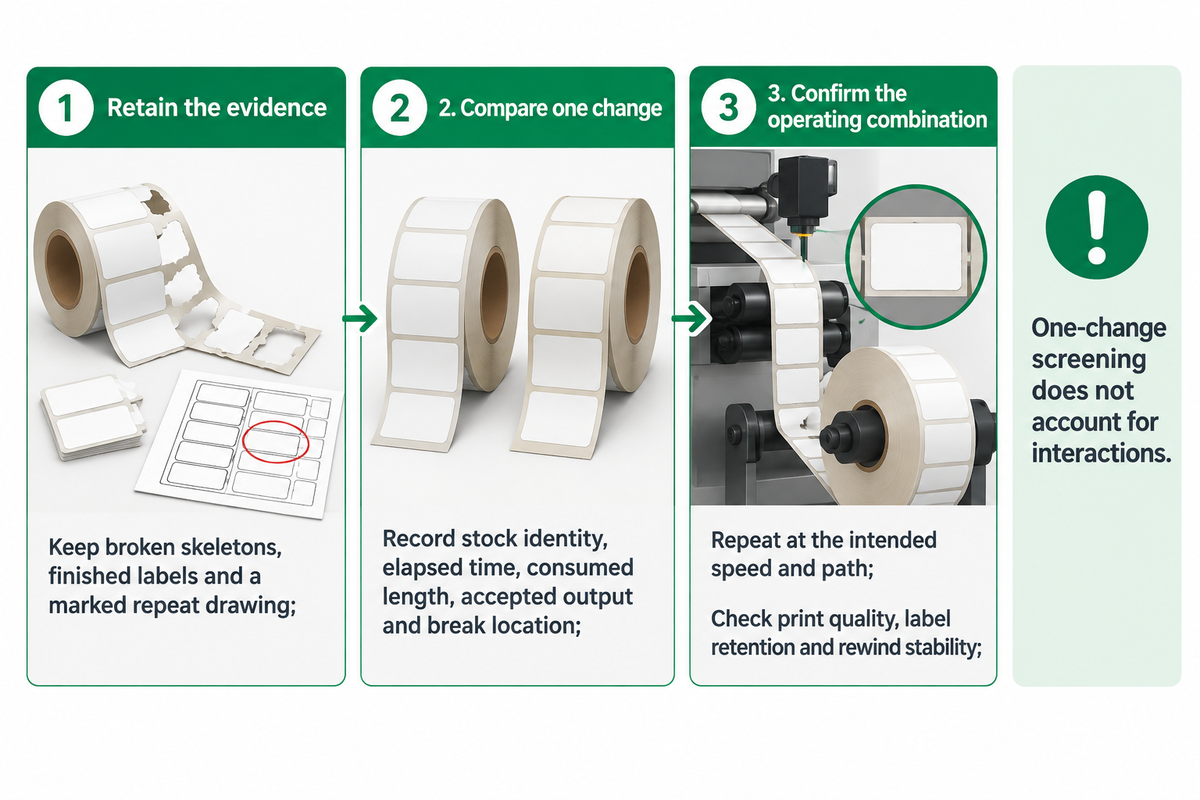
Verwenden Sie eine bewährte Rolle als Referenz und dokumentieren Sie die vollständige Einrichtung auf einer Versuchskarte. Für einen aussagekräftigen ersten Vergleich sollten Etikettendesign, Stanzwerkzeug, Geschwindigkeit, Pfad und Konditionierung gleich bleiben. Testen Sie anschließend den ausgewählten Materialaufbau mit den Produktionseinstellungen, einschließlich der Bedingungen an der Stanzgitterrolle, unter denen der ursprüngliche Fehler auftrat.
- Sichern Sie die Prüfnachweise. Bewahren Sie gebrochene Stanzgitter, fertige Etiketten und eine markierte Wiederholzeichnung auf.
- Vergleichen Sie jeweils eine Änderung. Dokumentieren Sie Materialidentität, verstrichene Zeit, verbrauchte Länge, akzeptierte Ausbringung und Bruchstelle.
- Bestätigen Sie die Betriebskombination. Wiederholen Sie den Versuch mit der vorgesehenen Geschwindigkeit und dem vorgesehenen Pfad. Prüfen Sie dabei Druckqualität, Verbleib der Etiketten und Stabilität beim Aufwickeln.
Eine Vorauswahl mit jeweils nur einer Änderung ist nur begrenzt aussagekräftig. Laut NIST berücksichtigt der OFAT-Ansatz keine Wechselwirkungen.
Ein Material, das bei einem Pfad funktioniert, kann sich bei einem anderen anders verhalten. Wechselwirken die vermuteten Einflussgrößen, verwenden Sie einen geplanten Versuch mit mehreren Faktoren. Die Erläuterung von NIST zeigt warum.
Teureres Material oder langsamere Druckmaschine: die nutzbare Ausbringung vergleichen
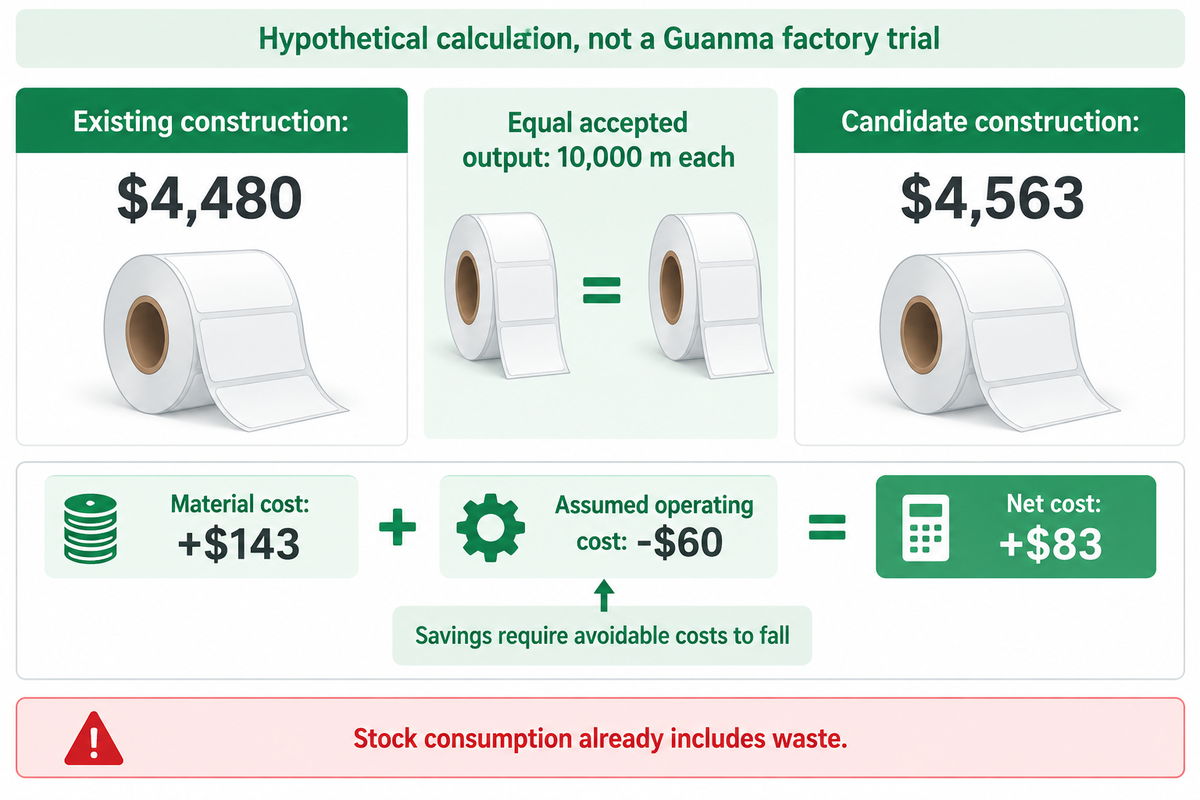
Vergleichen Sie die Kosten bei gleicher akzeptierter Ausbringung und berücksichtigen Sie das Material, das während Stopps und Neustarts verbraucht wird. Eine schnellere Alternative kann dennoch mehr kosten. In diesem Beispiel würden beide Materialaufbauten 10.000 m Etiketten gleicher Breite und gleichen Layouts in akzeptabler Qualität ergeben. $120/hour sind als vermeidbare Betriebskosten angenommen; unveränderte Fixkosten bleiben unberücksichtigt.
| Kostenkategorie oder Eingangsgröße | Bisheriger Materialaufbau | Vorgeschlagener Materialaufbau |
|---|---|---|
| Akzeptierte Ausbringung | 10.000 m | 10.000 m |
| Materialverbrauch | 10.300 m | 10.150 m |
| Zusätzlicher Längenverbrauch | 300 m | 150 m |
| Materialpreis | $0.40/m | $0.42/m |
| Materialkosten | $4,120 | $4,263 |
| Gesamte belegte Zeit | 3,0 h | 2,5 h |
| Vermeidbare Betriebskosten | $360 | $300 |
| Vergleichssumme | $4,480 | $4,563 |
| Kosten pro akzeptiertem Meter | $0.448/m | $0.4563/m |
Die Alternative verursacht $143 zusätzliche Materialkosten und spart angenommene Betriebskosten von $60 ein. Der Materialverbrauch berücksichtigt den Ausschuss bereits. Würden Sie dessen Einkaufskosten nochmals addieren, zählten Sie ihn doppelt. Die zusätzlich verbrauchte Länge entspricht nicht der Gesamtmasse des normalen Stanzgitters.
Führen Zeiteinsparungen zu keiner Verringerung der vermeidbaren Kosten, beträgt die Geldeinsparung null. Berücksichtigen Sie gewinnbringende Ersatzaufträge separat, ohne Vorteile doppelt anzurechnen. Der Bezugsrahmen für relevante Kosten von ACCA erläutert diesen Unterschied.
Lieferantenunterstützung wählen und einen aussagekräftigen Versuchsauftrag senden
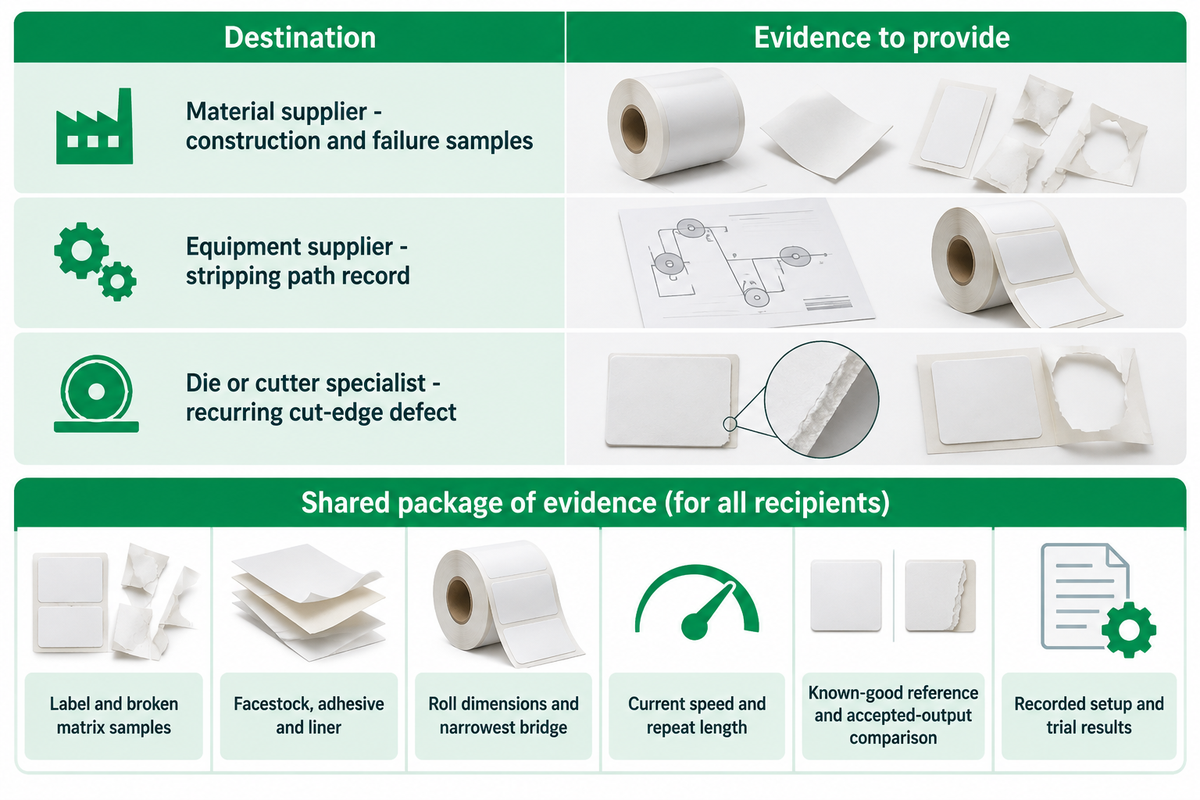
Senden Sie dem Materiallieferanten den Materialaufbau und Fehlermuster und dem Anlagenlieferanten die Aufzeichnung des Abziehpfads. Tritt der Fehler wiederholt an einer Schnittkante auf, wenden Sie sich an den Spezialisten für Stanzwerkzeuge oder Schneidwerkzeuge. Dabei handelt es sich um unterschiedliche Untersuchungen. Eine fachliche Prüfung ist einfacher, wenn jeder Lieferant dasselbe markierte Muster erhält.
Klären Sie mit Guanma zunächst, ob Sie von selbstklebendem Papier oder selbstklebender Folie ausgehen. Angaben zu Obermaterial, Haftklebstoff, Trennpapier, Rollenabmessungen, schmalstem Steg, aktueller Geschwindigkeit und Wiederholungslänge sind erforderlich. Fügen Sie eine bewährte Referenz sowie den Vergleich der akzeptierten Ausbringung hinzu, damit der Einkauf einen Änderungsvorschlag gemeinsam mit der Produktion bewerten kann.
Mitsenden
- Etikettenmuster und gebrochene Stanzgitter
- Vollständige Materialspezifikation
- Dokumentierte Einrichtung und Versuchsergebnisse
Vermeiden
- Die Auswahl allein nach der Dicke
- Der Vergleich nicht übereinstimmender Prüfergebnisse
- Geschwindigkeitsangaben ohne akzeptierte Ausbringung
Häufig gestellte Fragen
Welche Materialien lassen sich stanzen?
Papier und Kunststofffolien lassen sich zu Etiketten und Aufklebern stanzen.
Der geeignete Materialaufbau hängt ebenso von Stanzwerkzeug, Haftklebstoff und Trägermaterial wie vom Obermaterial ab. Beim Stanzen von Etiketten auf einer durchgehenden Rolle muss das Stanzgitter stabil genug bleiben, um den Abziehpfad zu durchlaufen. Ein Material, das sich als einzelner Aufkleber sauber stanzen lässt, kann als zusammenhängendes Stanzgitter mit schmalen Stegen trotzdem schwer abzuziehen sein.
Wie lange dauert die Fehlersuche bei Problemen mit gestanztem Papier?
Eine feste Dauer gibt es nicht: Der Versuch muss die Fehlerbedingung reproduzieren.
Bei einem kurzen Lauf kann ein Problem unentdeckt bleiben, das erst bei zunehmender Größe der Stanzgitterrolle auftritt. Halten Sie bei jedem Fehler die verstrichene Zeit und den Rollenzustand fest. Wiederholen Sie dann den Vergleich mit einem bewährten Materialaufbau. Brechen Sie den Versuch ab, wenn sich verkaufsfähige Etiketten ablösen oder Falten bilden. Ermitteln Sie zuerst die betroffene Schicht, damit Sie die relevanten Material- oder Maschineneinstellungen untersuchen.
Was ist gestanzter Karton?
Gestanzter Karton ist Karton, der mit einem Formwerkzeug entlang einer gewählten Kontur ausgeschnitten wurde.
Ein einzelner Bogen oder eine Karte muss nicht denselben Aufbau aus Haftklebstoff und Trennpapier wie Rollenetiketten haben. Beim Entfernen des Stanzabfalls müssen möglicherweise Teile vom Stanzwerkzeug abgehoben werden, statt ein durchgehendes Stanzgitter abzuziehen. Übertragen Sie eine Lösung fürs Stanzen von Bögen nicht direkt auf eine Etikettendruckmaschine. Ermitteln Sie zuerst, ob das gebrochene Teil der Stanzgittersteg, das Etiketten-Obermaterial oder das stützende Trennpapier ist.
Sollte ich vor dem Abziehen immer eine Vorablösung durchführen?
Nein. Eine Vorablösung muss für den jeweiligen Materialaufbau geprüft werden.
Prüfen Sie neben einer geringeren Bruchzahl auch auf Falten, eingeschlossene Luft und abgelöste Etiketten. Befolgen Sie die Einrichtungsanweisungen des Anlagenlieferanten.
Sind die Trennkraft des Trennpapiers und die Schälhaftung des Etiketts gleich?
Nein. Die Trennkraft beschreibt das Ablösen vom Trennpapier. Die Schälhaftung beschreibt die Haftung des aufgebrachten Etiketts auf einer Prüfoberfläche.
Beide Eigenschaften sind für ein gebrauchstaugliches Etikett wichtig, beantworten aber unterschiedliche Fragen. Vergleichen Sie Trennkraftwerte nur, wenn Prüfmethode, Probenbreite, Geschwindigkeit, Konditionierung und Einheiten übereinstimmen. Bestätigen Sie anschließend, dass das weiterverarbeitete Etikett die Anforderungen seiner Anwendung erfüllt. Ein Schälhaftungswert auf einer Stahlplatte darf nicht als zulässige Kraft zum Entfernen des Stanzgitters während der Herstellung verwendet werden.
Senden Sie ein Untergrundmuster und die aktuelle Materialspezifikation, um eine Empfehlung für den Versuch anzufordern.
Referenzen und Quellen
Technische Grundlagen: FINAT-Prüfmethoden, ASTM D882, D1004 und D1938, NIST-Leitlinien zur Versuchsplanung sowie die veröffentlichte Patentbeschreibung von Avery Dennison. Beispiele für Anlagen stammen von Spilker und OMET, Brancheninformationen von Label & Narrow Web. Alle Quellen sind neben der jeweils relevanten Erläuterung verlinkt. Die Kostentabelle zeigt eine hypothetische Berechnung und keinen Versuch im Werk von Guanma.