Liên hệ với Guanma

Nhãn có thể nằm phẳng trên cuộn vật liệu nhưng bị bong sau khi dán quanh chai nhỏ. Ấn mép nhãn xuống có thể che đi vấn đề mà không làm rõ nguyên nhân. Trước khi đặt mua loại keo dán bám chắc hơn, hãy kiểm tra xem nhãn hoàn thiện có ôm theo đường cong hay không và quy trình sản xuất có tạo được tiếp xúc ổn định hay không.
Bong vểnh mép nhãn là tình trạng mép nhãn đã dán bị bong lên ngoài ý muốn. Với vật chứa nhỏ, hãy xem xét cấu trúc nhãn hoàn thiện, mức độ phù hợp của keo dán, điều kiện dán nhãn và hình dạng vật chứa. So sánh mẫu trên đúng vật chứa thực tế; phép thử bóc tách trên bề mặt phẳng không thể tự nó xác định khả năng hoạt động trên bề mặt cong.
- Chỉ số độ dính ban đầu hoặc lực bóc tách cao hơn không đồng nghĩa nhãn dùng cho chai nhỏ sẽ tốt hơn.
- Cần đưa công đoạn in, lớp tráng phủ và màng cán vào thử nghiệm; vật liệu lớp mặt thô cần được xem là một phần của cấu trúc nhãn.
- Phép so sánh đánh giá sơ bộ được đề xuất có thể giúp tập trung nghiên cứu, nhưng không dự đoán được tuổi thọ sử dụng.
Bong vểnh mép nhãn trông như thế nào trên vật chứa nhỏ
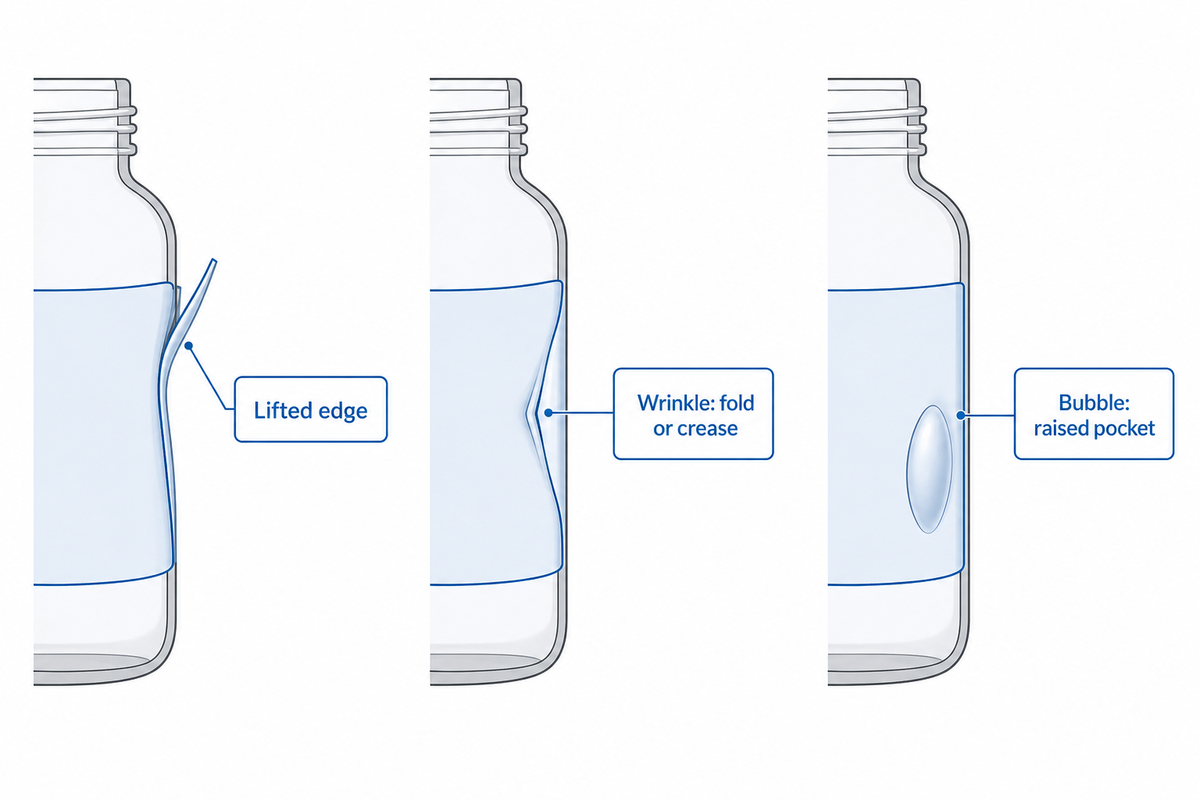
Bong vểnh mép nhãn là tình trạng mép nhãn bị bong lên thay vì tiếp tục áp sát bề mặt. Mép có thể bong ở góc hoặc ở phần cuối của nhãn quấn quanh vật chứa. Hãy ghi lại vị trí và thời điểm xảy ra trước khi chọn cách khắc phục: các nguyên nhân khác nhau gây lỗi nhãn có thể tạo ra mép trông giống nhau. Những mép nhãn tương tự có thể do các nguyên nhân khác nhau.
Nếp nhăn là nếp gấp hoặc đường nhăn; bọt khí là túi phồng bên dưới nhãn. Các lỗi này có thể xuất hiện cùng với hiện tượng bong vểnh mép, nhưng không thể dùng thay cho nhau để mô tả lỗi. Hãy mô tả những gì quý khách quan sát được dọc theo mép nhãn, bao gồm việc phần keo dán còn lại có tiếp tục bám vào bề mặt hay không. Chỉ chụp ảnh từ trên xuống có thể khiến khe hở không nhìn thấy được.
Ví dụ, hãy hình dung một cơ sở đóng gói sản phẩm chăm sóc da phát hiện các góc nhãn bị bong chỉ trên chai du lịch thân hẹp. Cùng một cuộn vật liệu lại cho kết quả đạt yêu cầu trên hũ rộng hơn. Quan sát này cho thấy cần kiểm tra hình dạng vật chứa; tuy nhiên, điều đó không chứng minh độ cong là nguyên nhân duy nhất: hai loại bao bì có thể có bề mặt khác nhau hoặc đã đi qua các trạm dán nhãn khác nhau. Hãy giữ lại một chai bị lỗi, một chai có vẻ đạt yêu cầu và thông tin nhận dạng cuộn vật liệu cùng nhau. Mép nhãn bong ngay lập tức, sau khi lưu kho hay chỉ sau khi cầm nắm? Đây là tình huống chẩn đoán minh họa, không phải trường hợp sản xuất được Guanma báo cáo.
Hãy bắt đầu bằng mô tả, không phải kết luận. “Nhãn bị lỗi sau khi chiết rót” cho biết một điểm khởi đầu hữu ích. “Keo dán yếu” là giả định trước khi so sánh bề mặt vật chứa, quá trình dán nhãn và cấu trúc nhãn hoàn thiện.
Vì sao đường kính và cấu trúc nhãn hoàn thiện lại quan trọng
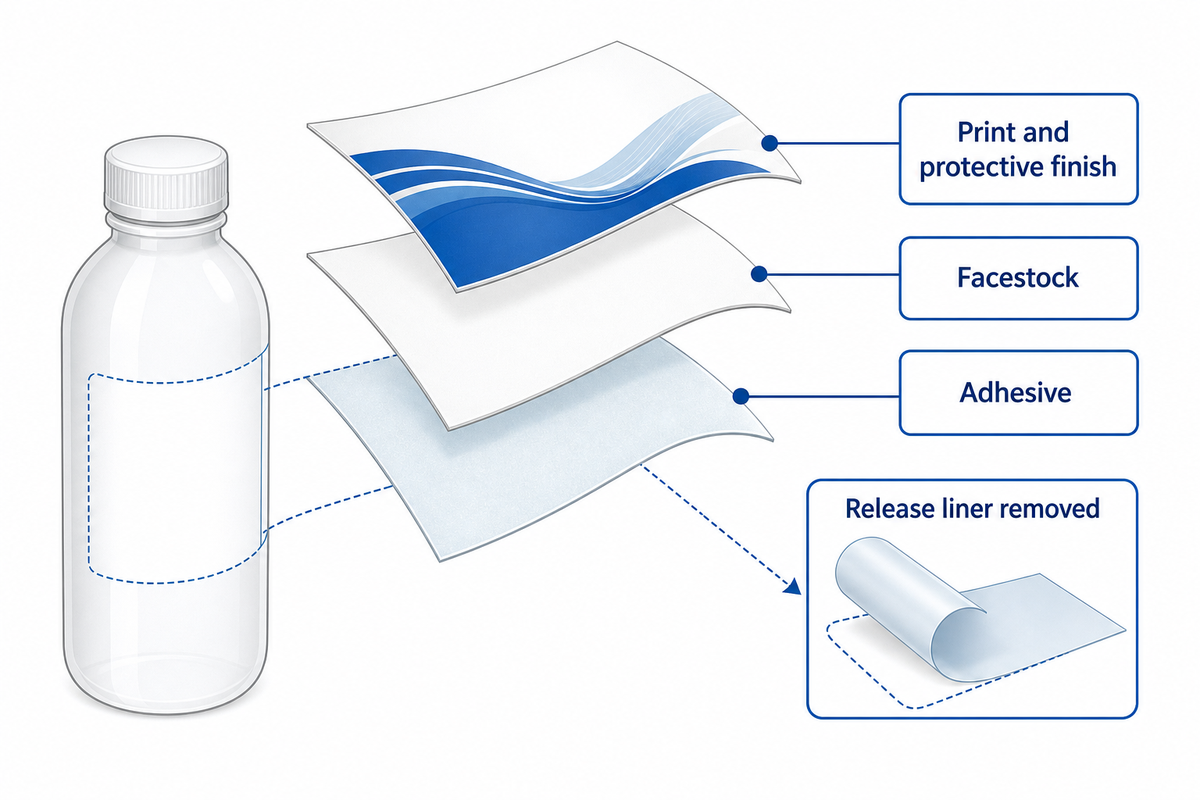
Vật chứa có đường kính nhỏ đòi hỏi vật liệu làm nhãn phải giữ được độ cong sau khi dán. Lớp mặt, phần in và lớp hoàn thiện bảo vệ ảnh hưởng đến phản ứng của cấu trúc nhãn sau khi dán. Hãy kiểm tra đường kính tại đúng vị trí dán nhãn, đồng thời xem xét độ thuôn và phần vai chai, thay vì chỉ dùng đường kính lớn nhất của chai làm thông số.
Lớp đế chống dính đỡ nhãn trước khi nhãn được bóc ra khỏi cuộn và được gỡ bỏ trong quá trình dán nhãn. Lớp đế có thể ảnh hưởng đến việc cấp nhãn, nhưng không nằm trong cấu trúc đã dán; vì vậy, mô tả lớp đế chống dính là “lớp đế PET” cho biết rất ít về lớp mặt. Hãy tham khảo thông số riêng của lớp mặt và lớp đế nhãn.
Hai nhãn polyester cũng có thể khác nhau về độ dày và lớp hoàn thiện. Màng cán bảo vệ phần in trên nhãn đồng thời làm thay đổi cấu trúc bị uốn quanh chai. Để tìm hiểu tổng quan về vật liệu, xem hướng dẫn chọn màng PET làm lớp mặt. Khi điều tra hiện tượng bong mép này, hãy dùng mẫu đã gia công hoàn chỉnh thực tế.
Trong hướng dẫn ứng dụng của Labels & Labeling, tài liệu thảo luận về tương tác giữa vật liệu nền, keo dán, vật liệu lớp mặt và quá trình dán nhãn. Điều này quan trọng khi nhà cung cấp đưa ra vật liệu thay thế. Nếu cả vật liệu lớp mặt lẫn keo dán đều thay đổi, kết quả tốt hơn có thể là nhờ tổ hợp vật liệu phù hợp hơn.
Ghi riêng độ dày màng lớp mặt tính bằng µm với độ dày lớp đế, đồng thời ghi mã nhận dạng vecni hoặc màng cán. Việc phê duyệt vật liệu thô không bao gồm thay đổi công đoạn hoàn thiện mà không được ghi lại.
Phân biệt ứng suất vật liệu với lỗi độ bám dính và quá trình dán nhãn
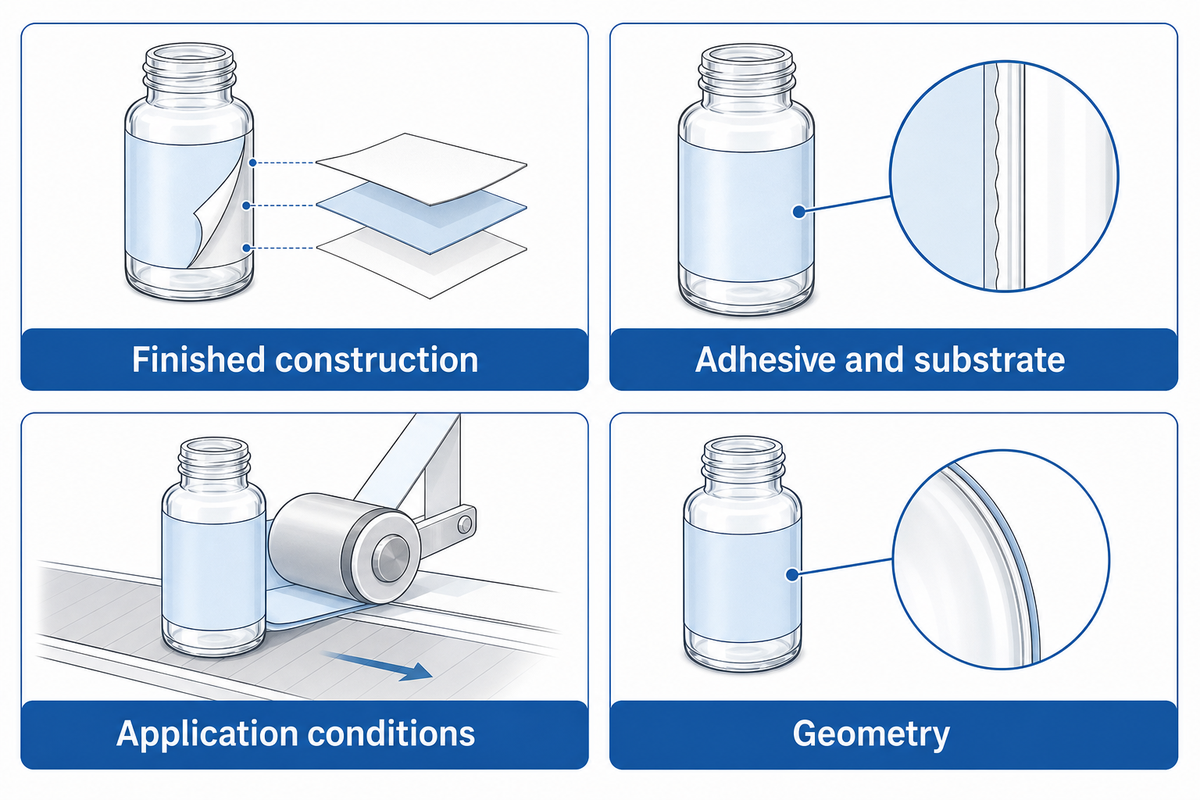
Chia việc điều tra thành các nhóm: cấu trúc nhãn hoàn thiện; keo dán và vật liệu nền; điều kiện dán nhãn; hình dạng vật chứa. Dùng nhãn đang được sản xuất làm mẫu đối chứng. Khi có thể, mỗi lần chỉ thay đổi một biến số đã biết; nếu nhà cung cấp chỉ có thể đưa ra một tổ hợp khác, hãy ghi lại mọi thành phần đã thay đổi trước khi diễn giải kết quả.
Tiếp xúc sát bề mặt rất quan trọng vì keo dán cần trải ướt trên bề mặt. Bài tổng quan năm 2023 của Fitzgerald và cộng sự giải thích hiện tượng thấm ướt và đặc tính đàn hồi nhớt của keo dán. Các ứng dụng keo dán trong y sinh không xác lập giới hạn cho nhãn chai, nhưng mức độ tiếp xúc, độ cứng vật liệu và tình trạng nhiễm bẩn cũng rất quan trọng.
Ma trận thử nghiệm bong mép với 4 biến số chuyển các quan sát này thành dữ liệu có thể so sánh. Dùng ma trận để chọn biến số tiếp theo cần thử. Không xác định nguyên nhân chỉ dựa vào ma trận.
| Biến | Quan sát | Phép so sánh hữu ích | Giới hạn khi diễn giải |
|---|---|---|---|
| Cấu trúc nhãn hoàn thiện | Chỉ mẫu có màng cán mới bị bong | So sánh các cấu trúc hoàn thiện đã nhận dạng trên cùng một vật chứa | Phần in hoặc keo dán cũng có thể khác nhau |
| Cấu trúc nhãn hoàn thiện | Mẫu mỏng hơn có vẻ cho kết quả tốt hơn | Lưu lại thông tin về phần in, lớp hoàn thiện và keo dán của cả hai mẫu | Chỉ riêng độ dày không mô tả được độ cứng |
| Keo dán và vật liệu nền | Một loại vật liệu làm chai không đạt yêu cầu | So sánh các lựa chọn keo dán dành cho đúng bề mặt thực tế đó | Tên gọi chung của nhựa không cho biết tình trạng xử lý bề mặt |
| Keo dán và vật liệu nền | Nhãn bắt đầu bong sau khi chiết rót hoặc rửa | So sánh các bề mặt đại diện theo quy trình chuẩn bị đã được phê duyệt | Việc làm sạch không được làm hỏng bao bì hoặc thay đổi bề mặt |
| Điều kiện dán nhãn | Mẫu dán bằng tay còn bám; mẫu trên dây chuyền bị bong | Kiểm tra mức độ tiếp xúc ở mép trong quá trình dán nhãn sản xuất | Dán nhãn bằng tay không phải là bước xác nhận trong sản xuất |
| Điều kiện dán nhãn | Lỗi thay đổi theo nhiệt độ | Ghi lại điều kiện của vật chứa, cuộn vật liệu và phòng thử nghiệm cho từng nhóm | Lịch sử lưu kho và hiện tượng ngưng tụ cũng có thể thay đổi |
| Hình học | Chỉ nhãn khổ hẹp bị bong | Dùng từng định dạng vật chứa thực tế cùng các mẫu đã được nhận dạng | Các định dạng khác nhau cũng có thể có bề mặt khác nhau |
| Hình học | Mép nhãn bắt đầu bong ở chỗ chồng mí | Kiểm tra độ tiếp xúc của keo dán với bề mặt lớp mặt đã in hoặc tráng phủ | Chỗ chồng mí là một bề mặt kết dính khác |
| Hình học | Mép nhãn đã bong một phần ngay từ đầu | Ghi lại mức độ tiếp xúc ban đầu, vị trí dán và mọi khe hở có sẵn | Không thể so sánh công bằng mức độ bong sau đó với mẫu đã tiếp xúc hoàn toàn ngay từ đầu |
Kiểm tra xem chai có bị ẩm, bẩn hoặc dính dầu mỡ không, rồi xác lập quy trình chuẩn bị trước khi so sánh nhãn. Chuẩn bị bề mặt theo phương pháp được nhà cung cấp vật chứa và nhãn chấp thuận; không dùng dung môi chưa được phê duyệt để làm sạch mẫu. Chất bẩn và bề mặt không đồng đều có thể gây ra vấn đề mà việc thay vật liệu nhãn chỉ che giấu.
Phép so sánh có kiểm soát phù hợp sẽ giúp thu hẹp câu hỏi cần kiểm tra tiếp theo. Phép thử không thể chứng minh một nguyên nhân duy nhất khi nhiều điều kiện thay đổi cùng lúc. Hãy giữ lại cả mẫu lỗi lẫn mẫu đạt yêu cầu để nhà cung cấp kiểm tra vị trí xảy ra hiện tượng tách lớp.
Lớp mặt mỏng, màng dễ ôm theo bề mặt hay loại keo dán khác?
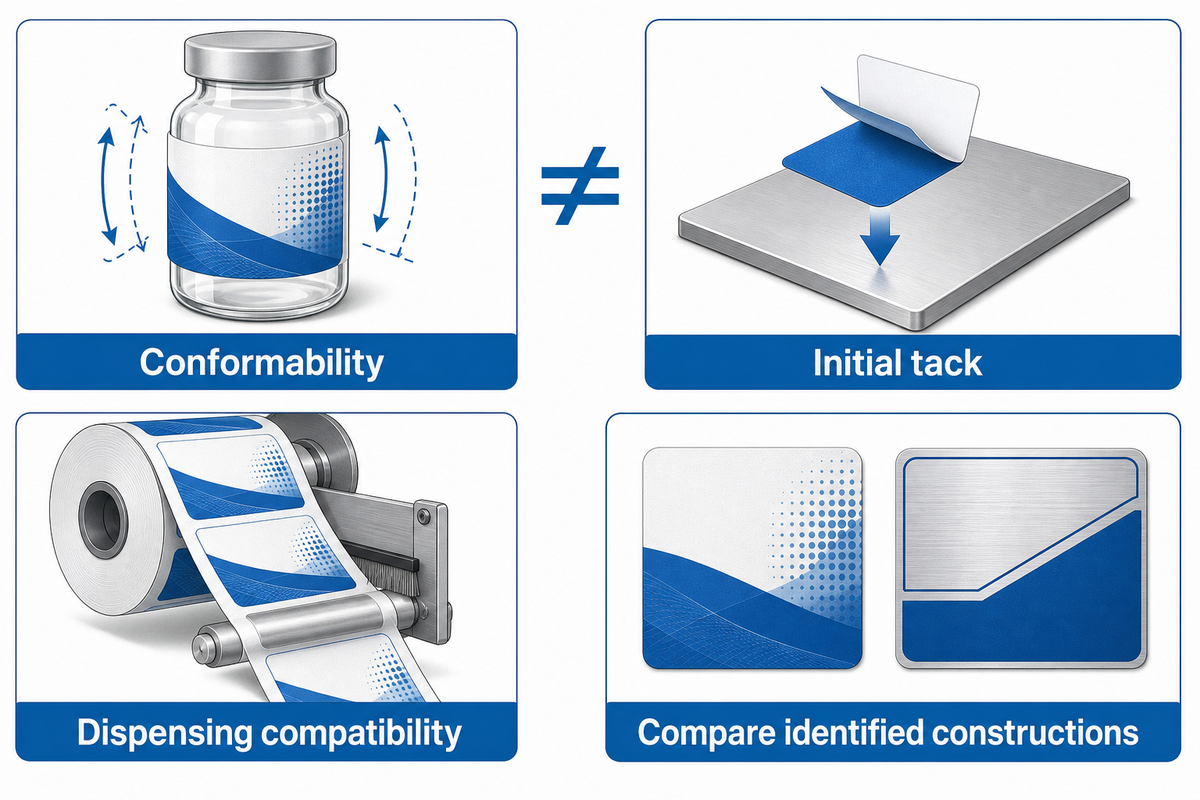
Phép so sánh vật liệu đầu tiên phù hợp nhất phụ thuộc vào lỗi quan sát được và các lựa chọn nhà cung cấp đưa ra. Hãy yêu cầu các mẫu nhãn hoàn thiện đã được nhận dạng, dễ ôm theo bề mặt hơn và, nếu có, một phương án keo dán khác trên vật liệu lớp mặt tương đương, thay vì mặc định rằng màng, giấy mỏng hơn hoặc keo dán mạnh hơn sẽ tốt hơn.
Hướng dẫn đã công bố của UPM về nhãn đường kính nhỏ có đề cập cả giấy mỏng chuyên dụng lẫn màng mềm dẻo. Thông tin này giúp điều chỉnh quan niệm “màng luôn khắc phục được hiện tượng bong mép”, chứ không phải khuyến nghị cho mọi cấp giấy. Lớp mặt đang sử dụng vẫn cần in được, cấp nhãn được và chịu được các điều kiện của sản phẩm.
Hãy kiểm tra chỉ số đo của loại keo dán. ASTM D6195-22, mục 5.2 nêu rằng lớp nền đỡ ảnh hưởng đến kết quả đo độ dính vòng: lớp nền đỡ cứng hơn thường cho kết quả cao hơn với cùng một loại keo dán. Vì vậy, độ dính ban đầu cao hơn không tự nó chứng minh khả năng ôm theo bề mặt tốt hơn hoặc khả năng chống bong vểnh mép tốt hơn.
Hãy xem xét tình huống thử nghiệm minh họa của một nhà gia công nhãn: mẫu mềm dẻo bám tốt trên chai thân hẹp nhưng khó bóc ra tại hệ thống cấp nhãn hiện có. Chỉ phê duyệt dựa trên chai dán bằng tay sẽ bỏ qua một hạn chế trong sản xuất. Trong trường hợp này, hãy giữ lại cấu trúc nhãn cho kết quả rõ ràng đạt yêu cầu để kiểm tra thêm, đồng thời yêu cầu nhà gia công nhãn đánh giá lực tách lớp đế và khả năng tương thích với máy. Trong lần thử tiếp theo, nếu lớp đế khác khắc phục được vấn đề cấp nhãn, hãy ghi lại mã nhận dạng lớp đế đó: nhãn có thể không đổi, nhưng cách nhãn đến được chai chắc chắn đã khác. Trong cả hai trường hợp, bên mua cần quá trình dán nhãn đáp ứng yêu cầu và nhãn bám chắc.
Loại nhãn nào phù hợp nhất với bề mặt cong và có vân?
Nhãn dùng trên bề mặt cong cần ôm theo hình dạng mà vẫn duy trì tiếp xúc với keo dán. Bề mặt có vân tạo ra một thách thức tiếp xúc riêng, nên không có một dòng màng nào giải quyết được cả hai vấn đề. Hãy mô tả cụ thể vật chứa mềm bóp được hay cứng, lớp hoàn thiện của vật chứa và các cấu trúc nhãn khác được thiết kế để tiếp xúc với bề mặt đó.
Khi dùng vật chứa bằng nhựa, hãy xác định loại nhựa và mọi lớp tráng phủ hoặc xử lý bề mặt; chai thủy tinh cũng cần được kiểm tra tình trạng bề mặt. Keo dán có thể bóc gỡ được, được chọn để dễ tháo nhãn, đáp ứng nhu cầu khác với keo dán cố định. Thông tin tổng quát về sự khác nhau giữa vật liệu PET và BOPP có thể giúp lập danh sách vật liệu cần xem xét, nhưng tên polymer không thể thay thế phép so sánh trên vật chứa thực tế.
Nêu rõ sự đánh đổi. Một loại vật liệu làm nhãn có lớp mặt linh hoạt nhưng không thể cấp nhãn ổn định qua máy in nhãn hoặc máy dán nhãn thì chưa phải là phương án thay thế sẵn sàng cho sản xuất.
Kiểm tra thiết kế nhãn và quy trình dán nhãn
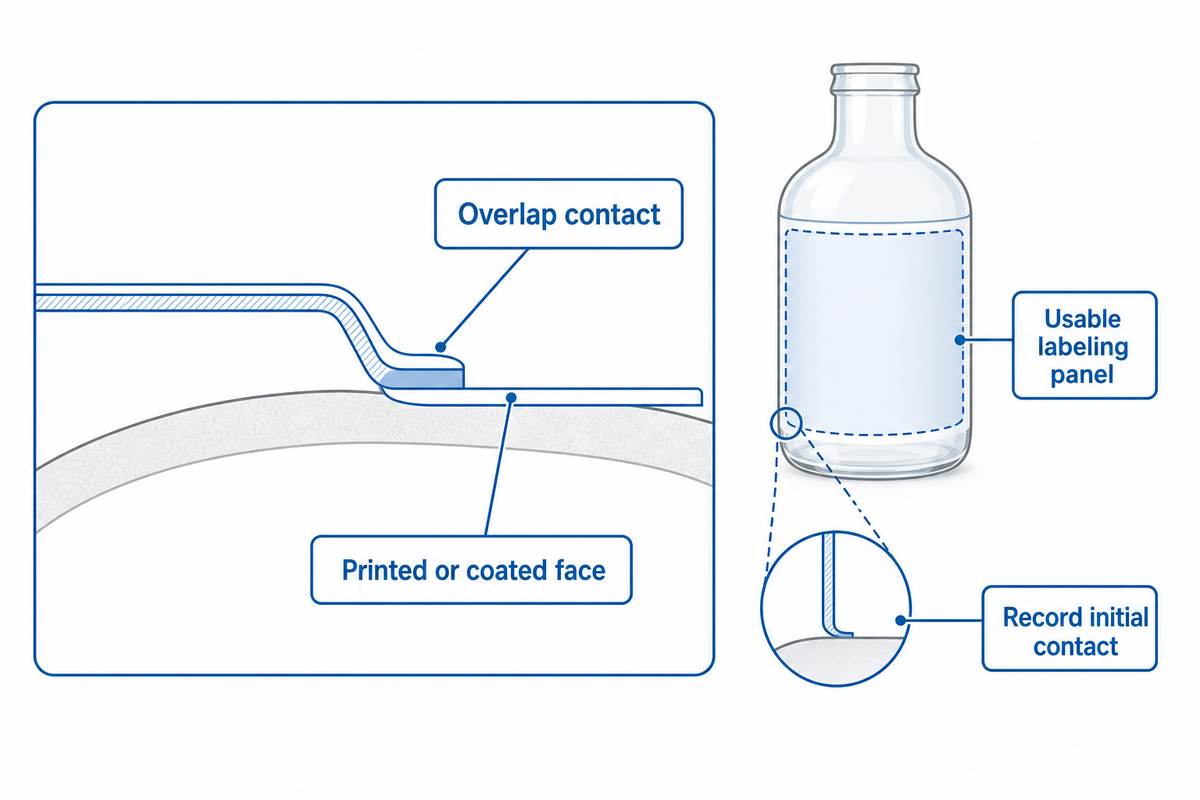
Trước khi đổi vật liệu nhãn, hãy so sánh kích thước và hình dạng phù hợp với vùng có thể dán nhãn. Nhãn quá lớn nếu vị trí dự kiến buộc nhãn phải chạm vào phần vai, đoạn thuôn hoặc chi tiết không phù hợp trên vật chứa. Chọn hình dạng phù hợp cho bề mặt cong cần bản vẽ vật chứa thực tế và thử nghiệm vị trí dán, chứ không chỉ dựa vào kích thước bản thiết kế.
Kích thước nhãn có thể trông phù hợp trên bản in thử phẳng nhưng lại quá lớn so với vật chứa ở vị trí dán đã định. Hãy kiểm tra bề mặt vật chứa quanh các đường nối và chỗ chuyển tiếp. Vật chứa cong hoặc không đều có thể cần đường bế hoặc vị trí dán khác để tạo tiếp xúc ổn định.
Chỗ chồng mí làm thay đổi bề mặt tiếp xúc: keo dán ở đầu nhãn chạm vào bề mặt đã in hoặc tráng phủ của nhãn bên dưới. Cần thử nghiệm tổ hợp vật liệu này, bao gồm cả vecni dùng trong sản xuất. Quấn nhãn dài hơn không phải lúc nào cũng khắc phục được vấn đề; mép nhãn hở hoặc tiếp xúc kém vẫn có thể hình thành dọc theo chỗ chồng mí.
Quý khách dán nhãn bằng tay hay bằng máy?
Cần phân tích riêng việc dán nhãn bằng tay và bằng máy vì mức độ tiếp xúc và vị trí dán có thể khác nhau. Mẫu dán bằng tay giúp đánh giá sơ bộ vật liệu, trong khi thiết bị dán nhãn sản xuất cho biết cấu trúc được chọn có được cấp ra và dán lên vật chứa ổn định hay không. Hãy ghi rõ phương pháp tạo ra từng mẫu, kể cả trường hợp mép nhãn đã được ấn xuống lần nữa.
Tại trạm dán nhãn, hãy kiểm tra các cài đặt thực tế của máy dán nhãn cùng nhà cung cấp thiết bị. Không kéo giãn nhãn hoặc chạm tay trần vào keo dán. Kiểm tra xem nhãn có bóc khỏi lớp đế chống dính ổn định không và lớp đế có bị rách làm gián đoạn quá trình cấp nhãn không. Đánh giá hiệu suất dán nhãn tự động ở điều kiện vận hành mong muốn, chứ không chỉ trong lúc chạy thử chậm khi thiết lập máy.
Đừng làm thay đổi hiện trạng trước khi ghi lại bằng chứng. Chụp ảnh mép nhãn ngay khi nhãn rời khỏi máy dán. Ấn bằng tay lần thứ hai có thể làm thay đổi mẫu và che khuất các vấn đề thường gặp trong quá trình dán nhãn. Để đưa ra quyết định về việc cấp nhãn liên quan đến lớp đế, hãy dùng hướng dẫn chọn lớp đế chống dính tương thích.
Thực hiện thử nghiệm có kiểm soát trên trục gá với vật chứa thực tế
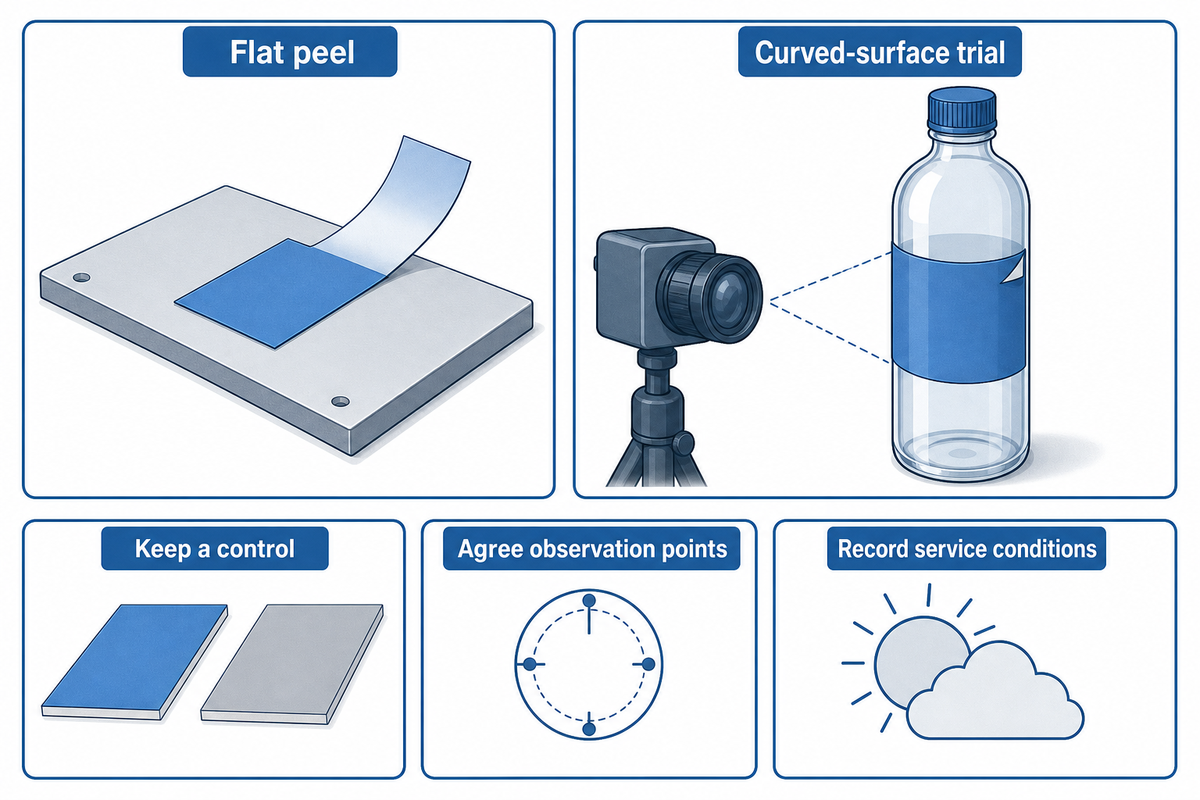
Thử nghiệm trên bề mặt cong đánh giá khả năng nhãn hoàn thiện tiếp tục bám trong các điều kiện đã xác định trên đúng vật chứa dự kiến. Thử nghiệm cần duy trì mẫu đối chứng bằng vật liệu hiện tại và ghi lại điểm tiếp xúc đầu tiên, thời điểm quan sát cũng như điều kiện sử dụng. Kết quả bóc tách trên bề mặt phẳng vẫn là dữ liệu hỗ trợ hữu ích, nhưng không thể tự nó xác lập hiệu suất trên bao bì cong đó.
“thường không có mối liên hệ trực tiếp giữa độ bám dính khi bóc tách và bất kỳ yêu cầu chức năng nào.”
Danh mục phương pháp đã công bố của FINAT phân biệt phép thử giữ nhãn trên trục gá FTM 24 với các phép thử bóc tách. FTM 1 quy định phép thử bóc tách 180° ở tốc độ 300 mm/min; FTM 2 quy định phép thử bóc tách 90° ở tốc độ 300 mm/min. Các mô tả này chỉ những phép đo khác nhau. Chúng không đưa ra giới hạn chung cho hiện tượng bong vểnh mép nhãn, và danh mục công khai không đăng toàn bộ quy trình FTM 24.
- Xác định phép so sánh. Nhận dạng cấu trúc nhãn hoàn thiện và định dạng vật chứa, đồng thời nêu rõ biến số được thay đổi so với mẫu ban đầu. Giữ cấu trúc ban đầu làm mẫu đối chứng.
- Ghi lại điều kiện dán nhãn. Bao gồm điều kiện lưu kho cuộn vật liệu, chuẩn bị bề mặt, nhiệt độ, độ ẩm và phương pháp dán nhãn. Bảo quản nhãn theo hướng dẫn của nhà cung cấp.
- Thống nhất các thời điểm quan sát. Dành đủ thời gian để kiểm tra những thay đổi xuất hiện muộn trong các điều kiện dự kiến. Không có một khoảng thời gian duy nhất để keo dán nhãn tạo được tiếp xúc phù hợp trên mọi cấu trúc nhãn.
- Kiểm tra các điều kiện sử dụng liên quan, đặc biệt nếu nhãn phải chịu thao tác cầm nắm nhiều lần, bị bóp hoặc tiếp xúc với hơi ẩm. Không nhầm các mức nhiệt độ cực đoan không liên quan với điều kiện sử dụng thực tế.
Một nghiên cứu của NIST năm 2006 đã đo sự thay đổi độ bám dính khi bóc tách theo nhiệt độ trên băng keo nhạy áp. Nghiên cứu này không phải là phép đánh giá đạt chuẩn cho “nhãn chai”, nhưng cho thấy tầm quan trọng của việc nêu rõ điều kiện khi so sánh kết quả keo dán. Hãy ghi lại tình trạng keo dán để lại cặn hoặc vật liệu lớp mặt bị rách, cũng như hiện tượng bong mép.
Trong tình huống kiểm tra hàng nhận vào mang tính minh họa, bên mua chụp ảnh từng mẫu ngay sau khi dán và nhận thấy một nhóm mẫu đã có góc bong một phần. Tính mức bong sau đó của nhóm này cùng với các mẫu tiếp xúc hoàn toàn ngay từ đầu sẽ khiến khác biệt trong quá trình dán nhãn bị nhầm thành khác biệt về hiệu suất vật liệu. Hãy lưu lại quan sát đó và điều tra nguyên nhân gốc rễ. Trong quá trình điều tra, hãy chuẩn bị một nhóm mẫu tương đương. Thống nhất trước xem khe hở ở mép, mã vạch bị che khuất hay mất tiếp xúc có khiến mẫu bị loại hay không. Đo riêng chiều cao và chiều dài mép bị bong bằng mm; cùng một con số có thể mô tả những lỗi rất khác nhau.
Đây là phương pháp đánh giá sơ bộ được đề xuất, không phải bản tái hiện FTM 24. Phương pháp này không xác định duy nhất nguyên nhân gốc rễ, tuổi thọ sử dụng hay mức độ tuân thủ quy định. Hãy dùng kế hoạch đánh giá đạt chuẩn đã thống nhất để phê duyệt; hướng dẫn chấp nhận lô mẫu của trang web đề cập quy trình bàn giao rộng hơn.
Gửi bản mô tả yêu cầu mẫu mà nhà cung cấp có thể sử dụng
Bảng câu hỏi hữu ích gửi nhà cung cấp tập trung vào cấu trúc hiện tại, vật chứa thực tế và điều kiện xảy ra lỗi trước khi tìm phương án thay thế. Nếu có thể, hãy gửi cả mẫu lỗi lẫn mẫu có vẻ đạt yêu cầu, kèm ảnh và thông tin nhận dạng cuộn vật liệu có thể truy xuất. Mô tả những đặc tính có thể thay đổi và các giới hạn sản xuất mà vật liệu thay thế phải đáp ứng, bao gồm khả năng in, cấp nhãn và xử lý.
| Trường ghi | Thông tin cần cung cấp | Tại sao nó quan trọng |
|---|---|---|
| Nhận dạng vật chứa | Nhà cung cấp, vật liệu, cấp vật liệu và lô sản xuất nếu có | Giúp phân biệt vật liệu nền thực tế với tên gọi chung |
| Vùng dán nhãn | Đường kính và chiều cao sử dụng được tính bằng mm; bản vẽ hoặc ảnh | Xác định khu vực cần tiếp nhận nhãn |
| Cấu trúc hiện tại | Vật liệu lớp mặt, keo dán, lớp hoàn thiện và mã sản phẩm | Tạo mẫu đối chứng có thể nhận dạng |
| Độ dày của từng lớp | Độ dày lớp mặt và lớp đế tính bằng µm | Tránh nhầm lớp đế hỗ trợ với màng đã dán lên vật chứa |
| Hình học nhãn | Chiều dài, chiều rộng, hình dạng góc và phần chồng mí hoặc khe hở tính bằng mm | Ghi lại cách bố trí tiếp xúc dự kiến |
| Điều kiện bề mặt | Lịch sử tráng phủ, xử lý bề mặt, chiết rót và chuẩn bị | Xác định các biến số tiếp xúc |
| Ứng dụng | Dán bằng tay hay bằng máy; cài đặt vận hành và phương pháp tạo tiếp xúc | Phân biệt việc chuẩn bị mẫu với hoạt động trong sản xuất |
| Môi trường | Nhiệt độ dán nhãn/lưu kho tính bằng °C và lịch sử độ ẩm | Giúp diễn giải kết quả so sánh |
| Quan sát lỗi | Thời điểm, ảnh, chiều cao bong và chiều dài mép bong tính bằng mm | Phân biệt thời điểm bắt đầu với mức độ nghiêm trọng |
| Điều kiện sử dụng và tiêu chí chấp nhận | Tác động khi thao tác, mốc kết thúc đã thống nhất và tiêu chí đạt | Tránh thay đổi quy tắc phê duyệt sau khi xem kết quả |
Ví dụ minh họa, không phải dữ liệu thử nghiệm: “Cấu trúc hiện tại A; phương án B thay đổi vật liệu lớp mặt và keo dán; dán bằng máy trên cùng một lô vật chứa; cần thống nhất lịch quan sát.” Ví dụ này cho thấy rõ những điểm chưa chắc chắn còn lại. Không thể xác định riêng phần đóng góp của keo dán vì có hai thành phần đã thay đổi. Hãy bổ sung kích thước đo được và quan sát từ mẫu của quý khách thay vì điền vào phiếu những giá trị giả định.
Trao đổi với nhà cung cấp nhãn về các cấu trúc dùng thử hiện có và số lượng tối thiểu cho mỗi đợt thử. Cuộn vật liệu rẻ hơn nhưng phải dán lại có thể là lựa chọn mua hàng kém hiệu quả, nhưng không thể tính khoản tiết kiệm nếu thiếu dữ liệu thực tế về sản phẩm bị loại, nhân công và vật liệu. Tìm hiểu dòng màng tự dính của Guanma, rồi gửi thông tin chi tiết về vật chứa và ảnh lỗi để trao đổi về việc lấy mẫu.
Câu hỏi thường gặp
Các câu trả lời này giúp phân biệt thuật ngữ chỉ lỗi với nhãn cờ được tạo ra có chủ đích, đồng thời đề cập những điểm kiểm tra có thể bị bỏ sót khi xử lý sự cố. Nhãn dùng trong thử nghiệm nên đại diện cho cấu trúc hoàn thiện. Hãy ghi lại môi trường dán nhãn và điều kiện quan sát cùng phiếu mẫu để nhà cung cấp có thể xem xét.
Nhãn cờ là gì?
Nhãn cờ được thiết kế để nhô ra khỏi một vật, thường dùng để nhận dạng cáp; “bong vểnh mép” là một cách dùng khác của từ “flagging”, chỉ tình trạng bong nhãn ngoài ý muốn.
Nhãn cờ có chủ đích tạo ra một phần nhô khỏi cáp hoặc vật tương tự để có thể đọc được. Máy dán nhãn cờ được thiết kế cho cách bố trí này. Trong hướng dẫn về chai nhỏ, “bong vểnh mép” chỉ tình trạng nhãn bị tách khỏi bề mặt dù được dự định là sẽ bám lại. Hãy gửi ảnh khi yêu cầu hỗ trợ để nhà cung cấp biết quý khách cần nhãn cờ nhô ra hay cần khắc phục lỗi dán nhãn.
Nhãn đã được cắt bế đúng cách chưa?
Kiểm tra mép khuôn bế và lớp đế trước khi quy lỗi cho keo dán; lỗi gia công có thể cản trở việc cấp nhãn và tạo tiếp xúc ổn định.
Yêu cầu nhà gia công nhãn kiểm tra xem công đoạn bế có làm hỏng lớp đế hoặc để lại mép không thể bóc tách gọn hay không. So sánh nhãn chưa sử dụng với mẫu lấy tại điểm dán nhãn. Lớp đế cần hỗ trợ quy trình cấp nhãn dự kiến mà không bị rách, nhưng cấu trúc phù hợp còn tùy thuộc vào thiết bị. Nếu lỗi lặp lại ở cùng một vị trí trên cuộn vật liệu, hãy giữ lại đoạn đó cùng thông tin nhận dạng lô. Đừng suy ra lỗi bế chỉ từ mép chai bị bong.
Nhãn có xê dịch vị trí trước khi đến máy dán nhãn không?
Nếu nhãn xê dịch vị trí hoặc bong mép trước khi được chuyển sang sản phẩm, hãy kiểm tra cách xử lý cuộn vật liệu, khả năng tách lớp đế và thiết lập cấp nhãn trước khi kết luận lỗi do nhãn không bám dính vào bao bì.
Kiểm tra đường đi của dải vật liệu và vị trí từng nhãn tách khỏi lớp đế. Đề nghị nhà cung cấp thiết bị kiểm tra các cài đặt liên quan thay vì điều chỉnh nhiều thông số cùng lúc. Mỗi hệ thống dán nhãn có đặc điểm riêng, vì vậy cài đặt sao chép từ máy khác không phải là mức chuẩn đáng tin cậy. Ghi lại thời điểm xảy ra vấn đề: khi khởi động, ở điều kiện vận hành dự kiến hay suốt cả cuộn vật liệu. Giữ lại các nhãn bị lệch để so sánh với những nhãn được cấp đúng. Nhãn đến vị trí dán bị lệch có thể không tiếp xúc đúng với bao bì sản phẩm, ngay cả khi mẫu được dán bằng tay đúng vị trí vẫn bám tốt.
Dán chồng mép nhãn có ngăn được hiện tượng bong vểnh mép nhãn không?
Dán chồng mép có thể phù hợp với một số cấu trúc nhãn, nhưng cần thử nghiệm trên bề mặt lớp mặt thực tế đã in hoặc tráng phủ.
Độ bám dính ở phần chồng mép khác với độ bám dính trên chai. Thay đổi chiều dài phần quấn cũng làm thay đổi hình dạng nhãn. Ghi lại lớp hoàn thiện và kích thước phần chồng mép trong hồ sơ thử nghiệm; hướng dẫn này không đưa ra chiều rộng chồng mép dùng chung cho mọi trường hợp.
Nên chạy thử nhãn trên bao bì nhỏ trong bao lâu?
Thống nhất lịch theo dõi với nhà cung cấp và bên mua dựa trên cấu trúc nhãn, điều kiện dán nhãn và các điều kiện sử dụng dự kiến.
Kiểm tra ngay sau khi dán giúp ghi nhận chất lượng dán nhãn, còn các lần theo dõi sau đó cho thấy những thay đổi ban đầu chưa nhìn thấy. Chỉ dựa vào một trong hai cách này thì không thể xác định thời gian thử nghiệm có đủ hay không. Trong một chủ đề thảo luận của khách hàng OnlineLabels năm 2021, có người cho biết nhãn bị bóc tách sau hai tuần; đây là ghi nhận của một cá nhân, không phải thời gian thử nghiệm được khuyến nghị hay bằng chứng về tỷ lệ lỗi chung.
Hướng dẫn của nhà cung cấp đôi khi đề cập đến thời gian để keo dán ổn định hoặc phát triển độ bám dính. Hãy hỏi ý nghĩa của khoảng thời gian đó đối với sản phẩm và điều kiện được chỉ định, thay vì áp dụng một thời gian chờ chung. Ghi lại thời điểm của từng lần theo dõi, giữ lại mẫu đối chứng và khi phù hợp, kiểm tra độ bám dính theo phương pháp đã thống nhất. Nếu bao bì sẽ bị bóp, tiếp xúc với hơi ẩm hoặc trải qua các mức nhiệt độ khác nhau, hãy đưa các điều kiện đại diện vào kế hoạch đánh giá. Theo dõi trên kệ ở nhiệt độ phòng không thể trả lời mọi câu hỏi về điều kiện sử dụng.
Phạm vi: Hướng dẫn này tổng hợp các bản tóm tắt tiêu chuẩn, tài liệu kỹ thuật và trường hợp minh họa có ghi nhãn được công bố rộng rãi, đã được rà soát vào tháng Mười năm 2026. Ma trận thử nghiệm và hồ sơ được đề xuất làm công cụ hỗ trợ công việc, không phải kết quả thử nghiệm của Guanma. Giới hạn chấp nhận và yêu cầu đối với mục đích sử dụng thuộc phạm vi quản lý phải căn cứ vào thông số kỹ thuật sản phẩm và kế hoạch đánh giá đạt chuẩn áp dụng.
Tài liệu tham khảo & Nguồn
- ASTM D3330/D3330M-04(2025) Phạm vi và ý nghĩa được công bố, bao gồm các giới hạn khi so sánh kết quả bóc tách.
- ASTM D6195-22 Phạm vi thử độ dính ban đầu bằng phương pháp vòng và ảnh hưởng của vật liệu nền được công bố.
- Các phương pháp thử FINAT Danh mục phương pháp công khai và tuyên bố miễn trừ về thông số kỹ thuật hiệu năng.
- Fitzgerald và cộng sự, Keo nhạy áp tổng hợp cho ứng dụng y sinh, 2023 Nguyên lý chung về độ bám dính; phạm vi ứng dụng khác với nhãn dán chai.
- Labels & Labeling, xử lý sự cố trong quá trình dán nhãn Hướng dẫn kỹ thuật công khai về các yếu tố tương tác giữa cấu trúc nhãn và quá trình dán nhãn.
- McGuiggan và Filliben, NIST, 2006 Tóm tắt công khai về phép đo bóc tách phụ thuộc vào nhiệt độ.