Ponte en contacto con Guanma

Una etiqueta puede verse plana en el rollo y despegarse después de envolver una botella pequeña. Presionar el borde puede ocultar el problema sin explicar su causa. Antes de pedir un adhesivo más fuerte, compruebe si la etiqueta terminada se adapta a la curvatura y si el proceso de producción asegura un contacto uniforme.
El levantamiento de los bordes de la etiqueta es el despegamiento no deseado de un borde después de aplicarla. En envases pequeños, revise la estructura de la etiqueta terminada, la compatibilidad del adhesivo, las condiciones de aplicación y la geometría. Compare muestras en el envase real; una prueba de desprendimiento en una superficie plana, por sí sola, no determina el comportamiento sobre una superficie curva.
- Un valor más alto de pegajosidad inicial o de desprendimiento no identifica automáticamente la mejor etiqueta para una botella pequeña.
- Incluya la impresión, los recubrimientos y los laminados en la prueba; considere el material frontal sin procesar como parte de la estructura de la etiqueta.
- Una comparación preliminar propuesta puede ayudar a enfocar el estudio, pero no predice la vida útil.
Cómo se manifiesta el levantamiento de bordes en un envase pequeño
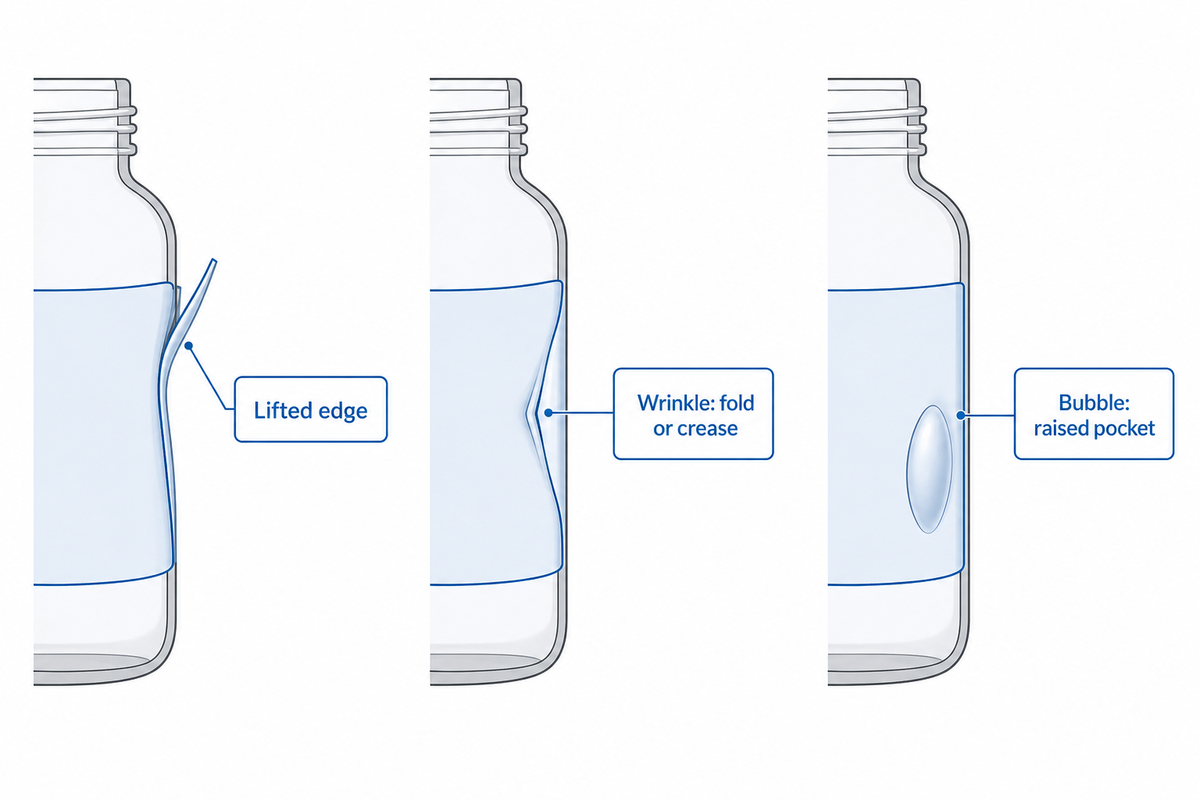
El levantamiento de los bordes de la etiqueta es el despegamiento de un borde en lugar de mantener el contacto. Puede ocurrir en una esquina o en el extremo de una etiqueta envolvente. Registre dónde y cuándo ocurre antes de elegir una solución: distintas causas de falla pueden producir bordes de aspecto similar. Un mismo aspecto puede deberse a causas diferentes.
Una arruga es un pliegue o una marca; una burbuja es una bolsa elevada debajo de la etiqueta. Estos defectos pueden presentarse junto con el levantamiento de bordes, pero no son términos intercambiables. Describa lo que observa en el borde de las etiquetas, incluido si el resto del adhesivo sigue unido. Una foto tomada solo desde arriba puede ocultar la separación.
Por ejemplo, imagine que una empresa que envasa productos para el cuidado de la piel encuentra esquinas despegadas solo en su botella de viaje angosta. El mismo rollo parece funcionar bien en un frasco más ancho. Esa observación justificaría revisar la geometría; sin embargo, no demuestra que la curvatura sea la única causa: los dos envases podrían tener superficies distintas o haber pasado por estaciones de etiquetado diferentes. Guarde juntas una botella con falla, otra que parezca estar bien y la identificación del rollo. ¿El borde se despega de inmediato, después del almacenamiento o solo al manipularlo? Este es un escenario de diagnóstico ilustrativo, no un caso de producción reportado por Guanma.
Empiece por describir el problema, no por sacar una conclusión. «Las etiquetas fallan después del llenado» señala un punto de partida útil. «El adhesivo es débil» da por sentado el diagnóstico antes de comparar la superficie del envase, la aplicación y la estructura de la etiqueta terminada.
Por qué importan el diámetro y la estructura de la etiqueta terminada
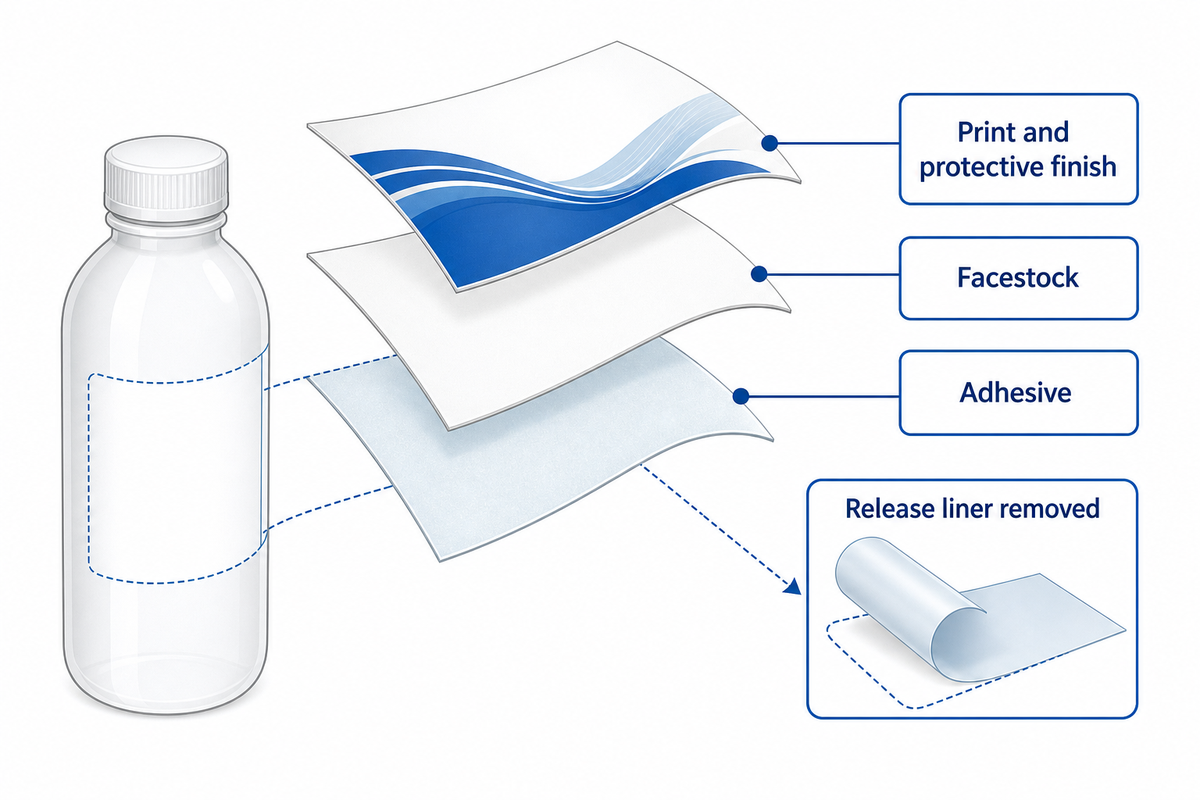
En un envase de diámetro pequeño, el material para etiquetas debe mantenerse curvado después de la aplicación. El material frontal, la impresión y el acabado protector influyen en la respuesta de la estructura aplicada. Compruebe el diámetro en el panel donde se colocará la etiqueta, junto con la conicidad y los hombros, en lugar de usar como única especificación el diámetro máximo de la botella.
El liner antiadherente sostiene la etiqueta antes de dispensarla y se retira durante la aplicación. Aunque puede afectar la alimentación de la banda, no forma parte de la estructura aplicada; por eso, decir que el liner antiadherente es de «PET» aporta muy poca información sobre el material frontal. Consulte por separado las especificaciones del material frontal y del liner de la etiqueta.
También puede haber dos etiquetas de poliéster con distinto espesor y acabado. Un laminado que protege la impresión también cambia la estructura que se curva alrededor de la botella. Para conocer los materiales, consulte la guía de selección de películas frontales de PET. Para investigar este borde despegado, use una muestra convertida real.
En la guía de aplicación de Labels & Labeling, se analiza la interacción del sustrato y el adhesivo con el material frontal y la aplicación. Esto es importante cuando un proveedor ofrece un sustituto. Si cambian tanto el material frontal como el adhesivo, un mejor resultado podría indicar que la combinación es mejor.
Registre por separado el espesor de la película frontal en µm y el del liner, además de la identificación del barniz o laminado. La aprobación del material sin procesar no contempla un cambio de acabado que no se haya registrado.
Separe la tensión del material de los problemas de adhesión y aplicación
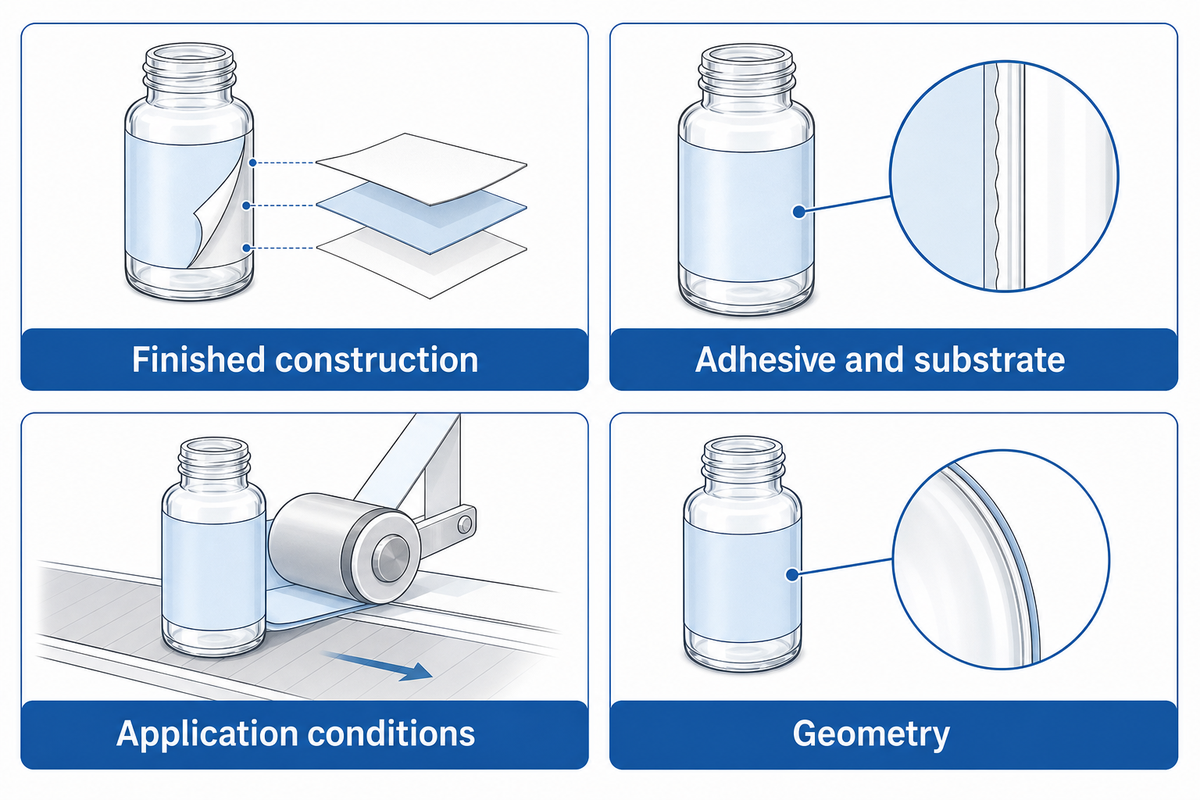
Divida la investigación en estructura de la etiqueta terminada, adhesivo y sustrato, condiciones de aplicación y geometría. Use la etiqueta de producción actual como control. Cuando sea posible, cambie una sola variable conocida a la vez; si el proveedor solo puede ofrecer una combinación diferente, registre cada componente que cambie antes de interpretar el resultado.
El contacto estrecho es fundamental porque el adhesivo debe humectar la superficie. La revisión de 2023 de Fitzgerald y sus colegas explica la humectación y el comportamiento viscoelástico de los adhesivos. Las aplicaciones biomédicas de los adhesivos no definen los límites para etiquetas de botellas, pero el contacto, la rigidez del material y la contaminación también son importantes.
La matriz de pruebas de levantamiento de bordes con 4 variables convierte estas observaciones en datos comparables. Use esta matriz para elegir la siguiente variable que probará. No determine la causa del efecto basándose solo en la matriz.
| Variable | Observación | Comparación útil | Límite de la interpretación |
|---|---|---|---|
| Estructura de la etiqueta terminada | Solo se despega la versión laminada | Compare estructuras terminadas identificadas en el mismo envase | La impresión o el adhesivo también podrían ser distintos |
| Estructura de la etiqueta terminada | Una muestra más delgada parece funcionar mejor | Conserve los detalles de impresión, acabado y adhesivo de ambas muestras | El espesor por sí solo no describe la rigidez |
| Adhesivo y sustrato | Falla en un material de envase | Compare opciones de adhesivo diseñadas para esa superficie real | El nombre genérico de un plástico no identifica el tratamiento de la superficie |
| Adhesivo y sustrato | El borde se despega después del llenado o el lavado | Compare superficies representativas con el proceso de preparación aprobado | La limpieza no debe dañar el envase ni alterar su superficie |
| Condiciones de aplicación | Las muestras aplicadas a mano se mantienen adheridas; las aplicadas en línea se despegan | Compruebe el contacto del borde durante la aplicación en producción | La aplicación manual no valida el proceso de producción |
| Condiciones de aplicación | La falla cambia con la temperatura | Registre las condiciones del envase, el rollo y el área para cada grupo | También podrían variar el historial de almacenamiento y la condensación |
| Geometría | Solo se despega el formato angosto | Use cada formato real de envase con muestras identificadas | Los distintos formatos también podrían tener superficies diferentes |
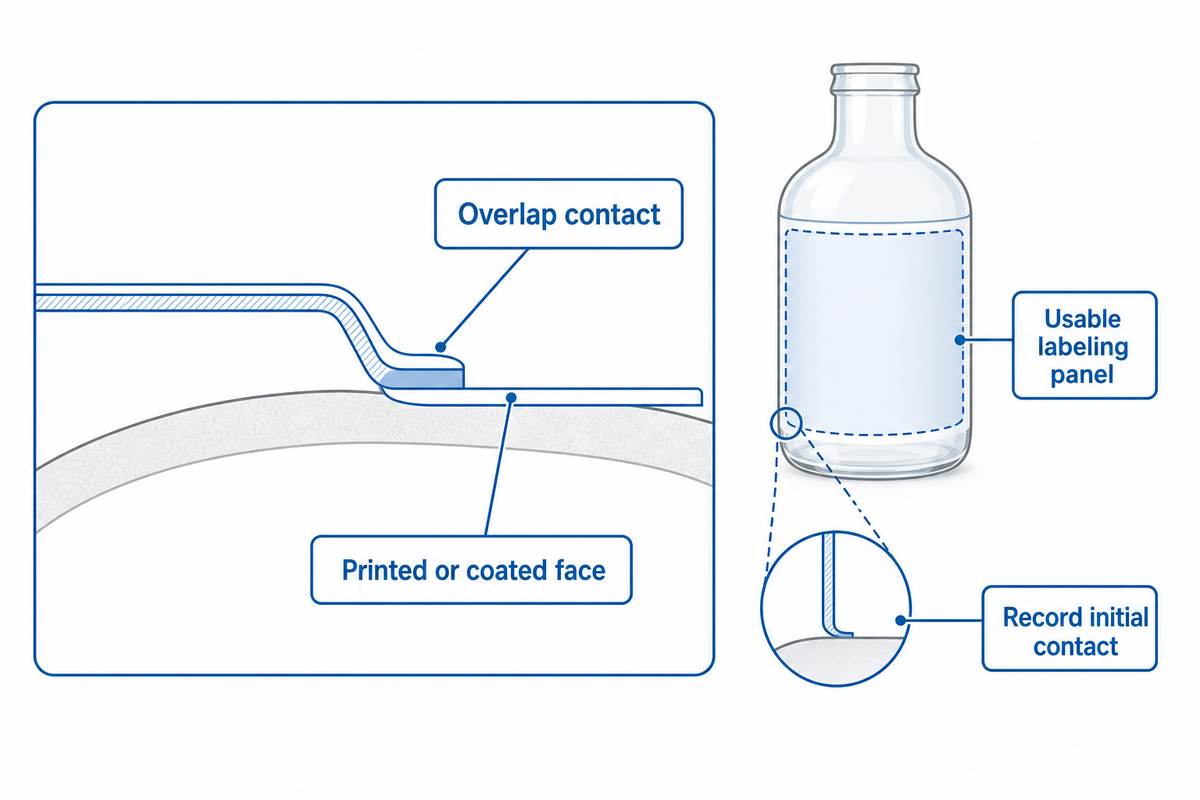
| Geometría | El borde se despega en la unión superpuesta | Compruebe el contacto del adhesivo con la cara impresa o recubierta | La superposición crea una interfaz de unión diferente |
| Geometría | Un borde empieza parcialmente despegado | Registre el contacto inicial, la colocación y cualquier separación preexistente | No se puede comparar justamente un despegamiento posterior con una muestra que tuvo contacto completo |
Compruebe si las botellas están húmedas, sucias o grasosas y defina el proceso de preparación antes de comparar etiquetas. Prepare la superficie con un método aprobado por los proveedores del envase y de la etiqueta; no use un solvente no aprobado para limpiar la muestra. La contaminación y las superficies irregulares pueden causar problemas que un simple cambio de material para etiquetas solo ocultaría.
Una comparación controlada adecuada ayudará a definir la siguiente pregunta. No puede demostrar una causa única si varias condiciones cambian al mismo tiempo. Conserve tanto las muestras con fallas como las que funcionaron, para que el proveedor pueda examinar dónde se produjo la separación.
¿Material frontal delgado, película adaptable o un adhesivo diferente?
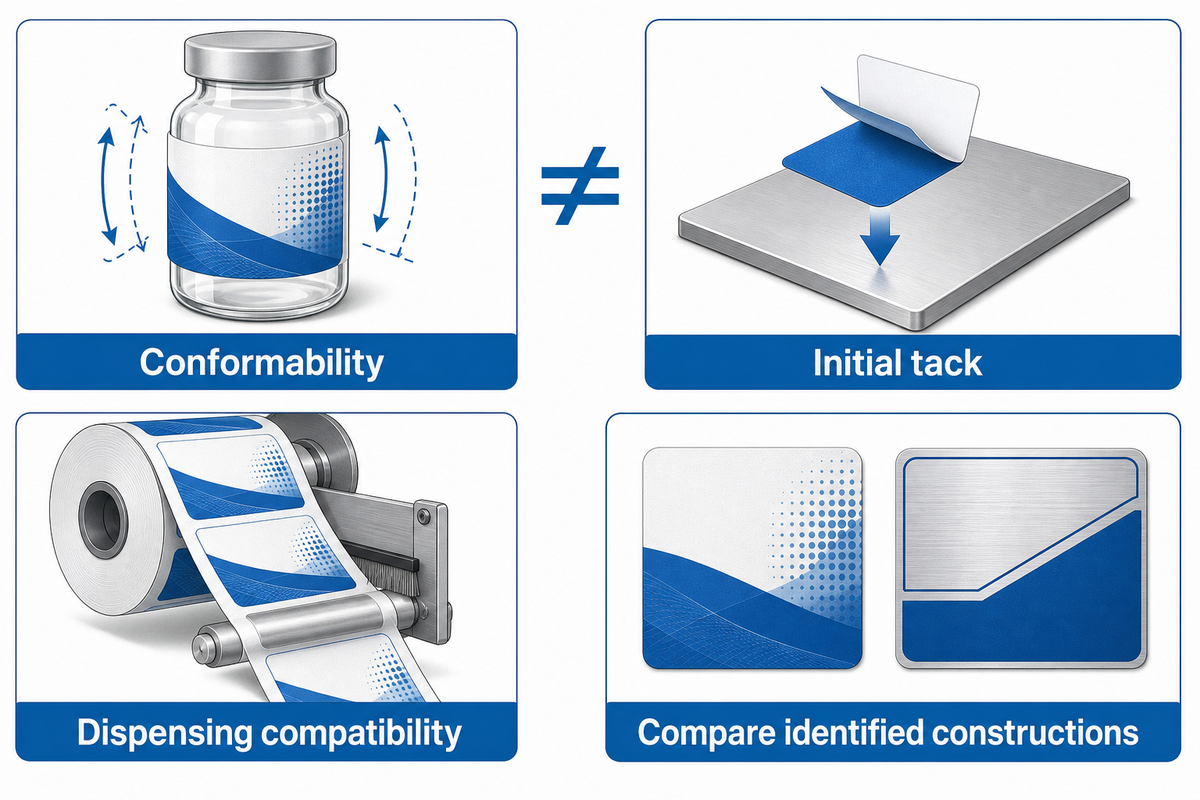
La primera comparación de materiales más adecuada depende de la falla observada y de las opciones del proveedor. Solicite etiquetas terminadas identificadas y más adaptables y, cuando estén disponibles, una alternativa de adhesivo con un material frontal comparable, en lugar de suponer que una película más delgada, el papel o un adhesivo más fuerte serán mejores.
La guía publicada de UPM para diámetros pequeños incluye tanto papeles especiales delgados como películas flexibles. Esta información corrige de forma útil la idea de que «la película siempre resuelve el levantamiento de bordes», pero no es una recomendación para todos los grados de papel. El material frontal que use aún debe permitir la impresión y la dispensación, y soportar las condiciones del producto.
Compruebe qué mide un valor de adhesivo. ASTM D6195-22, sección 5.2, establece que el respaldo influye en los resultados de pegajosidad inicial en bucle: un respaldo más rígido suele producir resultados más altos con el mismo adhesivo. Por lo tanto, una mayor pegajosidad inicial no demuestra por sí sola una mejor adaptabilidad ni resistencia al levantamiento de bordes.
Considere una prueba ilustrativa de un convertidor en la que una muestra flexible se mantiene adherida a una botella angosta, pero se desprende mal en el equipo de dispensación actual. Aprobarla basándose solo en la botella etiquetada a mano pasaría por alto una limitación de producción. En este caso, conserve para un análisis posterior la estructura que claramente funcionó y pida al convertidor que evalúe el comportamiento de desprendimiento y la compatibilidad con la máquina. En la siguiente prueba, si un liner diferente resuelve el problema de alimentación, conserve su identificación: la etiqueta puede ser la misma, pero el proceso por el que llega a la botella ciertamente es diferente. En ambos casos, al comprador le interesa lograr una aplicación y una adhesión adecuadas.
¿Qué tipo de etiqueta funciona mejor en superficies curvas y texturizadas?
Una etiqueta adecuada para una superficie curva debe adaptarse a la forma y mantener el contacto del adhesivo. La textura añade un desafío de contacto distinto, así que ninguna familia de películas resuelve ambas cuestiones por sí sola. Describa con precisión si el envase es flexible o rígido, su acabado y otras estructuras diseñadas para interactuar con esa superficie.
Si usa un envase de plástico, identifique el tipo de plástico y cualquier recubrimiento o tratamiento; también debe comprobar las condiciones de la superficie de las botellas de vidrio. Un adhesivo reposicionable elegido para facilitar el retiro responde a una necesidad distinta de la adhesión permanente. Las diferencias generales entre los materiales PET y BOPP pueden ayudar a preseleccionar opciones, pero el nombre de un polímero no sustituye una comparación en el envase real.
Especifique el equilibrio entre las ventajas y las limitaciones. Un material frontal flexible que no se alimenta de manera confiable en la impresora o el aplicador de etiquetas no es un reemplazo listo para producción.
Revise el diseño de la etiqueta y el proceso de aplicación
Antes de cambiar el material, compare el tamaño y la forma adecuados con el panel disponible para el etiquetado. La etiqueta es demasiado grande si la posición prevista la obliga a tocar un hombro, una conicidad u otra característica inadecuados. Elegir la forma adecuada para una superficie curva requiere el plano del envase real y una prueba de colocación, no solo las dimensiones del diseño gráfico.
El tamaño de la etiqueta puede parecer adecuado en una prueba plana, pero resultar demasiado grande para el envase en la posición especificada. Revise la superficie alrededor de las uniones y transiciones. Un envase curvo o irregular podría necesitar un contorno o una ubicación diferentes para mantener un contacto uniforme.
La superposición cambia la superficie de contacto: el adhesivo del extremo toca la cara impresa o recubierta de la primera etiqueta. Debe probarse la combinación, incluido el barniz de producción. Extender la envoltura no es una solución universal; los bordes expuestos o con poco contacto también pueden despegarse en la zona de superposición.
¿Aplica las etiquetas a mano o con una máquina?
Analice por separado la aplicación manual y la mecánica, ya que el contacto y la colocación pueden ser diferentes. Una muestra aplicada a mano ayuda a evaluar preliminarmente los materiales, mientras que el equipo de etiquetado de producción permite comprobar si la estructura elegida se dispensa y llega al envase de manera uniforme. Registre qué método se usó para producir cada muestra, incluidos los bordes que se volvieron a presionar.
En la estación de etiquetado, compruebe la configuración real del aplicador con el proveedor del equipo. No estire la etiqueta ni toque el adhesivo con las manos descubiertas. Verifique si la etiqueta se desprende del liner de manera uniforme y si un liner antiadherente rasgado interrumpe la alimentación de la banda. Evalúe el rendimiento de la aplicación automática en las condiciones de operación previstas, no solo durante una demostración lenta de configuración.
No altere la evidencia antes de documentarla. Fotografíe el borde cuando salga de la máquina de etiquetado. Volver a presionarlo a mano puede alterar la muestra y ocultar problemas comunes de aplicación. Para elegir un liner según la alimentación de la banda, consulte la guía de compatibilidad de liners antiadherentes.
Realice una prueba controlada con mandril en el envase real
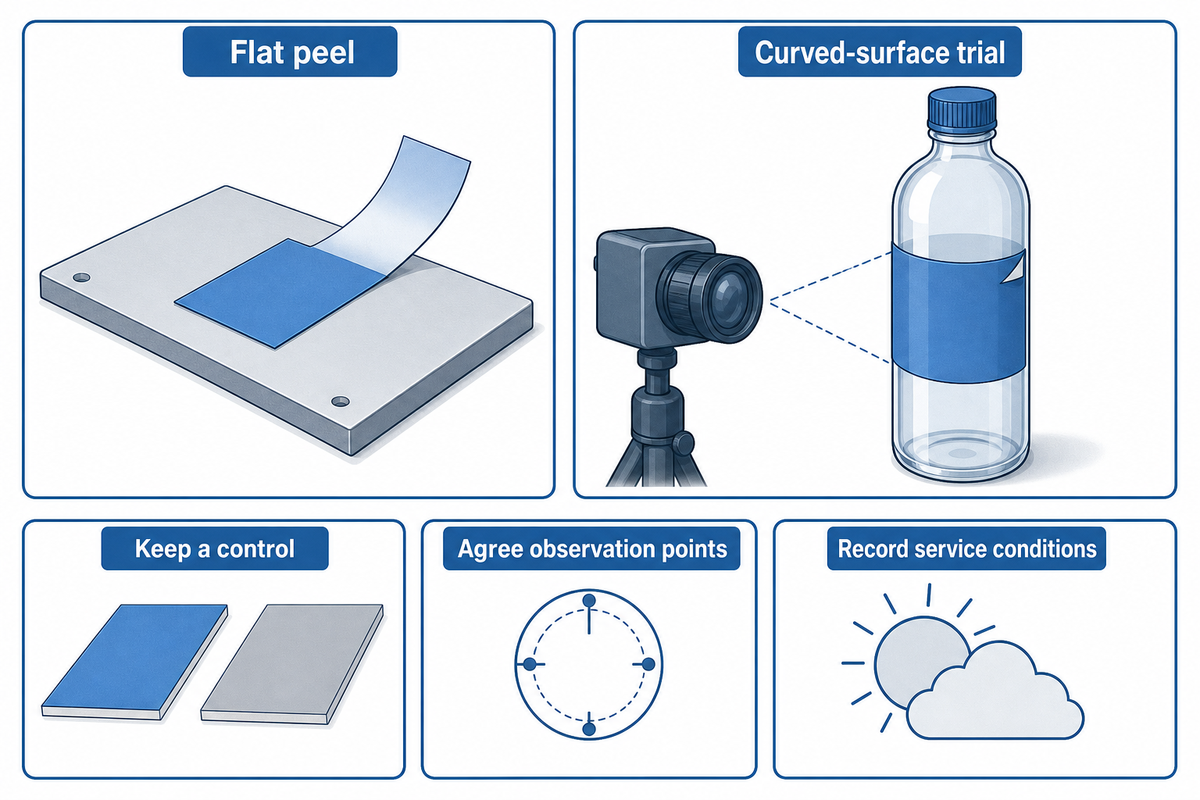
Una prueba sobre una superficie curva evalúa si la etiqueta terminada permanece adherida al envase previsto bajo condiciones especificadas. La prueba debe incluir el material actual como control y documentar el primer contacto, los momentos de observación y las condiciones de uso. Los resultados de desprendimiento en superficies planas siguen siendo datos complementarios útiles, pero por sí solos no demuestran el rendimiento en ese envase curvo.
«Por lo general, no hay una relación directa entre la adhesión al desprendimiento y ningún requisito funcional».
El índice de métodos publicado por FINAT distingue la resistencia al mandril de FTM 24 de las pruebas de desprendimiento. FTM 1 especifica el desprendimiento a 180° a 300 mm/min; FTM 2 especifica el desprendimiento a 90° a 300 mm/min. Estas descripciones identifican mediciones distintas. No establecen un límite universal para el levantamiento de bordes de etiquetas, y el índice público no reproduce el procedimiento completo de FTM 24.
- Defina la comparación. Identifique la estructura terminada y el formato del envase, y explique qué variable cambiará respecto de la línea de base. Mantenga la estructura original como control.
- Registre las condiciones de aplicación. Incluya el almacenamiento del rollo, la preparación de la superficie, la temperatura, la humedad y el método de aplicación. Almacene las etiquetas según las instrucciones del proveedor.
- Acuerde los momentos de observación. Dedique tiempo suficiente a examinar los cambios tardíos en las condiciones previstas. No existe un tiempo único que garantice que el adhesivo de su etiqueta logre un contacto adecuado en todas las estructuras.
- Examine las condiciones de uso pertinentes, sobre todo si incluyen manipulación repetida, compresión o exposición a la humedad. No confunda las condiciones reales de uso con temperaturas extremas que no correspondan.
Un estudio de NIST de 2006 midió el comportamiento de desprendimiento de una cinta sensible a la presión en función de la temperatura. Aunque este estudio no califica etiquetas para botellas, ilustra la importancia de especificar las condiciones al comparar resultados de adhesión. Registre también los residuos o el desgarro del material frontal, además del levantamiento de bordes.
En una inspección de recepción ilustrativa, un comprador fotografía cada muestra inmediatamente después de la aplicación y observa que un grupo ya tiene una esquina parcialmente despegada. Contabilizar el desprendimiento posterior junto con el de muestras con contacto completo confundiría una diferencia de aplicación con el rendimiento del material. Registre esa observación e investigue la causa raíz. Como parte de la investigación, prepare un grupo de muestras comparables. Acuerde de antemano si una separación en el borde, la obstrucción de un código de barras o la pérdida de contacto serían motivos para rechazar la muestra. Mida por separado la altura del borde despegado y la longitud del borde despegado en mm; una misma cifra puede describir defectos muy distintos.
Este es un método de evaluación preliminar propuesto, no una reproducción de FTM 24. No establece una causa raíz única, la vida útil ni el cumplimiento normativo. Use un plan de calificación acordado para la aprobación; la guía del sitio para aceptar lotes de muestras contempla el proceso más amplio de entrega.
Envíe un resumen de la muestra que el proveedor pueda usar
Un cuestionario útil para el proveedor se centra en la estructura actual, el envase real y las condiciones de falla antes de solicitar alternativas. Si están disponibles, envíe muestras con fallas y muestras que parezcan estar bien, junto con fotografías y datos que permitan rastrear el rollo. Describa qué propiedades pueden cambiar y qué restricciones de producción debe cumplir el reemplazo, incluidas la impresión, la dispensación y la manipulación.
| Campo récord | Qué debe proporcionar | Por qué es importante |
|---|---|---|
| Identificación del envase | Proveedor, material, grado y lote, si están disponibles | Distingue los sustratos reales de los nombres genéricos |
| Panel de etiquetado | Diámetro y altura útil en mm; plano o fotografías | Identifica el área que debe admitir la etiqueta |
| Estructura actual | Material frontal, adhesivo, acabado y códigos de producto | Establece un control identificable |
| Espesores por separado | Espesor del material frontal y del liner en µm | Evita confundir el liner de soporte con la película aplicada |
| Geometría de la etiqueta | Largo, ancho, forma de las esquinas y superposición o separación en mm | Registra la disposición de contacto prevista |
| Condición de la superficie | Historial del recubrimiento, tratamiento, llenado y preparación | Identifica las variables de contacto |
| Aplicación | Aplicación manual o mecánica; configuración de operación y método de contacto | Distingue la preparación de muestras del comportamiento en producción |
| Medio Ambiente | Temperatura de aplicación y almacenamiento en °C e historial de humedad | Permite interpretar las comparaciones |
| Observaciones de falla | Momento, fotografías, altura y longitud del borde despegado en mm | Distingue el inicio de la gravedad |
| Uso y aceptación | Exposición a la manipulación, puntos finales acordados y criterios de aceptación | Evita cambiar los criterios de aprobación después de conocer los resultados |
Ejemplo ilustrativo, no son datos de prueba: “Estructura actual A; la opción B cambia el material frontal y el adhesivo; aplicación a máquina en el mismo lote de envases; calendario de observación por acordar.” Este ejemplo deja a la vista la incertidumbre restante. No permite aislar la contribución del adhesivo porque cambiaron dos componentes. Añada las dimensiones medidas y las observaciones de sus propias muestras en lugar de completar el registro con valores supuestos.
Consulte a su proveedor de etiquetas sobre las estructuras disponibles para pruebas y las cantidades mínimas. Un rollo más barato que obliga a volver a aplicar las etiquetas puede ser una mala compra, pero no es posible calcular el ahorro sin datos reales de rechazos, mano de obra y materiales. Explore la gama de películas autoadhesivas de Guanma y luego envíe los detalles del envase y las fotos de las fallas para hablar sobre muestras.
Preguntas frecuentes
Estas respuestas distinguen la terminología de fallas del etiquetado intencional con etiquetas tipo bandera y abordan revisiones que podrían pasarse por alto durante el diagnóstico. Las etiquetas usadas en una prueba deben representar la estructura terminada. Incluya en el registro de la muestra el entorno de aplicación y las condiciones de observación para que el proveedor pueda revisarlo.
¿Qué es una etiqueta tipo bandera?
Una etiqueta tipo bandera sobresale deliberadamente de un artículo, a menudo para identificar cables; el levantamiento no deseado de los bordes es otro uso de «bandera».
Una etiqueta tipo bandera intencional deja una zona legible que sobresale de un cable u otro artículo similar. Existe un aplicador diseñado para esa disposición. En una botella pequeña, esta guía usa el término levantamiento de bordes para referirse a la separación de una etiqueta que debía permanecer adherida. Incluya una fotografía en su consulta para que el proveedor sepa si necesita etiquetas tipo bandera que sobresalgan o ayuda para corregir un defecto de aplicación.
¿Se troquelaron correctamente sus etiquetas?
Inspeccione el borde troquelado y el liner antes de culpar al adhesivo; los defectos de conversión pueden impedir una dispensación y un contacto uniformes.
Pida al convertidor que compruebe si el corte dañó el liner o dejó un borde que no se desprende limpiamente. Compare etiquetas sin usar con muestras tomadas en el punto de aplicación. El liner debe permitir la alimentación prevista sin rasgarse, pero la estructura adecuada depende del equipo. Si un defecto se repite en la misma posición del rollo, conserve esa sección y su identificación de lote. No deduzca que hubo un problema de corte basándose solo en el borde despegado de la botella.
¿Se desplazan sus etiquetas antes de llegar al aplicador?
Si las etiquetas se desplazan o se despegan antes de la transferencia, revise el manejo del rollo, el comportamiento del liner antiadherente y la configuración de la alimentación de la banda antes de atribuir el defecto a una falla de adhesión al envase.
Revise el recorrido de la banda continua y el punto donde cada etiqueta se separa de su liner. Pida al proveedor del equipo que revise los ajustes pertinentes en lugar de hacer varios cambios a la vez. Los sistemas de etiquetado varían, por lo que un ajuste copiado de otra máquina no es una referencia confiable. Registre si el problema ocurre durante el arranque, en las condiciones de operación previstas o a lo largo de todo el rollo. Conserve las etiquetas desplazadas para compararlas con las que se alimentaron correctamente. Una etiqueta que llega torcida quizá no haga contacto adecuado con el envase del producto, aunque una muestra colocada a mano con precisión se adhiera bien.
¿Superponer los extremos de la etiqueta evitará el levantamiento de los bordes?
La superposición puede ayudar con algunas estructuras de la etiqueta, pero debe probarse sobre la cara del material frontal impresa o recubierta.
La unión en la zona de superposición es distinta de la unión con la botella. Cambiar la longitud de envoltura también modifica la geometría. Registre el acabado y las dimensiones de la superposición durante la prueba; esta guía no establece un ancho de superposición universal.
¿Cuánto tiempo debe durar una prueba de etiquetas para envases pequeños?
Acuerde con el proveedor y el comprador el calendario de observación según la estructura de la etiqueta, las condiciones de aplicación y las exposiciones previstas durante el uso.
Una revisión inmediata permite registrar la calidad de aplicación, mientras que las observaciones posteriores revelan cambios que no eran visibles al principio. Ninguna de las dos determina por sí sola una duración de prueba adecuada. En un hilo de clientes de OnlineLabels de 2021, se informó que una etiqueta se despegó después de dos semanas; se trata de una observación individual, no de un período de prueba recomendado ni de evidencia de una tasa de fallas universal.
A veces, las instrucciones del proveedor indican cuánto tiempo necesita el adhesivo para asentarse o desarrollar adhesión. Pregunte qué significa esto para el producto y las condiciones especificadas, en lugar de adoptar un tiempo de espera genérico. Registre el momento de cada observación, conserve una muestra de control y, cuando corresponda, compruebe la fuerza de adhesión con el método acordado. Si el envase se va a apretar, exponer a la humedad o someter a distintas temperaturas, incluya condiciones representativas en el plan de calificación. Observarlo en un estante a temperatura ambiente no permite responder todas las preguntas sobre su uso.
Alcance: Esta guía sintetiza resúmenes de normas, publicaciones técnicas y casos ilustrativos etiquetados disponibles públicamente, revisados en octubre de 2026. La matriz y el registro de pruebas son herramientas de trabajo propuestas, no resultados de pruebas de Guanma. Los límites de aceptación y los requisitos para usos regulados deben provenir de la especificación del producto y del plan de calificación aplicables.
Referencias y fuentes
- Alcance público y relevancia de ASTM D3330/D3330M-04(2025), incluidos los límites de las comparaciones de desprendimiento.
- Alcance público de la prueba de pegajosidad inicial en bucle de ASTM D6195-22 y efectos del material de respaldo.
- Índice público de métodos y descargo de responsabilidad sobre las especificaciones de desempeño de los métodos de prueba FINAT.
- Principios generales de adhesión de Fitzgerald et al., Adhesivos sensibles a la presión sintéticos para aplicaciones biomédicas, 2023; el ámbito de aplicación difiere del de las etiquetas para botellas.
- Orientación técnica pública de Labels & Labeling sobre la solución de problemas de aplicación de etiquetas y la interacción entre variables de la estructura de la etiqueta y de su aplicación.
- Resumen público de McGuiggan y Filliben, NIST, 2006 sobre la medición del desprendimiento en función de la temperatura.