ติดต่อกับกวนมา

กาวเยิ้มในม้วนฉลากคือกาวที่ไหลเลยขอบฉลากออกมา และบางครั้งไปติดกับชั้นรองลอก ไกด์นำวัสดุ หรือเครื่องพิมพ์ ปัจจัยที่อาจเกี่ยวข้องมีหลายประการ ทั้งการจัดเก็บ วิธีเคลือบวัสดุ และแรงกดขณะกรอม้วน การสัมผัสสภาพแวดล้อมระหว่างจัดเก็บ ลักษณะการเคลือบ และแรงกรอม้วนอาจเป็นปัจจัยร่วม แต่ขอบที่เหนียวไม่ได้บ่งชี้สาเหตุโดยตรง เก็บตัวอย่างที่ยังไม่ถูกแตะต้องไว้ก่อนทำความสะอาดหรือปรับการตั้งค่า และหากทำได้ ให้บันทึกการตั้งค่าหรือสภาวะที่พบปัญหาครั้งแรก
ผู้จัดการฝ่ายผลิตต้องการให้สายการผลิตเดินเครื่องต่อ ส่วนฝ่ายจัดซื้อต้องทราบว่าม้วนวัสดุฉลากชุดถัดไปจะแก้ปัญหาได้หรือไม่ กรณีนี้ต้องใช้หลักฐานคนละประเภท เริ่มจากระบุชนิดของคราบและเปรียบเทียบม้วนวัสดุที่มีเงื่อนไขตรงกัน ตรวจสอบด้วยว่าวิธีแก้ที่เสนอจะยังทำให้ฉลากผลิตภัณฑ์ยึดติดกับภาชนะได้แน่นหรือไม่
เริ่มจากตรวจสอบหลักฐาน
- ถ่ายภาพขอบม้วนและชั้นรองลอกก่อนนำเข้าเครื่องจักร
- เก็บรหัสวัสดุ ล็อต ประวัติการจัดเก็บ และบันทึกการกรอม้วนไว้ด้วยกัน
- ตรวจสอบการเดินเครื่องที่สะอาดและการยึดติดกับภาชนะก่อนอนุมัติวัสดุทดแทน
กาวเยิ้มในม้วนฉลากเริ่มปรากฏตรงไหน
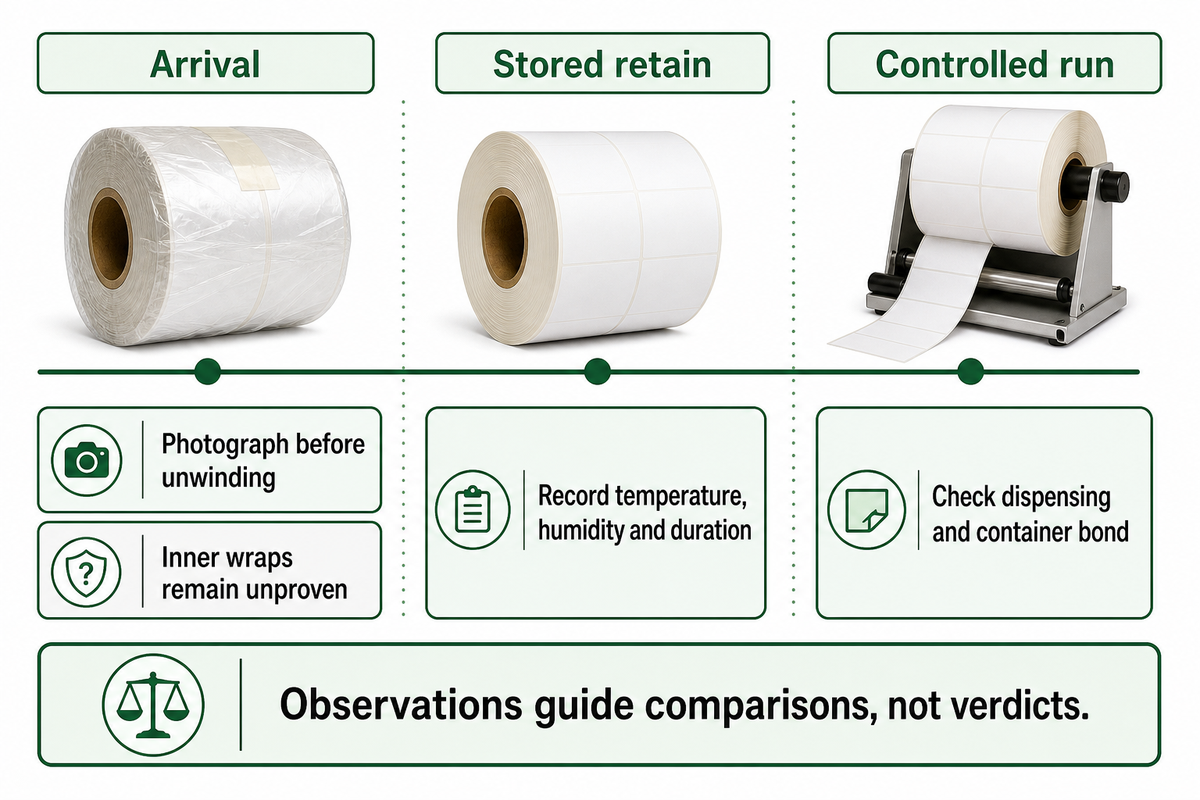
การระบุสาเหตุกาวเยิ้มต้องใช้แนวทางที่เป็นระบบ หากพบกาวเยิ้มในม้วนที่ยังไม่เปิด ต้องแยกตรวจสอบจากกรณีที่เพิ่งพบหลังการพิมพ์ สังเกตตำแหน่งที่พบกาวเยิ้มตั้งแต่เริ่มต้น หลังเก็บรักษาตัวอย่างไว้ และระหว่างการเดินเครื่องภายใต้การควบคุม ข้อมูลเหล่านี้ช่วยจำกัดขอบเขตการเปรียบเทียบขั้นต่อไป แต่เพียงลำพังยังพิสูจน์ไม่ได้ว่ามีข้อบกพร่องด้านสูตรวัสดุหรือการจัดการ
การเคลือบหนา ความหนืดของกาวต่ำ และการกรอม้วนกลับแน่นเกินไป ถูกระบุว่าอาจเป็นปัจจัยร่วมใน แนวทางเกี่ยวกับการปนเปื้อนจากกาวฉลาก ของผู้ผลิตอุปกรณ์ cab ปัญหาที่พบได้ทั่วไปอาจเกิดจากหลายสาเหตุ ข้อมูลจากผิวม้วนชั้นนอกที่สะอาดบอกอะไรได้ไม่มาก หากยังไม่ได้ตรวจสอบม้วนชั้นใน
ลำดับเวลาตรวจสอบกาวเยิ้ม 3 จุด
ลำดับเวลาตรวจสอบกาวเยิ้ม 3 จุดใช้บันทึกสิ่งที่สังเกตพบและแยกออกจากสาเหตุที่คาดการณ์ไว้
| จุดตรวจสอบและตำแหน่ง | บันทึก | การเปรียบเทียบขั้นต่อไป | ข้อจํากัด /ไม่เหมาะสําหรับ |
|---|---|---|---|
| เมื่อรับสินค้า: ขอบม้วนด้านนอก | ถ่ายภาพก่อนคลายม้วน | ม้วนที่ไม่พบปัญหาจากสินค้าล็อตเดียวกัน | ยังสรุปสภาพของม้วนชั้นในไม่ได้ |
| เมื่อรับสินค้า: ด้านหลังของชั้นรองลอก | ตำแหน่งและรูปแบบการถ่ายโอนคราบ | ม้วนชั้นข้างเคียงที่ยังไม่ถูกแตะต้อง | การถ่ายโอนคราบเพียงอย่างเดียวไม่สามารถระบุองค์ประกอบทางเคมีได้ |
| เมื่อรับสินค้า: บรรจุภัณฑ์ | ความเสียหายและบันทึกการขนส่งที่มี | บรรจุภัณฑ์ตัวอย่างเก็บรักษาที่ได้รับการปกป้อง | หากไม่มีเครื่องบันทึกข้อมูล สภาพระหว่างขนส่งยังไม่ทราบแน่ชัด |
| ตัวอย่างเก็บรักษา: ขอบม้วน | จำนวนชั่วโมงที่ผ่านไปและการเปลี่ยนแปลงของสภาพ | ตัวอย่างเก็บรักษาที่มีเงื่อนไขตรงกัน ภายใต้สภาวะการจัดเก็บที่ตกลงกัน | อายุวัสดุที่ต่างกันทำให้การเปรียบเทียบคลาดเคลื่อน |
| ตัวอย่างเก็บรักษา: กระดาษและชั้นรองลอก | การโก่งงอหรือม้วนตัวของวัสดุ ลักษณะการลอก และขนาด | โครงสร้างวัสดุและสภาวะปรับสภาพเดียวกัน | การโก่งงอหรือม้วนตัวของวัสดุไม่ได้พิสูจน์ว่ามีกาวเยิ้มที่ขอบ |
| ตัวอย่างเก็บรักษา: สภาพแวดล้อม | อุณหภูมิ ความชื้น และระยะเวลา | ข้อจำกัดเฉพาะวัสดุที่ซัพพลายเออร์กำหนด | อุณหภูมิห้องไม่ใช่อุณหภูมิที่แกนม้วน |
| การเดินเครื่องภายใต้การควบคุม: การคลายม้วน | ตำแหน่งแรกที่สังเกตพบคราบ | เครื่องจักรที่ทำความสะอาดแล้วกับวัสดุฉลากตัวอย่างเก็บรักษา | คราบปนเปื้อนเดิมอาจถ่ายโอนกลับมา |
| การเดินเครื่องภายใต้การควบคุม: ไกด์นำวัสดุและลูกกลิ้ง | การเกิดคราบซ้ำต่อปริมาณวัสดุที่เดินเครื่อง | ใช้ความเร็วและการตั้งค่าที่ตรงกัน | วิธีการพิมพ์ที่ต่างกันไม่สามารถนำมาเทียบกันได้โดยตรง |
| การเดินเครื่องภายใต้การควบคุม: ฉลากที่ติดแล้ว | การจ่ายฉลากและการยึดติดกับภาชนะ | วัสดุฉลากปัจจุบันและวัสดุที่เสนอใช้แทน | การจ่ายฉลากที่สะอาดไม่ได้พิสูจน์ว่าการยึดติดจะคงทน |
การเชื่อมโยงภาพถ่ายกับรหัสประจำม้วนช่วยป้องกันไม่ให้ตัวอย่างจากเครื่องจักรของผู้ปฏิบัติงานถูกเข้าใจผิดว่าเป็นวัสดุรับเข้าที่ไม่เคยถูกแตะต้อง ลำดับเวลานี้มีประโยชน์เพราะข้อสังเกตแต่ละข้อช่วยกำหนดสิ่งที่จะทดสอบต่อไป ไม่ใช่เพราะนำไปสู่ข้อสรุปโดยอัตโนมัติ
อุณหภูมิและความชื้นในการจัดเก็บ: ใช้ค่าขีดจำกัดของวัสดุ
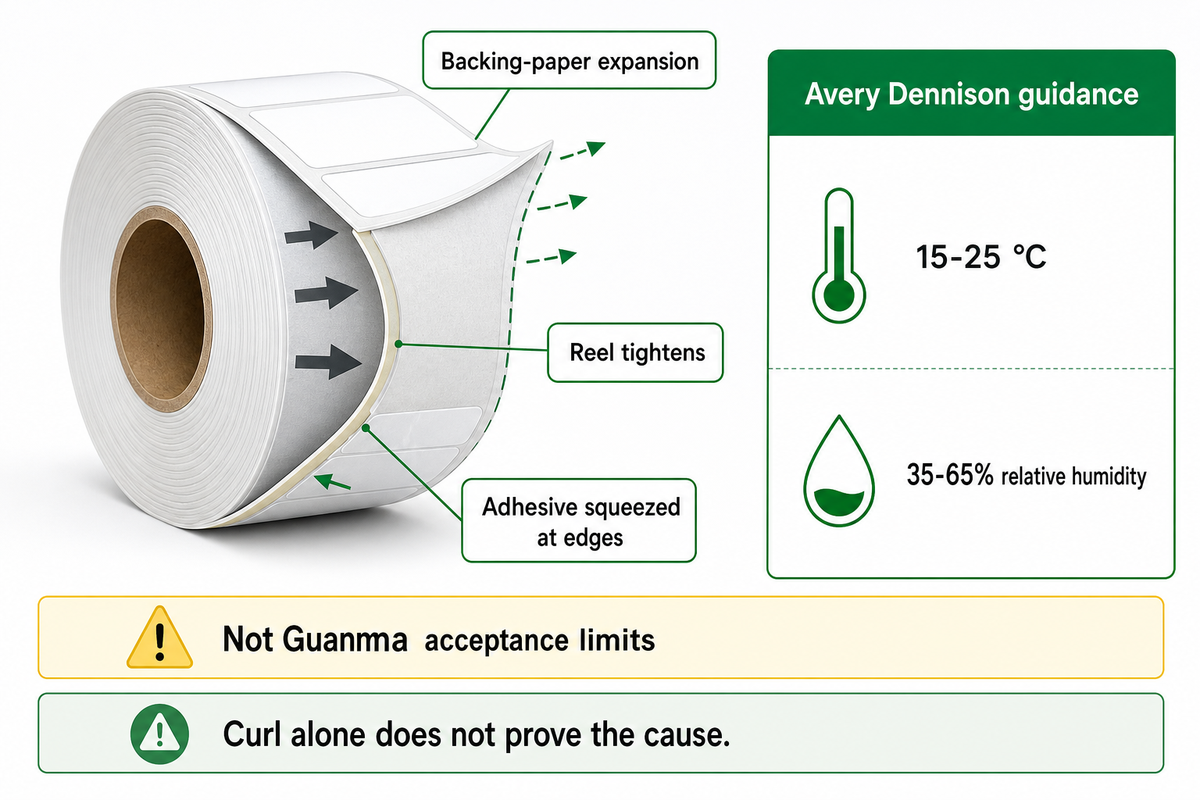
ข้อจำกัดการจัดเก็บเป็นข้อกำหนดสำหรับโครงสร้างฉลากที่ระบุ ไม่ใช่สำหรับกาวไวต่อแรงกดทุกชนิด เปรียบเทียบอุณหภูมิ ความชื้น และระยะเวลาที่สินค้าได้รับผลกระทบกับคำแนะนำของซัพพลายเออร์ ค่าที่วัดหลังส่งมอบไม่ใช่ตัวบ่งชี้ที่เชื่อถือได้ว่าสินค้าเผชิญสภาวะใดระหว่างขนส่ง กระดาษที่สัมผัสความชื้นอาจเปลี่ยนสภาพเชิงกลของม้วนได้ เช่นเดียวกับการเปลี่ยนแปลงที่มองเห็นได้
ตัวอย่างเช่น เอกสารแนะนำการจัดเก็บของ Avery Dennison แนะนำอุณหภูมิ 15–25 °C และความชื้นสัมพัทธ์ 35–65% สำหรับวัสดุกาวในตัวที่ระบุ โดยมีสภาวะที่เหมาะสมคือ 22 °C และ 50% ตัวเลขเหล่านี้เป็นคำแนะนำของ Avery ไม่ใช่ค่าขีดจำกัดการยอมรับของ Guanma เอกสารอธิบายว่ากระดาษรองที่ขยายตัวเมื่อความชื้นสูงอาจทำให้ม้วนแน่นขึ้นและบีบกาวออกจากขอบ
กรณีนี้พบได้เป็นพิเศษเมื่อผู้ร้องเรียนสังเกตว่าม้วนโก่งงอและขอบเหนียว ทั้งสองอาการไม่ได้พิสูจน์ว่าความชื้นเป็นสาเหตุเพียงอย่างเดียว งานวิจัยเกี่ยวกับ ฟิล์มกาวอะคริลิกชนิดน้ำ แสดงให้เห็นผลของการสัมผัสน้ำและเหตุผลที่ควรพิจารณาปัจจัยดังกล่าว แต่งานศึกษาฟิล์มที่แช่น้ำไม่ได้กำหนดค่าขีดจำกัดความชื้นในอากาศของคลังสินค้า
สมมติว่ามีสินค้าจัดส่งที่ถ่ายภาพเมื่อมาถึงแล้วพบว่าม้วนสะอาด แต่ขอบเหนียวหลังวางไว้ข้างประตูโหลดสินค้า 48 ชั่วโมง ทีมผลิตต้องการปฏิเสธสินค้าทั้งล็อต ส่วนซัพพลายเออร์ต้องการทราบว่าสภาพการจัดเก็บทำให้วัสดุเปลี่ยนไปหรือไม่ เก็บม้วนที่ยังไม่ถูกแตะต้องไว้ภายใต้สภาวะการจัดเก็บที่ตกลงกันก่อนหน้านี้ เก็บบรรจุภัณฑ์ที่ได้รับผลกระทบไว้ และเปรียบเทียบบันทึกทั้งสองชุด หากไม่มีเครื่องบันทึกข้อมูลติดไปกับสินค้าขณะจัดส่ง ให้บันทึกว่า “ไม่ทราบสภาพระหว่างขนส่ง” การวางวัสดุไว้ในห้องที่อุณหภูมิ 22 °C ไม่ได้ยืนยันอุณหภูมิที่แกนม้วนหรือแก้ความเสียหายก่อนหน้านี้ได้ ตรวจสอบอีกครั้งหลังผ่านระยะเวลาปรับสภาพที่ซัพพลายเออร์กำหนด แล้วทดสอบการจ่ายฉลากและการยึดติด การเปรียบเทียบอาจทำให้มีเหตุผลเพียงพอที่จะตรวจสอบการจัดเก็บเพิ่มเติม แต่ยังอาจต้องตรวจสอบด้านอื่น เช่น กระบวนการเคลือบและการกรอม้วน
แรงกดขณะกรอม้วน: เปรียบเทียบม้วนที่มีเงื่อนไขตรงกัน
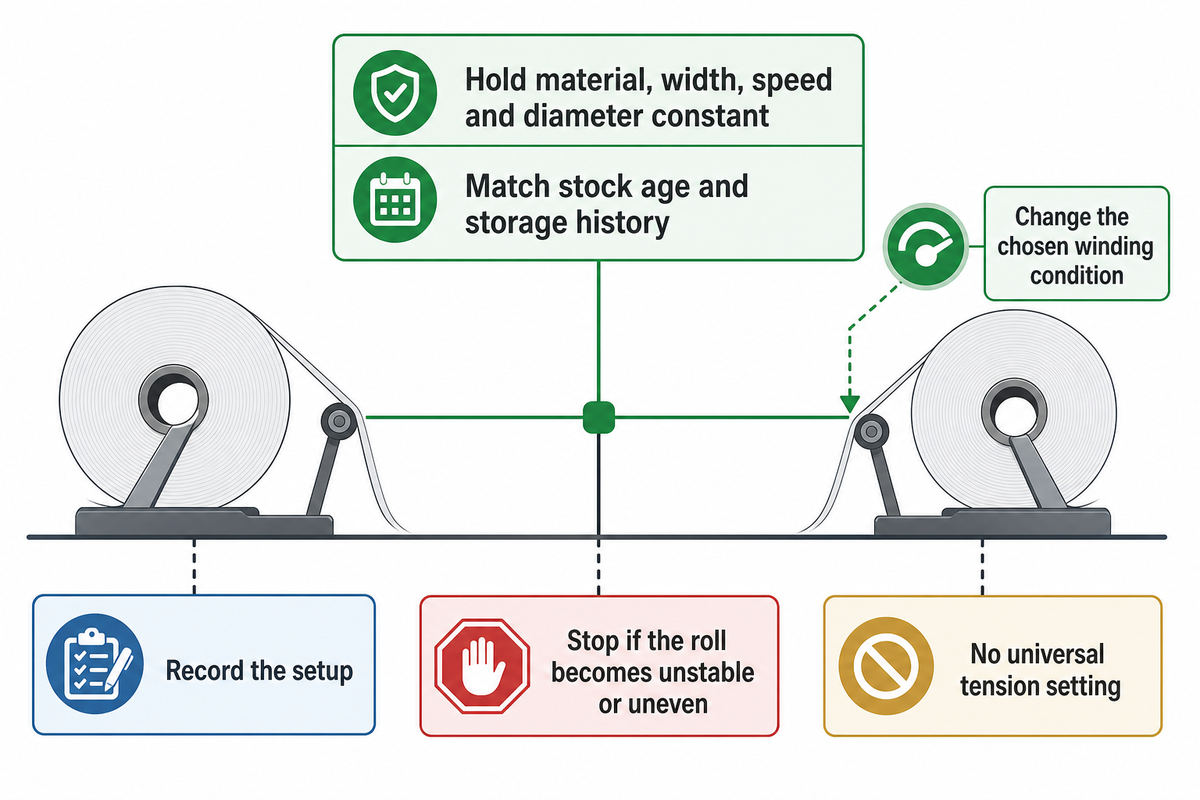
วิธีจำลองการทดลองกรอม้วนที่เหมาะสมคือควบคุมตัวแปรให้ได้มากที่สุด (เช่น วัสดุ ความกว้าง ความเร็ว เส้นผ่านศูนย์กลางม้วน อายุวัสดุ ประวัติการจัดเก็บก่อนหน้า เป็นต้น) ปรับสภาวะการกรอม้วนที่เลือกภายในช่วงการทำงานที่ผู้แปรรูปฉลากอนุญาต และบันทึกการตั้งค่าไว้ การพบคราบน้อยลงภายใต้เงื่อนไขหนึ่งเป็นหลักฐานสนับสนุนให้ประเมินต่อ แต่ไม่ได้กำหนดค่าแรงตึงที่ใช้ได้กับทุกกรณี
ไม่สามารถระบุแรงกดภายในม้วนที่กรอแล้วได้ด้วยคำอธิบายสั้น ๆ ว่า “แน่น” หรือ “หลวม” งานวิจัยที่ตีพิมพ์เกี่ยวกับ การศึกษาแรงตึงแบบไล่ระดับ เชื่อมโยงความเค้นจากการกรอม้วนกับการสึกของผิวฟิล์มกาว โดยเปรียบเทียบรูปแบบแรงตึง 2 แบบ งานดังกล่าวชี้ให้เห็นว่าควรใส่ใจกับสภาวะการกรอม้วน แต่ไม่ได้กำหนดค่าขีดจำกัดกาวเยิ้มที่ขอบฉลาก
ควรบันทึกอุณหภูมิการจัดเก็บฉลากและแรงตึงขณะกรอม้วนอย่างไร
บันทึกอุณหภูมิเป็น °C ความชื้นสัมพัทธ์เป็นเปอร์เซ็นต์ เวลาจัดเก็บที่ผ่านไปเป็นชั่วโมง และค่าการตั้งกรอม้วนจริงพร้อมหน่วยเฉพาะของเครื่องจักร บันทึกความกว้างของแผ่นวัสดุต่อเนื่องในม้วน เส้นผ่านศูนย์กลางแกนม้วนและม้วนสำเร็จเป็นมิลลิเมตร ความเร็วสายการผลิตเป็นเมตร/นาที และอายุวัสดุ ระบุตำแหน่งเซนเซอร์และอุปกรณ์ที่ใช้วัดไว้พร้อมค่าที่บันทึก เพื่อให้ผู้ปฏิบัติงานคนอื่นทำการเปรียบเทียบซ้ำได้
แนวทางของ NIST เกี่ยวกับการปิดกั้นอิทธิพลรบกวน ระบุว่าควรควบคุมปัจจัยรบกวนให้คงที่เพื่อให้การทดลองมีประสิทธิภาพขึ้น ปัจจัยรบกวนที่อาจเกิดขึ้นในการทดลองนี้ ได้แก่ การใช้วัสดุคนละล็อต หรือระยะเวลาที่เก็บวัสดุฉลากไว้ก่อนทดสอบ NIST ยังระบุว่า การทดลองที่เปลี่ยนทีละปัจจัยมองไม่เห็นปฏิสัมพันธ์ระหว่างปัจจัย ซึ่งหมายความว่าการเปรียบเทียบแรงตึงในสภาพแวดล้อมหนึ่งไม่สามารถตัดความเป็นไปได้ของปฏิสัมพันธ์ระหว่างแรงตึงกับความชื้นได้
ข้อผิดพลาดที่พบบ่อยคือคลายม้วนลงเรื่อย ๆ จนกว่าคราบจะหายไป ใน การอภิปรายของผู้แปรรูปฉลากเมื่อปี 2008 การกรอม้วนกลับแบบหลวมไม่ได้แก้ปัญหาที่รายงานได้ทั้งหมด ให้ใช้รายงานดังกล่าวเป็นแนวทางแก้ปัญหาเบื้องต้น ไม่ใช่ผลการทดสอบภายใต้การควบคุม หยุดการทดลองหากทำให้ม้วนไม่มั่นคงหรือไม่สม่ำเสมอ การแก้ปัญหาคราบปนเปื้อนแต่ทำให้จัดการม้วนได้ยากขึ้นไม่ใช่วิธีแก้ที่สำเร็จ
ปริมาณสารเคลือบและการไหลของกาว: ปรับข้อกำหนดอย่างรอบคอบ
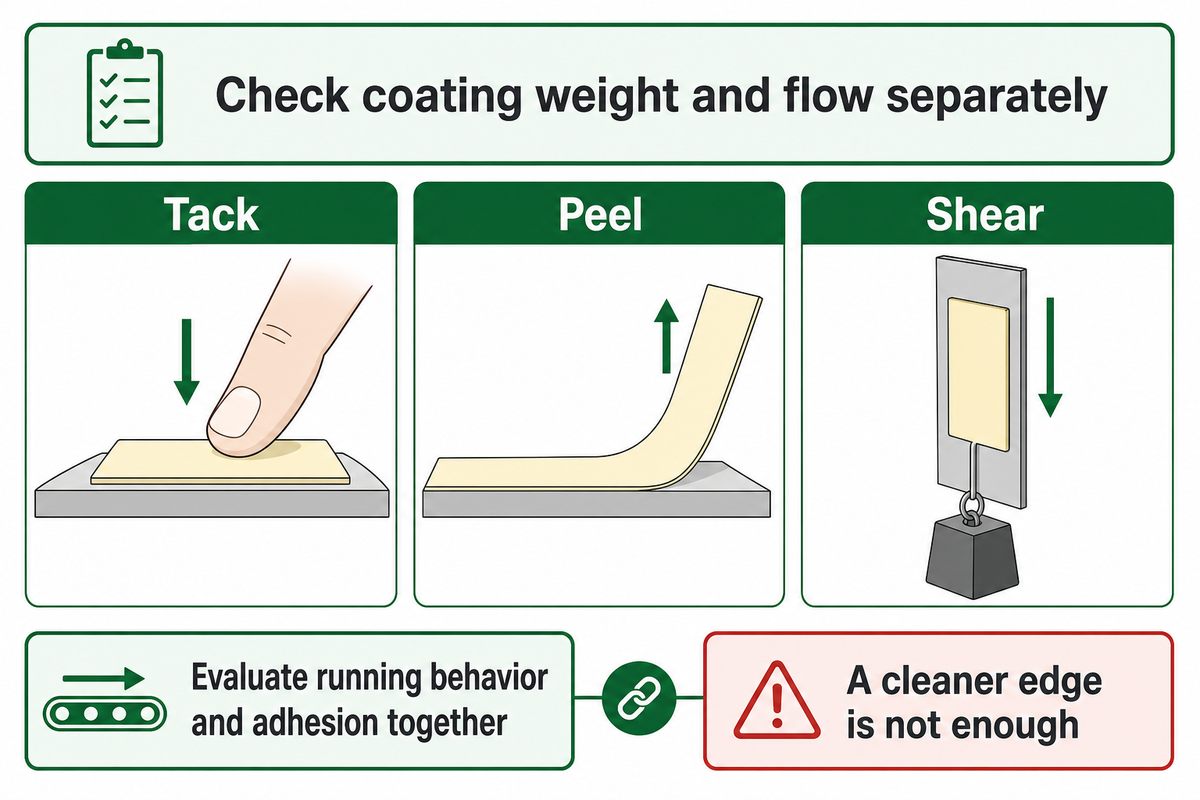
ตรวจสอบปริมาณสารเคลือบและการไหลของกาวแยกจากกัน หากปริมาณสารเคลือบไม่ตรงตามข้อกำหนดทางเทคนิค ควรปรับแก้ แม้ปริมาณสารเคลือบจะตรงตามข้อกำหนดทางเทคนิค ก็อาจยังไม่เหมาะกับการใช้งาน อย่าอนุมัติให้ลดปริมาณกาวเพียงเพราะม้วนดูสะอาดขึ้น วัสดุทดแทนควรมีแรงยึดติดเริ่มต้น แรงยึดติดหลังการลอก และความทนต่อแรงเฉือนที่จำเป็นหลังติดฉลากแล้ว
ปฏิสัมพันธ์ระหว่างวัตถุดิบสำคัญกว่าชื่อกาว ชั้นกาวต้องสัมผัสพื้นผิวที่มีลวดลายของภาชนะและทนต่อการเคลื่อนตัวที่ไม่พึงประสงค์ ควรประเมิน โครงสร้างวัสดุฉลาก ทั้งชุด ไม่ว่าจะเป็นกระดาษ ฟิล์มโพลีเอสเตอร์ หรือวัสดุอื่น การเลือกกาวที่เหมาะสมต้องคำนึงถึงวัสดุหน้าและชั้นรองลอกด้วย
ใน งานวิจัยปี 2021 ของ Márquez และคณะ ตัวอย่าง 1sp-AB และ 2sp-AB ที่มีแผ่นรอง PET มีค่าความทนต่อแรงเฉือนที่รายงานไว้ 11.8 ± 0.7 h และ 47.0 ± 0.9 h ตามลำดับ ส่วนค่าความทนต่อแรงลอกมีแนวโน้มตรงกันข้าม คือ 8.1 ± 0.4 และ 4.9 ± 0.4 N/25 mm ตัวอย่างใช้กระบวนการเตรียมที่ต่างกัน และมีปริมาณสารเคลือบแห้งประมาณ 25 g/m² งานวิจัยไม่ได้วัดกาวเยิ้มที่ขอบหรือผลิตภัณฑ์ของ Guanma แต่แสดงให้เห็นว่าไม่ควรใช้คุณสมบัติกาวที่ดีขึ้นเพียงด้านเดียวแทนคุณสมบัติด้านอื่น
จะลดกาวเยิ้มโดยไม่ทำให้ฉลากยึดติดอ่อนลงได้อย่างไร
เริ่มจากตรวจสอบว่าวัสดุปัจจุบันตรงตามข้อกำหนดหรือไม่ จากนั้นประเมินว่าวัสดุทดแทนยอมรับได้เมื่อเทียบกับโครงสร้างเดิมหรือไม่ ใช้ภาชนะเป้าหมาย สภาวะการติดฉลาก สภาพแวดล้อมการทดสอบ และระยะเวลาพักก่อนทดสอบให้เหมือนกัน ประเมินการเดินเครื่องและการยึดติดที่เพียงพอภายในการทดสอบเดียวกัน กาวที่ไหลน้อยกว่าไม่ได้เหมาะกับพื้นผิวที่ติดยากเสมอไป
กรณีที่ไม่ควรซื้อวัสดุทดแทนที่มีแรงยึดติดเริ่มต้นต่ำกว่า
อย่าซื้อเกรดที่มีแรงยึดติดเริ่มต้นต่ำกว่าเพียงเพราะม้วนเดิมเหนียว ฉลากอาจต้องสัมผัสภาชนะพลาสติกที่มีพื้นผิวเป็นลวดลายอย่างเต็มที่ตั้งแต่แรก และขอบที่สะอาดขึ้นก็แทบไม่มีประโยชน์หากฉลากเผยอระหว่างการจัดการ ผลการเปรียบเทียบในห้องปฏิบัติการข้างต้นแสดงให้เห็นว่าความทนต่อแรงเฉือนสูงและการยึดติดสูงไม่ได้เกิดขึ้นพร้อมกันเสมอไป ระบุให้ได้ว่าคุณสมบัติใดมีปัญหาก่อนปรับชนิดของกาว
ลองนึกถึงผู้บรรจุอาหารและเครื่องดื่มที่ต้องทำความสะอาดฉลากสั่งทำพิเศษบ่อยครั้ง แต่ต้องการให้ฉลากอยู่บนภาชนะที่แช่เย็นได้อย่างมั่นคง เกรดที่เสนอใช้เดินเครื่องได้สะอาดในการทดลองระยะสั้นในห้องแห้ง ฝ่ายจัดซื้อเห็นว่าช่วยลดการหยุดเครื่อง ส่วนฝ่ายควบคุมคุณภาพเห็นว่าการทดลองไม่ได้ทดสอบการเกิดหยดน้ำควบแน่นหรือระยะเวลาพักตามที่ต้องการ ทั้งสองฝ่ายจึงยังมีหลักฐานไม่เพียงพอที่จะอนุมัติการเปลี่ยนแปลง ทดสอบภาชนะซ้ำภายใต้เงื่อนไขที่ตกลงกัน และตรวจสอบทั้งการจัดการในช่วงแรกกับการยึดติดในภายหลัง การรับรองผลิตภัณฑ์ที่สัมผัสความชื้นต้องจำลองการสัมผัสดังกล่าวด้วย หากเกรดใหม่ทำให้ฉลากเผยอ ให้คงข้อกำหนดการยึดติดเดิมไว้ แล้วตรวจสอบความสม่ำเสมอของการเคลือบหรือการกรอม้วน
แนวทางแก้ปัญหาที่อาศัยการแลกเปลี่ยนระหว่างความแข็งกับการยึดติดมีระบุไว้ใน สิทธิบัตรกาวหลายชั้นของ Avery Dennison ข้อมูลนี้ไม่ได้หมายความว่า Guanma เป็นเจ้าของเทคโนโลยี หรือม้วนวัสดุที่จัดส่งจะให้ประโยชน์ตามที่ระบุในสิทธิบัตรนั้น
การไดคัตและชั้นรองลอก: เมื่อรูปแบบที่ขอบเปลี่ยนแนวทางวินิจฉัย
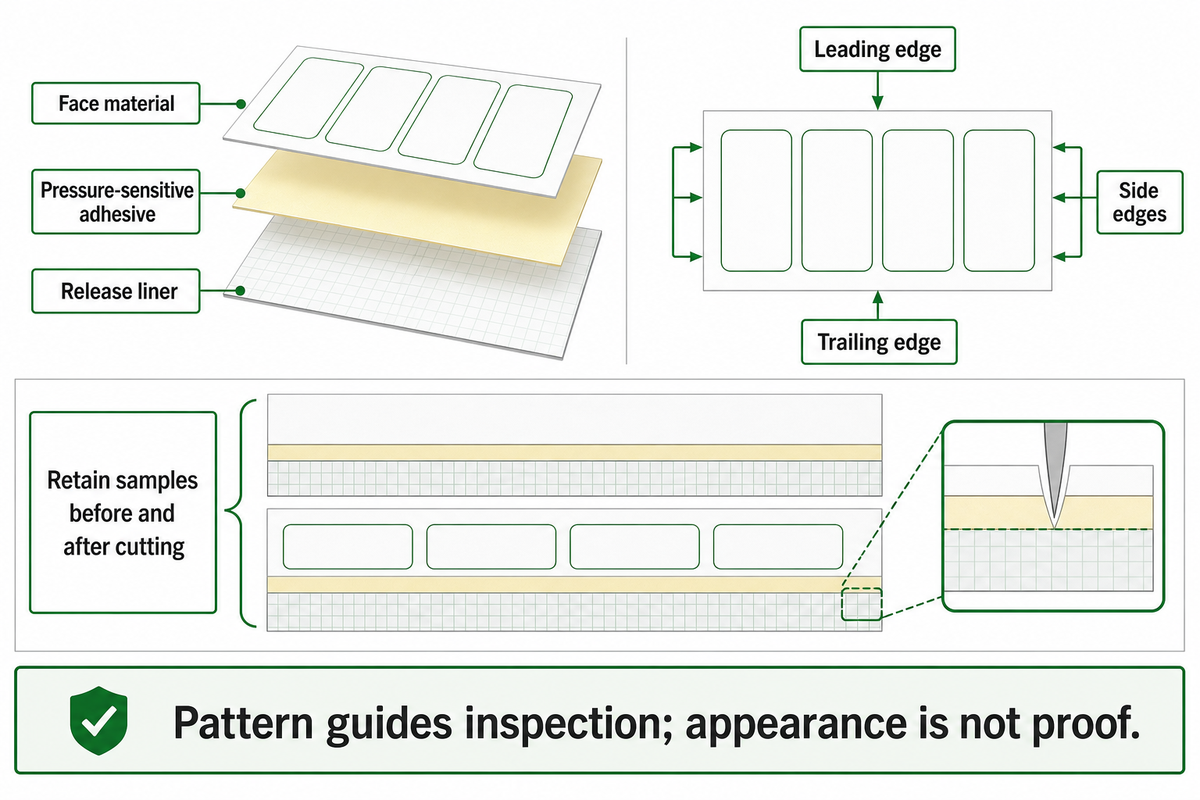
คราบที่เกิดตามแนวขอบตัดแต่ละด้านต้องตรวจสอบทั้งกระบวนการแปรรูปและวัสดุ เก็บตัวอย่างไว้ทั้งก่อนและหลังตัด ระบุตำแหน่งช่องวัสดุ และตรวจสอบสภาพชั้นรองลอก รูปแบบคราบที่เกิดซ้ำอาจช่วยชี้การตรวจสอบไปที่เครื่องมือหรือการถ่ายโอนคราบ แต่รูปลักษณ์เพียงอย่างเดียวอาจแยกปัญหาการตัด การลอก หรือการไหลของกาวได้ไม่ครบทุกกรณี
ดัชนีวิธีทดสอบของ FINAT แยกปริมาณสารเคลือบ ความทนต่อแรงเฉือน แรงยึดติดเริ่มต้น และการกระแทกของแม่พิมพ์ตัดเป็นการทดสอบแต่ละรายการ FTM 23 เกี่ยวข้องกับการกระแทกของแม่พิมพ์ตัด ส่วน FTM 12 เกี่ยวข้องกับปริมาณสารเคลือบกาว FTM 28 เกี่ยวข้องกับกาวซึมผ่านกระดาษ ซึ่งไม่ควรสับสนกับกาวที่ไหลอ้อมขอบฉลาก
ผิวซิลิโคนสำหรับลอกทำหน้าที่ต่างจากวัสดุหน้า ดังนั้นการเปลี่ยนผิวดังกล่าวอาจทำให้ลอกฉลากออกจากกระดาษรองได้ง่ายขึ้น แต่ไม่ได้แก้สาเหตุที่กาวเคลื่อนตัว ตรวจสอบ หน้าที่ของชั้นรองลอก และสำหรับโครงสร้างกระดาษ ให้ตรวจสอบ ความชื้นในชั้นรองลอกกลาสซีน ก่อนเปรียบเทียบกับชั้นรองลอกชนิดอื่น
ผู้แปรรูปฉลากสามารถทำเครื่องหมายขอบด้านหน้า ด้านท้าย และด้านข้าง แทนการส่งภาพถ่ายที่ไม่มีป้ายกำกับได้ หากมีตัวอย่างเก็บรักษาที่ยังไม่ผ่านการแปรรูป ก็ควรนำมาใช้ด้วย การจับคู่ตัวอย่างเช่นนี้ช่วยแยกหลักฐานจากกระบวนการผลิตออกจากหลักฐานที่เกิดขึ้นภายหลังระหว่างการจ่ายฉลาก และช่วยไม่ให้ตีความขอบตัดที่เหนียวทุกกรณีว่าเป็นข้อบกพร่องของกาวอย่างผิดพลาด
คราบในเครื่องพิมพ์: เมื่อใดควรพักม้วนวัสดุและทำความสะอาดเครื่อง
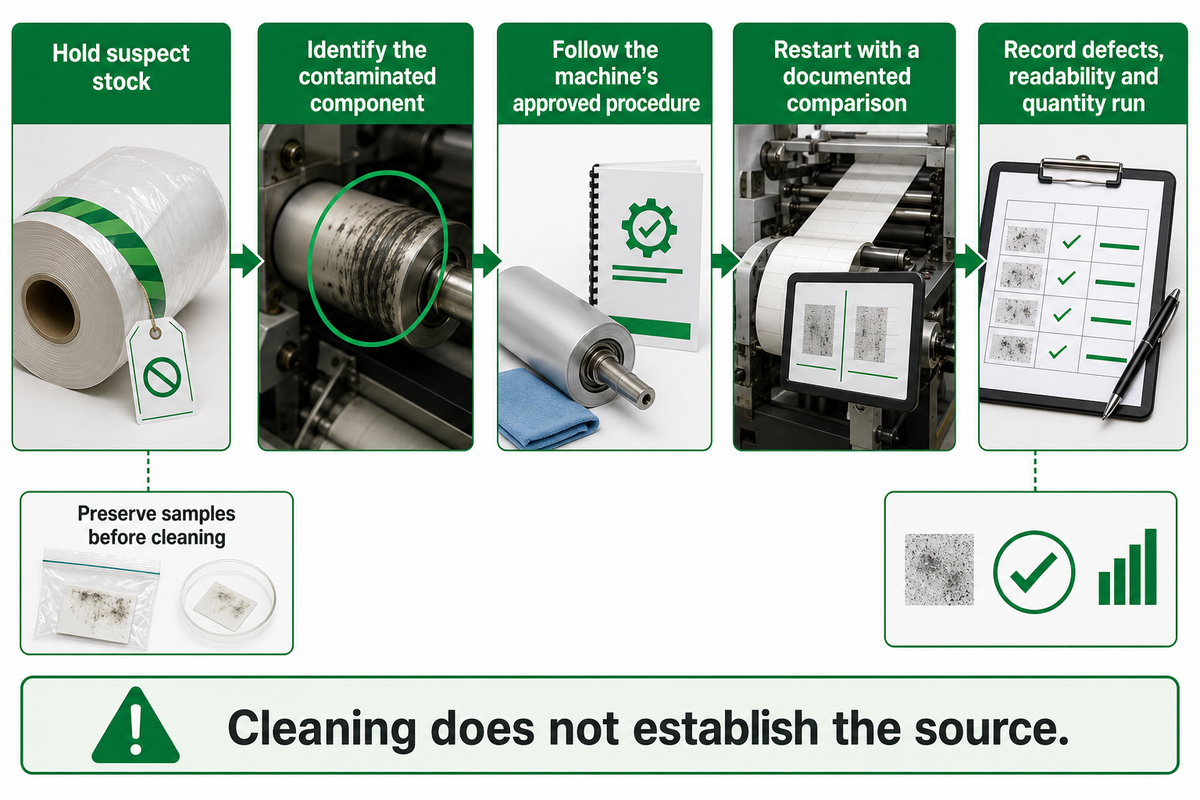
พักใช้วัสดุฉลากที่สงสัยว่ามีปัญหาเมื่อคราบเกิดซ้ำจนรบกวนการป้อนวัสดุ การพิมพ์ หรือการจ่ายฉลาก และเก็บตัวอย่างไว้ก่อนทำความสะอาด ปฏิบัติตามขั้นตอนของผู้ผลิตอุปกรณ์สำหรับชิ้นส่วนที่เกี่ยวข้องโดยเฉพาะ จากนั้นเริ่มเดินเครื่องใหม่พร้อมบันทึกผลการเปรียบเทียบ การทำความสะอาดช่วยกำจัดคราบปนเปื้อนเฉพาะหน้า แต่ไม่ได้ระบุว่าคราบมาจากม้วนวัสดุที่รับเข้า การตั้งค่า หรือวัสดุที่ถ่ายโอนมาจากงานก่อนหน้า
โดยเฉพาะ cab แนะนำให้ทำความสะอาดลูกกลิ้งและหัวพิมพ์ก่อนเปลี่ยนจากวัสดุพิมพ์ที่ก่อให้เกิดการปนเปื้อน มิฉะนั้นคราบที่ค้างอยู่ในเครื่องอาจส่งผลต่อวัสดุทดแทน หรือทำให้วัสดุฉลากที่ไม่มีปัญหาดูเหมือนชำรุด บันทึกข้อบกพร่องในการพิมพ์และความสามารถในการอ่านบาร์โค้ด พร้อมกับปริมาณวัสดุที่ผ่านการแปรรูประหว่างการหยุดทำความสะอาดแต่ละครั้ง
ทํา
- เก็บม้วนที่ยังไม่ถูกแตะต้องและตัวอย่างคราบไว้
- ระบุชิ้นส่วนที่ปนเปื้อน
- ใช้ขั้นตอนทำความสะอาดที่ผู้ผลิตเครื่องจักรอนุมัติ
อย่า
- เช็ดทุกขอบก่อนบันทึกข้อมูล
- ขัดหัวพิมพ์ตามคำแนะนำที่ใช้ในครัวเรือน
- คิดว่าวัสดุพิมพ์ใหม่จะทำความสะอาดคราบเดิมได้
ใช้ผ้านุ่ม แอลกอฮอล์ไอโซโพรพิล หรือผลิตภัณฑ์ทำความสะอาดอื่นได้เฉพาะเมื่อคู่มือเครื่องจักรระบุให้ใช้ อย่าใช้อะซิโตนหรือลมร้อนเพียงเพราะเคยช่วยขจัดกาวจากบรรจุภัณฑ์ผลิตภัณฑ์อื่น คำแนะนำเกี่ยวกับการขจัดกาวออกจากขวดโหลไม่ใช่ขั้นตอนบำรุงรักษาหัวพิมพ์
สำหรับ วัสดุฉลากกระดาษความร้อน ให้ตรวจสอบความสามารถในการพิมพ์กับเครื่องจักรและการตั้งค่าที่ใช้งานจริง วัสดุฉลากที่เหมาะสมต้องใช้วิธีการพิมพ์ที่เข้ากันได้และมีพฤติกรรมของกาวที่ยอมรับได้ ลูกกลิ้งที่สะอาดเป็นหลักฐานที่มีประโยชน์ก็ต่อเมื่อมีการบันทึกผลการเดินเครื่องครั้งถัดไป
ต้นทุนวัสดุทดแทน: คำนวณเพดานต้นทุนคุ้มทุนจากการลดเวลาทำความสะอาด
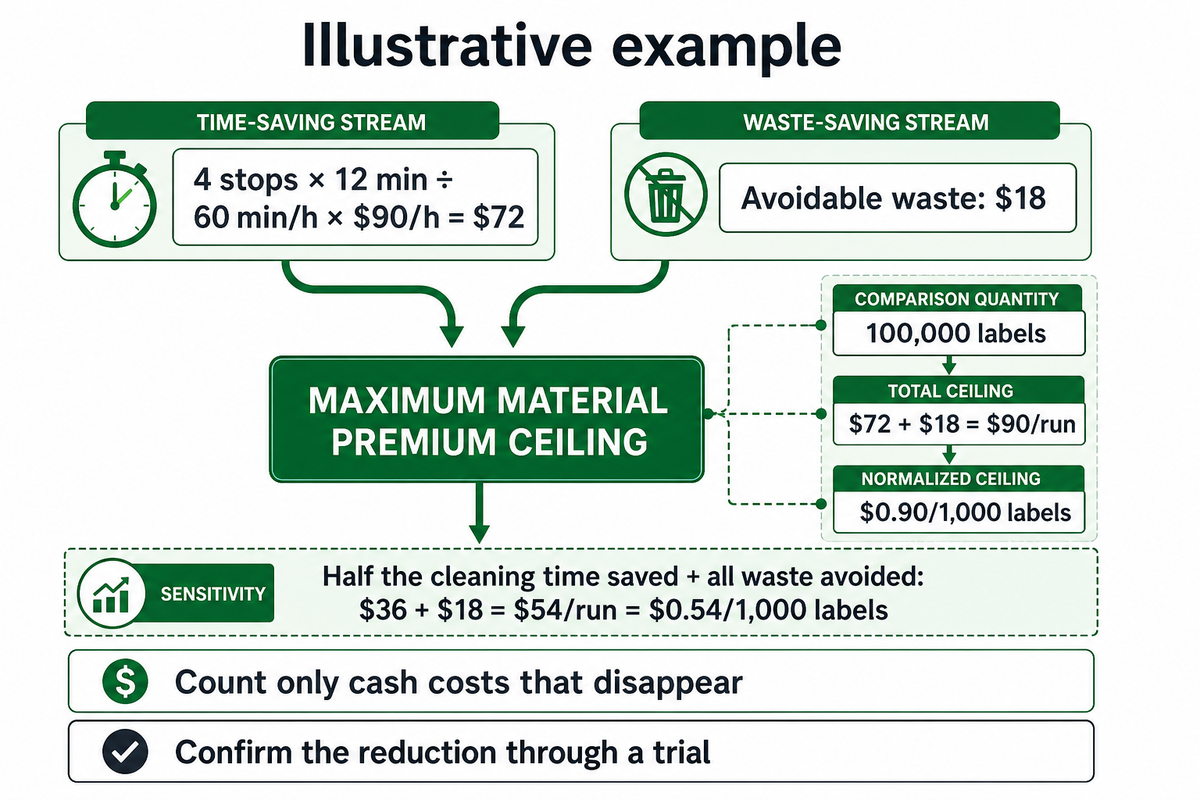
ส่วนต่างราคาวัสดุทดแทนสมเหตุสมผล หากวัสดุใหม่ช่วยหลีกเลี่ยงต้นทุนที่เกิดจากวัสดุเดิมได้จริง นับต้นทุนการทำความสะอาดส่วนเพิ่ม ของเสีย และต้นทุนส่วนเพิ่มอื่น ๆ สำหรับปริมาณฉลากเท่ากัน อย่ารวมค่าบำรุงรักษาตามปกติหรือค่าแรงคงที่ที่ไม่เปลี่ยนแปลง และเปรียบเทียบเพดานที่คำนวณได้กับใบเสนอราคาที่มีผลการทดลองยืนยัน
เพดานต้นทุนคุ้มทุนจากการลดเวลาทำความสะอาด
เพดานต้นทุนคุ้มทุนจากการลดเวลาทำความสะอาดคือส่วนต่างราคาวัสดุสูงสุดที่รองรับได้ด้วยของเสียและต้นทุนทำความสะอาดที่หลีกเลี่ยงได้อย่างมีหลักฐาน สำหรับปริมาณผลผลิตเท่ากัน
ตัวอย่างกระแสเงินสดที่เกี่ยวข้องจาก Open University ใช้กำหนดขอบเขตทางบัญชี หากการตัดสินใจไม่ทำให้ต้นทุนเปลี่ยน ชั่วโมงการทำงานที่ได้คืนมาไม่ใช่เงินสดที่ประหยัดได้ ตัวอย่างของ ACCA ยังระบุด้วยว่าชั่วโมงว่างที่จ่ายเงินไปแล้วไม่มีต้นทุนส่วนเพิ่ม
สมมติว่าการผลิตฉลาก 100,000 ใบมีการหยุดทำความสะอาดเพิ่มเติม 4 ครั้ง ครั้งละ 12 นาที และมีของเสียที่หลีกเลี่ยงได้ $18 สมมติว่าอัตรา $90/ชั่วโมงเป็นต้นทุนเงินสดที่จะหายไปจริง เช่น ค่าล่วงเวลาที่หลีกเลี่ยงได้ และวัสดุทดแทนช่วยขจัดความสูญเสียส่วนเพิ่มเหล่านี้ได้ทั้งหมด การคำนวณคือ 4 × 12 ÷ 60 × $90 + $18 = $90 ต่อรอบการผลิต หรือ $0.90 ต่อ 1,000 ฉลาก ส่วนต่างราคาที่เสนอ $0.60 ต่อ 1,000 ฉลากจะมีต้นทุน $60 และเหลือประโยชน์สุทธิตามเงื่อนไข $30 หากยังต้องใช้เวลาทำความสะอาดครึ่งหนึ่ง ข้อเสนอเดิมจะไม่ผ่านการเปรียบเทียบนี้ ยืนยันการลดต้นทุนด้วยการทดลอง แทนการประเมินตามคำรับรองของซัพพลายเออร์ราวกับเป็นผลที่แน่นอน
| รายการข้อมูลนำเข้าหรือผลลัพธ์ | ค่าตัวอย่าง | หลักเกณฑ์ | ข้อจํากัด /ไม่เหมาะสําหรับ |
|---|---|---|---|
| ปริมาณสำหรับการเปรียบเทียบ | ฉลาก 100,000 ใบ | ผลผลิตเท่ากันสำหรับวัสดุทั้งสองชนิด | ปริมาณที่ต่างกันทำให้การเปรียบเทียบคลาดเคลื่อน |
| จำนวนครั้งที่หยุดทำความสะอาดเพิ่มเติม | 4 ครั้ง | นอกเหนือจากการทำความสะอาดตามปกติ | ไม่นับงานบำรุงรักษาที่จำเป็นอยู่แล้ว |
| เวลาต่อการหยุดเพิ่มเติมแต่ละครั้ง | 12 นาที | เวลาหยุดที่วัดได้จากการใช้งานจริง | ใช้เป็นค่าตัวอย่างเท่านั้น |
| เวลาหยุดเพิ่มเติมรวม | 48 นาที = 0.8 ชั่วโมง | 4 × 12 นาที | เวลาที่ผ่านไปทั้งหมดไม่ได้กลายเป็นเงินที่ประหยัดได้ |
| ต้นทุนรายชั่วโมงที่หลีกเลี่ยงได้ | $90/ชั่วโมง | สมมติฐานต้นทุนเงินสดส่วนเพิ่ม | ไม่รวมค่าแรงหรือค่าโสหุ้ยที่ปันส่วนไว้และไม่เปลี่ยนแปลง |
| เงินที่ประหยัดได้จากเวลา | $72 | 0.8 ชั่วโมง × $90/ชั่วโมง | ต้องขจัดการหยุดเพิ่มเติมทั้ง 4 ครั้งได้ |
| ของเสียที่หลีกเลี่ยงได้ | $18 | สมมติฐานการสูญเสียวัสดุแยกต่างหาก | อย่านับความสูญเสียรายการเดียวกันซ้ำ |
| เพดานส่วนต่างราคา | $90/รอบการผลิต | $72 + $18 | ไม่รวมประโยชน์ที่ยังไม่ได้ทดสอบ |
| เพดานที่ปรับตามปริมาณ | $0.90/1,000 ฉลาก | $90 ÷ 100 | เป็นเพดาน ไม่ใช่ผลตอบแทนที่รับประกัน |
| กรณีลดเวลาลงครึ่งหนึ่ง | $54/รอบการผลิต; $0.54/1,000 | เวลาที่ประหยัดได้ $36 + ของเสีย $18 | ต่ำกว่าส่วนต่างราคา $0.60 ในตัวอย่าง |
ฝ่ายการเงินควรพิจารณาด้วยว่ากำลังการผลิตที่ได้คืนมาสามารถนำไปขายหรือใช้งานได้จริงหรือไม่ อย่านับประโยชน์จากกำลังการผลิตเต็มจำนวนเพิ่มเข้าไปกับเงินที่ประหยัดจากค่าแรง หากตัวเลขทั้งสองส่วนทับซ้อนกัน หากพนักงานยังได้รับค่าจ้างเท่าเดิม ให้บันทึกการปรับปรุงด้านการดำเนินงานแยกจากเงินที่ประหยัดได้
การทดลองกับซัพพลายเออร์: ต้องเดินเครื่องได้สะอาดและยึดติดกับภาชนะ
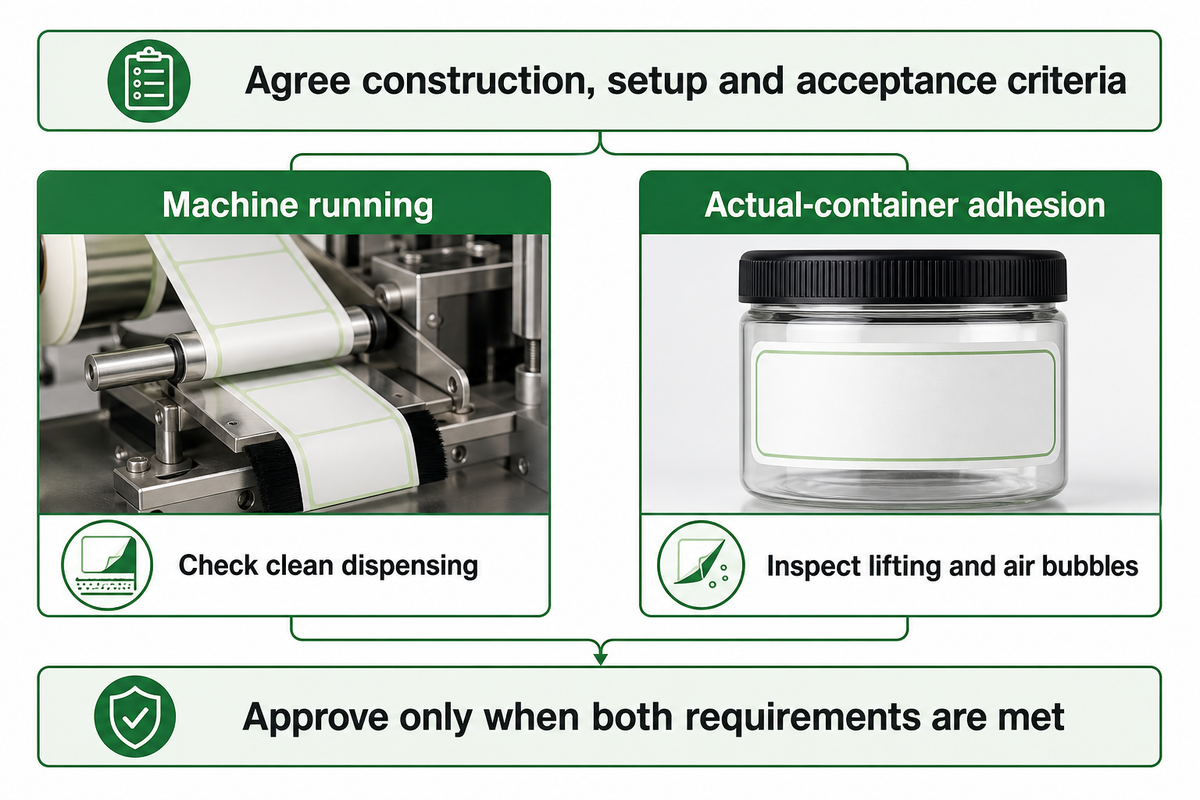
การทดสอบจากซัพพลายเออร์ควรยืนยันว่าผลิตภัณฑ์เดินเครื่องได้ตามต้องการและยึดติดกับภาชนะจริงได้ ก่อนเปรียบเทียบตัวอย่าง ควรตกลงโครงสร้างวัสดุ การตั้งค่าเครื่อง จุดตรวจสอบ ระยะเวลาพักก่อนทดสอบ และเกณฑ์การยอมรับให้ชัดเจน ควรพิจารณาอายุการเก็บรักษาและสภาพการใช้งานที่คาดไว้ด้วย เพราะการทดลองเดินเครื่องระยะสั้นที่ผ่านเกณฑ์ไม่ได้ยืนยันว่าผลิตภัณฑ์จะทำงานได้ตลอดอายุการใช้งานภายใต้สภาพแวดล้อมที่กำหนด
“ไม่ได้หมายถึงข้อกำหนดด้านสมรรถนะใดๆ ในตัวเอง”
ในกรณีที่ข้อความอ้างอิงกล่าวถึงหมายเลขการทดสอบโดยไม่ระบุเกณฑ์ผ่าน ให้ใช้คำเตือนของ FINAT: วิธีทดสอบไม่ได้ระบุสมรรถนะของวัสดุในตัวเอง FTM 1 ระบุการทดสอบแรงยึดติดหลังการลอกที่มุม 180° ด้วยความเร็ว 300 mm/min ส่วน FTM 2 ระบุการทดสอบแรงยึดติดหลังการลอกที่มุม 90° ด้วยความเร็ว 300 mm/min FTM 8 เกี่ยวข้องกับการทดสอบความทนต่อแรงเฉือน และ FTM 9 เกี่ยวข้องกับการทดสอบแรงยึดติดเริ่มต้นแบบห่วง ประกาศคู่มือฉบับเดือนพฤศจิกายน 2025 ของสมาคม กล่าวถึงวิธีทดสอบ 31 วิธีในฉบับที่ 11 วิธีทดสอบอธิบายวิธีดำเนินการทดสอบ และแยกจากข้อกำหนดของการใช้งานปลายทาง.
ส่งรหัสวัสดุปัจจุบัน หมายเลขล็อต วัสดุหน้า ข้อกำหนดการเคลือบ วัสดุรองหลัง ความกว้าง ขนาดแกนม้วน และเส้นผ่านศูนย์กลางม้วนสำเร็จ เพื่อเลือกฉลากที่เหมาะสม แนบภาพถ่ายตามลำดับเวลา พร้อมบันทึกความเร็วการผลิต ประวัติการเก็บรักษา และความถี่ในการทำความสะอาด ให้ข้อมูลเกี่ยวกับภาชนะที่จะใช้ด้วย เมื่อมีข้อมูลเหล่านี้ ฝ่ายจัดซื้อจะขอการเปรียบเทียบภายใต้เงื่อนไขเดียวกันได้ แทนการขอวัสดุทางเลือกที่อ้างเพียงว่า “คุณภาพสูง”
ตกลงให้ชัดเจนว่าฉลากต้องติดอยู่ในสภาพใด โดยระบุวิธีจัดการฉลากในเบื้องต้น ระยะเวลาพักปรับสภาพตามที่กำหนด และวิธีตรวจสอบในภายหลังภายใต้สภาพการใช้งานที่คาดไว้ ตรวจสอบว่าฉลากยึดติดกับพื้นผิวจริงหรือไม่ มีฟองอากาศหรือขอบเผยอหรือไม่ และการจ่ายฉลากยังสะอาดหรือไม่ พื้นผิวแห้งในการทดลองภายในห้องไม่ได้ครอบคลุมทุกการใช้งานในสภาพแวดล้อมเย็น การใช้ตัวอย่างควบคุมที่เหมาะสมช่วยให้เห็นความแตกต่างนี้ได้ชัดเจน
หากสอบถาม Guanma โปรดระบุว่าต้องการตัวอย่างฉลากฟิล์ม PET หรือตัวเลือกวัสดุฉลากกระดาษ แล้วแนบชุดหลักฐานประกอบ ขอข้อมูลเงื่อนไขการเก็บรักษาและการทดสอบที่เหมาะกับวัสดุแต่ละชนิด ทางเลือกที่ดีที่สุดคือโครงสร้างวัสดุที่ผ่านข้อกำหนดการเดินเครื่องและการยึดติดที่ตกลงกันไว้ การระบุชื่อชนิดกาวเพียงอย่างเดียวไม่อาจรับประกันได้ว่าฉลากจะทำงานได้ในกระบวนการของคุณ
ประเด็นสําคัญ
อนุมัติการเปลี่ยนวัสดุเมื่อผลเปรียบเทียบแสดงให้เห็นว่าการทำงานดีขึ้นอย่างไร และวัสดุทดแทนยังผ่านข้อกำหนดด้านการยึดติดกับภาชนะ
คําถามที่พบบ่อย
ฉลากกาวในตัวคืออะไร?
ฉลากกาวในตัวประกอบด้วยวัสดุหน้า กาวไวต่อแรงกด (PSA) และชั้นรองลอกป้องกัน
โครงสร้างฉลากทั้งหมดมีความสำคัญเมื่อตรวจสอบอาการกาวเยิ้ม การเปลี่ยนฟิล์ม กระดาษ กาว หรือวัสดุรองหลังอาจทำให้พฤติกรรมระหว่างการแปรรูปเปลี่ยนไป จึงควรระบุรหัสวัสดุเต็มของซัพพลายเออร์ แทนการเปรียบเทียบเฉพาะวัสดุหน้า เก็บรหัสดังกล่าวไว้พร้อมหมายเลขล็อตและตัวอย่างจากกรณีร้องเรียน ม้วนวัสดุ 2 ม้วนที่ดูคล้ายกันอาจใช้กาวหรือมีพฤติกรรมการลอกต่างกัน
กาวสำหรับฉลากทุกชนิดเหมือนกันหรือไม่?
ไม่เหมือนกัน กาวแต่ละชนิดเหมาะกับพื้นผิวและสภาพการใช้งานที่แตกต่างกัน
กาวสำหรับฉลากมีความแตกต่างกันทั้งด้านองค์ประกอบทางเคมีและพฤติกรรมที่ออกแบบไว้ รวมถึงเกรดชนิดถาวร ชนิดลอกออกได้ และชนิดเฉพาะสำหรับการใช้งาน การเคลือบที่เลือกมาเพื่อให้ยึดติดกับพื้นผิวที่ติดยากอาจมีพฤติกรรมต่างออกไปขณะม้วนวัสดุหรือเก็บรักษา ควรประเมินโครงสร้างฉลากทั้งหมดตามเงื่อนไขที่ตกลงกัน และอย่าถือว่าชื่อองค์ประกอบทางเคมีเป็นหลักฐานว่าวัสดุจะไม่เกิดอาการกาวเยิ้ม โปรดขอข้อมูลเกรดและเงื่อนไขการทดสอบที่ระบุไว้
ควรรอนานเท่าใดหลังติดฉลาก?
ใช้ระยะเวลาพักก่อนทดสอบที่ซัพพลายเออร์ระบุสำหรับกาวนั้น และทดสอบตามเกณฑ์การยอมรับที่ตกลงกัน
การตรวจสอบทันทีหลังจับฉลากกับการตรวจสอบการยึดติดหลังปรับสภาพเป็นการตอบคำถามคนละข้อ เมื่อเปรียบเทียบวัสดุ ให้บันทึกอุณหภูมิขณะติดฉลาก สภาพของภาชนะ และเวลาที่ผ่านไป ตัวเลขแรงลอกจากซัพพลายเออร์ที่ไม่มีเงื่อนไขการทดสอบกำกับ ไม่ได้ระบุระยะเวลารอสำหรับสายการผลิตของคุณ ควรตกลงการตรวจสอบอายุการใช้งานในภายหลังแยกต่างหาก โดยเฉพาะเมื่อบรรจุภัณฑ์สำเร็จรูปสัมผัสความชื้นหรือการเปลี่ยนแปลงอุณหภูมิ
การทำให้ม้วนฉลากเหนียวเย็นลงพิสูจน์ได้หรือไม่ว่ายังใช้งานได้?
ไม่ได้ ความรู้สึกที่เย็นลงไม่ได้ยืนยันว่ากลับสู่สภาพเดิมแล้ว
การทำให้เย็นลงอาจเปลี่ยนความรู้สึกเหนียวเมื่อสัมผัสม้วนวัสดุ แต่ไม่ได้บอกว่าก่อนหน้านี้วัสดุสัมผัสสภาพใด และไม่ได้ฟื้นฟูโครงสร้างที่เสียหาย เก็บตัวอย่างไว้ แล้วตรวจสอบการจ่ายฉลากและการยึดติดภายใต้เงื่อนไขที่ตกลงกัน ก่อนตัดสินใจว่าจะใช้ล็อตที่ได้รับผลกระทบได้หรือไม่
ใช้สารเคมีลอกออกโดยไม่ทิ้งคราบได้หรือไม่?
วิธีทำความสะอาดขึ้นอยู่กับวัตถุและชิ้นส่วนที่ต้องการทำความสะอาด
การลอกฉลากออกจากภาชนะเป็นงานคนละอย่างกับการทำความสะอาดหัวพิมพ์ ลูกกลิ้ง หรือเซนเซอร์ ให้ทำตามคำแนะนำของผู้ผลิตอุปกรณ์สำหรับเครื่องจักรและชิ้นส่วนรุ่นนั้นโดยเฉพาะ อย่านำคำแนะนำสำหรับใช้ในบ้านเกี่ยวกับน้ำมันหรือการขัดถูมาใช้กับเครื่องพิมพ์ เก็บตัวอย่างคราบไว้ก่อนทำความสะอาดเพื่อให้ซัพพลายเออร์ตรวจสอบ ดำเนินการทำความสะอาดตามขั้นตอนที่อนุมัติให้ครบก่อนเริ่มเครื่องอีกครั้ง รวมถึงข้อกำหนดเรื่องการทำให้แห้งที่ระบุไว้สำหรับชิ้นส่วนนั้น
ควรเช็ดกาวออกจากขอบฉลากทุกชิ้นหรือไม่?
บันทึกปัญหาการปนเปื้อนที่เกิดซ้ำก่อนเริ่มแก้ไขงานตามขั้นตอนปกติ
การเช็ดด้วยมืออาจทำให้รูปแบบเดิมมองไม่ชัดและเปลี่ยนสภาพตัวอย่าง เก็บม้วนตัวอย่างที่เป็นตัวแทนไว้โดยไม่แตะต้อง บันทึกจำนวนที่ได้รับผลกระทบ และขอให้ซัพพลายเออร์ตกลงแนวทางจัดการก่อนดำเนินการผลิตตามปกติต่อไป ขอบฉลากที่ดูสะอาดไม่ได้ยืนยันว่าคุณแก้ปัญหาที่ต้นเหตุของวัสดุหรือกระบวนการแล้ว
ซัพพลายเออร์รับประกันได้หรือไม่ว่าจะไม่เกิดอาการกาวเยิ้มในทุกอุณหภูมิ?
คำรับรองที่ใช้ประโยชน์ได้ควรระบุช่วงอุณหภูมิใช้งานที่ผ่านการทดสอบ
ขอข้อมูลโครงสร้างฉลาก รูปทรงของม้วนวัสดุ สภาพการเก็บรักษา การตั้งค่ากระบวนการ วิธีตรวจสอบ และขีดจำกัดการยอมรับ คำรับรองแบบไม่จำกัดเงื่อนไขช่วยให้เปรียบเทียบซัพพลายเออร์ไม่ได้ ขอให้ทดสอบภายใต้สภาพที่ฉลากของคุณต้องเผชิญจริง รวมถึงการขนส่งและการเก็บรักษาก่อนใช้งาน เก็บวัสดุปัจจุบันไว้เป็นตัวอย่างควบคุม และกำหนดให้วัสดุทดแทนต้องเดินเครื่องได้ตามต้องการและยึดติดกับภาชนะจริงได้เพียงพอ ผลการทดสอบจะช่วยประกอบการตัดสินใจซื้อภายใต้เงื่อนไขที่ทดสอบแล้ว