Ponte en contacto con Guanma

Especificaciones rápidas
| Qué es | Película de tereftalato de polietileno (PET) orientada biaxialmente, recubierta de silicona, utilizada como soporte de liberación para adhesivo sensible a la presión — a veces denominada película de liberación de PET o liner de liberación de silicona |
| Rango de calibre típico | 12-100 micrones para grados específicos de revestimiento de liberación (las láminas de película de poliéster industrial se extienden a ~356 micrones para usos sin revestimiento) |
| Estuche de uso que mejor se adapta | Dispensación de alta velocidad, registro de matrices herméticas, conversión electrónica/de precisión, ambientes húmedos o de alta temperatura |
| Dónde empezar | Ver Guanma gama de productos de liner de liberación o solicite una muestra de la lista de verificación de RFQ a continuación |
¿Qué es un liner de liberación de película de PET?
Un liner de liberación de película de PET es simplemente tereftalato de polietileno recubierto con un agente de liberación de silicona o fluorosilicona, que se mantiene unido a un adhesivo sensible a la presión hasta el momento de la aplicación del producto y luego se retira limpiamente sin residuos. La película de PET para liners de liberación proviene del tereftalato de polietileno — la misma clase de polímero que el plástico de sus botellas de bebidas favoritas, solo que procesado de forma distinta: los fabricantes la orientan biaxialmente y luego tratan la superficie para que el recubrimiento de liberación se adhiera.
El comprador suele ver el liner de PET como una sola partida en un amplio catálogo de sustratos que incluye otros materiales como glassine, CCK, papeles sintéticos, PET — y ocasionalmente película de HDPE o LDPE para aplicaciones de menor especificación. Guanma fabrica material autoadhesivo para etiquetas, film y liner de liberación para etiquetado industrial, y especifica el desempeño del liner de liberación con métodos de adhesión por pelado como ISO 29862:2024, independientemente del sustrato que esté en el rollo.
Sin embargo, esa es una comparación diferente: si quieres el marco completo sobre cómo se comparan CCK/glassine y PET liner, Guanma’s Guía de liners de liberación de glassine vs CCK vs película cubre eso. Esta pieza va un paso más allá y se centra en los detalles de la película de PET: cómo está hecha, qué significan realmente sus números y por qué cuesta más que el papel.
Cómo se fabrica el liner de liberación de película de PET — La cadena de adhesión de corona a curado en 4 pasos
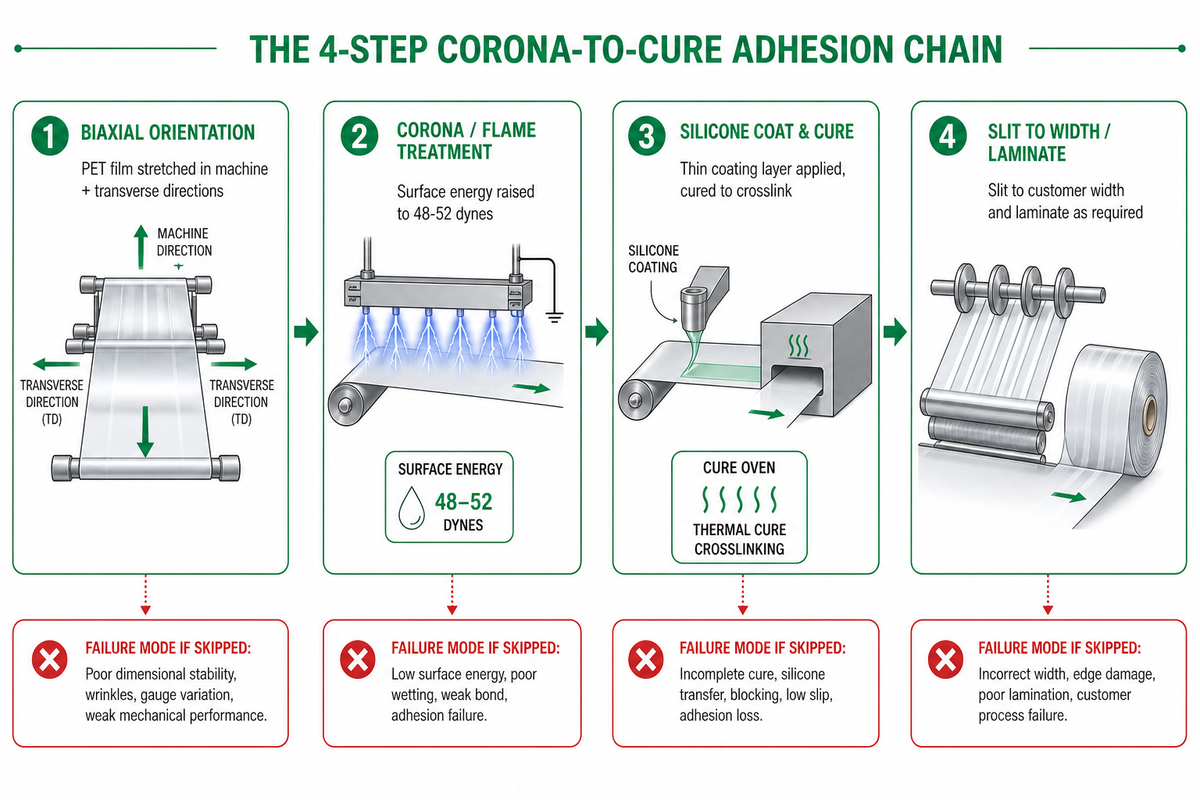
Fabricar un liner de liberación de PET funcional es una cadena de cuatro eslabones, y omitir cualquiera de ellos produce un liner que se ve bien en el rollo y falla en la prensa. La orientación biaxial estira la película de PET tanto en la dirección de máquina como en la transversal, lo que le proporciona resistencia a la tracción y estabilidad dimensional.
Pero una superficie de PET orientada es químicamente inerte, la silicona no se ancla a ella de manera confiable tal como está. Ahí es donde entra en juego la activación de la corona o la llama: oxida la superficie de la película y eleva su energía superficial a aproximadamente 48-52 dinas, la ventana objetivo Pilcher Hamilton cita para un anclaje de silicona confiable. La patente WO2015078373A1, una limadora de aditivos de anclaje con revestimiento antiliberación de silicona, describe el mismo principio en la práctica, curando silicona en una película de PET pretratada con corona de 50 micrones a 160-170°C durante aproximadamente 60 segundos para obtener un anclaje constante y un bajo roce. La activación de Corona hace dos trabajos a la vez: ayuda a promover la adhesión de la capa de silicona delgada y curada uniformemente a la superficie del PET, y gobierna la consistencia del revestimiento terminado en las pruebas de adhesión y liberación aguas abajo ^ La misma capa de liberación recubierta que no se ancla también tiende a fallar la consistencia de la fuerza de liberación.
| Paso | Lo que controla | Modo de falla si se omite o se equivoca |
|---|---|---|
| Orientación biaxial | Resistencia a la tracción, estabilidad dimensional | El liner se estira o se deforma bajo la tensión de la banda continua de material |
| Activación corona/llama | Energía superficial (nivel de dino, ~48-52) | La silicona no se ancla; Libere las transferencias de recubrimiento sobre el adhesivo |
| Recubrimiento y curado de silicona | Fuerza de liberación (ligera/media/apretada) | El recubrimiento sin curar o poco curado provoca valores de liberación inconsistentes de un lote a otro |
| Cortar a lo ancho, laminar | Geometría de rollo, ancho listo para el convertidor | Los rollos fuera de ancho bloquean las líneas de aplicación automatizadas |
Una sutileza que los compradores quizá no siempre conocen: la mayoría de los productos con adhesivo sensible a la presión (PSA) utilizan un agente de liberación a base de silicona, pero no todos. Si utiliza un adhesivo a base de silicona, el agente de liberación que use no puede ser un agente de liberación de silicona convencional — las químicas de ambos productos son demasiado similares para permitir que el liner se libere limpiamente del soporte recubierto. La química de fluorosilicona — un polisiloxano modificado con flúor que los convertidores suelen comercializar como desempeño de “liberación sin silicona”, aunque técnicamente sigue formando parte de la familia de las siliconas — resuelve ese problema de compatibilidad con los PSA a base de silicona, proporcionando a los convertidores una consistencia de liberación controlada lote tras lote en vez de las grandes variaciones derivadas de químicas incompatibles. Indicar al convertidor qué familia de adhesivos utiliza — PSA acrílico estándar, PSA de silicona u otra química por completo — está entre las primeras preguntas que le hará al cotizar un soporte para sus productos adhesivos.
Escala de calibres de liner de PET — Elección del espesor según la aplicación
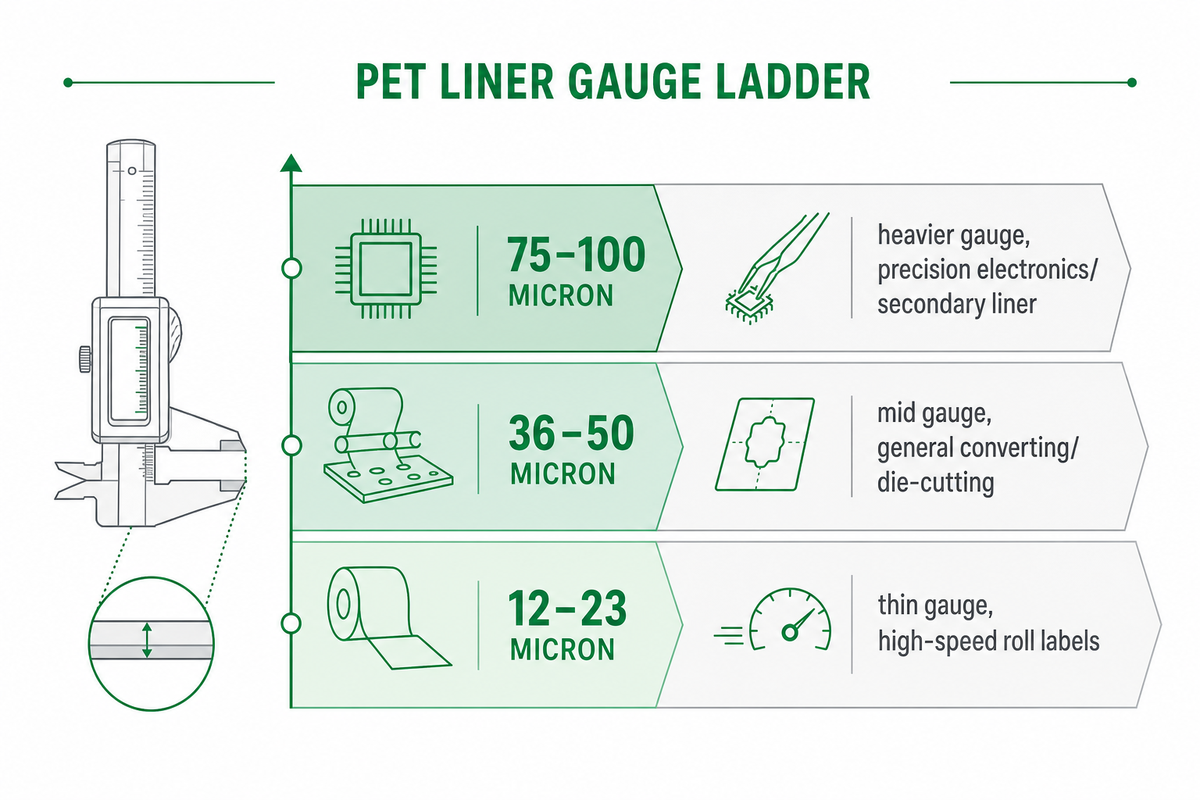
El calibre del liner de liberación de PET suele oscilar entre aproximadamente 12 y 100 microns (0.48 to 4 mils) para grados específicos de liner de liberación, dentro de un rango total de película industrial de poliéster de aproximadamente 12 to 356 microns (0.48 to 14.0 mils). (El liner de liberación de PET recubierto de silicona es una fracción estrecha en el extremo inferior de un amplio espectro de películas; el calibre se elige principalmente como una compensación entre el costo por pie cuadrado y la longitud del rollo, en lugar de ser una especificación de resistencia pura, aunque el liner mismo sigue soportando tensión real de la banda continua de material durante la conversión a alta velocidad — consulte las cifras de resistencia al desgarro y módulo de tracción a continuación para conocer cuánto).
12-23 µm
Etiquetas de rodillos de alta velocidad de calibre delgado, sensibles a los costos
36-50 µm
Mediano calibre “general conversión, troquelado
75-100 µm
Calibre más grueso — electrónica de precisión, liner secundario
Esta escalera presenta dos publicados Especificaciones del revestimiento de lanzamiento de Mylar de las hojas de datos de películas de poliéster de Tekra. Los revestimientos antiadherentes Mylar RSXR951 están diseñados para ofrecer niveles de liberación que oscilan entre 5 y 25 g/pulgada «, esa es su liberación ligera a media. Y Mylar A601 «un grado recubierto de silicona unilateral de mayor calibre en el mismo catálogo « está diseñado para tener aproximadamente 35 g/25 mm de liberación con consistencia dimensional estable, dirigido a aplicaciones de liberación más estrictas que el RSXR951. Los números de calibre y liberación no tienen sentido por sí solos «todavía necesitas pesarlos contra tu material facial, adhesivo y velocidad de dispensación. Ambos pertenecen a la lista de verificación de RFQ más abajo, junto al calibre.
Propiedades cuantificadas, estabilidad dimensional, resistencia a la tracción, rango de temperatura
La estabilidad dimensional de las películas de PET se obtiene de su bajo coeficiente de expansión térmica, normalmente de alrededor de 0.001% por °F. Las fichas técnicas independientes de películas de poliéster sitúan la resistencia a la tracción de las películas de PET en aproximadamente 13,500-25,600 psi. Para un contexto más amplio sobre la familia de polímeros, el material de PET extruido de uso general (no película para liner de liberación) tiene un módulo de tracción de aproximadamente 3.24 GPa (470 ksi) y una resistencia a la flexión de alrededor de 121 MPa (17,600 psi) bajo ensayos ASTM D790 — cifras orientativas útiles para el PET como material, aunque los grados de película fina orientada biaxialmente se ensayan de forma distinta (ASTM D882, el método de tracción específico para películas). Los proveedores de liner de liberación que revisamos para este artículo describen el PET como de “estabilidad dimensional superior” sin publicar un coeficiente de expansión térmica ni un módulo propios. Esto ofrece a los compradores una vía práctica: compare las opciones de liner con las cifras objetivas de CTE y módulo anteriores, en lugar de con un descriptor comercial no cuantificado. Esa combinación de alta resistencia mecánica y estabilidad térmica permite que el PET resista la activación por corona, el curado de silicona y la conversión a alta velocidad sin estirarse fuera de tolerancia.
El rango de temperatura importa tanto como la resistencia a temperatura ambiente. Un grado de película industrial de PET ampliamente utilizado abarca una clasificación de -100°F to 300°F (roughly -73°C to 149°C), por lo que el liner de PET se utiliza como liner secundario en etapas de laminación y curado a alta temperatura, donde el papel se quemaría o se volvería quebradizo. La propia guía de estabilidad dimensional de Fox River es clara sobre dónde divergen ambas familias de liners: los liners de papel son más sensibles a la humedad y al esfuerzo mecánico, mientras que el PET es naturalmente más estable, pero aún puede contraerse si se procesa incorrectamente. El control del calor y la tensión durante la conversión también importa para los liners de película — solo es un modo de falla distinto del alabeo del papel provocado por la humedad. La excelente resistencia al desgarro y la baja tendencia a arrugarse bajo tensión de la banda continua de material son dos razones más por las que la película resiste el desenrollado a alta velocidad sin dividirse en el borde troquelado.
Las pruebas de fuerza de liberación en sí están estandarizadas en lugar de ser específicas del revestimiento: ASTM D3330/D3330M empaqueta varios métodos de adhesión al despegado con un número estándar, y el método de prueba D dentro de él son los únicos resúmenes técnicos del proveedor del equipo a los que apuntan para el revestimiento a adhesivo. pruebas de liberación, mientras que los métodos de prueba C y E especifican una película de poliéster de 0,025 mm (25 micras) como soporte estándar para comparaciones de pelado separadas «evidencia de que los organismos de normalización tratan la película fina de PET como material de referencia, no sólo como candidato que se está probando. ISO 29862:2024, la actual tercera edición del estándar internacional de adherencia al pelado para cintas autoadhesivas reemplazó la segunda edición de 2018 con una revisión técnica, por lo que cualquier solicitud de cotización que todavía cite la edición de 2018 por número cita una referencia obsoleta.
El punto de cruce de la curva de humedad
Glassine y CCK Los liners de papel todavía cubren la amplia gama de aplicaciones de liner de liberación de papel donde el control de humedad no es la variable decisiva — esta sección trata de cuándo sí lo es. Los liners de liberación de papel comparten un punto débil predecible: la humedad. El liner a base de papel, incluidas las construcciones CCK, gana o pierde estabilidad dimensional según la construcción del reverso y el control de humedad, y una variación de humedad durante el almacenamiento o la conversión puede hacer que un liner presente curvatura o alabeo hacia la impresión o en sentido contrario.
Esa curvatura o alabeo puede ocurrir antes de que el liner llegue siquiera al cabezal de aplicación. El PET no absorbe la humedad de la misma forma que sus equivalentes de papel, lo cual es la razón mecánica directa por la que el liner de película aparece en la fabricación en climas húmedos, el etiquetado de cadena de frío y cualquier proceso donde el liner permanece en condiciones de almacenamiento inconsistentes antes de su uso. Esto no afirma que la película siempre supere al papel — glassine y CCK siguen siendo la opción eficiente y de menor costo para una gran parte del trabajo de etiquetas en rollo y troquelado, y Guanma comparación completa de película de glassine-CCK explica esa compensación más amplia. Una afirmación más acotada y comprobable la sustituye: la principal vía de falla del liner de papel es la curvatura o alabeo provocado por la humedad y la deriva dimensional; la principal vía de falla del liner de PET es la contracción provocada por el calor si se procesa con demasiada tensión o muy poco enfriamiento. Elija el sustrato que evite el modo de falla que realmente produce su entorno y luego valide con un rollo de prueba antes de comprometer volumen.
Por qué más convertidores están cambiando ahora a PET Liner
El principal factor detrás del reciente cambio del papel al liner de PET, curiosamente, no fue el desempeño, sino la escasez. Las interrupciones de la cadena de suministro que se remontan a marzo de 2020 y los cierres importantes de plantas, incluido el cierre de Pixelle Mill anunciado en septiembre de 2022 y la huelga de UPM de enero a abril de 2022, redujeron el suministro de liners a base de papel que representan la gran mayoría del mercado.
Kevin Clunie, VP of Sales and Marketing at Mactac, estima que alrededor de 87% del consumo de liner de liberación en Norteamérica era a base de papel en ese momento, y las fábricas de papel no tenían incentivos comerciales para priorizar su liner de liberación de menor margen frente a otras líneas de productos potencialmente más rentables, como el frontal. Avery Dennison emitió directrices para sus clientes sugiriendo cambiar al liner de película como solución alternativa, y Abbott Label migró su material autoadhesivo para etiquetas estándar al liner de PET específicamente debido a la escasez. El desempeño también importó, pero esta vez la escasez impulsó el cambio, en lugar de que el desempeño tuviera que justificarlo por sí solo.
“Los clientes van a PET por necesidad ahora mismo más que por sostenibilidad”
« Kevin Clunie, vicepresidente de ventas y marketing de Mactac
El segundo factor más específico que debe vigilar, si pertenece a ese segmento de negocio, es el uso en electrónica y fabricación de precisión. Los fabricantes enumeran por separado el liner de liberación de película de PET para el uso específico de conversión en electrónica — componentes troquelados, juntas, aislamiento y películas protectoras que requieren alta resistencia térmica/química durante el ensamblaje — además de la laminación de películas ópticas y otros usos de limpieza de precisión, como las aplicaciones de apariencia sin etiqueta. Estos mismos procesos de fabricación se benefician de la estabilidad dimensional del PET cuando la línea de conversión funciona sin supervisión durante periodos prolongados. No encontramos una fuente primaria que cuantifique el impacto específico de la fabricación de capacitores cerámicos multicapa (MLCC) en la demanda de liner de PET, por lo que trataríamos el argumento de que “la electrónica es un motor de crecimiento” como una afirmación respaldada direccionalmente, pero explícitamente matizada, en lugar de una cifra cuantitativa de tamaño de mercado. En muchas industrias y aplicaciones, la adopción de liner de película ha sido impulsada por necesidades y específica de cada caso de uso, en lugar de un cambio uniforme desde el papel.
¿Es reciclable el liner de liberación de película de PET? — Una comprobación de la realidad del flujo de recuperación
La respuesta honesta es: depende de si existe un programa de recolección cerca de usted, no sólo de la química del material. Las propias figuras de Avery Dennison « publicado cuando se incorporó al consorcio Economía Circular para Etiquetas (CELAB) — sitúan la tasa global de reciclaje en solo alrededor de 52% de los residuos de sobrante de troquelado y liner, en todos los tipos de sustrato, no solo PET. El liner de PET no forma parte automáticamente del mismo flujo de reciclaje que las botellas de bebidas de PET; necesita su propia vía de recolección y reprocesamiento debido al recubrimiento de liberación de silicona en su superficie. Sin embargo, existen programas reales, y nombrarlos es más útil que una afirmación genérica de “reciclable”: Avery Dennison colabora con EcoBlue en Thailand para reciclar el liner de etiquetas de PET en otras aplicaciones de poliéster, con Lvhuan in China en un programa de reciclaje de liner de PET y sobrante de troquelado, y con Romei Replastics in Europe, que convierte el liner de PET recolectado en escamas y compuestos de alto desempeño para nuevos productos.
✔ Spune asta
“La reciclabilidad del liner de PET depende de si su región cuenta con un programa de recolección activo — pregunte a su proveedor cuál se aplica a su volumen y ubicación.”
⚠ Nu spune asta
“El liner de PET es reciclable” como una afirmación sin matices, o que ingresa al mismo flujo que las botellas de PET.
Su conclusión si se encuentra bajo limitaciones de sostenibilidad es preguntarle al proveedor si puede ofrecer acceso a un programa de recolección determinado, no marcar la casilla “reciclable”.
La hoja de trabajo de recuperación de la etiqueta de 300k
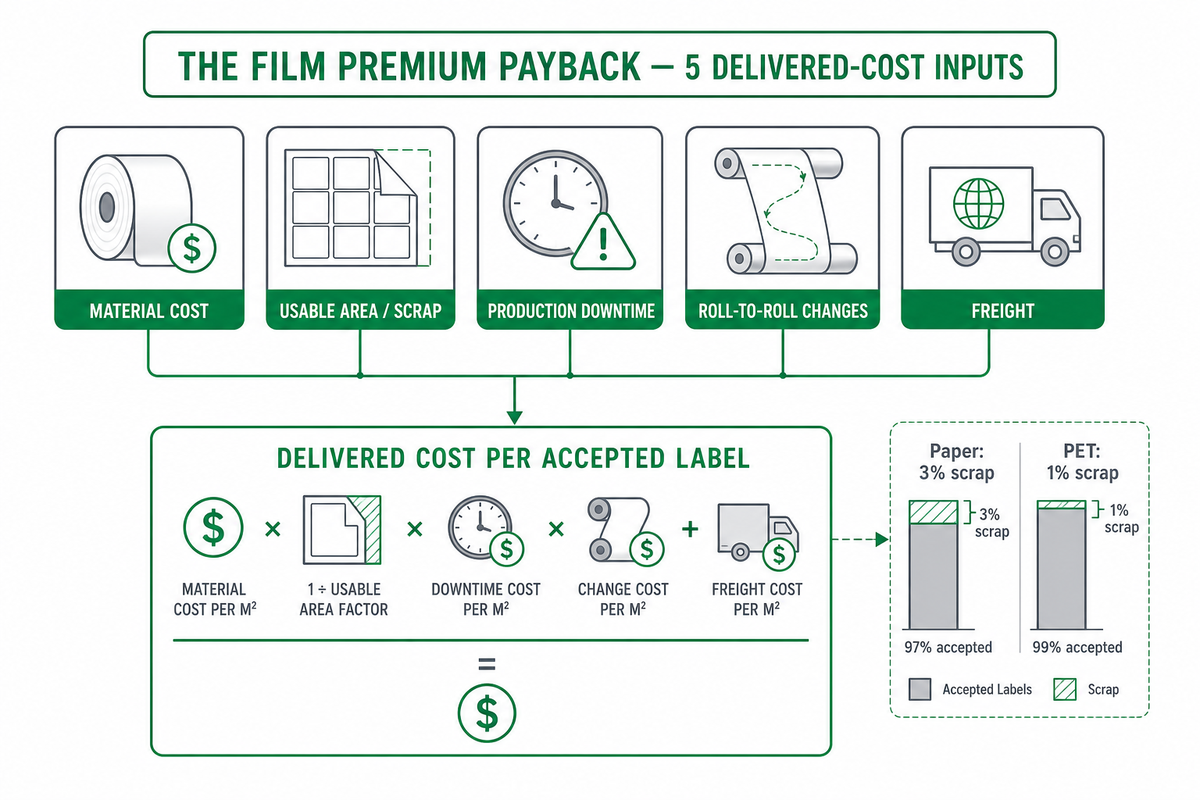
El liner de película de PET casi siempre cuesta más, por rollo, que el papel glassine o CCK — un costo real que se suma a las cuestiones de abastecimiento planteadas por la sección de reciclabilidad. Que esa prima se recupere o no depende de un análisis de costo entregado, no de una comparación de precios por metro cuadrado. El costo del material establece la base del precio del rollo; el área utilizable, la tasa de desperdicio, el tiempo de inactividad de producción, los cambios de rollo a rollo y los costos de flete son las cinco variables operativas que un convertidor revisa para determinar si un liner más costoso recupera esa prima.
Ejemplo trabajado. Considere una línea de etiquetas de volumen medio que produce 300,000 etiquetas/week. Suponga que la curvatura o alabeo inducido por humedad y las roturas de la banda continua de material de un liner de papel actualmente cuestan 3% de desperdicio y dos paradas no planificadas por semana (15 minutes average each); cambiar a liner de PET reduce esto a 1% de desperdicio y aproximadamente una parada al mes, porque el liner de película no presenta la misma curvatura o alabeo dentro del rango de humedad de la instalación. Haga el cálculo: el 2% adicional de desperdicio del liner de papel sobre 300,000 etiquetas/week equivale a 6,000 etiquetas desechadas cada semana, e incluso el ahorro en tiempo de inactividad equivalente a una parada al mes (using a very conservative estándar intersectorial para el costo de cierre de producción — no es una cifra específica de la industria de etiquetas, así que trátela como una estimación de orden de magnitud y no como una exacta) puede eliminar la prima de varios centavos por pie lineal del liner de película en solo unos meses, una vez que considere lo que realmente sucede en la línea y no solo lo que indica la factura. La prima del liner de película no automáticamente “vale la pena” — solo se recupera cuando al menos una de esas cinco variables (desperdicio, tiempo de inactividad, cambios de rollo, flete o área útil de tira) se mueve lo suficiente para compensar el mayor costo del rollo. Aplique las mismas cinco variables a sus cifras reales de desperdicio y tiempo de inactividad antes de elegir película en lugar de papel.
Conclusión clave: La prima de la película se recupera mediante menos roturas de la banda continua de material, menos desperdicio y menos cambios de rollo — no mediante un precio de etiqueta menor. Si su liner de papel ya funciona sin problemas con su humedad y velocidad, el PET no tiene nada que demostrar.
Cuándo NO pagar por la película de PET
El revestimiento de PET no es la opción correcta por defecto. Si su revestimiento de papel ya cumple con sus objetivos de liberación, troquelado y rotura de banda con la humedad real de su planta, la película premium compra estabilidad dimensional para la que no puede utilizar. Guanma’s marco de decisión de Release-liner cubre el caso más completo “cuando el papel ya es suficiente”.
Dos riesgos específicos del PET que conviene señalar por separado: la gestión de residuos se vuelve más difícil en regiones sin un programa de entrega específico para liner de PET, lo que convierte una mejora en un deterioro sin beneficio compensatorio; y los agentes de liberación no siempre son siliconas — algunas químicas adhesivas necesitan un recubrimiento de fluorosilicona independientemente de que la película base sea papel o PET, por lo que un problema de fuerza de liberación no siempre puede resolverse solo cambiando el material base. Compare los datos reales de su liner de papel con los criterios de rollo de prueba de la lista de RFQ a continuación antes de pasar a película.
Lista de verificación de RFQ para liner de liberación de película de PET
El producto adecuado para una aplicación de liberación no es automáticamente el adecuado para otra: ajustar el calibre, el objetivo de fuerza de liberación y la especificación dyne al uso real que dará al liner es precisamente el objetivo de la siguiente lista de comprobación.
Lista de verificación de RFQ: cópielos en su solicitud de cotización:
| Tipo de especificación | Rango recomendado | Por qué es importante | Cómo verificar |
|---|---|---|---|
| Calibre | 12-100 micrones para grados específicos de revestimiento | Establece el costo, la longitud del rollo y la rigidez de la banda | Control micrométrico de los rollos entrantes |
| Lado(s) de silicona | Una o dos caras, estándar o fluorosilicona | La química incorrecta con el adhesivo de silicona provoca fallos en la liberación | Confirme la familia adhesiva antes de cotizar |
| Objetivo de fuerza de liberación | Ligero/medio/estrecho, con método de prueba | Un objetivo indefinido hace que los lotes sean incomparables | Prueba de pelado ASTM D3330 o ISO 29862:2024 |
| Especificaciones de corona/dina | 48-52 dinas en el momento del recubrimiento | La dina por debajo de las especificaciones provoca fallas en el anclaje de silicona | Certificado de prueba de dina del proveedor |
| Clase de limpieza | Especifique si hay componentes electrónicos/complejos en la sala blanca | Las líneas de conversión estándar no están clasificadas para salas blancas | Solicite datos de recuento de partículas a pedido |
| Geometría/ancho del rollo | Haga coincidir exactamente las especificaciones de su aplicador | Los rollos fuera de ancho bloquean las líneas automatizadas | Confirme el tamaño del núcleo, la DO y la política de empalme |
| Rango de exposición a la temperatura | Confirme la clasificación de la película PET de -100°F a 300°F si su proceso se calienta | El liner con especificación insuficiente puede contraerse o volverse quebradizo en etapas de laminación/curado a alta temperatura | Pregunte al proveedor sobre el rango de temperatura nominal del grado específico |
| Grado de tracción/estabilidad dimensional | ~13,500-25,600 psi de resistencia a la tracción, ~0.001%/°F coeficiente de expansión térmica en la hoja de datos | Determina si el liner resiste la conversión a alta velocidad sin estirarse fuera de tolerancia | Solicite los números reales de tracción/CTE de la hoja de datos, no solo un reclamo de “estabilidad superior” |
| Ruta de reciclabilidad/fin de vida | Programa de recolección con nombre (específico de la región) si se aplica el abastecimiento de sostenibilidad | El liner de PET no forma parte automáticamente del flujo de reciclaje de botellas de PET | Pregunte qué programa con nombre se aplica a su volumen y región |
Envía esta lista de verificación a casa de Guanma equipo de liner de liberación, o utilice el herramienta de selección de fuerza de liberación, y confirme qué calibre, lado de silicona y nivel de liberación pueden suministrar contra su línea antes de crear una cotización a su alrededor.
P: ¿Qué es un liner de liberación de PET?
Un liner de liberación de PET es una película de tereftalato de polietileno recubierta con un agente de liberación de silicona o fluorosilicona, utilizada para transportar un adhesivo sensible a la presión hasta su aplicación.
Se usa ampliamente en las industrias de cintas, etiquetas y electrónica porque ofrece estabilidad dimensional, alta resistencia a la tracción y resistencia al desgarro, el calor y la humedad en comparación con los revestimientos a base de papel. Las formas comunes incluyen revestimientos diferenciales (un lado de fácil liberación y un lado de liberación hermética, para cintas de doble revestimiento) y revestimientos recubiertos de fluorosilicona para usar con adhesivos de silicona.
P: ¿La película de poliéster es lo mismo que el PET?
Sí, la película de poliéster y la película de PET se refieren exactamente al mismo polímero base, tereftalato de polietileno, simplemente procesado en una lámina transparente, resistente y flexible con dos nombres comerciales diferentes.
Las marcas como Mylar® y Melinex® son películas de PET de fabricantes específicos, producidas en diferentes acabados, transparentes/con tratamiento para impresión, translúcidas o con tratamiento deslizante en una o ambas caras, y con calibres que van desde aproximadamente 12 micras para grados de liner delgado hasta varios cientos de micras para usos de película industrial más gruesa. “Película de poliéster” y “película de PET” se usan indistintamente en catálogos de películas industriales y fichas técnicas de liners de liberación; cuando un proveedor cotiza un “liner de liberación de poliéster”, se refiere al mismo producto basado en PET tratado en toda esta guía, no a una familia de polímeros diferente. Muchos compradores que buscan liners de liberación de película de poliéster simplemente buscan lo que esta guía denomina liner de liberación de película de PET — el mismo producto, distinto término de búsqueda.
P: ¿Cuánto dura la película de PET almacenada?
Los rollos de película de PET almacenados adecuadamente normalmente mantienen su rendimiento durante dos o tres años, siempre que se mantengan a temperatura y humedad controladas y alejadas de la luz solar directa.
Las condiciones de almacenamiento importan más para la consistencia de liberación que la vida útil por sí sola; incluso el liner de PET, que resiste mejor la humedad que el papel, debe almacenarse en un área con clima controlado para evitar cambios en la fuerza de liberación del recubrimiento de silicona antes de su uso. Rote las existencias y vuelva a ensayar los valores de liberación de cualquier rollo que se conserve por más tiempo que el periodo de almacenamiento indicado por el proveedor.
P: ¿Por qué elegir un liner de liberación de poliéster en lugar de papel?
Elija PET en lugar de papel cuando la curvatura o alabeo inducido por humedad, las roturas de la banda continua de material a alta velocidad o la tolerancia dimensional estricta sean problemas reales en su proceso, no como una opción superior por defecto.
Primero ejecute la comparación de la tirada de prueba en la lista de verificación de RFQ anterior.
P: ¿Qué nivel de dina se necesita para el anclaje de silicona?
El anclaje de silicona confiable en una película de PET generalmente necesita una energía superficial de aproximadamente 48 a 52 dinas, que los convertidores generalmente logran mediante la activación de la corona o la llama antes del recubrimiento.
Una dina demasiado baja hace que el revestimiento de silicona no se adhiera, lo que provoca una transferencia de agente liberador al adhesivo; Solicite a su proveedor un certificado de prueba de dina en el momento del recubrimiento, ya que la energía superficial puede caer después de la activación si la película permanece demasiado tiempo antes de que se aplique la silicona.
Acerca de este análisis
Esta guía se centra específicamente en el liner de liberación de película PET, la selección de calibre, la mecánica de fabricación de corona/dyne y la reciclabilidad, como complemento profundo de la comparación más amplia de Guanma entre glassine, CCK y película. El marco de coste entregado, los datos de calibre y las cifras de propiedades se basan en fichas técnicas independientes de la industria de la película, referencias de normas y evidencia identificada de programas de reciclaje. Revisado por el equipo técnico de Zhejiang Guanma Packaging Co., Ltd.
Referencias y fuentes
- ASTM D3330/D3330M, Adhesión al pelado de cinta sensible a la presión « ASTM Internacional
- WO2015078373A1, Aditivo de anclaje para revestimientos antiadherentes de silicona « Organización Mundial de la Propiedad Intelectual / Google Patents
- Ficha técnica del material Ensinger TECAPET (módulo de tracción, resistencia a la flexión) « Datos de propiedad del material MatWeb
- Comprensión de las especificaciones de la película de poliéster (resistencia a la tracción) « PennPac
- ISO 29862:2024, Cintas Autoadhesivas « ISO
- Exploración del cambio inevitable del papel al liner de PET « Etiqueta y Web estrecha
- Avery Dennison se une al consorcio Circular Economy for Labels « Reciclaje hoy