ติดต่อกับกวนมา

หากโครงเศษวัสดุขาดตรงมุมเดิมทุกครั้ง ควรตรวจสอบต่างจากกรณีที่ขาดเมื่อม้วนเก็บมีขนาดใหญ่ขึ้น เก็บชิ้นส่วนที่ขาดไว้ก่อนเริ่มเดินเครื่องใหม่ ตำแหน่ง รูปร่าง และทิศทางของรอยขาดช่วยให้ผู้พิมพ์หาสาเหตุได้มากกว่าการปรับความตึงอีกครั้ง
เศษวัสดุรอบดวงฉลากไดคัทขาดได้จากสะพานวัสดุที่อ่อนแอ แรงต้านการลอก หรือแรงดึงเศษที่ไม่สม่ำเสมอ ก่อนลดความเร็วเครื่องพิมพ์อย่างถาวร ให้ตรวจชั้นวัสดุที่ขาด รูปแบบการจัดวาง วัสดุหน้า ผลทดสอบการลอก และแนวทางดึงเศษ
จุดตรวจด่วนสำหรับงานฉลากม้วน
- วัสดุหน้าที่แข็งแรงกว่าอาจยังขาดที่รอยบากหรือสะพานวัสดุที่แคบ
- ผลการทดสอบแรงลอกที่ความเร็วต่ำไม่ใช่ขีดจำกัดการดึงเศษที่ความเร็วเครื่องพิมพ์
- เปรียบเทียบเวลารวมและวัสดุที่ใช้สำหรับผลผลิตที่ผ่านการยอมรับในปริมาณเท่ากัน
อัปเดต ตุลาคม 2026
เศษวัสดุรอบดวงฉลากในการไดคัท: ระบุชั้นวัสดุที่ขาด
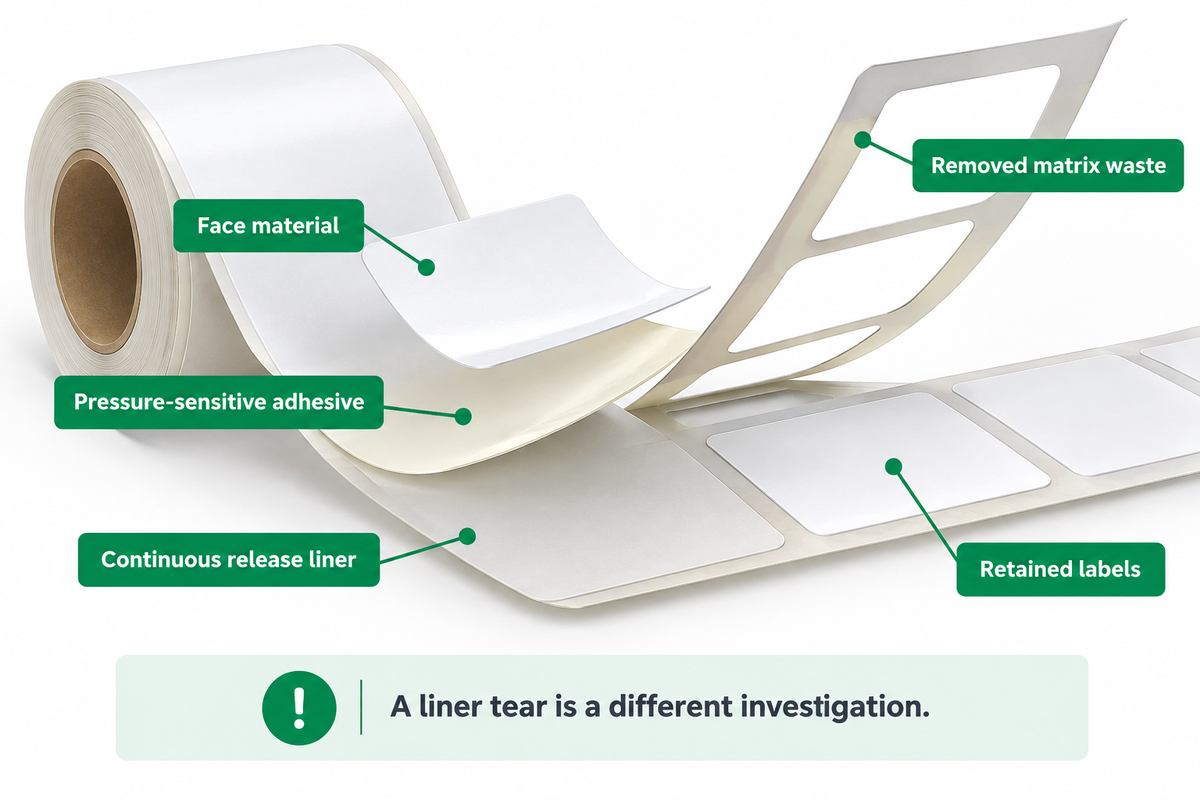
เศษวัสดุรอบดวงฉลากคือวัสดุหน้าและกาวไวต่อแรงกดที่ถูกนำออกจากบริเวณรอบฉลากที่ยังคงอยู่ ชั้นรองลอกด้านล่างเคลื่อนผ่านเครื่องจักรต่อเนื่องไปพร้อมกับฉลาก หากชั้นรองลอกฉีกขาดขวางแผ่นวัสดุต่อเนื่องในม้วน ปัญหานั้นไม่อยู่ในขอบเขตการตรวจหาสาเหตุการดึงเศษวัสดุรอบดวงฉลาก
การไดคัทฉลากหมายถึงอะไร?
การไดคัทใช้แม่พิมพ์ตัดที่มีรูปทรงกำหนดไว้เพื่อตัดตามแนวฉลาก ไม่ว่าจะเป็นวงกลม สี่เหลี่ยม หรือรูปทรงซับซ้อนก็ไดคัทได้ ในกระบวนการผลิตฉลากม้วนนี้ แนวตัดจะแยกวัสดุหน้าและกาวออก ขณะที่วัสดุรองหลังยังต่อเนื่องกัน จากนั้นจึงนำเศษวัสดุที่อยู่รอบฉลากออก สติกเกอร์ไดคัทแบบแผ่นเดี่ยวอาจตัดวัสดุรองหลังตามรูปทรงสำเร็จด้วย จึงควรยืนยันรูปแบบผลิตภัณฑ์ก่อน
แยกโครงเศษวัสดุออกจากวัสดุรองหลังแล้วตรวจสอบทั้งสองส่วน หากใบมีดไดคัทตัดไม่ขาด ให้แก้ปัญหาการแยกชั้นก่อนทดสอบวัสดุที่แข็งแรงกว่า รอยแตกผ่านส่วนเศษวัสดุที่แคบบ่งชี้ถึงปัญหาด้านรูปทรงหรือวัสดุ หรือแรงดึงเศษที่มากเกินไป หากโครงเศษวัสดุยังสมบูรณ์แต่มีฉลากสำเร็จติดอยู่ แสดงว่าอาจมีปัญหาในการแยกชั้น ตรวจหารอยกาวเป็นเส้นหรือคราบสะสม หากพบคราบเหนียว โปรดดูคำแนะนำเรื่องกาวเยิ้มในม้วนฉลาก
คำอธิบายสิทธิบัตรเรื่องการดึงเศษวัสดุรอบดวงฉลากของ Avery Dennison แยกให้เห็นชั้นวัสดุหน้า กาว และวัสดุรองหลัง โครงสร้างนี้ยังแสดงให้เห็นว่า ภาพกราฟิกที่ดูเรียบร้อยไม่ได้บอกอะไรมากนักเกี่ยวกับความแข็งแรงของโครงเศษวัสดุ
สะพานวัสดุที่แคบ รูปทรงฉลาก และส่วนที่อ่อนแอที่สุด
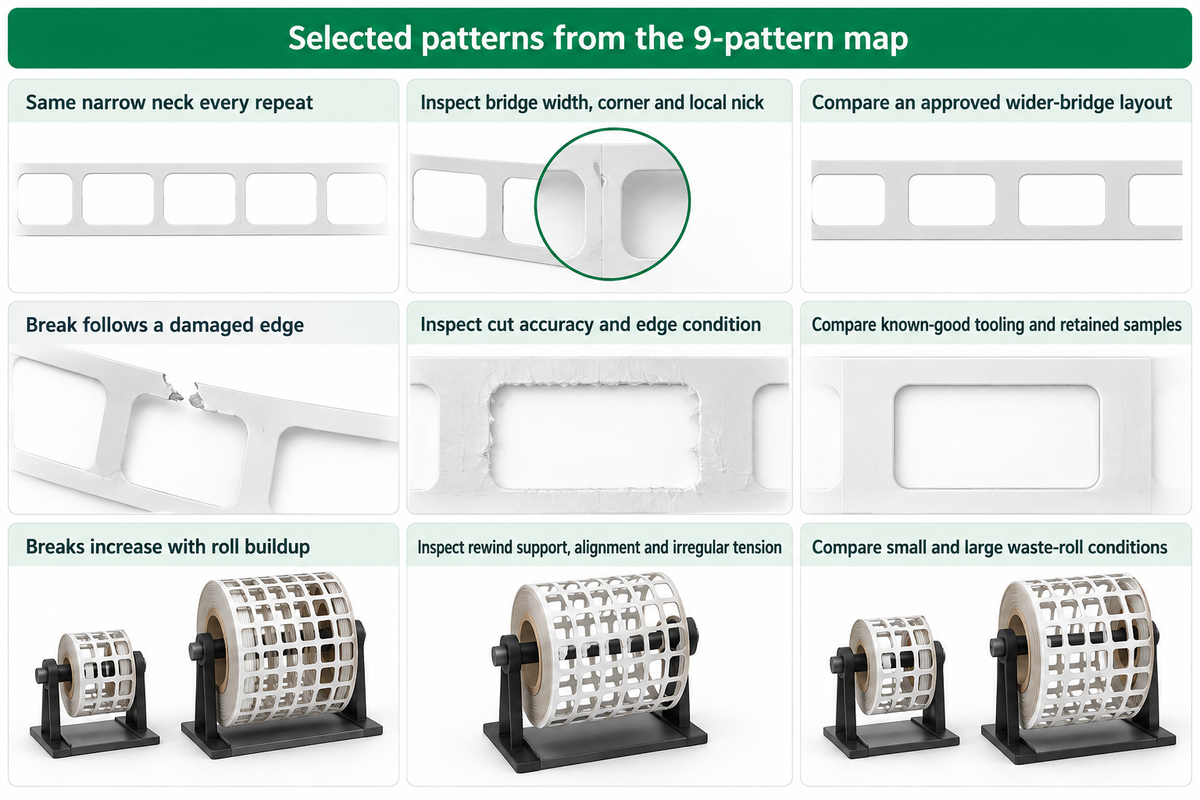
ตรวจสะพานวัสดุส่วนที่แคบที่สุดซึ่งรับแรง ไม่ใช่ดูเพียงช่องว่างตามแบบระหว่างฉลาก รูปทรงที่ซับซ้อนอาจมีคอวัสดุบางอยู่ข้างบริเวณเปิดที่กว้างกว่า จึงควรบันทึกขนาดสะพานวัสดุที่แคบที่สุด เมื่อเกิดการขาด ให้ระบุตำแหน่งเริ่มต้นแล้วเทียบกับแบบระยะซ้ำ จากนั้นตรวจขอบของหน้าตัดด้วยกล้องจุลทรรศน์
แผนผังสะพานวัสดุกับตำแหน่งรอยขาด
| รูปแบบที่พบ | จุดที่ควรตรวจเป็นอันดับแรก | สิ่งที่ควรนำมาเปรียบเทียบ |
|---|---|---|
| คอวัสดุแคบจุดเดิมขาดทุกรอบซ้ำ | ความกว้างสะพานวัสดุ มุม และรอยบากเฉพาะจุด | รูปแบบที่ได้รับอนุมัติซึ่งมีสะพานวัสดุกว้างขึ้น บนโครงสร้างวัสดุเดียวกัน |
| รอยขาดลามไปตามขอบที่เสียหาย | ความแม่นยำในการตัดและสภาพขอบ | แม่พิมพ์ตัดที่ใช้งานได้ดีและตัวอย่างชิ้นงานตำหนิที่เก็บไว้ |
| รอยขาดเพิ่มขึ้นเมื่อม้วนเศษวัสดุมีขนาดใหญ่ขึ้น | การรองรับม้วนเก็บ แนวศูนย์ และความตึงที่ไม่สม่ำเสมอ | สภาพม้วนเศษวัสดุทั้งขนาดเล็กและขนาดใหญ่ |
| ฉลากถูกดึงลอกออกไปพร้อมกับเศษวัสดุ | การแยกชั้นและลักษณะการลอก | การคงอยู่ของฉลากควรพิจารณาควบคู่กับจำนวนรอยขาด |
| ฟิล์มยืดตัวก่อนขาด | การยืดตัวและรูปทรงสะพานวัสดุ | โครงสร้างวัสดุและทิศทางของวัสดุที่ตรงกัน |
| เกิดรอยย่นหลังการแยกชั้นล่วงหน้า | การประกบกลับและการขยายตัวที่แตกต่างกัน | แนวทางที่ได้รับอนุมัติทั้งแบบแยกชั้นล่วงหน้าและไม่แยกชั้นล่วงหน้า |
| ปัญหาเกิดขึ้นกับม้วนวัสดุบางม้วนโดยเฉพาะ | โครงสร้างวัสดุ ล็อตการผลิต และการปรับสภาพวัสดุ | ม้วนวัสดุที่ใช้งานได้ดีบนงานเดียวกัน |
| เศษวัสดุเคลื่อนที่กระตุกอย่างไม่สม่ำเสมอ | ตำแหน่งที่การเคลื่อนที่เริ่มไม่สม่ำเสมอ | ข้อสังเกตเกี่ยวกับแนวทางเดินวัสดุภายใต้สภาวะการทำงานที่เทียบเคียงกัน |
| เศษวัสดุสะสมหลังการแยกชั้น | การอุดตันในระบบดึงออกหรือเก็บรวบรวม | เปรียบเทียบการลอกที่สมบูรณ์กับการลำเลียงวัสดุในขั้นตอนถัดไป |
ส่วนเศษวัสดุที่แคบและรูปทรงที่ดึงออกยากเป็นข้อจำกัดในการดึงเศษ ดังที่ Spilker อธิบายไว้ในคำอธิบายอุปกรณ์ หากต้องการแปลงมิลลิเมตรเป็นนิ้ว ให้ใช้เครื่องมือแปลงหน่วยขนาดฉลากโดยอ้างอิงขนาดจากแบบ
วัสดุหน้ากระดาษและฟิล์ม: ความแข็งแรงเป็นเพียงส่วนหนึ่งของคำตอบ
ก่อนเปลี่ยนวัสดุเป็นวัสดุหน้าที่หนาขึ้น ให้เปรียบเทียบโครงสร้างวัสดุจริง ทิศทาง และรูปแบบความเสียหาย กระดาษอาจฉีกขาด ขณะที่ฟิล์มพลาสติกอาจยืดตัว และรอยบากอาจทำให้ทั้งสองชนิดขาดคนละตำแหน่ง เริ่มจากตรวจโครงสร้างวัสดุหน้า รวมถึงผิวเคลือบหรือลามิเนตที่เพิ่มหลังการพิมพ์
ใช้ASTM D882-26aเพื่อเปรียบเทียบคุณสมบัติแรงดึงของฟิล์มและแผ่นพลาสติกที่มีความหนาน้อยกว่า 1.0 mm โดยควบคุมความหนา การเตรียมชิ้นทดสอบ และสภาวะการทดสอบ ประเมินความทนทานของสะพานเศษวัสดุไดคัทแยกต่างหาก และใช้วิธีทดสอบอีกแบบสำหรับกระดาษ
สำหรับฟิล์ม ให้เปรียบเทียบการเริ่มต้นฉีกขาดตามASTM D1004 กับการลามของรอยฉีกตามASTM D1938 ผลจัดอันดับในห้องปฏิบัติการอาจแตกต่างจากสมรรถนะขณะใช้งานจริง สำหรับกระดาษ ให้บันทึกวิธีทดสอบที่ใช้รองรับข้อมูลของผู้จำหน่าย และควบคุมการปรับสภาพกับการสัมผัสความชื้นให้สม่ำเสมอ
ใช้ตารางเปรียบเทียบกระดาษกับฟิล์มและคู่มือเปรียบเทียบ PET กับ BOPPเพื่อจัดทำรายชื่อวัสดุที่มีแนวโน้มเหมาะสม
แรงลอก: เลือกการทดสอบให้ตรงกับสภาวะการแปรรูปวัสดุฉลาก
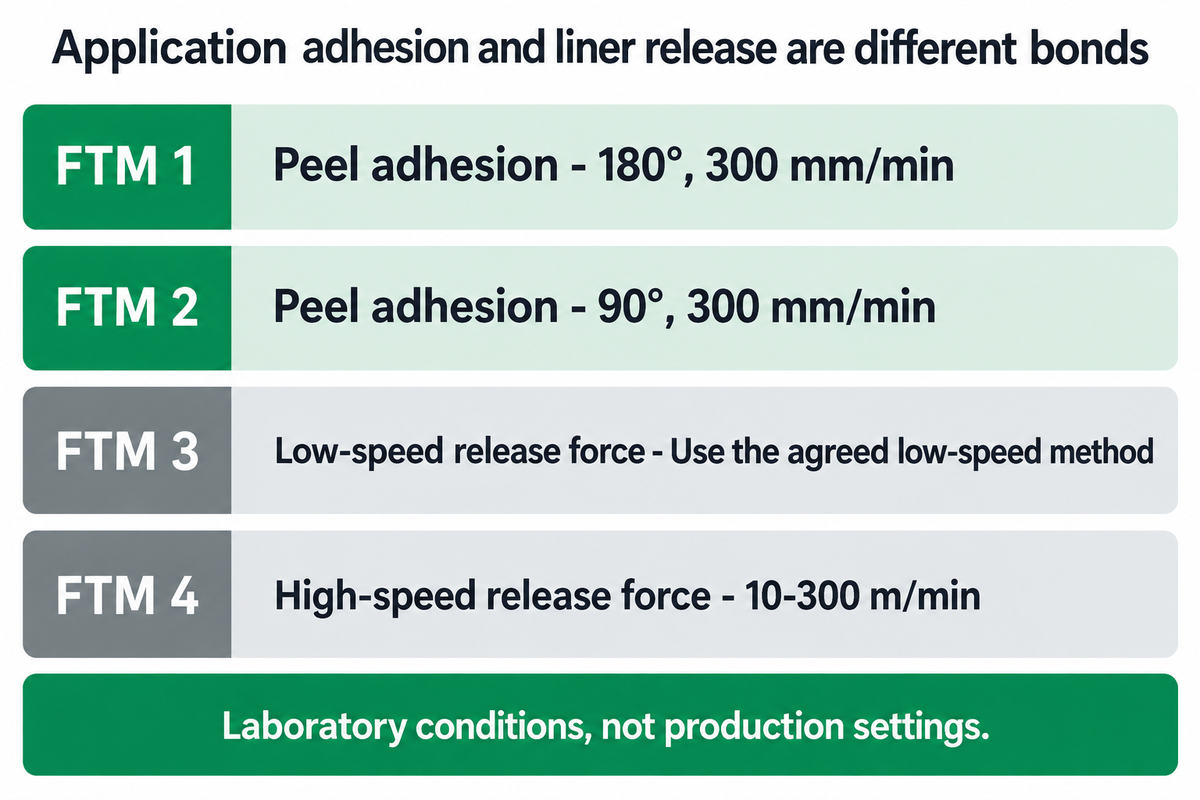
ขอเอกสารข้อมูลการลอกวัสดุรองหลังของผลิตภัณฑ์ที่ระบุวิธีทดสอบ ความเร็ว ความกว้าง การปรับสภาพ และหน่วยให้ชัดเจน ค่าแรงยึดติดหลังการลอกของฉลากบนพื้นผิวที่ติดตั้งเป็นการวัดแรงยึดติดคนละแบบ หากใช้ค่านั้นเป็นแรงดึงที่อนุญาตในการดึงเศษ อาจเลือกวัสดุผิด แม้ว่าผลทั้งสองจะแสดงเป็นแรงต่อความกว้างก็ตาม
| วิธีการ | การวัด | สภาวะการทดสอบที่เผยแพร่ |
|---|---|---|
| เอฟทีเอ็ม 1 | การยึดเกาะของเปลือก | 180°, 300 mm/min |
| เอฟทีเอ็ม 2 | การยึดเกาะของเปลือก | 90°, 300 mm/min |
| เอฟทีเอ็ม 3 | แรงลอกที่ความเร็วต่ำ | ใช้วิธีทดสอบความเร็วต่ำตามที่ตกลงกัน |
| เอฟทีเอ็ม 4 | แรงลอกที่ความเร็วสูง | 103 ม./นาที |
สำหรับการทดสอบความเร็วต่ำ FILK อธิบายการทดสอบ FTM 3 ที่ 180° และ 300 mm/min โดยทั่วไปใช้ชิ้นทดสอบกว้าง 50 mm และยาวอย่างน้อย 175 mm สภาวะเหล่านี้เป็นเงื่อนไขในห้องปฏิบัติการ ไม่ใช่ค่าตั้งสำหรับการผลิต
หารือเรื่องเกรดวัสดุรองหลังสำหรับการแปรรูปเพื่อนำไปทดลองผลิต โดยพิจารณาผลทดสอบแรงลอก วัสดุหน้า และกาว แยกค่าตั้งเครื่องพิมพ์ที่แนะนำออกจากสภาวะที่ระบุในรายการวิธีทดสอบของ FINAT
มุมดึงเศษและแนวทางม้วนเก็บ: ปรับแรงทีละรายการ
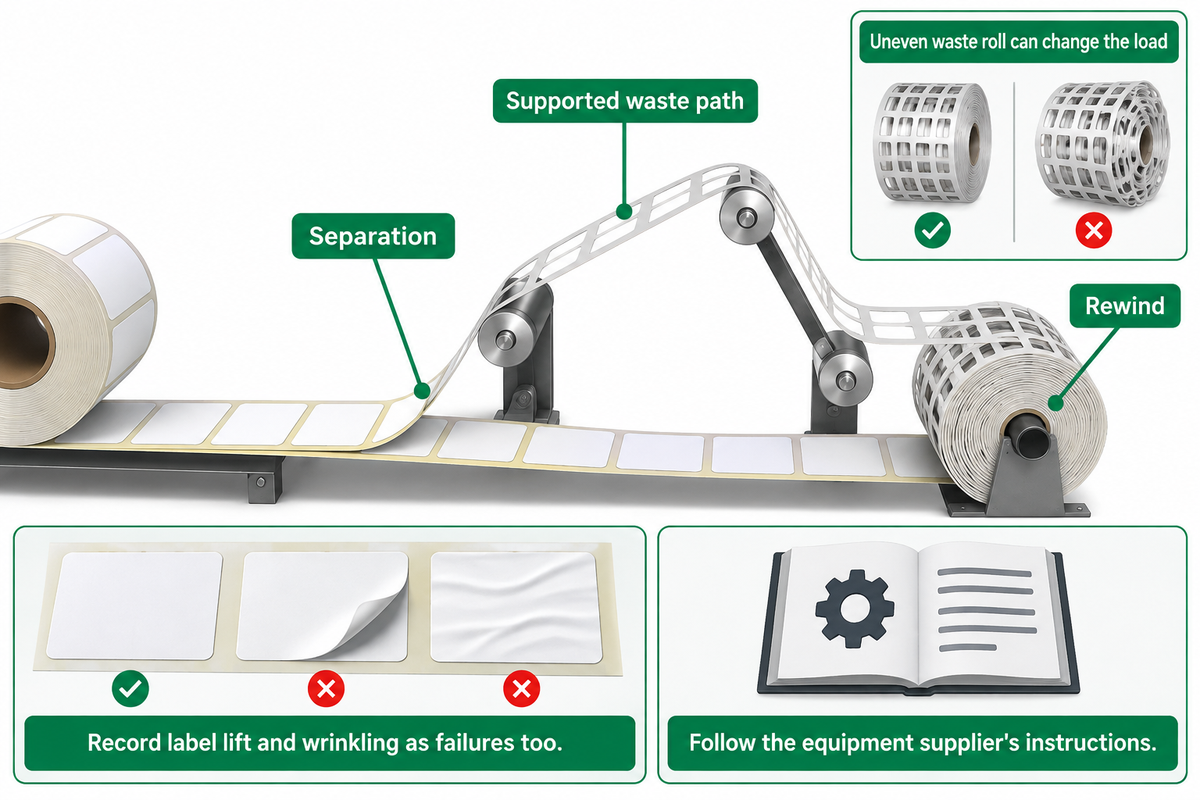
ตรวจวิธีรองรับโครงเศษวัสดุระหว่างจุดแยกชั้นกับจุดม้วนเก็บ ม้วนเศษวัสดุที่ไม่สม่ำเสมออาจทำให้แรงเปลี่ยนแปลงระหว่างเดินเครื่อง บันทึกแนวทางดึงเศษและการรองรับด้วยลูกกลิ้งก่อนสรุปว่าวัสดุใหม่เป็นสาเหตุ
ปฏิบัติตามคำแนะนำของ Spilker ในการปรับมุมดึงเศษตามชนิดวัสดุและรูปทรงของเศษ Spilker ยังระบุว่าการแยกชั้นล่วงหน้าอาจลดแรงต้านการลอกได้ แต่การขยายตัวที่แตกต่างกันระหว่างการประกบกลับอาจทำให้เกิดรอยย่นหรืออากาศค้างอยู่ การแยกชั้นและประกบกลับด้วยEasy-Strip ของ OMETก็ต้องอาศัยการตั้งค่าตามเครื่องจักรแต่ละรุ่น
จะนำเศษวัสดุจากงานไดคัทออกโดยไม่ทำให้กระดาษเสียหายได้อย่างไร?
รองรับเศษวัสดุตามแนวทางเดินที่เครื่องจักรอนุมัติ และเปรียบเทียบกับโครงสร้างวัสดุที่ใช้งานได้ดี ก่อนเพิ่มแรงดึง ให้ตรวจสะพานวัสดุที่แคบและการแยกตามแนวตัด จากนั้นปรับตัวแปรการตั้งค่าเพียงรายการเดียวภายในขอบเขตคำแนะนำของผู้จำหน่ายอุปกรณ์ บันทึกการเผยอและรอยย่นของฉลากเป็นปัญหาด้วย หากโครงเศษวัสดุยังสมบูรณ์แต่ทำให้ฉลากที่จำหน่ายได้เสียหาย ก็ยังแก้ปัญหาของงานไม่ได้
อาจมีคอขวดอีกจุดหลังการดึงเศษ คือการลำเลียงและเก็บรวบรวมเศษวัสดุ บททบทวนอุปกรณ์ปี 2026 ของ Label & Narrow Web อธิบายวิธีจัดการแยกกันหลายรูปแบบ การเพิ่มขนาดชุดดึงออกไม่ได้แก้ปัญหาสะพานวัสดุที่อ่อนแอ ณ จุดเริ่มลอก
ทดลองวัสดุอย่างมีการควบคุม
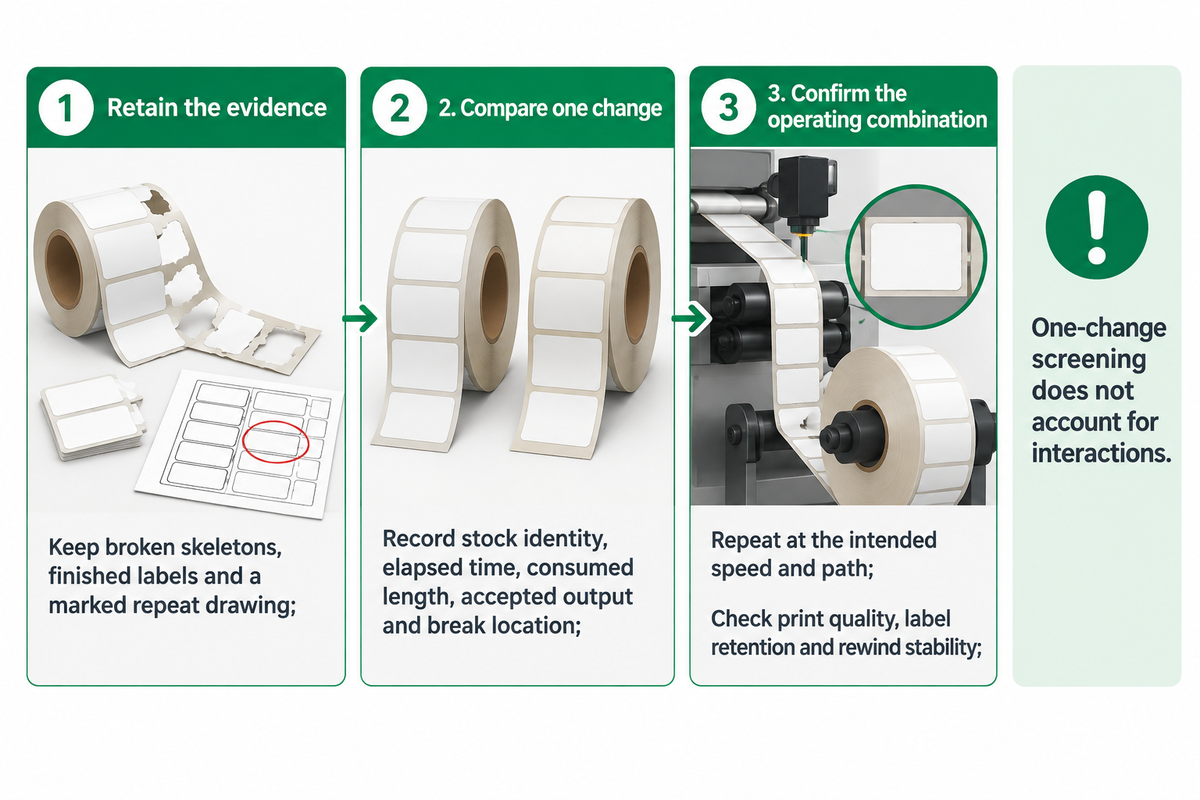
ใช้ม้วนวัสดุที่ใช้งานได้ดีเป็นตัวอ้างอิง และบันทึกการตั้งค่าทั้งหมดลงในแบบฟอร์มทดลอง การเปรียบเทียบครั้งแรกที่เชื่อถือได้ควรควบคุมแบบฉลาก แม่พิมพ์ตัด ความเร็ว แนวทางเดินวัสดุ และการปรับสภาพให้เหมือนกัน จากนั้นทดสอบโครงสร้างวัสดุที่เลือกด้วยค่าตั้งการผลิต รวมถึงสภาวะของม้วนเศษวัสดุก่อนเกิดปัญหาเดิม
- เก็บหลักฐานไว้ เก็บโครงเศษวัสดุที่ขาด ฉลากสำเร็จ และแบบระยะซ้ำที่ทำเครื่องหมายไว้
- เปรียบเทียบการเปลี่ยนแปลงทีละรายการ บันทึกข้อมูลวัสดุ เวลาที่ใช้ ความยาววัสดุที่ใช้ ผลผลิตที่ผ่านการยอมรับ และตำแหน่งที่ขาด
- ยืนยันชุดสภาวะการทำงาน ทดลองซ้ำตามความเร็วและแนวทางเดินที่ต้องการ พร้อมตรวจคุณภาพงานพิมพ์ การคงอยู่ของฉลาก และความเสถียรของการม้วนเก็บ
การคัดกรองด้วยการเปลี่ยนแปลงทีละรายการมีข้อจำกัด NIST ระบุว่า แนวทาง OFAT ไม่ได้คำนึงถึงปฏิสัมพันธ์ระหว่างปัจจัย
วัสดุที่ใช้ได้กับแนวทางเดินแบบหนึ่งอาจทำงานต่างออกไปเมื่อเปลี่ยนเป็นอีกแบบ หากสงสัยว่าตัวแปรมีปฏิสัมพันธ์กัน ให้ใช้การทดลองหลายปัจจัยที่ออกแบบไว้แล้วคำอธิบายของ NISTแสดงเหตุผลไว้
วัสดุราคาสูงขึ้นหรือเครื่องพิมพ์ช้าลง: เปรียบเทียบผลผลิตที่ใช้ได้
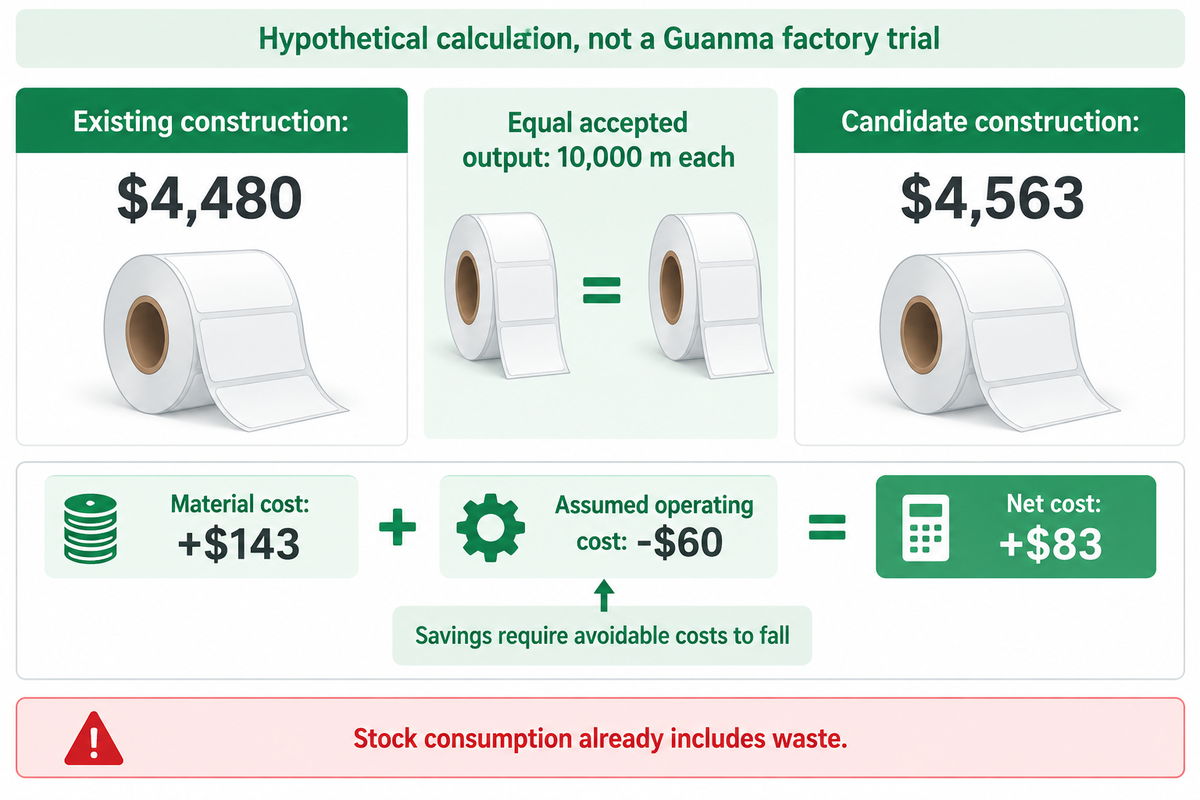
เปรียบเทียบต้นทุนของผลผลิตที่ผ่านการยอมรับในปริมาณเท่ากัน โดยรวมวัสดุที่ใช้ระหว่างหยุดและเริ่มเดินเครื่องใหม่ วัสดุทางเลือกที่ผลิตได้เร็วกว่าอาจยังมีต้นทุนสูงกว่า สำหรับตัวอย่างนี้ โครงสร้างวัสดุทั้งสองแบบให้ฉลากที่ผ่านการยอมรับ 10,000 m โดยมีความกว้างและรูปแบบเหมือนกัน ส่วน $120/hour เป็นค่าดำเนินงานที่คาดว่าจะหลีกเลี่ยงได้ตามสมมติฐาน โดยไม่รวมค่าใช้จ่ายคงที่ที่ไม่เปลี่ยนแปลง
| หมวดต้นทุนหรือข้อมูลที่ใช้ | โครงสร้างวัสดุเดิม | โครงสร้างวัสดุทางเลือก |
|---|---|---|
| ผลผลิตที่ผ่านการยอมรับ | 10,000 m | 10,000 m |
| วัสดุที่ใช้ | 10,300 m | 10,150 m |
| ความยาวส่วนเกินที่ใช้ | 300 m | 150 m |
| ราคาวัสดุ | $0.40/m | $0.42/m |
| ต้นทุนวัสดุ | $4,120 | $4,263 |
| เวลาที่ใช้ทั้งหมด | 3.0 h | 2.5 h |
| ต้นทุนดำเนินงานที่หลีกเลี่ยงได้ | $360 | $300 |
| ต้นทุนรวมที่เปรียบเทียบ | $4,480 | $4,563 |
| ต้นทุนต่อเมตรที่ผ่านการยอมรับ | $0.448/m | $0.4563/m |
วัสดุทางเลือกเพิ่มต้นทุนวัสดุ $143 และประหยัดต้นทุนดำเนินงานตามสมมติฐานได้ $60 ปริมาณวัสดุที่ใช้ได้รวมส่วนสูญเสียแล้ว การบวกต้นทุนซื้อวัสดุส่วนนี้ซ้ำจะเป็นการนับซ้ำ ความยาวส่วนเกินที่ใช้ไม่ใช่มวลรวมของโครงเศษวัสดุตามปกติ
หากประหยัดเวลาได้แต่ไม่ช่วยลดต้นทุนที่หลีกเลี่ยงได้ ก็จะไม่มีเงินสดที่ประหยัดได้ ให้นับงานทดแทนที่ทำกำไรแยกต่างหาก โดยไม่คิดประโยชน์ซ้ำ กรอบแนวคิดต้นทุนที่เกี่ยวข้องของ ACCAอธิบายความแตกต่างนี้
เลือกการสนับสนุนจากผู้จำหน่ายและส่งข้อมูลการทดลองที่เป็นประโยชน์
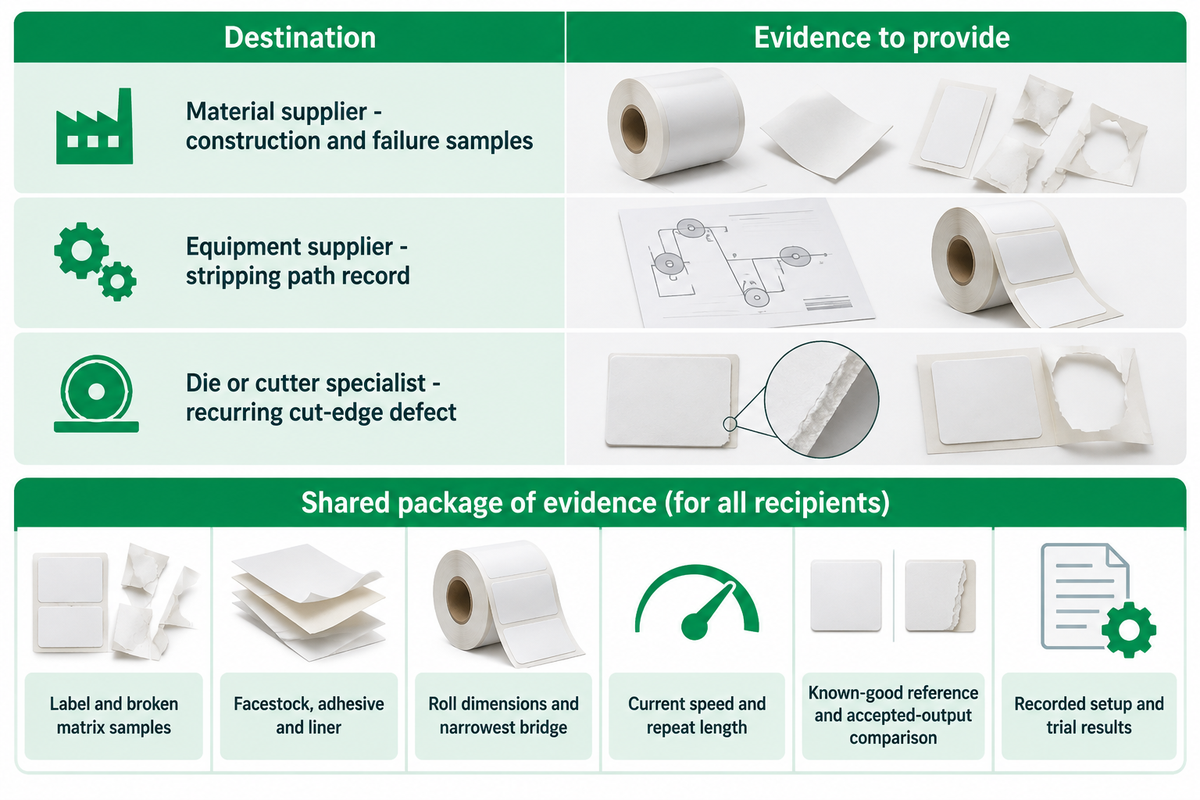
ส่งโครงสร้างวัสดุและตัวอย่างชิ้นงานที่เสียหายให้ผู้จำหน่ายวัสดุ และส่งบันทึกแนวทางดึงเศษให้ผู้จำหน่ายอุปกรณ์ หากตำหนิเกิดซ้ำตามขอบตัดเดิม ให้ติดต่อผู้เชี่ยวชาญด้านแม่พิมพ์ตัดหรือเครื่องตัด ควรตรวจสอบปัญหาเหล่านี้แยกกัน และการตรวจสอบโดยผู้เชี่ยวชาญจะทำได้ง่ายขึ้นเมื่อผู้จำหน่ายแต่ละรายเห็นตัวอย่างที่ทำเครื่องหมายไว้ชุดเดียวกัน
สำหรับ Guanma ให้เริ่มจากระบุว่าเป็นกระดาษกาวในตัวหรือฟิล์มกาวในตัว จำเป็นต้องระบุวัสดุหน้า กาว วัสดุรองหลัง ขนาดม้วน สะพานวัสดุที่แคบที่สุด ความเร็วปัจจุบัน และความยาวระยะซ้ำ เพิ่มข้อมูลอ้างอิงจากวัสดุที่ใช้งานได้ดีและการเปรียบเทียบผลผลิตที่ผ่านการยอมรับ เพื่อให้ฝ่ายจัดซื้อประเมินข้อเสนอเปลี่ยนวัสดุควบคู่กับฝ่ายผลิตได้
ส่ง
- ตัวอย่างฉลากและเศษวัสดุรอบดวงฉลากที่ขาด
- ข้อกำหนดทางเทคนิคของวัสดุฉบับสมบูรณ์
- บันทึกการตั้งค่าและผลการทดลอง
หลีกเลี่ยง
- เลือกวัสดุจากความหนาเพียงอย่างเดียว
- เปรียบเทียบผลการทดสอบที่ใช้เงื่อนไขไม่ตรงกัน
- รายงานความเร็วโดยไม่ระบุผลผลิตที่ผ่านการยอมรับ
คําถามที่พบบ่อย
วัสดุชนิดใดบ้างที่นำมาไดคัทได้?
กระดาษและฟิล์มพลาสติกสามารถไดคัทเป็นฉลากและสติกเกอร์ได้
โครงสร้างวัสดุที่เหมาะสมขึ้นอยู่กับเครื่องตัด กาว และวัสดุรองหลัง รวมถึงวัสดุหน้าด้วย เมื่อนำฉลากบนม้วนต่อเนื่องมาไดคัท เศษวัสดุต้องแข็งแรงพอที่จะเคลื่อนผ่านแนวทางดึงเศษได้ วัสดุที่ตัดเป็นสติกเกอร์ชิ้นเดี่ยวได้เรียบร้อย อาจยังดึงออกยากเมื่อเชื่อมต่อกันเป็นโครงเศษวัสดุที่มีสะพานแคบ
การตรวจหาสาเหตุปัญหากระดาษไดคัทใช้เวลานานเท่าใด?
ไม่มีระยะเวลาตายตัว การทดลองต้องจำลองสภาวะที่ทำให้เกิดปัญหาได้
การเดินเครื่องช่วงสั้นอาจไม่พบปัญหาที่เกิดขึ้นเมื่อม้วนเศษวัสดุมีขนาดใหญ่ขึ้น บันทึกเวลาที่ผ่านไปและสภาพม้วนทุกครั้งที่เกิดปัญหา จากนั้นทดลองเปรียบเทียบซ้ำด้วยโครงสร้างวัสดุที่ใช้งานได้ดี หยุดการทดลองหากฉลากที่จำหน่ายได้เผยอหรือย่น วินิจฉัยชั้นวัสดุที่ได้รับผลกระทบก่อน เพื่อให้ใช้เวลาตรวจสอบวัสดุหรือการตั้งค่าเครื่องจักรที่เกี่ยวข้อง
กระดาษการ์ดไดคัทคืออะไร?
กระดาษการ์ดไดคัทคือกระดาษการ์ดที่ตัดเป็นรูปทรงตามต้องการด้วยแม่พิมพ์ตัด
แผ่นหรือการ์ดเดี่ยวอาจไม่มีโครงสร้างกาวและวัสดุรองหลังแบบที่ใช้กับฉลากม้วน ปัญหาการนำเศษออกอาจเกี่ยวข้องกับการยกชิ้นงานออกจากแม่พิมพ์ตัด แทนการดึงโครงเศษวัสดุต่อเนื่อง อย่านำวิธีแก้ปัญหาการตัดกระดาษเป็นแผ่นไปใช้กับเครื่องพิมพ์ฉลากโดยตรง ให้ตรวจสอบก่อนว่าชิ้นส่วนที่ขาดคือสะพานเศษวัสดุ วัสดุหน้าฉลาก หรือชั้นรองรับ
ควรแยกชั้นล่วงหน้าก่อนดึงเศษทุกครั้งหรือไม่?
ไม่ การแยกชั้นล่วงหน้าต้องทดลองให้เหมาะกับโครงสร้างวัสดุแต่ละแบบ
ตรวจหารอยย่น อากาศค้าง และการเผยอของฉลาก รวมถึงดูว่ารอยขาดลดลงหรือไม่ ปฏิบัติตามคำแนะนำการตั้งค่าจากผู้จำหน่ายเครื่องจักร
แรงลอกวัสดุรองหลังกับแรงยึดติดหลังการลอกของฉลากเป็นค่าเดียวกันหรือไม่?
ไม่ แรงลอกหมายถึงการแยกฉลากออกจากวัสดุรองหลัง ส่วนแรงยึดติดหลังการลอกหมายถึงแรงยึดติดของฉลากที่นำไปติดบนพื้นผิวทดสอบ
ทั้งสองค่ามีความสำคัญต่อการใช้งานฉลาก แต่ใช้ตอบคำถามคนละข้อ ให้นำผลแรงลอกมาเปรียบเทียบกันเฉพาะเมื่อวิธีทดสอบ ความกว้างชิ้นทดสอบ ความเร็ว การปรับสภาพ และหน่วยตรงกัน จากนั้นยืนยันว่าฉลากหลังแปรรูปยังเป็นไปตามข้อกำหนดการใช้งาน ไม่ควรใช้ค่าแรงลอกบนแผ่นเหล็กเป็นแรงสูงสุดที่อนุญาตสำหรับดึงโครงเศษวัสดุออกระหว่างการผลิต
ส่งตัวอย่างวัสดุพื้นผิวและข้อกำหนดทางเทคนิคของวัสดุปัจจุบันเพื่อขอคำแนะนำสำหรับการทดลอง
เอกสารอ้างอิงและแหล่งข้อมูล
ข้อมูลทางเทคนิคอ้างอิงจากวิธีทดสอบ FINAT; ASTM D882, D1004 และ D1938; คำแนะนำด้านการออกแบบการทดลองของ NIST; และคำอธิบายสิทธิบัตรที่เผยแพร่โดย Avery Dennison ตัวอย่างอุปกรณ์มาจาก Spilker และ OMET ส่วนบริบทอุตสาหกรรมมาจาก Label & Narrow Web มีลิงก์ประกอบอยู่ใกล้เนื้อหาที่เกี่ยวข้อง ตารางต้นทุนเป็นการคำนวณสมมติ ไม่ใช่ผลการทดลองในโรงงาน Guanma