Nehmen Sie Kontakt mit Guanma auf

Aktualisiert im Juli 2026 · Leitfaden für Technik und Beschaffung
Bewertet vom technischen Team von Zhejiang Guanma Packaging Co., Ltd
Industriehaftklebeband wird nicht allein durch die Bezeichnung seines Trägers spezifiziert. Polyimid-, Filament-, haftklebstoffbeschichtete PTFE- und PET-Bänder bewältigen unterschiedliche Herausforderungen, doch ob eine bestimmte Qualität geeignet ist, wird durch Haftklebstoff, Primer, Verstärkung, Trägermaterial, Untergrund, Applikationsmethode, Belastung, Temperaturzyklus und Entfernungsanforderungen bestimmt.
Direkte Antwort: Testen Sie Polyimid zuerst für qualifizierte thermische oder elektrische Maskierung, Filamentband für Richtungsverstärkung, klebstoffrückiges PTFE für Trenn- oder reibungsarme Oberflächen und PET für dünne Dimensionsstabilität. Qualifizieren Sie dann die vollständige Konstruktion für das eigentliche Teil. Ordnen Sie Bänder nicht nach einer Schlagzeile aus Schäl-, Zug-, Dielektrikum- oder Temperaturschicht.
TL;DR: Identifizieren Sie den Fehler, den Sie unbedingt vermeiden müssen. Was ist die tatsächliche Oberfläche, der Temperaturbereich, die Betriebsumgebung, die Last und unter welchen Bedingungen müssen Sie den Aufsatz entfernen? Wählen Sie eine Trägerfamilie erst aus, wenn Sie diese Grenzen verstanden haben Fordern Sie methodenqualifizierte Testdaten an und genehmigen Sie eine Musterpartie vor der Bestellung der Produktion.
Was ist industrielles Klebeband?
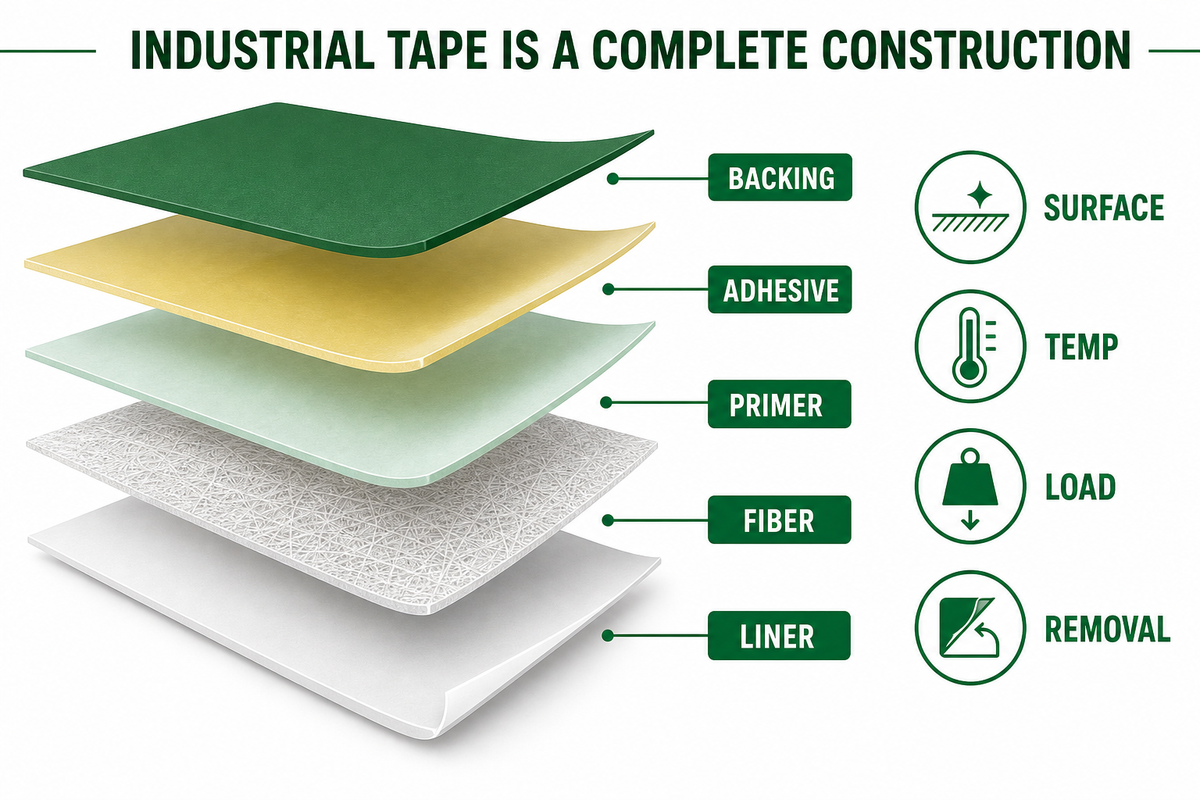
Industrieklebeband ist ein technisch entwickelter und kontrollierter Materialaufbau zum Abdecken, Isolieren, Verstärken, Spleißen, Bündeln, Abschirmen, Verringern von Reibung oder Sichern von Teilen. Bei einem einseitig beschichteten Haftklebeband (PSA) trägt der Träger eine Klebstoffschicht. Ein Primer kann den Klebstoff auf diesem Träger verankern, während eine Verstärkung die Festigkeit in einer bestimmten Richtung erhöht. Ein Trennpapier schützt den Klebstoff und hilft, Stanzen, Spenden oder Aufbringen zu steuern.
Haftklebebänder bilden eine Verbindung durch Kontakt, Druck und ausreichende Benetzung. Sie unterscheiden sich von einem flüssigen Strukturklebstoff, der gemischt wird, aushärtet und innerhalb der Klebfuge reagiert. Dieser Unterschied wird wichtig, wenn eine Verbindung als dauerhafte Befestigung strukturell intakt bleiben muss. Bänder können stark sein; jedoch ist „industrielle Festigkeit“ eine bedeutungslose Bezeichnung für Vergleich oder Prüfung. Ebenso ersetzen „hochbelastbar“ und „starker Haftklebstoff“ kein Verfahren, keine Oberfläche, keine Verweilzeit, keine Belastung und kein Versagenskriterium.
Schaumbänder, Klebeband, Folienband, Klebeband oder Acryl-Schaum-Montageverfahren wie Artikel im VHB-Stil werden in diesem Dokument nicht behandelt oder verglichen. Das sind völlig unterschiedliche Bereiche der Klebebandtechnik, die sich auf Träger, Abdichtung, Anpassungsfähigkeit, Verankerungskraft und strukturelle Befestigung konzentrieren. Durch den Ausschluss stellen sie nicht die gleichen Herausforderungen dar und können nicht durch eine ähnliche Konstruktion mit Polyimid, Filament, PTFE oder PET ersetzt werden.
Auch einbeschichtetes Band unterscheidet sich von doppelseitigem oder doppelseitigem Band Bei einem doppelt beschichteten Band wird das Trägermaterial beidseitig beschichtet; Acrylklebstoffwahl, Substrat, und Scherlast formen dann den Aufsatz Diese Führung bleibt bei einfach beschichteten Polyimid, Filament, PTFE, und PET-Familien anstatt Montagebandsysteme.
Qualifikationsregel: Die Materialfamilie beginnt mit der Auswahlliste; Nur die benannte Konstruktion und eine passende Testmethode können das Band genehmigen.
Die ISO 29862 Schälhaftungsumfang, Zusammen mit ASTM D3330/D3330M-04 (2025), zeigt, warum ein Zahlenwert Kontext benötigt. ASTM stellt sechs Schälverfahren für unterschiedliche Bandaufbauten und Grenzflächen bereit und bezeichnet sie als Qualitätssicherungswerkzeuge statt als direkte Funktionsanforderungen. Trägersteifigkeit und Haftklebstoffrheologie beeinflussen den beanspruchten Bereich, sodass ein einzelnes Schälergebnis unterschiedliche Bänder nicht allein einordnen kann.
Katalogsuchen nach Marken wie 3 M, tesa oder Scotch können Käufern helfen, Konstruktionen zu entdecken, aber eine Markenabfrage kann einen methodenangepassten Vergleich nicht ersetzen. Suchen nach 3 M-Bändern, 3 M VHB, 3 M VHB-Bändern oder 3 M TM VHBTM-Bändern, üblicherweise Oberflächen-Acrylschaumbändern, die eine von den vier hier verglichenen Familien getrennte Konstruktion sind. Ein Befestigungselement, eine Vinyl- oder PVC-Trägerplatte und die Verwendung von Klebstoff zum Anbringen von Automobilverkleidungen erzeugen jeweils unterschiedliche Last-, Entfernungs- und Substratfragen; Behandeln Sie diese Formate nicht nur deshalb als austauschbar, weil sie neben Industrieband in einem Katalog erscheinen.
Geben Sie die Bandkonstruktion mit Schichtdetails an: Trägertyp & – dicke, Bewehrungstyp, Grundierungauftrag, Klebstofffamilie & Beschichtungstyp, Gesamtdicke, Linertyp, und Abmessungen Detailauftrag & Testoberfläche, Konditionierung, benötigte Verweilzeit, Umgebungsbedingungen und Erfolgskriterien Diese Spezifikation kann dann repliziert, gesampelt und auditiert werden “High temp yellow tape” kann nicht.
Polyimid, Filament, PTFE und PET auf einen Blick
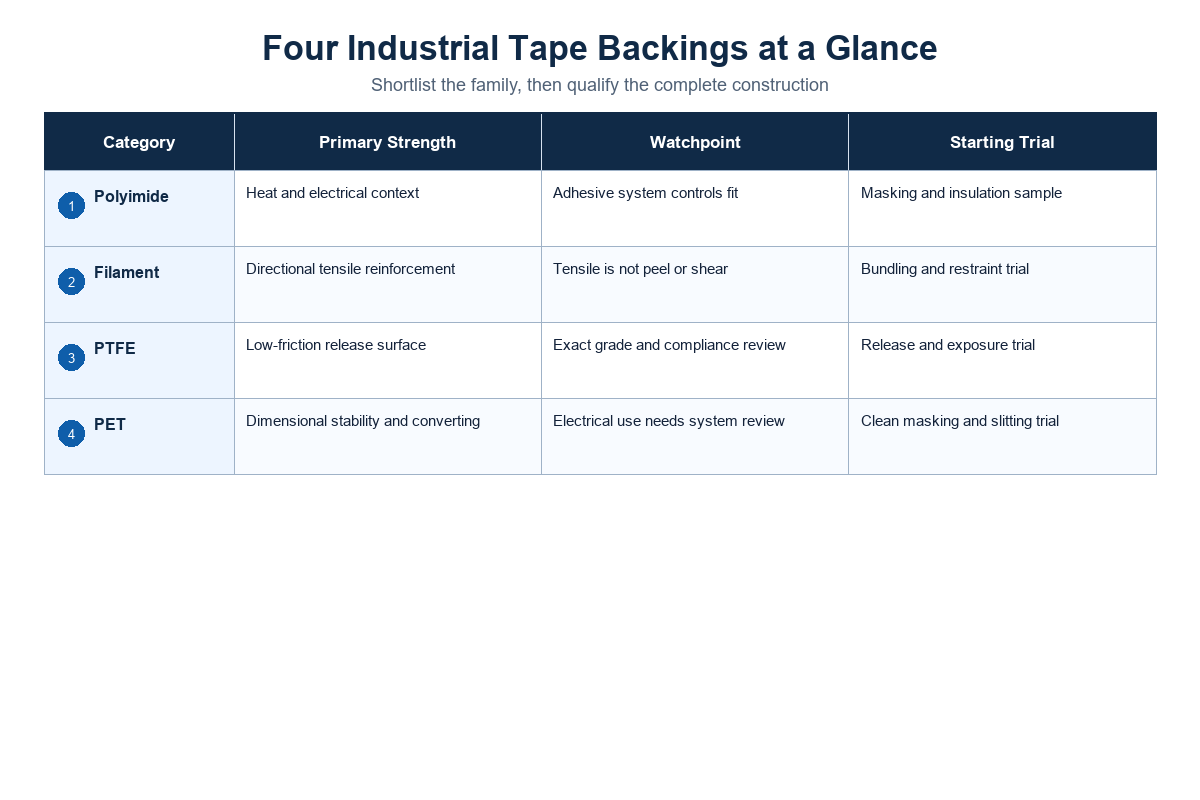
Der Failure-First Tape Selector hilft Ihnen, vom Versagen aus rückwärts zu planen, beginnend mit den möglichen Ursachen einer Ablehnung: elektrischer Zerfall, Verunreinigung beim Abdecken, ein auseinanderfallendes Bündel, eine an einer heißen Oberfläche haftende Materialbahn, abweichende Abmessungen, Schädigung des Untergrunds oder eine Fehlfunktion des Trägermaterials. Beginnen Sie mit der Bandfamilie, die den vorrangigen Versagensmechanismus adressiert, nicht mit derjenigen, die lediglich beeindruckende Werte aufweist.
| Bandfamilie | Testen Sie es zuerst, wenn | Konstruktionsvariablen | Nützliche Kontrollen | Einschränkungen / Nicht geeignet für |
|---|---|---|---|---|
| Polyimid | Der Wärmezyklus, die Lötmaskierung oder die elektrische Nutzung sind die erste Einschränkung | Filmdicke, Acryl – oder Silikonkleber, Grundierung, Liner | Thermischer Zyklus, Rückstand, Dielektrikum und Adhäsion nach der Alterung | Die Filmtemperatur allein bewertet das fertige Band nicht |
| Filament | Die gerichtete Verstärkung oder Bündelhaltung ist die erste Einschränkung | Faserrichtung, Querbindung, Träger, Klebstoff, Kantenqualität | Bruchfestigkeit, Dehnung, Scherhalt, Schälen, Schnittausbreitung | Eine hohe Zugfestigkeit ist keine hohe Haftung oder Oberflächensicherheit |
| Kleberückiges PTFE | Die Freisetzung, geringe Reibung, Verschleißoberfläche oder chemische Exposition erfolgt zuerst | Extrudierte oder abgeschälte Folie, beschichtetes Gewebe, behandelte Oberfläche, Klebstoff, Naht | Verschleiß, Kantenlift, Kriechen, chemische Einwirkung, Heißflächenzyklus | Nicht austauschbar mit nicht klebendem Fadendichtungsband |
| PET | Dünne Dimensionsstabilität, Weiterverarbeitung, Spleißen oder Abdecken steht an erster Stelle | Foliendicke, Primer, Haftklebstoff, Trägermaterial, Längsschneid- und Stanzqualität | Dimensionsänderung, Kantenhebevorgang, Entfernung, Überprüfung der dielektrischen Endverwendung | Ein PET-Bauteil ist nicht automatisch eine Lebendteilisolierung |
Verwenden Sie die folgende Tabelle als engere Auswahl, nicht als endgültige Auswahl. Alle Bandfamilien bestehen aus mehreren Formulierungen. Zwei Bänder mit identischem Träger können sich aufgrund der Wahl von Silikon- gegenüber Acrylat-Haftklebstoff erheblich unterscheiden oder weil sich Primer, Gesamtdicke, Trägermaterial und Verarbeitungsverfahren unterscheiden. Wenn Schäldaten Teil des Vergleichs sind, stimmen Sie Prüfplatte, Winkel, Geschwindigkeit, Verweilzeit und Verfahren auf die offizielle Anwendungsbereich ASTM D3330/D3330M-04 (2025) Statt unübertroffene Lieferantenzahlen zu ranken.
Polyimidband: Wärme- und elektrische Isolierung ohne Abkürzung
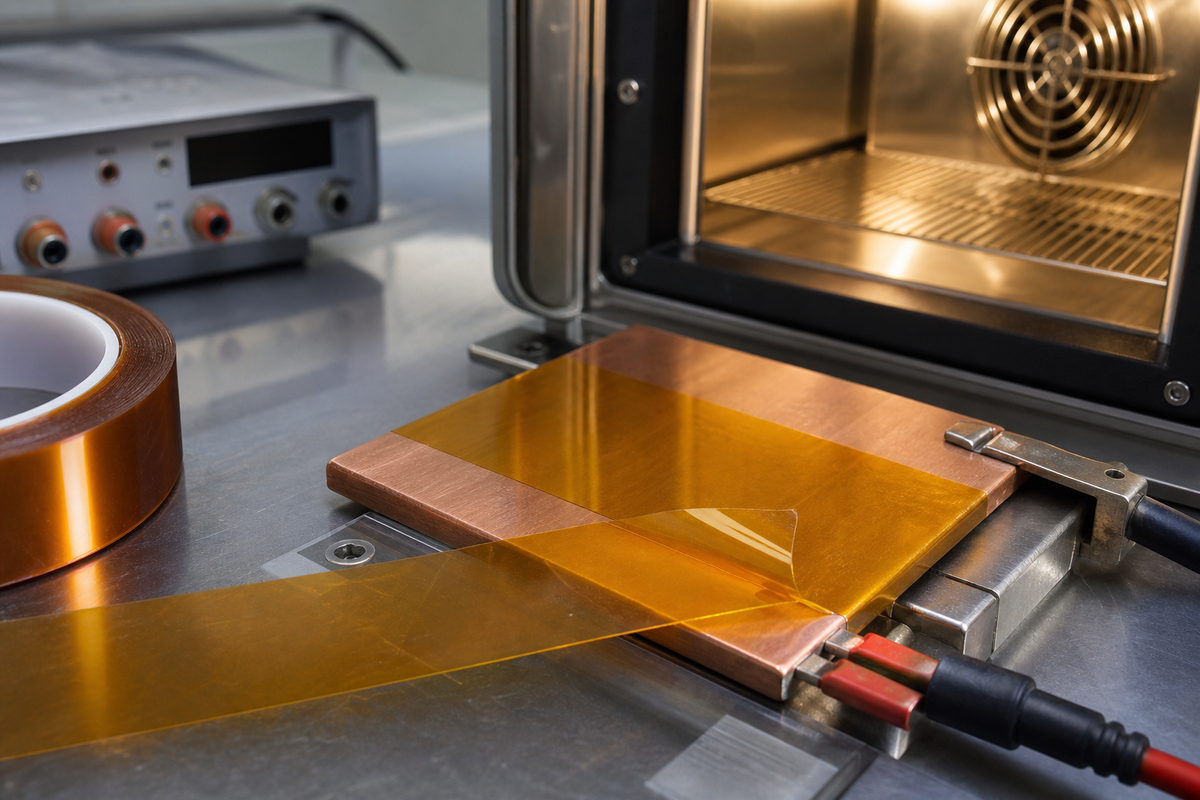
Polyimidfolie ist die natürliche erste Wahl für Hochtemperaturmaskierung, elektrische Isolierung, Löt- und Rückflussprozesse sowie Wärmezyklen. Aber der nützliche Ausdruck ist Erstkandidat. Nur das gesamte Band muss das Temperaturprofil, die Temperaturzeit, den Oberflächenzustand, die elektrische Betriebsleistung und die Entfernungsanforderungen überstehen.
Der Beamte IEC 60454-3-7 Seite Beschreibt vier druckempfindliche Polyimidfilm-Bandtypen für elektrische Zwecke. Es unterscheidet Konstruktionen mit vernetzten Acryl- und duroplastischen Silikonklebstoffen und legt Dicke- und Wärmeindexbereiche für diesen elektrischen Standard fest. Diese vier Typen sind keine universelle Taxonomie für jedes industrielle Polyimidband.
Die Klebstoffwahl verändert das Servicefenster. Silikonsysteme können für anspruchsvolle thermische Belichtungs – oder schwierige Freisetzungsanforderungen ausgewählt werden; ein Acrylsystem kann ein anderes Gleichgewicht von anfänglicher Klebrigkeit, Alterung, Kosten, Rückständen und Verarbeitung bieten Die Antwort muss aus dem benannten Qualitätsdatenblatt und einem Versuch kommen Kopieren der thermischen Eigenschaft der Folie in eine Spezifikation für fertiges Band ignoriert die Schicht, die am wahrscheinlichsten weich wird, kriecht, Rückstände hinterlässt oder die Haftung verliert.
Für das Abdecken bilden Sie den vollständigen Heiz- und Kühlzyklus nach. Bringen Sie das Band mit definiertem Druck auf, berücksichtigen Sie die tatsächliche Verweilzeit vor dem Erhitzen und prüfen Sie während der Beanspruchung auf Kantenablösung. Entfernen Sie es nach dem Abkühlen bei definiertem Winkel und definierter Geschwindigkeit. Dokumentieren Sie Haftklebstoffübertragung, Verfärbungen, gerissenen Träger, Schäden am Untergrund und ob sich das Band in einem Stück entfernen lässt. Für elektrische Anwendungen verlangen Sie die vorgesehene Zertifizierung oder Endproduktbewertung; behandeln Sie Farbe oder Folienidentität nicht als Nachweis.
Filamentband: Zugverstärkung ist keine Haftfestigkeit
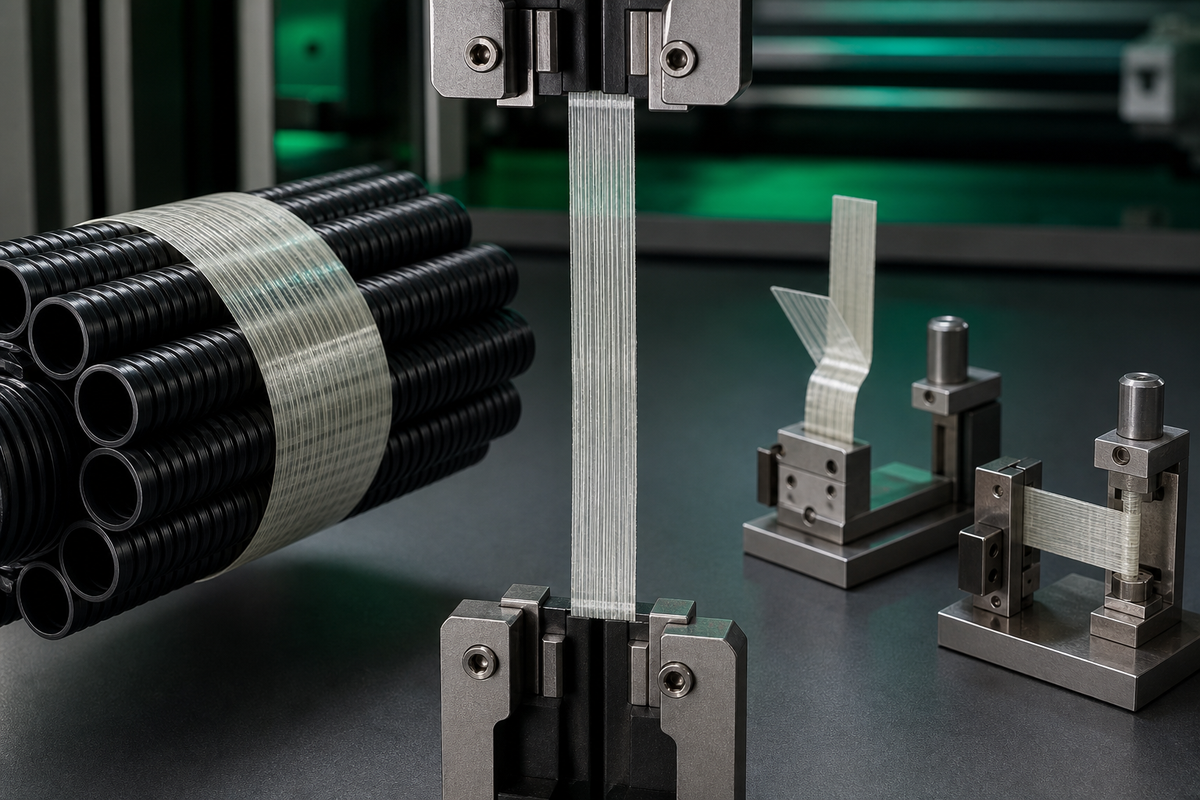
Filamentband platziert Glas oder andere hochfeste Fasern in einer Bandkonstruktion Unidirektionale Verstärkung konzentriert die Festigkeit entlang der Maschinenrichtung Quergeflechtverstärkung fügt eine zweite Richtung hinzu Das richtige Layout hängt davon ab, ob es sich um Bündelung, Palettenstabilisierung, temporäre Rückhaltung, Laschenbildung, Gerätehandhabung oder einen anderen validierten Lastfall handelt.
Drei Messungen beantworten unterschiedliche Fragen. ASTM D3759/D3759M-05 (2025) Blendenfestigkeit und Dehnung der Blenden, einschließlich hochfester filamentverstärkter Träger. ASTM D3654/D3654M-06 (2024) Maßnahmen, die unter konstanter Last parallel zur verklebten Oberfläche gehalten werden, und umfasst Filament-Band-Verfahren ASTM D3330 befasst sich mit dem Abziehen. Haltefestigkeit und ein starker Träger garantieren immer noch keine Haftung auf einem staubigen Karton oder eine sichere Entfernung von einem empfindlichen Finish.
Faserrichtung und Kantenzustand verdienen eigene Kontrollen Ein Nick kann einen Riss oder eine Spaltung auslösen Eine steife verstärkte Konstruktion kann die Textur überbrücken, anstatt sie zu benetzen Hohe Bündelspannung kann ein weiches Substrat schneiden oder markieren Ein Band, das eine Stahlprüfplatte hält, hält nicht automatisch die eigentliche Platine, Farbe, Kunststoff oder die mit der Trennschicht beschichtete Oberfläche.
Geben Sie die angelegte Richtung, Last, Dauer, Temperatur, Breite, Überlappung und ob das Band entfernt wird an. Wenn ein Fehler jemanden verletzen oder eine kritische Last lösen könnte, sollte das Band nicht als unkonstruierter Ersatz für eine Nennrückhalteeinrichtung behandelt werden.
Klebegebundenes PTFE-Band: Geringe Reibung, Freisetzung und chemische Belastung
Dieser Abschnitt betrifft druckempfindliches Band, das mit einer PTFE-Folie oder einem PTFE-beschichteten Stoffträger hergestellt wurde. Es handelt sich nicht um ein Sanitär-Gewinde-Dichtungsband, bei dem es sich um ein nicht klebendes Material handelt, das um Gewindeverbindungen gewickelt ist. Die Produkte können die Buchstaben PTFE teilen, aber sie teilen keine Konstruktions-, Standard-, Installations- oder Abnahmetests.
Haftklebstoffbeschichtetes PTFE-Band wird für Heißsiegelbalken, Rutschen, Rollen, Führungsflächen, Trennflächen, reibungsarme Verschleißleisten und Abschirmungen gegen chemische Einwirkung in Betracht gezogen. Der Träger liefert die reibungsarmen und trennenden Eigenschaften, während der Haftklebstoff ihn auf der Maschinenoberfläche verankert.
Dabei handelt es sich um eine kontrollierte Nichtübereinstimmung: Die Außenseite lässt sich nur schwer verkleben, während die Innenseite so behandelt und beschichtet wird, dass sich der Klebstoff dort verankern kann.
Spezifizieren Sie Trägertyp (Folie oder gestrichenes Gewebe), Herstellungsverfahren, Gesamtdicke, Oberflächenbehandlung, Haftklebstoffchemie, Trägermaterial, Breite und Nahtgestaltung. Installieren und prüfen Sie die Kanten, nicht nur die flache Mitte. Die Lebensdauer endet häufig mit Kantenversagen, Klebstoffaustritt, Kaltfluss, Kriechen, Falten, Nahtschäden oder eingeschlossenen Verunreinigungen.
PTFE kann in einigen Märkten auch ein Compliance-Screening auslösen. Minnesotas PFAS-Verbote 2025 Für bestimmte Produktkategorien gelten und definierte Ausnahmen umfassen Die USA.
Die EPA unterhält eine separate Seite zum PFAS-Risikomanagement des Bundes. Keine der Quellen erlässt für jedes PTFE-Band eine allgemeine Regelung. Erhalten Sie eine genaue Erklärung für die Bestimmungsgerichtsbarkeit und die Endverwendung und holen Sie sich bei unklarer rechtlicher Verpflichtung eine qualifizierte Compliance-Beratung ein.
PET-Band: Dimensionsstabilität und saubere Weiterverarbeitung
Wenn ein Auftrag eine dünne, dimensionsstabile Folie zum Spleißen, für Stanzteile, zum Abdecken, Fixieren oder für eine Anwendung an elektrischen Komponenten benötigt, ist PET-Band ein sinnvoller erster Kandidat. Seine glatte Folie kann eine präzise Weiterverarbeitung unterstützen, doch diese Leistung gehört zu einem bestimmten Aufbau, nicht zu jedem Polyesterband.
Primer und Haftklebstoff bestimmen, ob ein beschichteter PET-Träger gegen Hitze, Feuchte, Chemikalien und Handhabung beständig bleibt. Die Wahl des Trägermaterials beeinflusst Stanztiefe, Spenden, Anstanzen, Entgittern, Teileplatzierung und Gestaltungsflexibilität. Eine dünne, stabile Folie kann auf einer zusammengesetzten Kurve auch weniger anpassungsfähig sein als erwartet, wodurch Überbrückungen oder Kantenablösung über einem strukturierten Bereich entstehen können. Elektronikanwendungen können Schnittstellen aus Kupfer, beschichtetem Metall oder empfindlichem Kunststoff umfassen, die eine eigene Kompatibilitätsprüfung benötigen.
Die Übersicht über die Bandzertifizierung von UL Solutions Stellt PET-Band in eine Kategorie “Verschiedene anerkannte Komponenten”U.L. erklärt, dass diese Kategorie nicht für die elektrische Isolierung in Kontakt mit stromführenden Teilen ohne zusätzliche geeignete Isolierung gedacht ist. „Diese Grenze spielt eine Rolle: „PET-Band” beschreibt eine Materialfamilie und keine zugelassene elektrische Endverwendung.
Guanmas Öffentlichkeit PET Klebefolie Seite bietet angrenzenden Kontext zu Folien und haftklebender Weiterverarbeitung. Etikettenoberstoff und Industrieband sind nicht austauschbar; fordern Sie daher den genauen Industriebandaufbau, seine Produktionsmethode, die relevanten Foliendaten und Probennachweise an.
Die Service-Window-Bandkarte: Oberfläche x Temperatur x Belastung x Entfernung
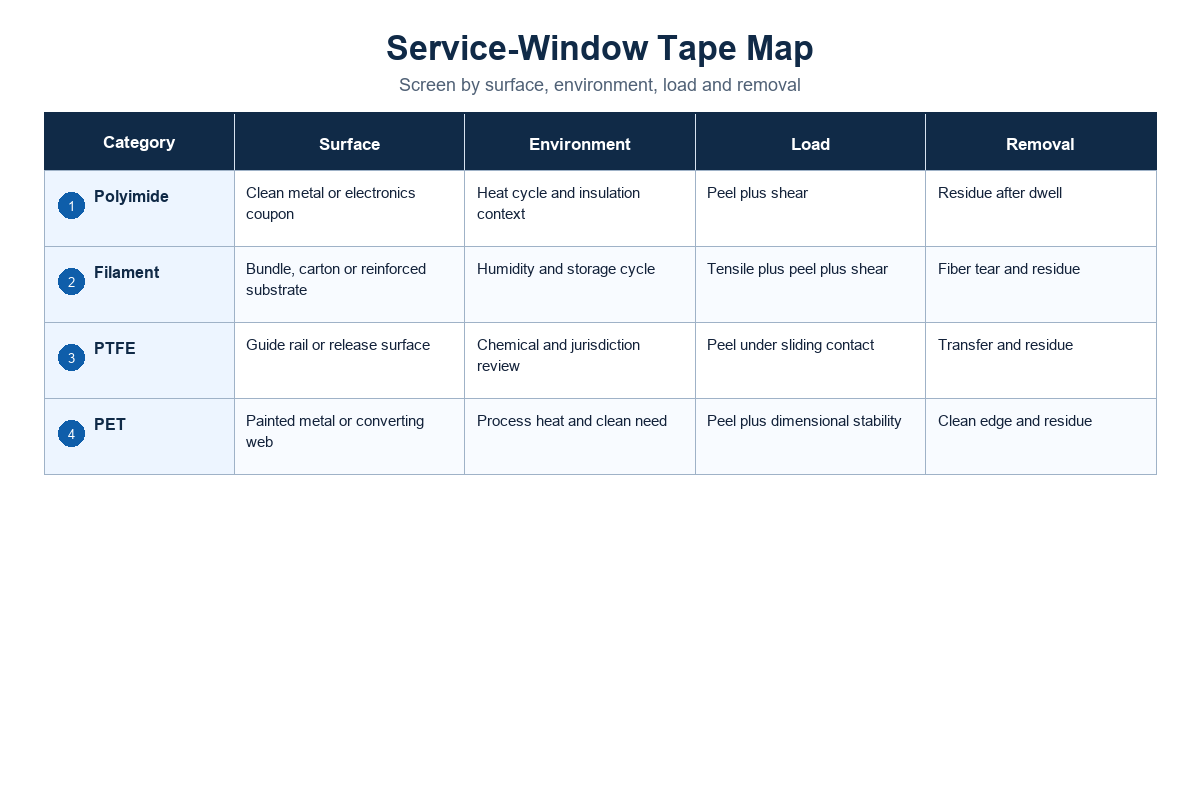
Die Service-Window Tape Map beschränkt die Auswahl auf vier Gates Ein Tape bleibt nur dann auf der Shortlist, wenn es alle vier Gates für den erforderlichen Auftrag freigeben kann.
- Oberfläche: Zeichnen Sie das Substrat, die Oberfläche, die Rauheit, die Sauberkeit, die Beschichtung, die Kunststoffqualität und alle Trennmittel auf. Polypropylen, Polyethylen, Silikon, Pulverbeschichtung, lackiertes Metall, blankes Metall, Glas und technische Kunststoffe können ein unterschiedliches Nass- und Entfernungsverhalten erzeugen.
- Temperatur: Anwendungstemperatur von der Betriebstemperatur trennen Beziehen Sie die Heiz – und Abkühlgeschwindigkeit, Spitzen, Dauer – oder intermittierende Einwirkung, Verweildauer, Feuchtigkeit und chemischen Kontakt ein Fügen Sie UV-Belastung und Alterung im Freien hinzu, wenn Haltbarkeit oder wetterfeste Leistung beansprucht wird Ein Band kann in einer Kaltfabrik schlecht auftragen, auch wenn es später bei einer höheren Betriebstemperatur arbeitet.
- Belastung: Schälen, Scheren, Spalten, Aufprall, Vibration, Zugrichtung und Dauer definieren Das gleiche Band kann einer Richtung widerstehen und eine andere versagen.
- Entfernung: Entscheiden Sie, ob die Verbindung permanent haftend, repositionierbar, sauber abnehmbar oder rückstandsempfindlich ist. Geben Sie Entfernungszeit, Temperatur, Winkel, Geschwindigkeit und zulässige Oberflächenveränderung an.
NIST-Forscher haben die druckempfindliche Klebstoffablösung über einen Temperaturgradienten gemessen und beobachtete einen Übergang zwischen Kohäsions – und Grenzflächenversagen Die praktische Lehre ist, dass die Temperatur sowohl die Kraft verändern kann, als auch, wo die Konstruktion versagt Notieren Sie den Fehlermodus neben der Zahl.
Tun
- Definieren Sie das tatsächliche Substrat und die Oberfläche
- Getrennte Einsatz – und Betriebstemperatur
- Nennen Sie Lastrichtung, Dauer und Testmethode
- Zeichnen Sie Rückstände, Schäden und Fehlermodus auf
Nicht
- Kaufen Sie durch Hintergrundfarbe oder Familiennamen
- Kopieren Sie eine Filmbewertung auf das fertige Band
- Vergleichen Sie verschiedene Schältests als eine Rangliste
- Genehmigen Sie die Produktion allein aus einem sauberen Stahlgutschein
Arbeitsblatt zur 12-Bedingungsbandqualifikation
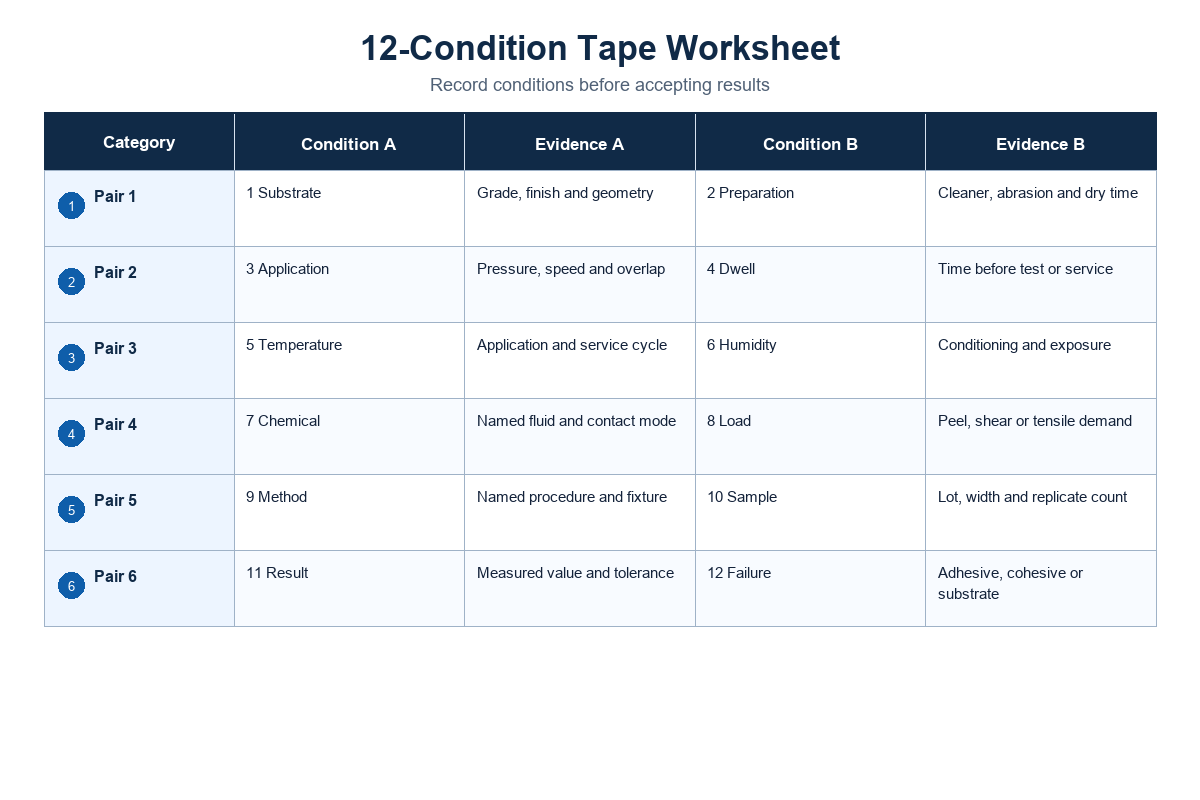
Verwenden Sie das Arbeitsblatt unten, um zu enthüllen, wo ein vielversprechendes Datenblatt auf dem realen Teil ausfallen kann Ersetzen Sie jeden generischen Eintrag durch das eigentliche Substrat, Vorbereitung, Belastung, Umgebung und Ablehnungsregel Die PSTC-Testmethod-Ressource Enthält unabhängige Methoden zum Schälen, Scherenhalten, Zug, Dehnung, Dicke und wasserbezogenen Eigenschaften ASTM D3330/D3330M-04 (2025) Liefert den aktuellen offiziellen Peel-Procedure-Geltungsbereich Kein einzelnes Set deckt jede Bandkonstruktion ab.
| Bedingung | Erste Screening-Frage | Wahrscheinlicher Misserfolg | Stichprobenprüfung | Record | Einschränkungen / Nicht geeignet für |
|---|---|---|---|---|---|
| Edelstahl | Ist das Finish vergleichbar mit dem Methodenpanel? | Irreführender Maßstab | Geglichene Schale und Scherung | Fertigstellen, Verweilen, Kraft, Modus | Stellt keine Kunststoff – oder beschichteten Teile dar |
| Aluminium | Kahl, eloxiert, ölig oder umwandlungsbeschichtet? | Kontamination oder Oxidvariabilität | Schalen und Altern der vorbereiteten Platte | Zubereitung und Rückstand | Eine Aluminiumoberfläche kann nicht alle darstellen |
| Glas | Muss das Band ohne Dunst entfernt werden? | Rückstands – oder Sprödbeseitigung | Alterungsentfernungszyklus | Dunst, Rückstände, Bruch | Eine saubere Schale weist keine hohe Scherung auf |
| Bemaltes Metall | Welche Farbe, Aushärtung, welches Alter und welcher Glanz? | Lackzug oder Färbung | Entfernung nach Betriebsexposition | Beschichtungsschäden und Rückstände | Nicht zwischen Lacksystemen verallgemeinern |
| Pulverbeschichtung | Kontrolliert der Texturgipfel oder das Tal den Kontakt? | Überbrückung und Kantenlift | Applied-Area- und Edge-Test | Kontakt, Auftrieb, Scherzeit | Stahlpaneeldaten können die Wet-out-Daten überbewerten |
| ABS | Irgendeine eingeformte Freigabe oder Reinigungsempfindlichkeit? | Schlechte Ausnässe oder Spannungsmarkierung | Konditionierte Haftung und Entfernung | Kunststoffqualität und Oberflächenveränderung | Eine ABS-Formulierung ist nicht universell |
| Polycarbonat | Verursachen Reiniger, Haftklebstoff oder Belastung Schäden? | Cracken oder Rückstände | Kleinflächiger Alterungsschirm | Sehschaden und Bindung | Bestätigen Sie zunächst die chemische Kompatibilität |
| Polypropylen | Wird die Oberfläche behandelt oder verändert? | Geringe anfängliche Ausnässe | Eigentliches Schälen nach definierter Verweildauer | Behandlung und Verweilkurve | Metallplattenwerte sind nicht übertragbar |
| Polyethylen | Welche Dichte, Zusatzstoffe und Oberflächenalter? | Kantenlift und Klebstofffreigabe | Chargenangepasster Oberflächentest | Note, Alter, Schale, Modus | Keine universelle plastische Haftungsannahme |
| Silikonkautschuk | Ist ein Spezialkleber erforderlich? | Sofortige Freigabe oder Migration | Kompatibilitäts – und Alterungstest | Erst- und Alterungsausfall | Allzweckband kann ungeeignet sein |
| Temperaturzyklus | Welcher Höhepunkt, welche Dauer, welche Rampe und welche Zyklen? | Kriechen, Rückstände, Schrumpfen, Heben | Vollständiges Profil zum tatsächlichen Teil | Zyklus- und Post-Cycle-Ergebnis | Die Bewertung allein ist unzureichend |
| Reinigen der Entfernung Alterung | Wann und bei welcher Temperatur erfolgt die Entfernung? | Übertragung, Reißen, Fleckenbildung, Beschädigung | Zeitgesteuerte Entfernung in festem Winkel und Geschwindigkeit | Rückstandsfläche und Substratveränderung | Die anfängliche saubere Schale beweist keine Alterungsentfernung |
Engineering besitzt den Lastfall Qualität fixiert Vorbereitung und Methode.
Anwendung zur Produktionskontrolle Bei der Beschaffung muss jeder Lieferant die gleichen Felder beantworten Diese Sparte verhindert, dass ein niedriger Kaufpreis eine Testinkongruenz verdeckt.
Kopieren Sie dieses RFQ- und Sample-Lot-Protokoll für Industriebänder
Eine vergleichbare Angebotsanfrage beschreibt die Konstruktion und die Annahmemethode, die unten stehende gruppierte Checkliste können Sie in eine Lieferantenanfrage kopieren “Empfohlene Reichweite” verzichtet bewusst auf erfundene Universalgrenzen; geben Sie das von Ihrem Engineering-Team genehmigte Sortiment ein, geben Sie für Peel-Anforderungen die genaue Vorgehensweise von an ASTM D3330/D3330M-04 (2025) Anstatt Lieferanten nach einer unqualifizierten Haftungsnummer zu fragen.
RFQ-Checkliste: Kopieren Sie diese in Ihre Angebotsanfrage
| Parameter | Empfohlener Bereich | Warum es wichtig ist | Wie zu überprüfen |
|---|---|---|---|
| Stützung und Verstärkung | Projektspezifisches Material; Dicke in µm oder mil | Steuert Steifigkeit, Festigkeit, Reibung und Weiterverarbeitung | Notendatenblatt und eingehende Dickenprüfung |
| Klebstoff und Grundierung | Benannte Chemie und Beschichtung; Gesamtdicke in µm oder mil | Steuert das Einnässen, Scheren, Altern, Rückstände und das Servicefenster | Lieferantenerklärung plus Musterprüfung |
| Schälhaftung | Projektminimum in N/25 mm oder oz/in nach einer benannten Methode | Werte sind ohne Oberfläche, Winkel, Geschwindigkeit und Verweildauer nicht vergleichbar | Methode, Panel, Konditionierung, Verweildauer und Fehlermodus |
| Scherung und Zug | Projektlast in N; Zeit in min oder h; Richtung angegeben | Haltekraft und Stützstärke beantworten unterschiedliche Fragen | Gepaarte Scher- und Bruchfestigkeitsmethoden |
| Temperatur und Umgebung | Anwendungs – und Servicebereich in °C; Dauer und Zyklen | Kälteanwendung, Spitzenwärme, Luftfeuchtigkeit und Chemikalien können Fehler verändern | Testversion mit Full-Service-Profil an tatsächlichen Teilen |
| Entfernung und Oberflächenschutz | Entfernungsalter in h oder Tagen; fester Winkel und Geschwindigkeit | Rückstands- und Substratschäden können ein ansonsten starkes Band abstoßen | Inspektion der Alterungsentfernung mit aufgezeichnetem Modus |
| Liner und konvertiertes Format | Breitentoleranz in mm; Rollenlänge in m; Kern in mm oder in | Beeinflusst das Stanzen, Abwickeln, Ausgeben und Platzieren | Genehmigtes Zeichnen, Rolleninspektion und Linienversuch |
| Compliance und Losfreigabe | Genaue Bestimmungs- und Endverwendungsdokumente; Stichprobengröße definiert | Materialfamiliennamen belegen keine regulatorische oder endverwendungsbezogene Eignung | Aktuelle Erklärungen, Zertifikate, Rückverfolgbarkeit der Chargen und Annahmebericht |
Für angrenzende Entscheidungen zur haftklebenden Weiterverarbeitung bietet Guanma Optionen für Trennpapier und Trägermaterial und Kaufratgeber für selbstklebendes Etikettenmaterial erläutert, warum Angaben zu Trennpapier und Obermaterial in die Übergabe gehören. Wenn Ihr Beschaffungsprojekt außerdem ein breiteres marktgängiges Sortiment zum Vergleich benötigt, lesen Sie Die industrielle Bandressource von RiverTape.
Behandeln Sie jeden Katalog als Entdeckungsquelle; Genehmigen Sie nur die genaue Note, die Ihr Protokoll besteht.
Führen Sie das Sample-Lot-Protokoll der Reihe nach aus:
- Die Methode einfrieren „Umgebung, Belastung, Entfernung und Ablehnungskriterien vor dem Eintreffen der Proben definieren Substrat, Vorbereitung, Anwendung, Druck, Verweildauer.
- Konditionieren Sie die Proben „Unter der gewählten Methode werden Zeitbänder und Substrate angezeigt und Losnummern aufgezeichnet.
- Konsequent anwenden „Die definierte Walze, Durchgänge, Überlappung, Kantengeometrie und Bedienerfolge.
- Betriebsexposition „Temperatur, Luftfeuchtigkeit, Chemikalien, Belastungsrichtung und.
- Messen und inspizieren „(Schäl-, Scher-, Zug-, Rückstands-, Beschädigungs-, Kantenauftriebs- und genaue Versagensschnittstelle.
- Loslassen „Nur dann genehmigen, wenn die Ergebnisse der vorgegebenen Regel entsprechen; Behalten Sie den Bericht als Grundlage für die eingehende Qualität bei.
Häufige Fehlermodi
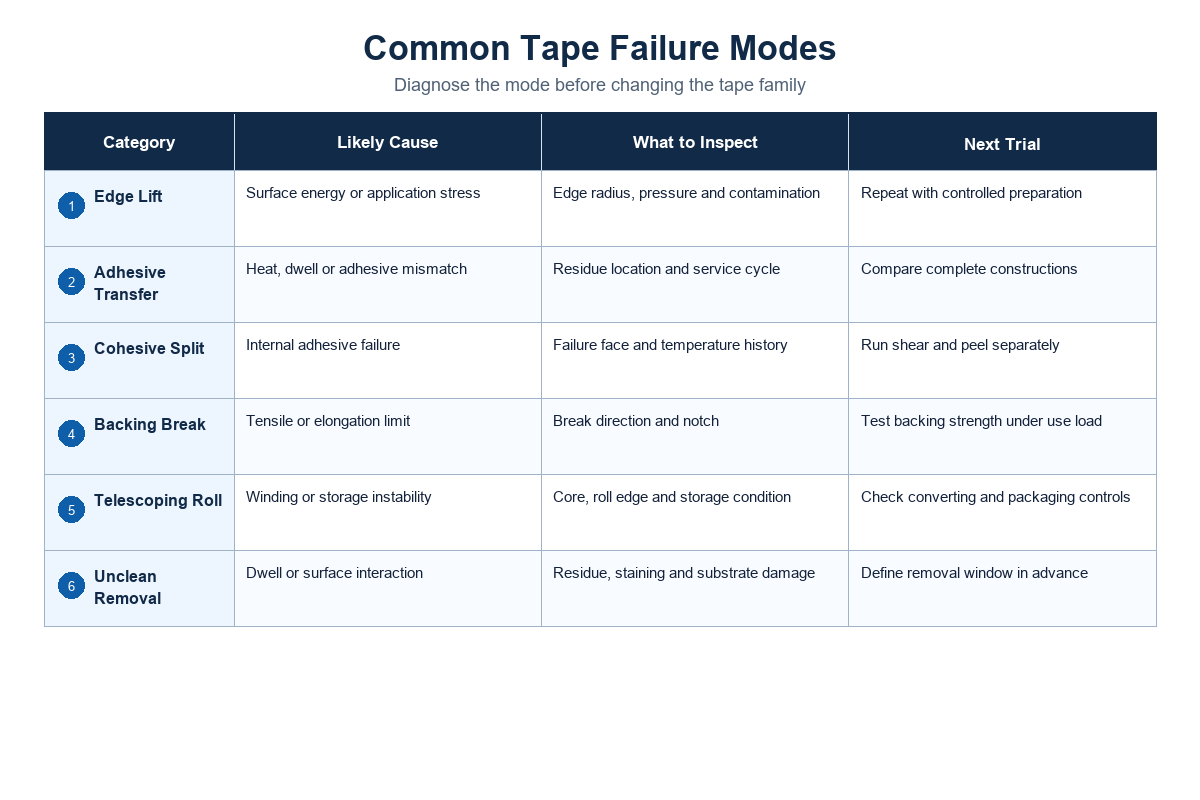
Schlechte Ausnässe: Der Klebstoff berührt nur die Spitzen einer strukturierten oder kontaminierten Oberfläche.
Erhöhen Sie die Sauberkeit und den kontrollierten Anwendungsdruck, bevor Sie davon ausgehen, dass eine stärkere Unterlage hilfreich ist.
Kantenlift: Steifigkeit, Krümmung, Kontamination, Spannung, Schnittqualität oder eine kurze Verweildauer können zu einem Kantenversagen führen.
Überprüfen Sie die installierte Geometrie und nicht nur die Mitte einer Flachplatte.
Kohäsives Kriechen: Der Klebstoff verformt sich unter anhaltender Scherung oder Temperatur.
Ein Abziehwert bei Raumtemperatur kann diesen Fehler nicht erkennen Fügen Sie einen Last-Zeit-Test in Betriebsrichtung hinzu.
Klebstofftransfer oder -rückstand: Alterung, Hitze, chemische Einwirkung, Überverweildauer oder Inkompatibilität können Klebstoff auf dem Teil hinterlassen Definieren Sie eine saubere Entfernung nach der vollständigen Einwirkung, nicht unmittelbar nach der Anwendung.
Stützspaltung oder Schnittausbreitung: Verstärkte Bänder können empfindlich auf Nicks reagieren, Fasern können sich spalten und dünne Filme können beim Entfernen reißen. Berücksichtigen Sie die Kantenqualität und die einteilige Entfernung bei der Akzeptanz.
Substratschaden: Ein Band kann die Haftung “überholen”, während es Farbe zieht, Kunststoff markiert, eine Beschichtung anhebt oder Dunst hinterlässt. Notieren Sie die Oberfläche nach dem Entfernen als separates Durchlauf-/Fehlerergebnis.
Falscher Vergleich: Zwei Datenblätter können unterschiedliche Panels, Breiten, Winkel, Geschwindigkeiten, Verweilzeiten, Einheiten oder Fehlermodi verwenden Normalisieren Sie die Methode, bevor Sie Zahlen vergleichen Wenn eine Normalisierung unmöglich ist, behandeln Sie die Werte als separate Lieferantenbeschreibungen und verlassen Sie sich auf einen gemeinsamen Stichprobentest Die NIST-Studie zum Schälen des Temperaturgradienten Ist eine nützliche Erinnerung, um aufzuzeichnen, ob ein Ausfall zusammenhängend oder interfazial ist, nicht nur die gemessene Kraft.
Zusammenfassung
Polyimid, Filament, PTFE mit Kleberückseite und PET sind nützliche Startfamilien, keine fertigen Kaufspezifikationen. Polyimid dient qualifizierten thermischen und elektrischen Arbeiten.
Filament liefert gerichtete Verstärkung. Haftklebstoffbeschichtetes PTFE erzeugt trennende und reibungsarme Oberflächen. PET bietet dünne Dimensionsstabilität und Nutzen bei der Weiterverarbeitung.
In jedem Fall entscheiden Klebstoff, Oberfläche, Anwendung, Belastung, Umgebung, Entfernung und Testmethode über das Ergebnis.
Schlüssel zum Mitnehmen
Wählen Sie die Trägerfamilie nach dem Fehler, den Sie verhindern müssen, und genehmigen Sie dann die gesamte Bandkonstruktion mit einem kontrollierten Servicefenster und einem Sample-Lot-Protokoll.
Häufig gestellte Fragen
Wofür wird industrielles Klebeband verwendet?
Antwort
Industriehaftklebeband wird zum Abdecken, zur elektrischen Isolierung, Verstärkung, Bündelung, zum Spleißen, Oberflächenschutz, als reibungsarme Auskleidung, für Stanzteile sowie zum vorübergehenden oder dauerhaften Fixieren verwendet. Diese Anwendungen definieren kein einheitlich austauschbares Produkt. Ein Abdeckband muss sich nach Hitzeeinwirkung möglicherweise sauber entfernen lassen, während ein Verstärkungsband gerichtete Zugfestigkeit und Scherfestigkeit benötigen kann. Bestimmen Sie das relevante Versagen und spezifizieren Sie anschließend Träger, Haftklebstoff, Trägermaterial, Oberfläche, Anwendung, Umgebung, Belastung und Entfernungsbedingung.
Welches Industrieband eignet sich am besten für hohe Temperaturen?
Antwort
Keine Trägerfamilie ist allgemein am besten Polyimid oder klebstoffrückiges PTFE mögen logische erste Kandidaten sein, aber eine Schlagzeile der Trägertemperatur bewertet nicht das komplette Band Klebechemie, Grundierung, Belichtungsdauer, Heiz – und Abkühlzyklus, Oberfläche, Last, und Abtragsregel können die eigentliche Grenze werden Vergleichen Sie benannte Sorten nach der gleichen Methode, reproduzieren Sie das volle Temperaturprofil auf dem tatsächlichen Teil, und überprüfen Sie Kantenlift, Kriechen, Rückstand und Substratschäden nach dem Abkühlen.
Ist Filamentband stärker als gewöhnliches Band?
Antwort
Die Filamentverstärkung kann die Bruchfestigkeit in Faserrichtung erhöhen, aber “stärker” ist unvollständig Sie erhöht nicht automatisch die Schälhaftung, die Scherhaltung, die Anpassungsfähigkeit, die Durchstoßfestigkeit oder die sichere Entfernung Ein verstärkter Träger kann immer noch über die Textur hinwegrücken, vor Verunreinigungen heben, an einer beschädigten Kante spalten oder eine weiche Oberfläche markieren Vergleichen Sie Zug, Schäl – und Scherung getrennt nach angepassten Methoden und umfassen Sie die installierte Lastrichtung und – dauer.
Ist das Klebeband mit Kleberückseite dasselbe wie das Klebeband mit Fadenverschluss?
Antwort
Nr. PTFE-Band mit Kleberückseite ist druckempfindlich und auf einer Oberfläche installiert; Fadendichtungsband ist nicht klebend und um Gewindeverbindungen gewickelt. Ihre Installations-, Standard- und Qualifikationsvariablen unterscheiden sich.
Kann PET-Band als elektrische Isolierung verwendet werden?
Antwort
Ein bestimmtes PET-Band kann für die Verwendung elektrischer Komponenten bewertet werden, aber der PET-Trägername allein ist keine Genehmigung. Bestätigen Sie den Klebstoff, die Gesamtkonstruktion, die Erkennungskategorie, die Spannungs- und Temperaturbedingungen, den Kontakt mit spannungsführenden Teilen und die Endproduktbewertung. Eine verschiedene anerkannte PET-Bandkomponente erfordert möglicherweise noch eine zusätzliche geeignete Isolierung in der fertigen Ausrüstung.
Was sollte in einem industriellen Band-RFQ enthalten sein?
Antwort
Geben Sie Träger und Verstärkung, Haftklebstoff und Primer, Gesamtdicke, Trägermaterial, Abmessungen, Toleranz, Rollenformat, tatsächlichen Untergrund, Vorbereitung, Applikationsdruck, Verweilzeit, Einsatzumgebung, Belastungsrichtung und -dauer, Schäl- oder Scherverfahren, Entfernungsanforderung, Compliance-Dokumente, Probengröße, Rückverfolgbarkeit und Abnahmeregel an. Bitten Sie jeden Lieferanten, dieselben Aufbaufelder und Prüfbedingungen anzugeben; andernfalls können scheinbar ähnliche Zahlen unterschiedliche Prüfplatten, Konditionierungen, Breiten, Winkel, Geschwindigkeiten oder Versagensarten beschreiben.
Über dieses Bandauswahl-Framework
Der öffentliche Produktionsbereich von Guanma konzentriert sich auf selbstklebende Folie und selbstklebendes Etikettenmaterial, druckempfindliche Beschichtung, PET/BOPP-Folienobermaterial, Trennfolien und Etikettenlösungen nach Anwendung. Diese angrenzende Erfahrung in der Weiterverarbeitung prägt die RFQ- und Fragen zum Trägermaterial in diesem Leitfaden; sie ist keine Behauptung, dass Guanma jedes hier besprochene Polyimid-, Filament-, PTFE- oder PET-Industrieband herstellt.
Referenzen und Quellen
- ISO 29862, Schälhaftungseigenschaften von selbstklebenden Bändern Internationale Organisation für Normung
- ASTM D3330/D3330M-04(2025) — Schälhaftung ASTM International
- ASTM D3654/D3654M-064) (2024) Shear Adhesion ASTM International
- ASTM D3759/D3759M-055) (2025) Bruchfestigkeit und Dehnung ASTM International
- Hochdurchsatzmessung der Schale eines druckempfindlichen Klebstoffs Nationales Institut für Standards und Technologie
- PSTC-Testmethoden Rat für druckempfindliche Bänder
- IEC 60454-3-7, Polyimidfolienbänder für elektrische Zwecke Internationale Elektrotechnische Kommission
- Prüfung und Zertifizierung von Isolierband UL-Lösungen
- PFAS-Verbote 2025 Minnesota Pollution Control Agency
- PFAS-Risikomanagement unter TSCA US-Umweltschutzbehörde
Benötigen Sie einen vergleichbaren RFQ für Klebeband oder Klebstoffmaterial?
Senden Sie das Substrat, das Servicefenster, die Last, den Entfernungszustand, das konvertierte Format und die Annahmemethode. Wenn das Schälen ein Akzeptanzkriterium ist, geben Sie das zutreffende an ASTM D3330/D3330M-04 (2025) Verfahren. Guanma kann innerhalb seines geprüften Leistungsumfangs die angrenzenden Anforderungen an Haftfolien, selbstklebendes Etikettenmaterial, Trennpapier, Beschichtungen und Verarbeitung prüfen.