Liên hệ với Guanma

Cập nhật tháng 10 năm 2026
Lỗ kim trên giấy đế chống dính là những khoảng hở trong lớp tráng phủ chống dính, khiến keo tiếp xúc với vật liệu nền. Trên giấy đế, những vị trí này có thể gây lực bóc tách cao và làm bong sợi giấy. Có thể phát hiện chúng bằng cách kiểm tra tính liên tục của lớp tráng phủ, sau đó kiểm tra lực bóc tách tại từng vị trí trên mẫu chưa xử lý. Hãy chọn phương pháp kiểm tra độ phủ phù hợp với vật liệu nền của giấy đế trước khi đánh giá kết quả.
Trước khi cán cuộn vật liệu nghi có lỗi
- Xác định bề mặt tiếp xúc — phân biệt khoảng hở trong lớp tráng phủ với lỗ xuyên qua vật liệu nền.
- Chọn phương pháp kiểm tra độ phủ — chọn phương pháp phù hợp với giấy glassine, giấy tráng phủ đất sét hoặc màng.
- Giữ lại một mẫu ghép cặp — để riêng mẫu liền kề chưa xử lý để thử lực bóc tách.
- Cách ly vật liệu nghi có lỗi — tạm giữ vật liệu khi chưa xác định được phạm vi ảnh hưởng hoặc rủi ro chức năng.
Thông số nhanh: chọn phương pháp thử
Độ phủ: FTM 25 đánh giá giấy tráng phủ bằng chất nhuộm gốc nước.
Khối lượng tráng phủ: FTM 7 sử dụng phương pháp huỳnh quang tia X tán sắc năng lượng.
Lực bóc tách thực tế: so sánh cấu trúc cán dự kiến trong các điều kiện bóc tách và ổn định mẫu đã ghi nhận.
Vì sao lỗ kim tạo ra các điểm dính
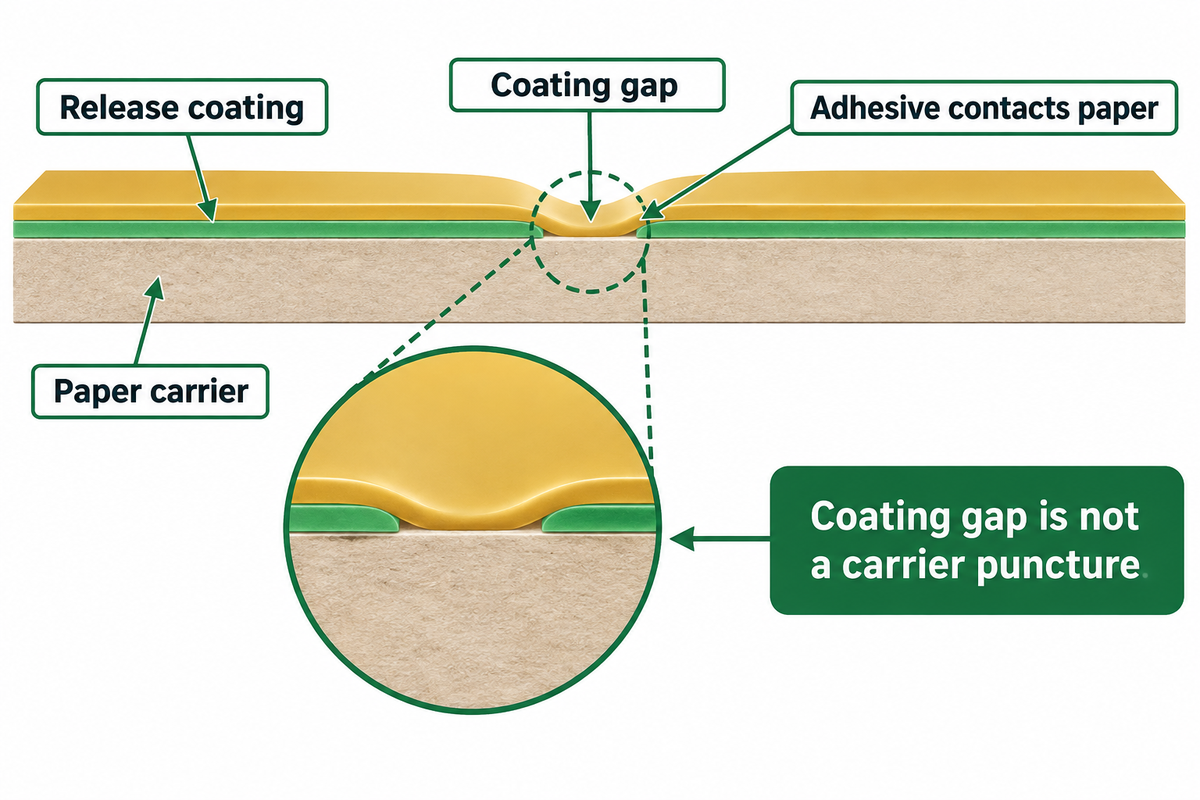
Lỗ kim trong lớp tráng phủ để lộ một vùng nhỏ của vật liệu nền, tương tự một lỗ nhỏ trên tấm bảo vệ. Khi keo tiếp xúc với vùng bị lộ này, keo có thể bám vào giấy thay vì tách khỏi silicone. Điều này có thể gây giật mạnh khi bóc, truyền keo hoặc kéo bật sợi giấy. Phần lớp tráng phủ chống dính xung quanh vẫn có thể hoạt động bình thường.
Chương của Label Academy về giấy đế chống dính silicone phân biệt độ phủ của lớp tráng phủ với quá trình đóng rắn silicone. Độ phủ cho biết lớp tráng phủ có hiện diện hay không. Quá trình đóng rắn cho biết silicone đã liên kết ngang hoàn toàn hay chưa. Đóng rắn không đủ có thể làm thay đổi lực bóc tách và gây di chuyển, từ đó ảnh hưởng đến độ dính ban đầu của keo hoặc khả năng in, ngay cả khi lớp tráng phủ có vẻ liên tục.
Trước tiên, hãy kiểm tra toàn bộ cấu trúc cán được giữ lại để xác định bề mặt tiếp xúc nào bị lỗi. Sợi giấy trên keo có thể cho thấy keo đã tiếp xúc với giấy hoặc bề mặt giấy bị hỏng. Vết rách nhìn thấy được trên lớp lót có thể là dấu hiệu của lỗi vật lý. Từng dấu hiệu riêng lẻ đều chưa đủ để xác định nguyên nhân từ quy trình tráng phủ; nên giữ lại mẫu cuộn nhãn và nhãn cuộn (đặc biệt khi có tranh chấp mua hàng) trước khi cắt bỏ khu vực nghi có vấn đề.
Giấy đế chống dính trên băng keo là gì?
Giấy đế chống dính là lớp lót hoặc lớp nền có thể tháo rời, dùng để bảo vệ keo nhạy áp. Nhiều loại giấy đế làm từ giấy hoặc màng có lớp tráng phủ silicone chống dính; xem các nhóm vật liệu nền trong danh mục giấy đế và vật liệu lót chống dính của Guanma. Băng keo hai mặt có thể tiếp xúc với giấy đế ở cả hai phía, vì vậy lực bóc tách của hai bề mặt có thể khác nhau. Giấy đế được tháo ra khi dán băng keo.
Phân biệt vật liệu nền tạm thời với lớp đế của băng keo hoặc nhãn vẫn còn trong thành phẩm. Ghi riêng vật liệu giấy đế với vật liệu nhãn PET. Khi báo cáo lỗi, hãy nêu tên vật liệu nền, mặt được tráng phủ chống dính và loại keo tiếp xúc với mặt đó. Chỉ gửi ảnh lớp mặt sẽ khiến nhà cung cấp khó xác định bề mặt tiếp xúc gây lỗi.
Xác định chỗ lớp tráng phủ bị bỏ sót trước khi cán toàn bộ
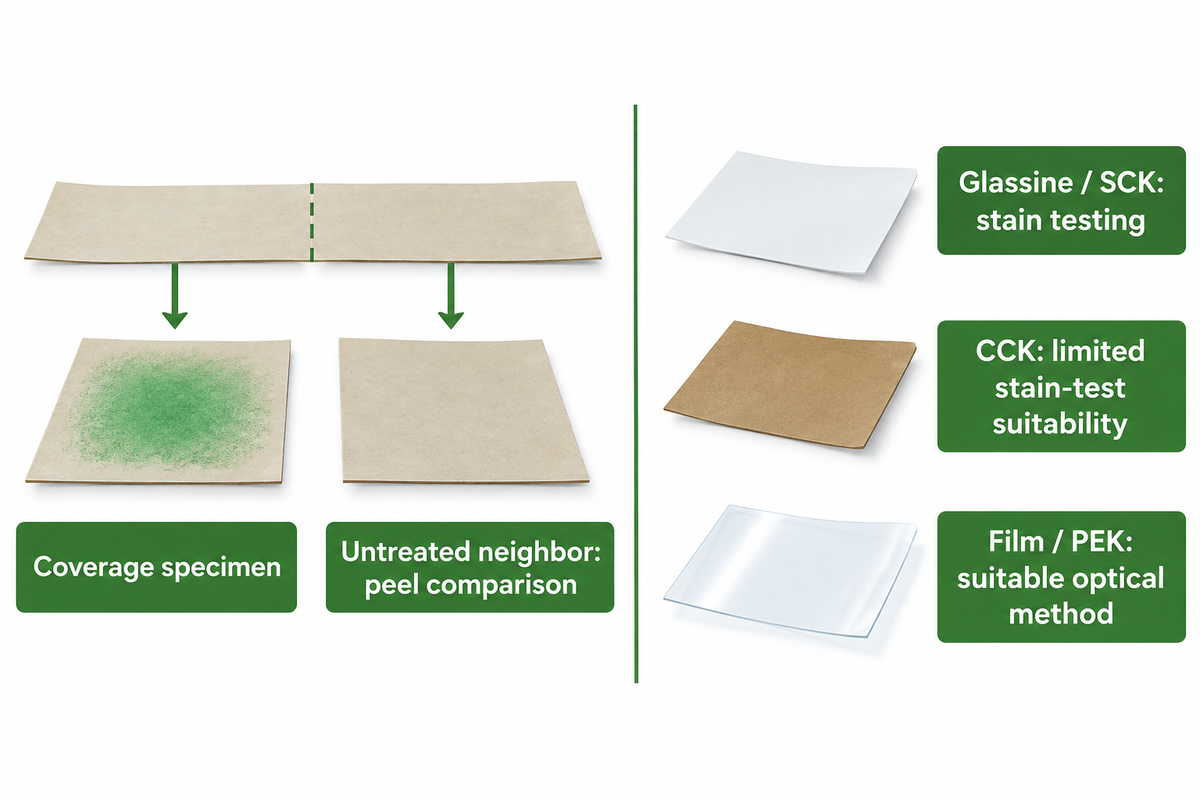
Với giấy glassine và giấy kraft siêu cán láng, chất nhuộm phù hợp có thể làm lộ phần giấy giữa các vùng được phủ silicone. Màng và giấy kraft phủ polyethylene cần phương pháp khác. Hãy ghép kết quả kiểm tra độ phủ với một mẫu liền kề chưa xử lý để chất nhuộm không trở thành yếu tố ảnh hưởng đến phép thử lực bóc tách.
FINAT liệt kê FTM 25 là phương pháp đánh giá độ phủ silicone trên giấy tráng phủ bằng chất nhuộm gốc nước. Chỉ mục công khai mô tả phương pháp nhưng không nêu quy trình thử nghiệm chi tiết trong phòng thí nghiệm. Hãy dùng quy trình phòng thí nghiệm đã được phê duyệt; thuốc nhuộm gia dụng hoặc thời gian ngâm tự đặt không phải cách phù hợp để đánh giá vật liệu đã mua.
Hướng dẫn của Label Academy cho biết phép thử bằng chất nhuộm hữu ích với giấy glassine và SCK, chỉ hữu ích ở mức hạn chế với CCK, và không hữu ích với vật liệu nền dạng màng hoặc PEK. Có các phương pháp dùng ánh sáng phân cực chuyên dụng cho hai nhóm sau. Vì vậy, nếu màng trông trong suốt sau phép thử bằng chất nhuộm dành cho giấy, hãy chuyển hướng kiểm tra sang phương pháp quang học phù hợp thay vì đưa thẳng vào sản xuất.
Trước khi cắt các mẫu liền kề, hãy ghi mã cuộn, hướng máy, mặt được tráng phủ và vị trí mẫu. Giữ một mẫu để kiểm tra độ phủ, mẫu còn lại để nguyên để cán và so sánh lực bóc tách. Đưa vào thử nghiệm cả vật liệu đã biết có lỗi và vật liệu đạt yêu cầu để phòng thí nghiệm xác định phương pháp phát hiện đáng tin cậy đến đâu và liệu các kỹ thuật viên khác nhau có cho kết quả tương tự hay không.
| Quan sát | Bước kiểm tra tiếp theo | Quyết định có thể đưa ra |
|---|---|---|
| Vết nhuộm riêng lẻ trên giấy glassine | Lặp lại phép thử với mẫu đối chứng; so sánh với vùng liền kề chưa xử lý | Kiểm tra khoảng hở cục bộ trong lớp tráng phủ |
| Vết nhuộm loang trên CCK | Kiểm tra phản ứng của vật liệu nền và mức độ phù hợp của phương pháp | Xác định phương pháp thử phù hợp trước khi đánh giá cuộn vật liệu |
| Màng không phản ứng với chất nhuộm | Dùng phương pháp quang học đã được xác nhận là phù hợp với màng | Tránh kết luận nhầm rằng vật liệu đạt yêu cầu |
| Sợi giấy dính trên keo | So sánh độ phủ với bề mặt thực tế bị lỗi | Phân biệt giấy bị rách với tình trạng tách sạch |
| Lỗ xuyên qua vật liệu nền | Kiểm tra hư hỏng xuyên suốt độ dày vật liệu | Cách ly vật liệu bị lỗi về tính toàn vẹn của vật liệu nền |
| Dấu lỗi lặp lại theo chiều ngang | Lập sơ đồ vị trí theo chiều ngang và khoảng cách lặp lại | Đưa ra giả thuyết quy trình có thể kiểm tra cho đơn vị tráng phủ |
| Lực bóc tách thay đổi sau khi lưu kho | So sánh cấu trúc cán được lưu lại trong điều kiện như nhau | Kiểm tra quá trình lão hóa, đóng rắn và tính tương thích |
| Lực bóc tách trung bình đạt yêu cầu nhưng có đỉnh lực cao đột ngột | Lưu lại biểu đồ lực và đối chiếu với từng vị trí | Kiểm tra biến động cục bộ |
| Độ dính ban đầu giảm sau khi tiếp xúc với giấy đế | Yêu cầu kiểm tra phù hợp về độ bền keo và quá trình đóng rắn | Kiểm tra nhiễm bẩn hoặc tương tác giữa các vật liệu |
| Chưa xác định được chiều dài cuộn vật liệu bị ảnh hưởng | Tạm giữ vật liệu trong khi thống nhất phạm vi kiểm tra | Tránh quyết định phân loại và cho xuất xưởng khi chưa đủ căn cứ |
Hãy xem xét trường hợp một kỹ thuật viên chất lượng kiểm tra cấu trúc cán nhãn acrylic, trong đó thao tác bóc bằng tay làm xé sợi giấy. Chứng nhận khối lượng tráng phủ của nhà cung cấp đáp ứng thông số mua hàng; tuy nhiên, khiếu nại chỉ xảy ra trên một dải hẹp. Kỹ thuật viên ghi lại vị trí theo chiều ngang, giữ nguyên toàn bộ cấu trúc cán và cắt các mẫu liền kề để kiểm tra độ phủ và chức năng từ vật liệu đã xác định. Vết nhuộm trên một mẫu và đỉnh lực bóc tách trên mẫu còn lại là căn cứ để kiểm tra lỗi cục bộ. Tiếp theo, kỹ thuật viên yêu cầu nhà cung cấp xác định dải bị ảnh hưởng kéo dài bao xa dọc theo cuộn. Quyết định phù hợp tiếp theo là cách ly vùng bị ảnh hưởng. Phê duyệt phần còn lại của cuộn dựa trên một mẫu sạch ở vị trí khác sẽ khiến dải lỗi vẫn chưa được xử lý.
Nếu nhà cung cấp tuyên bố “không có lỗi nhìn thấy được”, cần xác định rõ điều kiện kiểm tra và kích thước lỗi mà phương pháp có thể phát hiện một cách đáng tin cậy. Hãy thống nhất phương án lấy mẫu cuộn hoặc phạm vi kiểm tra toàn bộ, tách biệt với bước chẩn đoán cục bộ này. NIST giải thích lấy mẫu chấp nhận là quyết định lô hàng có được chấp nhận hay không; hãy tách kế hoạch chấp nhận lô hàng đã thống nhất khỏi các mẫu dùng để chẩn đoán cục bộ.
Khối lượng tráng phủ, độ phủ và lực bóc tách cục bộ: kiểm tra độ phủ qua 3 góc độ
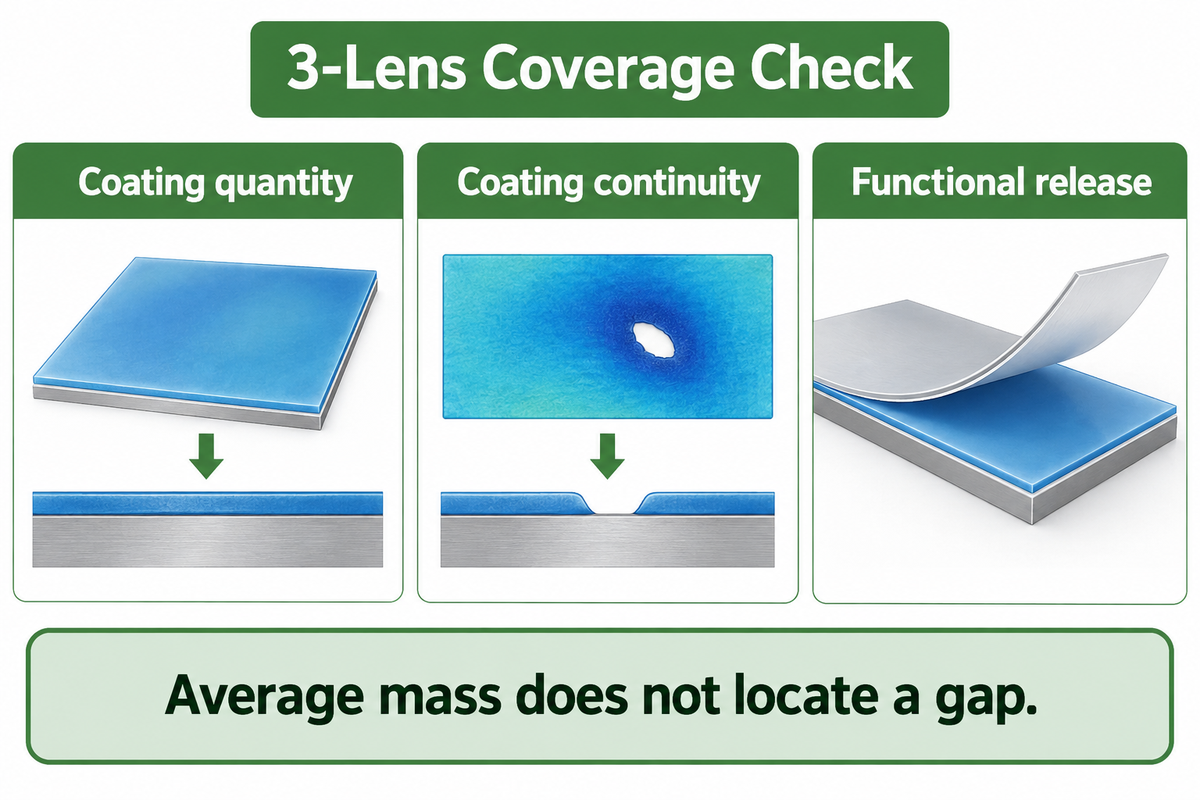
Phương pháp kiểm tra độ phủ qua 3 góc độ sử dụng lượng tráng phủ, tính liên tục của lớp tráng phủ và lực bóc tách thực tế để chọn phép thử tiếp theo. Khối lượng tráng phủ cho biết lượng vật liệu; độ phủ xác định vị trí khoảng hở; phép thử lực bóc tách đo lực tách trong cấu trúc cán dự kiến. Hãy so sánh cả ba kết quả quan sát trước khi đưa ra kết luận về phép thử.
FINAT phân biệt FTM 7, phương pháp đo khối lượng tráng phủ silicone bằng huỳnh quang tia X tán sắc năng lượng, với phép thử độ phủ FTM 25. Kết quả khối lượng trên một đơn vị diện tích là giá trị trung bình của vùng đo. Có thể kiểm tra độ phủ theo nhiều cách: tại một điểm, tại một tập hợp vị trí hoặc theo biên dạng trên dây chuyền; hãy ghi rõ cách đã dùng và đối chiếu các vị trí báo cáo với vùng đang được đánh giá.
Xét ví dụ số học được đơn giản hóa có chủ đích: giả sử 99% diện tích có 1,00 g/m² và 1% không có lớp tráng phủ. Giá trị trung bình trên toàn diện tích là 0,99 g/m². Chênh lệch nhỏ trong giá trị trung bình này che khuất vị trí không được phủ. Các ví dụ chỉ nhằm minh họa cách tính trung bình; đây không phải thông số sản phẩm hay mức lỗi có thể chấp nhận.
Phép đo lực bóc tách phụ thuộc vào keo, vật liệu lớp mặt, điều kiện ổn định mẫu, góc bóc và tốc độ bóc. Chỉ mục của FINAT mô tả phép đo tốc độ cao FTM 4 trong khoảng 10–300 m/min và phép đo tốc độ thấp FTM 10 ở 300 mm/min. Đây là hai chế độ thử khác nhau, không thể dùng thay thế cho nhau làm giá trị chấp nhận. Hãy ghi lại điều kiện thử cùng với kết quả đo để nhà cung cấp có thể lặp lại phép thử.
“Phép thử bằng chất nhuộm đo diện tích không được phủ silicone”
Nghiên cứu của Haraga đề cập đến khả năng chống thấm của giấy và quá trình định lượng bề mặt. Phần tóm tắt liên hệ phân tích hình ảnh với việc đánh giá độ phủ; nghiên cứu không đưa ra ngưỡng chung cho bước kiểm tra vật liệu đầu vào. Nhờ phân biệt này, phòng thí nghiệm có thể báo cáo diện tích quan sát được chưa phủ thay vì biến kết quả đo thành giới hạn mua hàng.
Khi yêu cầu báo giá để so sánh, hãy đề nghị cả hai nhà cung cấp đưa ra cùng điều kiện đo. Một cuộn màng giá rẻ hơn, dù đi kèm khối lượng tráng phủ trung bình, vẫn chưa giải đáp được vấn đề lực bóc tách cục bộ. Hãy quan sát độ phủ và tiến hành thử cán trong cùng điều kiện trước khi đánh giá giá trị của một chứng nhận có vẻ chặt chẽ hơn.
Đọc dạng lỗi trước khi thay đổi lớp tráng phủ
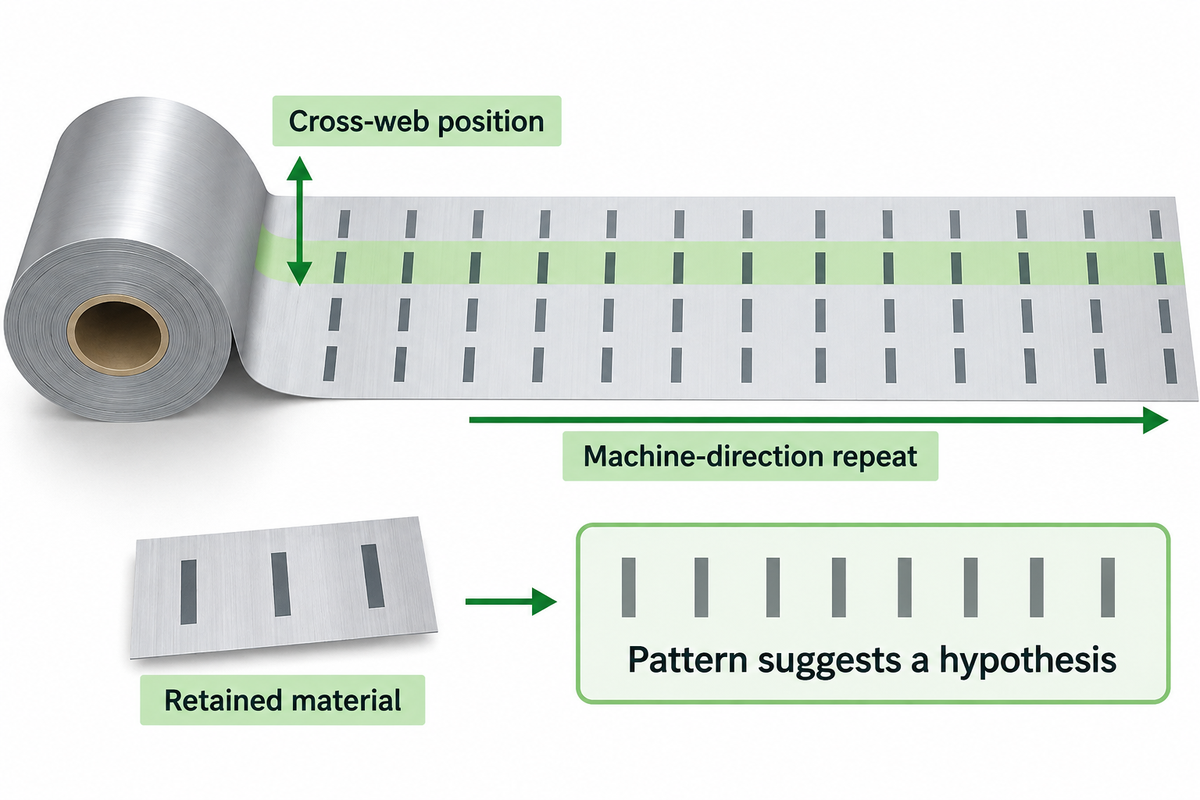
Dùng vị trí và tần suất lặp lại của lỗi để xác định chiến lược kiểm tra tiếp theo. Lỗi lặp lại ở cùng một vị trí theo chiều ngang của băng vật liệu (chiều ngang) hoặc cùng khoảng cách dọc theo chiều dài cuộn (chiều máy), hay xuất hiện sau khi lưu kho, có thể hướng nhà cung cấp đến các bước kiểm tra quy trình khác nhau. Hãy xem mỗi khả năng là một giả thuyết và kiểm tra bằng vật liệu được giữ lại, thay vì tăng khối lượng tráng phủ hoặc điều chỉnh chu kỳ đóng rắn.
ASTM D5375/D5375M-98(2019), phương pháp tháo giấy đế ở tốc độ cao, xác định một số yếu tố cấu trúc ảnh hưởng đến lực đo được. Các yếu tố này gồm loại lớp lót, lớp tráng phủ chống dính và khối lượng keo. Dù phép thử đánh giá độ đồng đều của lực bám dính giấy đế, phép thử không thể xác định riêng nguyên nhân gây ra sự không đồng đều.
Hãy hình dung một đơn vị gia công chuyển từ lớp mặt nhãn giấy sang lớp mặt màng cứng hơn nhưng vẫn dùng cùng cấp vật liệu giấy đế. Nhân viên vận hành nhận thấy biểu đồ lực bóc tách thay đổi và đề nghị tăng lượng silicone trong đơn hàng tiếp theo. Trước khi thay đổi lớp tráng phủ, nhóm chất lượng so sánh vật liệu được giữ lại trong cùng điều kiện thử và kiểm tra xem độ cứng của lớp mặt có ảnh hưởng đến độ uốn trong phép thử bóc tách hay không. Họ cũng đánh giá độ phủ ở vùng nghi có lỗi. Nếu độ phủ đạt yêu cầu, tăng lượng silicone sẽ làm thay đổi một biến số quy trình mà không giải quyết được vấn đề về cấu trúc vật liệu. Sau đó, nhóm mua hàng có thể yêu cầu một đợt thử nghiệm có kiểm soát, trong đó chỉ thay đổi một biến số để đánh giá hiệu quả của cấu trúc đã điều chỉnh.
Cung cấp cho đơn vị tráng phủ sơ đồ vị trí đơn giản, ghi rõ số cuộn và hướng tháo cuộn. Nêu rõ lỗi xuất hiện khi bóc bằng tay, khi cấp nhãn hay trong cả hai trường hợp. Nếu nhà cung cấp đề xuất điều chỉnh quy trình, hãy thống nhất trước dấu hiệu quan sát có thể lặp lại và phép thử chức năng sẽ dùng để xác nhận hiệu quả trước khi đặt đơn hàng tiếp theo.
Quyết định giữ lại, phân loại hay thay cuộn vật liệu
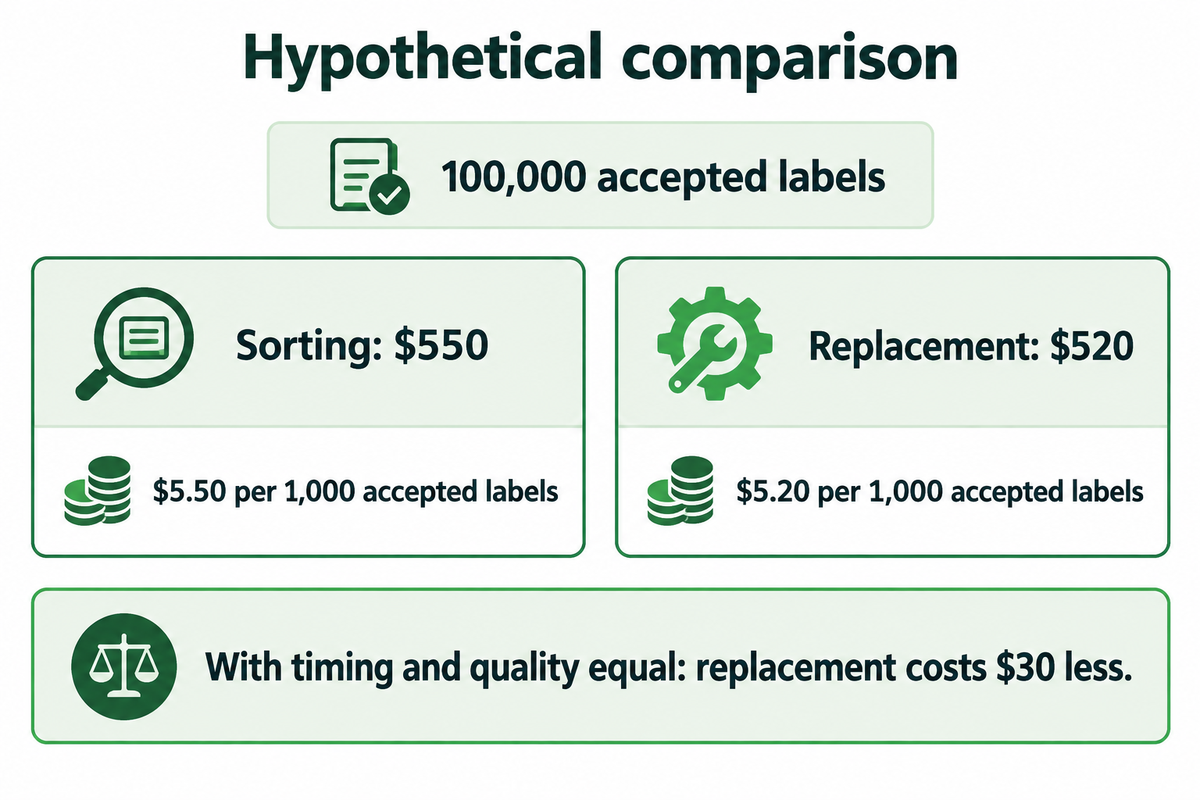
Tạm giữ cuộn vật liệu nghi có lỗi khi chưa xác định được vấn đề. Có thể cân nhắc phân loại khi xác định được vị trí lỗi một cách đáng tin cậy, tách được vật liệu không đạt yêu cầu và phần vật liệu giữ lại vẫn đáp ứng các yêu cầu. Thay vật liệu khi không thể phân loại chính xác hoặc khi chi phí dự kiến để phân loại và giao phần vật liệu đạt yêu cầu cao hơn chi phí thay thế.
Thống nhất những kết quả không chấp nhận được trong quy trình hoàn chỉnh. Các trường hợp này bao gồm (nhưng không chỉ giới hạn ở) sợi giấy bị kéo bật, nhãn bị hỏng, keo bị truyền sang bề mặt khác và việc cấp nhãn không ổn định hoặc thiếu tin cậy. Thống nhất điều kiện thử trong phòng thí nghiệm, diện tích kiểm tra hoặc phương án lấy mẫu, và người có thẩm quyền quyết định xử lý. FINAT nêu rõ các phương pháp của tổ chức này không hàm ý thông số hiệu năng của vật liệu. Bên mua và nhà cung cấp cần xác định tiêu chí chấp nhận cho cấu trúc vật liệu.
Với gia công băng vật liệu khổ hẹp, có thể điều chỉnh chiều rộng xẻ cuộn nếu đã lập sơ đồ xác định được dải lỗi. Điều chỉnh này sẽ làm thay đổi chiều rộng băng vật liệu sử dụng được và có thể ảnh hưởng đến sản lượng dự kiến của đơn hàng. Bên mua nên yêu cầu nhà cung cấp đề xuất bằng văn bản phương án gia công lại, nêu rõ loại vật liệu, cách nhận diện và phần vật liệu được giữ lại để chấp nhận, thay vì xem hóa đơn giảm giá là khoản bù đắp cho rủi ro sản xuất chưa được định lượng.
Khi nào phân loại có chi phí thấp hơn thay thế?
Phân loại có chi phí thấp hơn phương án thay thế khi tổng chi phí tăng thêm để phân loại thấp hơn chi phí thay thế cho cùng một lượng thành phẩm đạt yêu cầu. Hãy tính tổng chi phí tăng thêm. Khi có chênh lệch, cần tính đến gia công và tỷ lệ thu hồi, tổn thất vật liệu, bốc xếp, kiểm tra, cũng như tổng chi phí do phế phẩm, chậm trễ và thời gian ngừng máy. Chỉ khấu trừ khoản tín dụng của nhà cung cấp một lần và chỉ tính các khoản chênh lệch chi phí. Loại trừ các chi phí giống nhau ở cả hai phương án. Không tính lại vật liệu đã thanh toán.
Với đơn hàng giả định cần 100.000 nhãn đạt yêu cầu, hãy giả sử phân loại vật liệu nghi có lỗi sẽ phát sinh thêm $180 cho việc kiểm tra, $120 cho vật liệu thay thế sử dụng được sau khoản tín dụng đã thống nhất, và $250 cho chi phí thiết lập và bốc xếp phát sinh. Tổng chi phí tăng thêm là $550, tương đương $5,50 cho mỗi 1.000 nhãn đạt yêu cầu. Giả sử thay vật liệu sẽ phát sinh thêm $420 cho vật liệu sau khi trừ khoản tín dụng, $60 phí vận chuyển và $40 chi phí bốc xếp: tổng cộng $520, tương đương $5,20 cho mỗi 1.000 nhãn đạt yêu cầu. Nếu giả định thời gian và chất lượng tương đương, thay thế tiết kiệm $30. Đây là số liệu ví dụ, không phải mức giá trong ngành. Chi phí do chậm trễ thực tế có thể làm thay đổi quyết định; hãy so sánh riêng khoản này thay vì gộp vào mức giảm giá vật liệu.
Bộ phận tài chính có thể so sánh cả hai báo giá dựa trên cùng một lượng thành phẩm. Nếu cần chạy thử nghiệm để đánh giá độ phù hợp của keo cho phương án thay thế và đây là chi phí phát sinh, hãy cộng khoản đó vào so sánh. Nếu không thể xác định lỗi đủ chính xác bằng cách phân loại, hãy dừng so sánh chi phí tại điều kiện này. Chi phí kiểm tra trên lý thuyết thấp không có nghĩa là phần vật liệu còn lại sử dụng được.
Quy định cuộn vật liệu dùng thử cho cấu trúc nhãn
Nêu loại giấy đế, mặt tiếp xúc với keo và cấu trúc cán dự kiến trước khi yêu cầu cuộn thử. Guanma cung cấp giấy đế chống dính glassine và giấy kraft tráng đất sét làm giấy đế chống dính. Chọn vật liệu nền phù hợp với yêu cầu gia công và phương pháp thử, rồi đánh giá lực bóc tách bằng loại keo sẽ sử dụng trong sản xuất.
Yêu cầu thử nghiệm cần đủ thông tin để nhà cung cấp tái tạo cả cấu trúc vật liệu lẫn vấn đề được khiếu nại. Sử dụng biểu mẫu bên dưới cùng với ảnh và mẫu vật liệu được giữ lại. Các trường trong biểu mẫu là phiếu làm việc cho bộ phận mua hàng, không phải kế hoạch lấy mẫu bắt buộc; chiều rộng, chiều dài và giới hạn chấp nhận cần được thống nhất trong báo giá.
| Trường thông tin cần ghi | Thông tin cần cung cấp | Lý do nhà cung cấp cần thông tin |
|---|---|---|
| Nhóm vật liệu nền | Glassine/SCK, CCK, PEK hoặc màng; cấp vật liệu và độ dày tính bằng µm hoặc định lượng tính bằng g/m² | Chọn phương pháp kiểm tra độ phủ phù hợp |
| Bề mặt chống dính | Mặt tiếp xúc với keo; cấu trúc một mặt hoặc hai mặt | Thử đúng bề mặt tiếp xúc |
| Keo | Thành phần hóa học, cấp keo và khối lượng tráng phủ tính bằng g/m² nếu có | Tái tạo cấu trúc cán dự kiến |
| Vật liệu lớp mặt | Vật liệu và độ dày tính bằng µm | Tính đến độ uốn và độ cứng |
| Khả năng truy xuất cuộn vật liệu | Lô, số cuộn, mã nhận diện mẫu lưu | Liên kết kết quả quan sát với vật liệu |
| Vị trí lỗi | Khoảng cách theo chiều ngang tính bằng mm và vị trí dọc cuộn tính bằng m | Lập sơ đồ vật liệu bị ảnh hưởng |
| Mẫu kiểm tra độ phủ | Phương pháp, mẫu đối chứng, tỷ lệ ảnh và kết quả quan sát | Diễn giải kết quả quan sát độ phủ |
| Mẫu kiểm tra chức năng | Mẫu liền kề chưa xử lý; phương pháp, góc và tốc độ tính bằng mm/min hoặc m/min | So sánh lực bóc tách cục bộ trong cùng điều kiện |
| Điều kiện ổn định mẫu | Nhiệt độ tính bằng °C, độ ẩm tính bằng % RH và thời gian tính bằng h | Tái tạo điều kiện lão hóa và lưu kho |
| Thử nghiệm và quyết định xử lý | Chiều rộng yêu cầu tính bằng mm, chiều dài tính bằng m, thỏa thuận chấp nhận và người liên hệ chịu trách nhiệm | Yêu cầu báo giá cuộn thử đủ thông tin để đưa ra quyết định |
Điểm chính
Quy định đầy đủ cấu trúc cán, kiểm tra tính liên tục của lớp tráng phủ bằng phương pháp phù hợp và liên kết kết quả cục bộ với kế hoạch xử lý cuộn vật liệu đã thống nhất.
Dùng công cụ chọn cấp giấy glassine hoặc công cụ chọn biến thể CCK để thu hẹp yêu cầu về vật liệu nền. Gửi biểu mẫu đã điền khi trao đổi với Guanma về cuộn thử để bắt đầu so sánh với cấu trúc vật liệu đã xác định và tiêu chí chấp nhận rõ ràng.
Câu hỏi thường gặp
Giấy silicone là gì?
Đó là giấy có lớp tráng phủ silicone giúp keo tách khỏi bề mặt giấy.
Trong gia công nhãn, thuật ngữ này thường chỉ giấy được tráng phủ chống dính, dùng bên dưới keo nhạy áp. Giấy làm vật liệu nâng đỡ, còn lớp silicone kiểm soát bề mặt tiếp xúc. Giấy glassine và giấy kraft tráng đất sét là hai lựa chọn vật liệu nền khác nhau. Khi đặt hàng, hãy xác định cấp giấy và mặt được tráng phủ; chỉ nêu tên gọi chung sẽ không làm rõ độ phủ, quá trình đóng rắn và điều kiện lực bóc tách.
Có thể sửa lỗ kim trên giấy đế chống dính không?
Nếu cuộn vật liệu đầu vào bị nghi có lỗi, hãy tạm giữ và trao đổi với nhà cung cấp về phương án gia công lại có kiểm soát hoặc thay thế.
Tráng vá cục bộ ngay tại nơi gia công sẽ đưa thêm một bề mặt, điều kiện đóng rắn và biến động độ dày vào cấu trúc cán. Nhà cung cấp có thể đề xuất phương án gia công lại có kiểm soát, nhưng cần xác định tính phù hợp với cấu trúc vật liệu bị ảnh hưởng. Hãy giữ lại vật liệu đại diện và thông tin truy xuất trước khi cắt hoặc loại bỏ, đồng thời thống nhất cách nhận diện và chấp nhận vật liệu đã gia công lại.
Tăng khối lượng tráng phủ silicone có ngăn được lỗ kim không?
Việc này có thể làm thay đổi độ phủ, nhưng chỉ tăng khối lượng tráng phủ không thể xác định liệu khoảng hở cục bộ còn tồn tại hay không.
Độ phủ còn phụ thuộc vào bề mặt vật liệu nền và quy trình tráng phủ. Phép đo khối lượng gộp lượng tráng phủ trong vùng đo nên có thể che khuất biến động cục bộ. Hãy so sánh kết quả quan sát độ phủ và lực bóc tách trong cùng điều kiện trước khi thay đổi thông số kỹ thuật. Nếu lỗi liên quan đến quá trình đóng rắn, tương tác với keo hoặc hư hỏng vật lý của vật liệu nền, tăng khối lượng tráng phủ có thể vẫn không giải quyết được vấn đề.
Có thể thử màng làm giấy đế bằng cùng loại thuốc nhuộm dùng cho giấy không?
Dùng phương pháp đã được xác nhận là phù hợp với cấu trúc màng.
Hướng dẫn của Label Academy khuyến nghị đánh giá màng và PEK bằng phương pháp quang học phù hợp. Hãy xác nhận thiết bị được chọn có thể phân biệt lớp tráng phủ với loại vật liệu nền cụ thể hay không.
Có thể chấp nhận bao nhiêu lỗ kim?
Áp dụng thỏa thuận chấp nhận dành cho cấu trúc cán và ứng dụng cụ thể.
Các mô tả phương pháp FINAT công khai đã được xem xét không quy định mức lỗ kim được chấp nhận chung. Hãy thống nhất với nhà cung cấp định nghĩa lỗi, phương pháp phát hiện, cơ sở kiểm tra hoặc lấy mẫu, và yêu cầu về lực bóc tách thực tế. Ghi lại diện tích đã kiểm tra, kích thước lỗi có thể phát hiện và ảnh hưởng đến ứng dụng cùng với số lượng lỗi. Một lỗi đơn lẻ trong làn cấp nhãn quan trọng có thể gây ảnh hưởng khác với cùng số lỗi ở ngoài khổ gia công. Dùng quan sát lỗi thực tế để xác định tiêu chí chấp nhận, sau đó áp dụng nhất quán cơ sở kiểm tra đã thống nhất cho cả vật liệu được giữ lại và vật liệu thay thế.
Có nên thử lực bóc tách trên mẫu đã nhuộm không?
Giữ lại một mẫu đối chứng chưa xử lý ở vị trí kế cận để so sánh tính năng.
Việc nhuộm màu làm thay đổi lịch sử phơi nhiễm của mẫu và có thể tạo thêm một biến số tại bề mặt tiếp xúc với keo. Xác định các vị trí tương ứng và ghi rõ giới hạn của chúng: các mẫu liền kề giúp so sánh một vùng cục bộ, nhưng không phải cùng một vị trí vật lý. Sử dụng quy trình đã được phòng thí nghiệm phê duyệt cho các bước ổn định mẫu và ghép lớp tiếp theo.
Tài liệu tham khảo và nguồn
- Labels & Labeling, Label Academy: Công nghệ giấy đế chống dính silicone – chương đào tạo kỹ thuật.
- FINAT: Phương pháp thử – danh mục phương pháp công khai và tuyên bố miễn trừ trách nhiệm về thông số kỹ thuật hiệu năng.
- NIST: Lấy mẫu chấp nhận là gì? – các nguyên tắc chung về quyết định xử lý một lô hàng.
- Western Michigan University: Rudolf Haraga, Đánh giá khả năng giữ silicone trên giấy đế chống dính (2001) – tóm tắt luận văn.
- ASTM D5375/D5375M-98 (2019) – phạm vi áp dụng được công bố trên trang web của American National Standards Institute.