Ponte en contacto con Guanma

Actualizado en octubre de 2026
Los poros en el liner antiadherente son discontinuidades del recubrimiento que permiten que el adhesivo entre en contacto con el sustrato. En los liners de papel, esas zonas pueden dificultar el despegue y arrancar fibras. Para detectarlas, examine la continuidad del recubrimiento y luego compruebe localmente el despegue en una muestra sin tratar. Elija el método de evaluación de cobertura según el sustrato del liner antes de analizar los resultados.
Antes de laminar un rollo sospechoso
- Identifique la interfaz — distinga una discontinuidad del recubrimiento de un orificio que atraviesa el soporte.
- Elija el método de evaluación de cobertura — adáptelo al glassine, al papel estucado con arcilla o a la película plástica.
- Conserve una muestra pareada — mantenga sin tratar la pieza adyacente para evaluar el despegue.
- Retenga el material sospechoso — inmovilícelo mientras no se determine el alcance de la zona afectada o el riesgo funcional.
Especificaciones rápidas: selección de pruebas
Cobertura: FTM 25 evalúa el papel estucado con un colorante a base de agua.
Masa del recubrimiento: FTM 7 utiliza fluorescencia de rayos X de energía dispersiva.
Despegue funcional: compare el laminado previsto bajo condiciones de despegue y acondicionamiento registradas.
Por qué los poros generan zonas adheridas
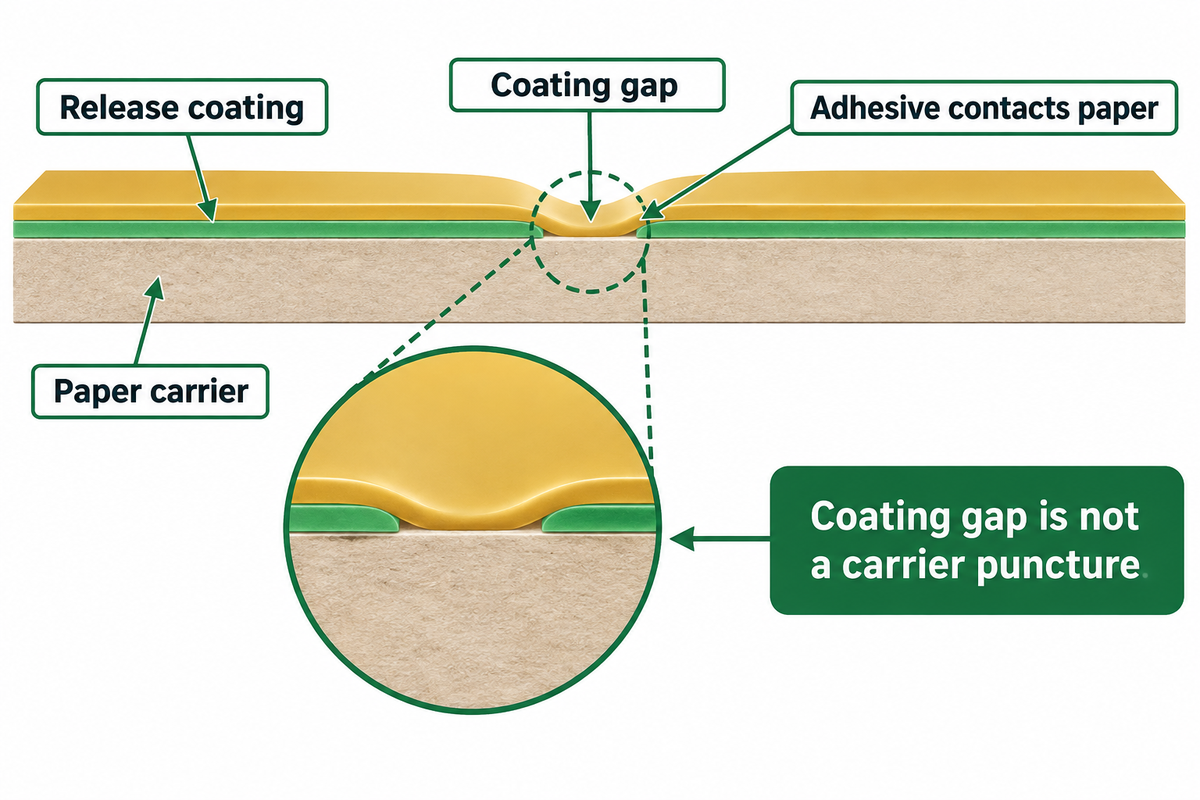
Un poro en el recubrimiento deja expuesta una pequeña zona del soporte, como una abertura pequeña en una lámina protectora. Si el adhesivo entra en contacto con esa zona, puede adherirse al papel en vez de despegarse de la silicona. Esto puede provocar un tirón brusco, transferencia de adhesivo o desprendimiento de fibras. El recubrimiento antiadherente circundante puede funcionar con normalidad.
El capítulo de Label Academy sobre liners antiadherentes de silicona distingue entre la cobertura del recubrimiento y el curado de la silicona. La cobertura indica si el recubrimiento está presente. El curado indica si la silicona se reticuló por completo. Un curado insuficiente puede provocar cambios en el comportamiento de despegue y migración, lo que puede afectar la adhesión inicial del adhesivo o la impresión, aunque el recubrimiento parezca continuo.
Comience con el laminado completo que conservó para identificar qué interfaz falló. La presencia de fibras en el adhesivo puede indicar contacto con el papel o una falla de la superficie del papel. Un desgarro visible en el soporte puede indicar un defecto físico. Ninguna de estas observaciones identifica por sí sola una causa relacionada con el proceso de recubrimiento; conviene conservar muestras del rollo de etiquetas y su etiqueta de identificación (especialmente en caso de disputas de compra) antes de recortar la zona de interés.
¿Qué es el liner antiadherente de una cinta?
Un liner antiadherente es el soporte removible que protege el adhesivo sensible a la presión. Muchos liners constan de papel o película plástica con una capa antiadherente de silicona; compare las familias de soportes en la gama de papeles antiadherentes y liners de Guanma. La cinta doble cara puede estar en contacto con el liner por ambos lados, por lo que las dos superficies pueden tener comportamientos de despegue distintos. El liner se retira al aplicar la cinta.
Distinga el soporte temporal del papel posterior de la cinta o etiqueta que permanece en el producto final. Documente por separado el material del liner y el material frontal de PET de la etiqueta. Al informar una falla, indique el soporte, el lado con recubrimiento antiadherente y el adhesivo que está en contacto con él. Una fotografía solo del frente deja al proveedor sin información sobre la interfaz donde ocurrió la falla.
Localice las zonas sin recubrimiento antes de laminar todo el rollo
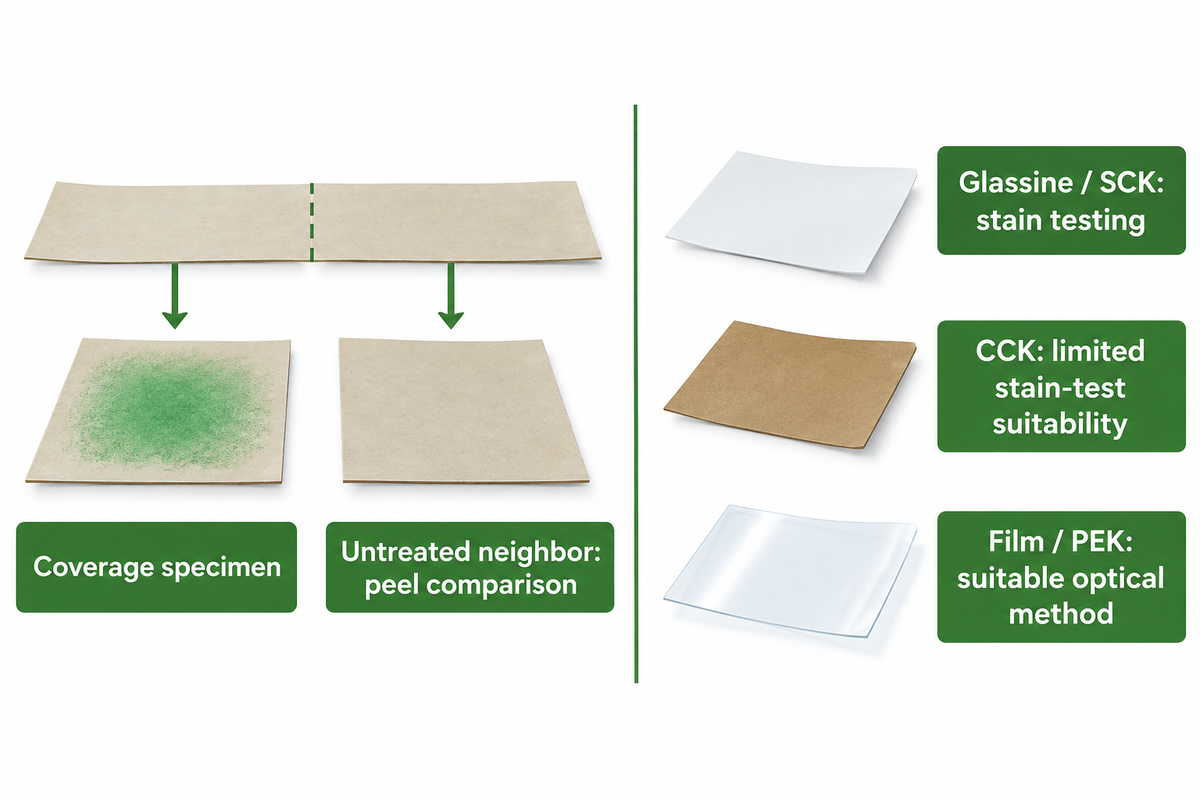
En el papel glassine y kraft supercalandrado, un colorante adecuado puede mostrar el papel expuesto entre las zonas cubiertas de silicona. La película plástica y el papel kraft recubierto de polietileno requieren otro método. Combine la observación de cobertura con una muestra adyacente sin tratar para evitar que el colorante se convierta en una variable de la prueba de despegue.
FINAT incluye FTM 25 para evaluar la cobertura de silicona en papeles estucados con un colorante a base de agua. Su índice público describe el método, no el procedimiento detallado de laboratorio. Utilice el procedimiento aprobado de su laboratorio; los colorantes domésticos y los tiempos de inmersión improvisados no son adecuados para evaluar materiales comprados.
La guía de Label Academy señala que las pruebas con colorantes son útiles para glassine y SCK, tienen una utilidad limitada para CCK y no sirven para sustratos de película plástica ni PEK. Para estos dos últimos existen métodos especializados con luz polarizada. Por lo tanto, si una película plástica parece transparente después de una prueba con colorante para papel, conviene continuar la investigación con un método óptico adecuado en vez de autorizar directamente la producción.
Antes de cortar muestras adyacentes, marque la identificación del rollo, la dirección de la máquina, el lado recubierto y la posición. Reserve una muestra para evaluar la cobertura y deje la otra intacta para laminarla y comparar el despegue. Incluya material que se sabe que es defectuoso y material satisfactorio para que el laboratorio determine qué detecta de forma confiable y si distintos operadores obtienen el mismo resultado.
| Observación | Siguiente prueba | Decisión que permite tomar |
|---|---|---|
| Mancha aislada en glassine | Repita la prueba con controles y compare la zona adyacente sin tratar | Investigue una discontinuidad local de cobertura |
| Mancha difusa en CCK | Compruebe la respuesta del sustrato y la idoneidad del método | Resuelva la prueba antes de evaluar el rollo |
| La película plástica no responde al colorante | Use un método óptico validado para películas plásticas | Evite dar una aprobación equivocada |
| Fibras de papel en el adhesivo | Compare la cobertura con la superficie real donde ocurrió la falla | Distinga una falla del papel de un despegue limpio |
| Orificio físico que atraviesa el soporte | Inspeccione el daño a través de todo el espesor | Retenga el material si el soporte perdió su integridad |
| Marcas repetidas a lo ancho del material | Ubique las marcas a lo ancho y mida el intervalo de repetición | Proporcione al recubridor una hipótesis de proceso que pueda comprobarse |
| El despegue cambia después del almacenamiento | Compare el laminado conservado bajo condiciones equivalentes | Investigue el envejecimiento, el curado y la compatibilidad |
| Fuerza de despegue promedio adecuada, con picos bruscos | Conserve el registro de fuerza y correlacione las ubicaciones | Investigue la variación local |
| Disminución de la adhesión inicial después del contacto con el liner | Solicite la evaluación adecuada de la fuerza adhesiva y el curado | Compruebe si hay contaminación o interacción |
| Se desconoce la longitud afectada del rollo | Retenga el material mientras se acuerda el alcance de la inspección | Evite decidir una clasificación y liberación sin fundamento |
Piense en una técnica de calidad que investiga un laminado de etiquetas acrílico que arranca fibras al despegarlo manualmente. El certificado de masa de recubrimiento del proveedor está dentro de la especificación de compra; sin embargo, el reclamo se limita a una franja angosta. Ella documenta la posición a lo ancho del material, conserva el laminado completo y corta muestras adyacentes para evaluar la cobertura y el desempeño funcional a partir de material identificado. Una mancha en una muestra y un pico de fuerza de despegue en la otra justifican una investigación local. A continuación, solicita al proveedor que determine hasta dónde se extiende la franja afectada a lo largo del rollo. La siguiente decisión más adecuada es retener la zona afectada. Aprobar el resto del rollo basándose en una muestra limpia tomada en otro lugar dejaría sin resolver el problema de esa franja.
Si un proveedor afirma que no hay defectos visibles, debe definir las condiciones de inspección y el tamaño del defecto que el método puede detectar de forma confiable. Acuerde el muestreo del rollo o el alcance de una inspección completa, además de esta comprobación diagnóstica local. NIST explica que el muestreo de aceptación permite decidir si se acepta un lote; mantenga separado el plan acordado de aceptación del lote de las muestras para el diagnóstico local.
Masa del recubrimiento, cobertura y despegue local: evaluación de cobertura desde 3 perspectivas
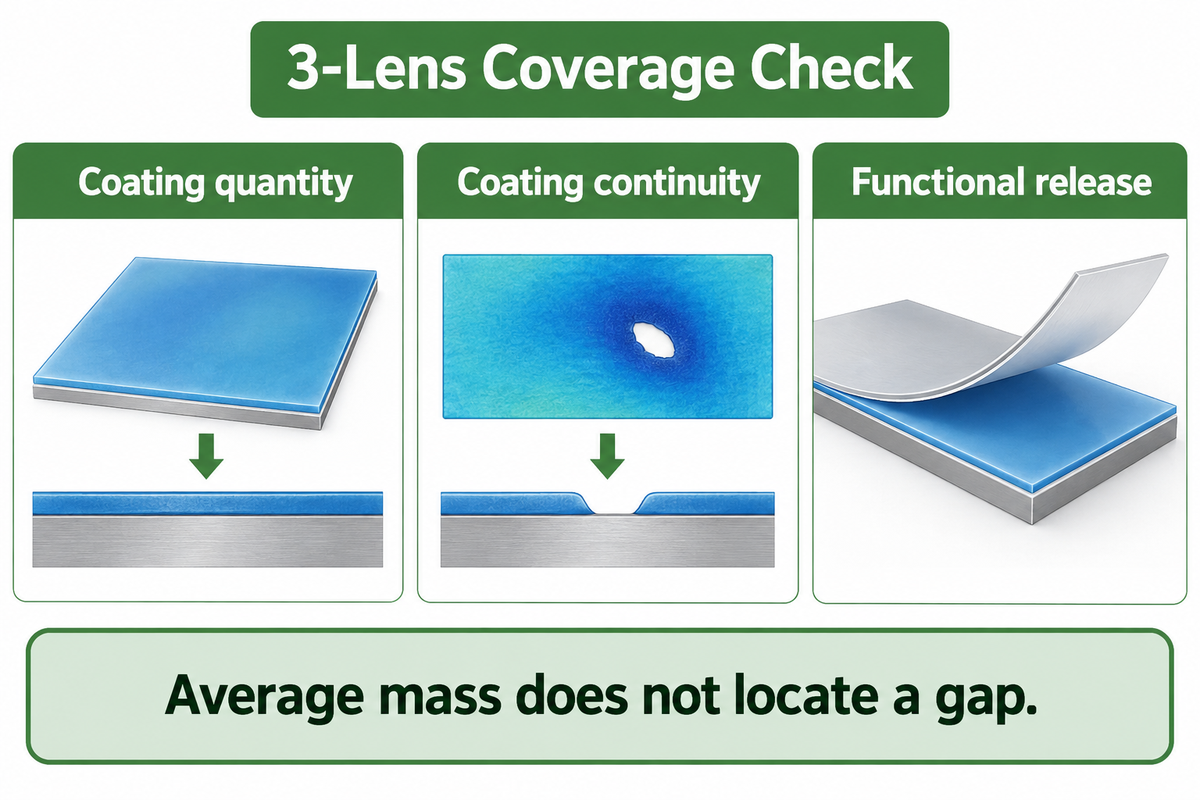
La evaluación de cobertura desde 3 perspectivas considera la cantidad del recubrimiento, su continuidad y el despegue funcional para elegir la siguiente prueba. La masa del recubrimiento indica la cantidad; la cobertura permite localizar discontinuidades, y la prueba de despegue mide la separación en el laminado previsto. Compare las tres observaciones antes de sacar conclusiones de las pruebas.
FINAT distingue FTM 7, que mide la masa del recubrimiento de silicona mediante fluorescencia de rayos X de energía dispersiva, de las pruebas de cobertura FTM 25. Un resultado de masa por unidad de área es un promedio de la región de medición. La cobertura se puede inspeccionar de distintas maneras: en un solo punto, en posiciones establecidas o mediante un perfil en línea. Registre cuál se utilizó y asegúrese de que las posiciones informadas correspondan a la región evaluada.
Como ejemplo aritmético deliberadamente simplificado, suponga que 99% de un área tiene 1.00 g/m² y 1% no tiene recubrimiento. El promedio del área es 0.99 g/m². Ese pequeño cambio en el promedio oculta la ubicación de la zona sin recubrimiento. Estos ejemplos ilustran cómo se calcula un promedio; no son una especificación de producto ni un nivel de defectos aceptable.
Las mediciones de despegue dependen del adhesivo, el material frontal, el acondicionamiento, el ángulo de despegue y la velocidad. El índice de FINAT describe mediciones de alta velocidad FTM 4 entre 10–300 m/min y mediciones de baja velocidad FTM 10 a 300 mm/min. Son regímenes de prueba distintos, no valores de aceptación intercambiables. Registre las condiciones de prueba junto con la medición para que el proveedor pueda reproducir el resultado.
“La prueba con colorante mide el área que no está cubierta de silicona”
El estudio de Haraga aborda la resistencia al paso de la silicona en el papel y el encolado. Su resumen relaciona el análisis de imágenes con la evaluación de cobertura; no establece un umbral universal para la inspección de materiales recibidos. Esta distinción permite que un laboratorio informe el área observada sin recubrimiento en vez de convertir una medición en un límite de compra.
Al solicitar una comparación de cotizaciones, pida a ambos proveedores las mismas condiciones de medición. Que un rollo de película plástica sea más barato y venga acompañado de una masa promedio del recubrimiento no responde todavía a la pregunta sobre el despegue local. Observe la cobertura y realice una prueba de laminado en condiciones equivalentes antes de valorar un certificado que parezca más estricto.
Analice el patrón del defecto antes de cambiar el recubrimiento
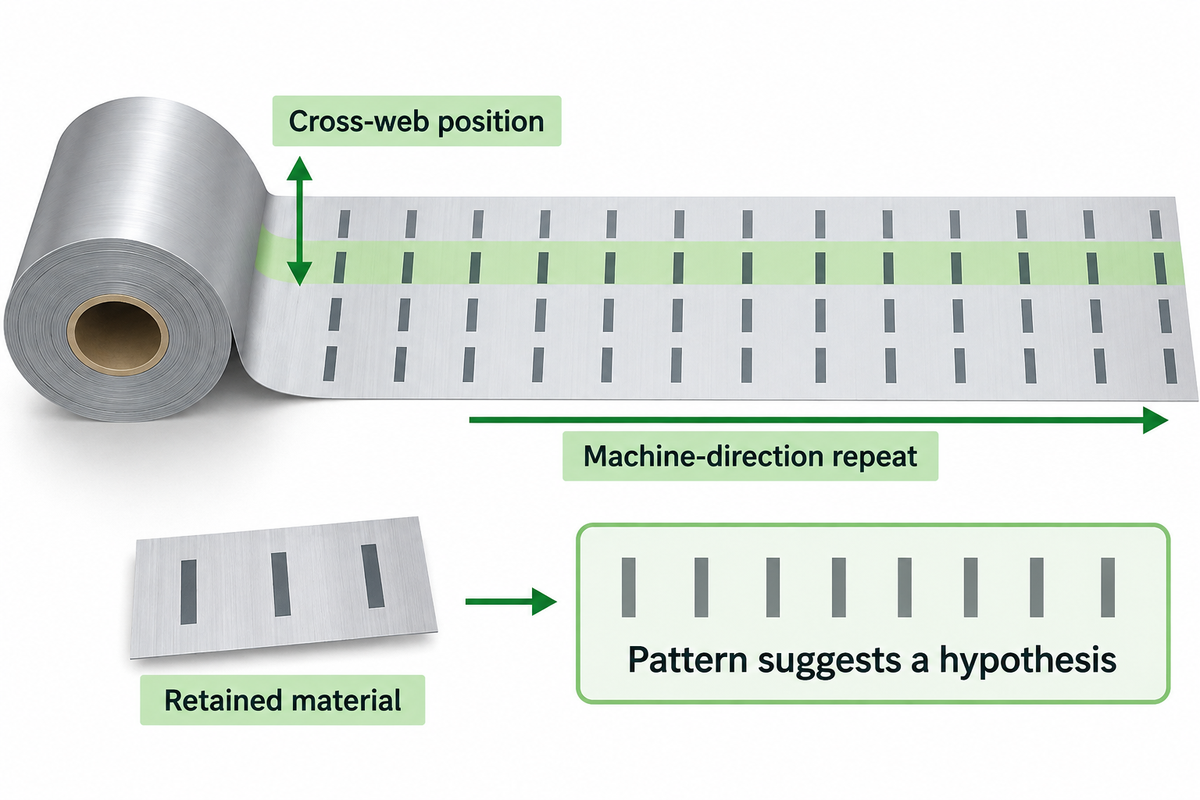
Utilice la ubicación y la repetición de los defectos para determinar la siguiente estrategia de prueba. Los defectos que se repiten en la misma posición a lo ancho de la banda continua o con el mismo intervalo a lo largo del rollo, en la dirección de la máquina, así como los defectos que aparecen después del almacenamiento, pueden orientar al proveedor hacia distintas comprobaciones del proceso. Considere cada posibilidad como una hipótesis y contrástela con los materiales conservados, en vez de aumentar la masa del recubrimiento o ajustar los ciclos de curado.
ASTM D5375/D5375M-98(2019), que evalúa la remoción del liner a altas velocidades, identifica varias variables de construcción que afectan la fuerza medida. Entre ellas están el tipo de soporte, el recubrimiento antiadherente y la masa del adhesivo. Aunque la prueba evalúa la uniformidad de la adhesión del liner, no permite aislar la causa de la falta de uniformidad.
Imagine que un convertidor cambia el frente de una etiqueta de papel por uno de película plástica más rígida, pero conserva el mismo tipo de liner. El operador observa un registro de despegue distinto y solicita más silicona para el siguiente pedido. Antes de cambiar el recubrimiento, el equipo de calidad compara el material conservado con el mismo método de prueba y comprueba si la rigidez del frente afecta la flexión durante la prueba de despegue. También evalúa la cobertura de la zona sospechosa. Si la cobertura es satisfactoria, aumentar la cantidad de silicona cambiaría una variable del proceso sin resolver la cuestión de la construcción. Entonces, el equipo de compras puede solicitar una prueba controlada que cambie una sola variable para evaluar la eficacia de la construcción revisada.
Proporcione al recubridor un mapa sencillo de posiciones que indique el número de rollo y el sentido de desenrollado. Incluya si el problema ocurre al despegar manualmente, durante la dispensación o en ambos casos. Si el proveedor propone un ajuste del proceso, acuerden qué observación repetible y qué prueba funcional demostrarán que funcionó antes de hacer el siguiente pedido.
Decida si debe retener, clasificar o reemplazar el rollo
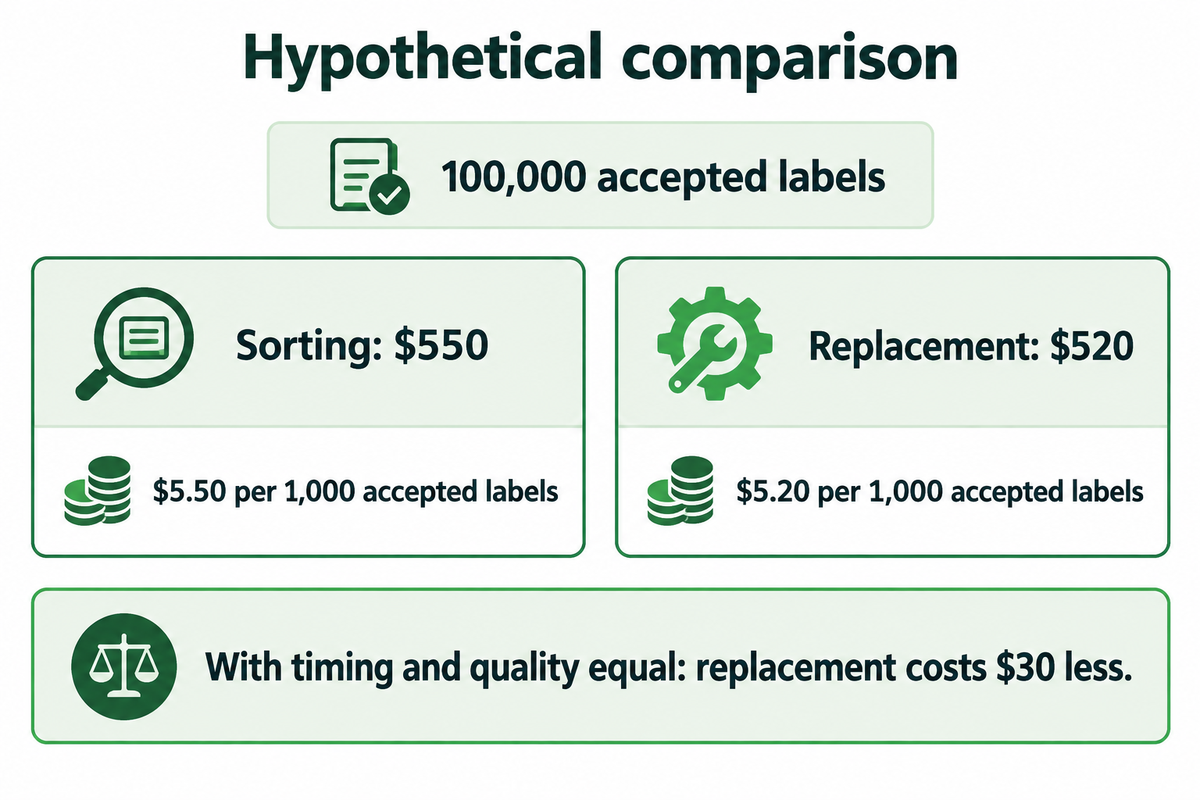
Retenga el rollo sospechoso mientras el defecto siga sin resolverse. La clasificación es una opción cuando se puede localizar el defecto de forma confiable, separar el material inaceptable y confirmar que el material conservado cumple los requisitos. Reemplace el material cuando no se puedan separar los defectos de forma confiable o cuando el costo previsto de clasificar y entregar el material conforme supere el costo del reemplazo.
Acuerde qué resultados serán inaceptables en el proceso terminado. Entre otros, incluyen el desprendimiento de fibras, daños en las etiquetas, transferencia de adhesivo y una dispensación poco confiable o inconsistente. Acuerde las condiciones de la prueba de laboratorio, el área inspeccionada o el plan de muestreo, y quién tiene autoridad para decidir la disposición del material. FINAT indica que sus métodos no implican una especificación de desempeño del material. El comprador y el proveedor deben definir los criterios de aceptación de la construcción.
En la conversión de banda angosta, una franja defectuosa ubicada en el mapa puede justificar un ajuste del ancho de corte longitudinal. Ese ajuste cambiaría el ancho útil de la banda continua y podría afectar también el rendimiento previsto del trabajo. El comprador debe solicitar al proveedor una propuesta de reproceso por escrito que defina el material, lo identifique y establezca la aceptación de la parte conservada, en vez de considerar una factura reducida como compensación por un riesgo de producción no cuantificado.
¿Cuándo cuesta menos clasificar que reemplazar?
La clasificación cuesta menos que la alternativa cuando el costo incremental total de clasificar es menor que el costo de reemplazar la misma cantidad de producto aceptado. Considere el costo incremental total. Si hay diferencias, tenga en cuenta la conversión y el rendimiento, la pérdida de material, la manipulación, la inspección y la combinación de desperdicio, retraso y tiempo de inactividad. Reste el crédito del proveedor una sola vez y considere únicamente las diferencias de costos. Excluya los costos compartidos por ambas alternativas. No vuelva a contabilizar el material que ya se pagó.
Para un pedido hipotético de 100,000 etiquetas aceptadas, suponga que clasificar el material sospechoso sumaría $180 por inspección, $120 por material de reemplazo utilizable después del crédito acordado y $250 por preparación y manipulación adicionales. El total incremental sería de $550, o $5.50 por cada 1,000 etiquetas aceptadas. Suponga que reemplazar el material sumaría $420 por el material después del crédito, $60 de flete y $40 de manipulación: $520, o $5.20 por cada 1,000 etiquetas aceptadas. Si se supone que el plazo y la calidad son iguales, reemplazar cuesta $30 menos. Estos son valores de ejemplo, no precios del sector. El costo real de un retraso podría cambiar la decisión; compárelo explícitamente en vez de ocultarlo en un descuento sobre el precio del material.
El área de finanzas puede comparar ambas cotizaciones usando la misma cantidad de producto como denominador. Si también se requiere una prueba de calificación del adhesivo para el reemplazo y es un costo incremental, debe incluirse en la comparación. Si la clasificación no permite identificar el defecto de manera suficiente, detenga la comparación de costos en ese punto. Que el costo teórico de la inspección sea bajo no significa que el material restante se pueda utilizar.
Especifique un rollo de prueba para la construcción de su etiqueta
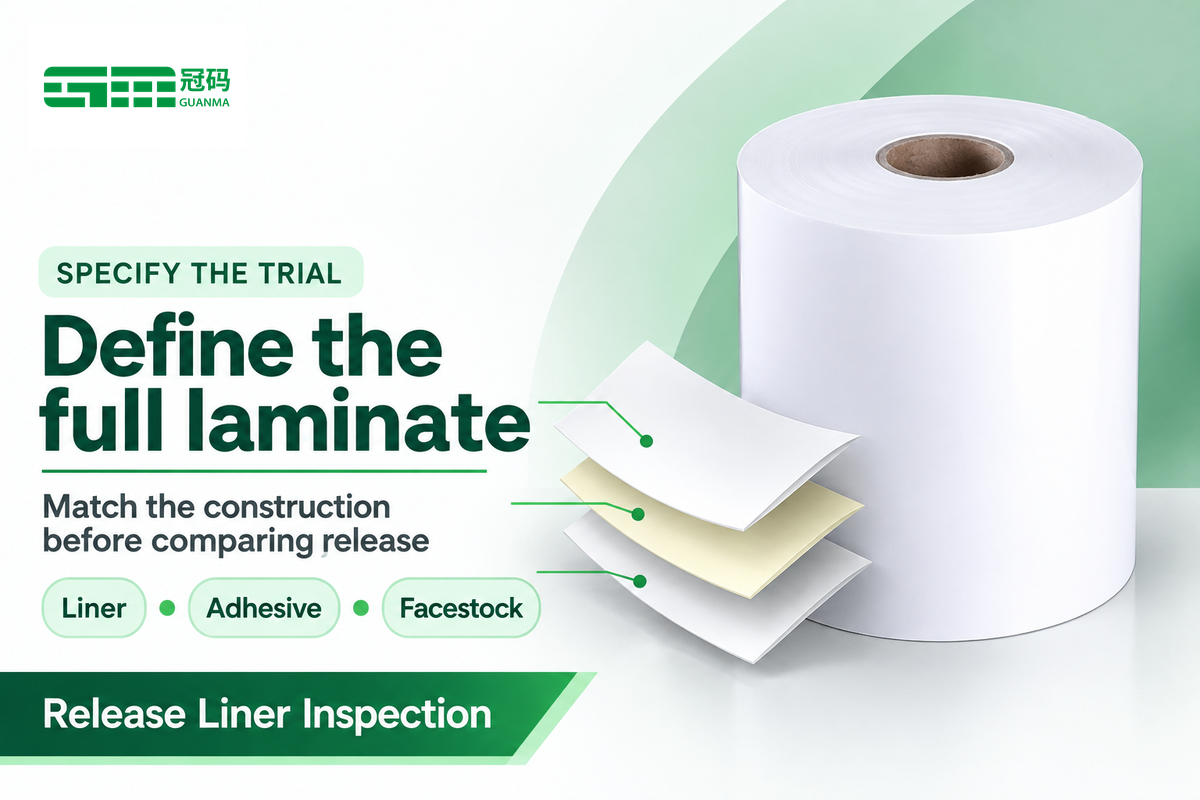
Indique el tipo de liner, el lado en contacto con el adhesivo y el laminado previsto antes de solicitar una prueba. Guanma ofrece tanto liners antiadherentes de glassine como papel kraft antiadherente estucado con arcilla. Elija el sustrato según los requisitos de conversión y el método de prueba, y evalúe el comportamiento de despegue con el adhesivo que se utilizará.
La solicitud de prueba debe permitir que el proveedor reproduzca tanto la construcción como el problema. Utilice el formulario a continuación junto con fotografías y muestras conservadas. Los campos del formulario son una hoja de trabajo para compras, no un plan de muestreo prescrito; el ancho, la longitud y los límites de aceptación deben acordarse en la cotización.
| Campo del registro | Qué proporcionar | Por qué lo necesita el proveedor |
|---|---|---|
| Familia del soporte | Glassine/SCK, CCK, PEK o película plástica; tipo y espesor en µm o masa en g/m² | Elegir un método adecuado para evaluar la cobertura |
| Superficie antiadherente | Lado en contacto con el adhesivo; construcción de una o dos caras | Evaluar la interfaz correcta |
| Adhesivo | Composición química, tipo y masa del recubrimiento en g/m², si está disponible | Reproducir el laminado previsto |
| Material frontal | Material y espesor en µm | Considerar la flexión y la rigidez |
| Trazabilidad del rollo | Lote, número de rollo e identificación de la muestra conservada | Vincular las observaciones con el material |
| Ubicación del defecto | Distancia a lo ancho en mm y posición a lo largo del rollo en m | Ubicar el material afectado |
| Muestra para evaluar la cobertura | Método, controles, escala de la imagen y resultado observado | Interpretar la observación de cobertura |
| Muestra funcional | Pieza adyacente sin tratar; método, ángulo y velocidad en mm/min o m/min | Comparar el despegue local en condiciones equivalentes |
| Acondicionamiento | Temperatura en °C, humedad en % RH y tiempo en h | Reproducir el envejecimiento y la exposición durante el almacenamiento |
| Prueba y disposición | Ancho requerido en mm, longitud en m, acuerdo de aceptación y contacto responsable | Cotizar una prueba que permita tomar una decisión |
Conclusión clave
Especifique el laminado completo, evalúe la continuidad del recubrimiento con un método adecuado y relacione el resultado local con un plan acordado para decidir la disposición del rollo.
Use el selector de grados de glassine o el selector de variantes CCK para precisar el sustrato solicitado. Envíe el registro completo al hablar de una prueba con Guanma para iniciar la comparación con una construcción definida y una pregunta de aceptación clara.
Preguntas frecuentes
¿Qué es el papel siliconado?
Es papel con un recubrimiento de silicona que ayuda a que el adhesivo se despegue de su superficie.
En la conversión de etiquetas, el término suele referirse al papel con recubrimiento antiadherente que se coloca debajo de un adhesivo sensible a la presión. El papel brinda soporte y la capa de silicona controla la superficie de contacto. El glassine y el kraft estucado con arcilla son opciones distintas de soporte. Al hacer un pedido, indique el tipo de papel y el lado recubierto; el nombre general no especifica la cobertura del recubrimiento, el curado ni las condiciones de despegue.
¿Se pueden reparar los poros del liner antiadherente?
Si sospecha que un rollo recibido tiene defectos, reténgalo y consulte al proveedor sobre un reproceso controlado o un reemplazo.
Aplicar un parche local de recubrimiento en el área de conversión introduce en el laminado otra superficie, otras condiciones de curado y variaciones de espesor. El proveedor puede proponer un método de reproceso controlado, pero primero debe determinarse si es adecuado para la construcción afectada. Conserve material representativo y su trazabilidad antes de cortarlo o desecharlo, y acuerde cómo se identificará y aceptará cualquier material reprocesado.
¿Una mayor masa de recubrimiento de silicona previene los poros?
Puede modificar la cobertura, pero la masa del recubrimiento por sí sola no permite determinar si quedan discontinuidades locales.
La cobertura también depende de la superficie del soporte y del proceso de recubrimiento. Una medición de masa promedia el recubrimiento dentro del área de medición, por lo que puede ocultar variaciones locales. Compare las observaciones de cobertura y el comportamiento de despegue en condiciones equivalentes antes de modificar una especificación. Si el defecto se debe al curado, a la interacción con el adhesivo o a un daño físico del soporte, aumentar la masa del recubrimiento podría dejar el problema sin resolver.
¿Puedo probar un liner de película plástica con el mismo colorante que el papel?
Utilice un método validado para esa construcción de película plástica.
La guía de Label Academy recomienda evaluar la película plástica y el PEK con métodos ópticos adecuados. Confirme que el instrumento elegido pueda distinguir el recubrimiento de su soporte específico.
¿Cuántos poros son aceptables?
Aplique el acuerdo de aceptación correspondiente al laminado y la aplicación específicos.
Las descripciones públicas de los métodos FINAT consultadas no establecen una tolerancia universal para los poros. Acuerde con el proveedor la definición del defecto, el método de detección, el criterio de inspección o muestreo y el requisito funcional de despegue. Registre el área inspeccionada, el tamaño detectable del defecto y sus consecuencias para la aplicación junto con el recuento. Un defecto aislado en una zona crítica de dispensación puede tener un efecto distinto al mismo recuento fuera del ancho convertido. Use las observaciones de fallas reales para definir el criterio de aceptación y luego aplique de forma consistente la base de inspección acordada tanto al material conservado como al de reemplazo.
¿Debo medir la fuerza de despegue de la muestra teñida?
Conserve una muestra vecina sin tratar para compararla funcionalmente.
El teñido cambia el historial de exposición de la muestra y puede añadir otra variable a la interfaz adhesiva. Identifique las ubicaciones emparejadas y documente sus limitaciones: las piezas vecinas permiten comparar una zona local, pero no corresponden al mismo punto físico. Para el acondicionamiento y la laminación posteriores, siga el procedimiento aprobado de su laboratorio.
Referencias y fuentes
- Labels & Labeling, Label Academy: Tecnología de soportes antiadherentes de silicona: capítulo de capacitación técnica.
- FINAT: Métodos de ensayo: índice público de métodos y descargo de responsabilidad sobre las especificaciones de desempeño.
- NIST: ¿Qué es el muestreo de aceptación?: principios generales para decidir el destino de un lote.
- Western Michigan University: Rudolf Haraga, Evaluación de la retención de silicona en papeles antiadherentes (2001): resumen de tesis.
- ASTM D5375/D5375M-98 (2019): alcance disponible públicamente en el sitio web del American National Standards Institute.